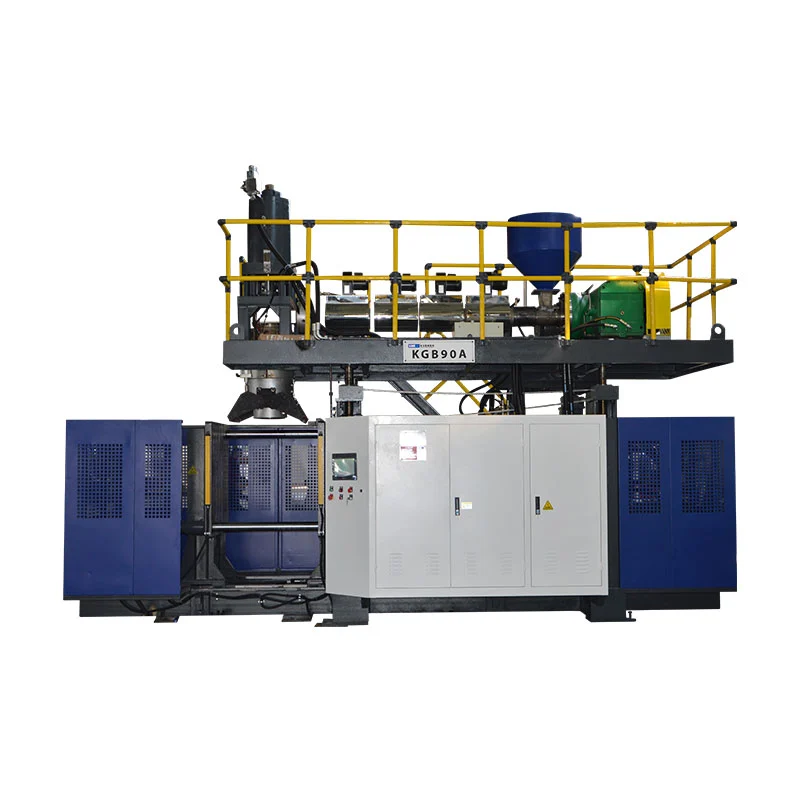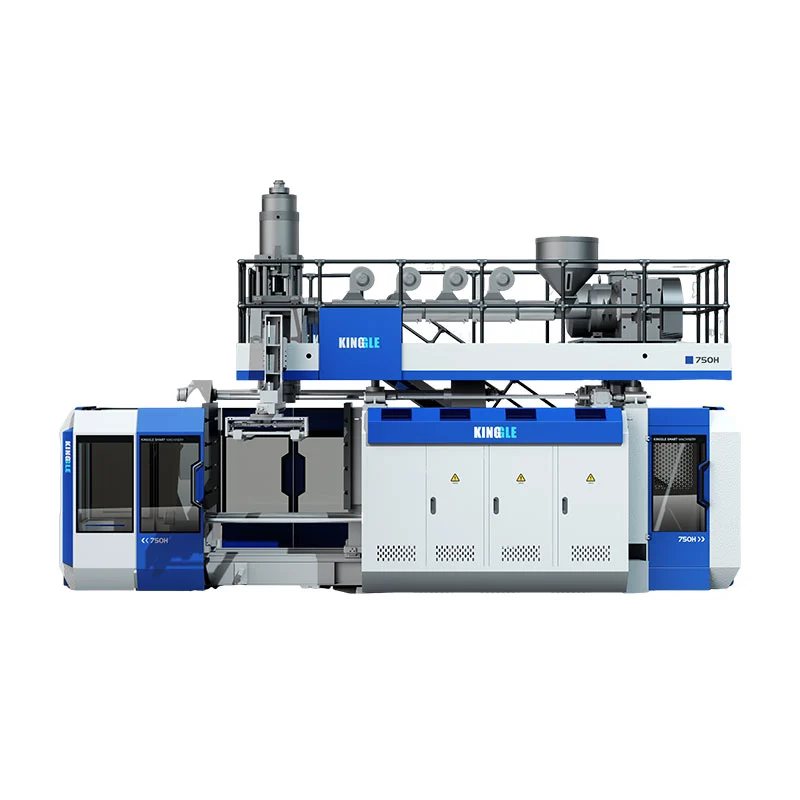

Unha máquina de moldeo por soplado IBC de 1000 L forma o recipiente interior de plástico. Non proba o IBC completo por si só. Seleccione e acepte a máquina contra a botella interior, a gaiola, o palé, os peches, o sistema de material, o molde, a montaxe posterior e as probas de paquete requiridas.
A gran capacidade fai que un proxecto IBC pareza un exercicio de tamaño de máquina. O traballo difícil está nas interfaces. A abertura superior debe cumprir co peche. A saída inferior debe satisfacer o acceso á chave e á gaiola. O corpo moldeado debe asentarse correctamente no palé. A gaiola debe protexer o receptáculo interior sen crear contacto daniño.
Esta guía converte esas interfaces en entradas de máquina e probas de fábrica. Utiliza a actual plataforma IBC 1000L de Kinggle como referencia do equipo publicado.

O produto é un sistema ensamblado
A botella interior encaixa na gaiola, palé, chave e conexión de recheo.
A cabeza, o perfil de parison, o molde e o arrefriamento conforman o mapa mural aprobado.
A retirada, o recorte, a montaxe e as probas sosteñen a produción aceptada requirida.
O ensaio vincula cada unidade aceptada co material, a configuración, as medicións e os resultados das probas.
KGB1000L-IBC, mentres que a súa táboa de especificacións usaKGS1000L-IBC. Tamén se mostra a fila do ciclo seco150 L, que non é unha taxa utilizable. Este artigo chama ao equipo a plataforma Kinggle 1000L IBC ata que a páxina en directo e a cotización usen un código de modelo confirmado e unidade de saída.Define o que ofrece a máquina de moldeo por soplado IBC 1000L
A máquina de soplado fai o corpo de plástico. Na terminoloxía IBC, ese corpo denomínase a miúdo botella interior, recipiente interior, forro ou recipiente interior. O idioma de busca varía segundo o mercado. O acordo técnico debe utilizar un termo controlado.
Un IBC composto completo contén máis que ese corpo moldeado. A estrutura exterior pode incluír unha gaiola metálica e un palé. Peches, xuntas, unha válvula de descarga inferior, etiquetas e marcas de identificación completan o paquete. Os equipos de montaxe e as estacións de proba poden estar fóra da célula de moldeo.
A distinción ten un efecto práctico. O provedor da máquina pode acreditar o proceso de moldeo e as dimensións incluídas no ensaio acordado. O propietario completo do IBC debe demostrar que todos os compoñentes subministrados funcionan xuntos. Se a gaiola, o palé ou a válvula proceden doutro provedor, o comprador necesita o control da interface entre as empresas.
As regras actuais dos Estados Unidos ofrecen un exemplo claro.49 CFR 178.707describe un IBC composto como un envase exterior ríxido que encerra un recipiente interior de plástico. Di que o recipiente interior e o embalaxe exterior forman un paquete integral. Tamén di que o recipiente interior non está destinado a realizar a súa función de contención sen o embalaxe exterior.
Esa regra é específica do mercado, pero a lección de enxeñería viaxa ben. Non acepte a botella interior de forma illada se o produto comercial é un IBC montado. Trae a gaiola de produción, o palé, o peche superior, a chave e as xuntas no plan de cualificación.
A cotización debe indicar o límite máquina-provedor. Nomea o molde subministrado, o robot, o desbarbador, o comprobador de fugas, os transportadores e as ferramentas de montaxe. Marque todos os compoñentes e servizos subministrados polo comprador. Un debuxo de límites de cores é máis útil que unha longa lista de "accesorios estándar".
Controla a botella interior, a gaiola, o palé e a chave nun debuxo
O debuxo da botella interior non debe deterse nas súas dimensións exteriores. Debe mostrar como a botella se atopa co resto do IBC. Constrúe un debuxo de control de interface con referencias aos debuxos de compoñentes aprobados.
Comeza na parte superior. Rexistra a abertura de recheo, a interface de rosca ou peche, a cara de selado, o espazo libre da tapa e o acceso á gaiola. Engade a altura da superficie superior en relación á gaiola. Un peche pode cumprir o seu propio calibre aínda que resulta difícil de instalar cando a botella interior está demasiado alta ou moi baixa.
Move á saída inferior. Mostra a liña central da saída, o ángulo, o apoio, a conexión da válvula e o espazo libre a través da gaiola. Inclúe a relación do palé. A botella quente pode cambiar de forma durante o arrefriamento, polo que mide a interface despois do período de acondicionamento acordado.
Mapear os contactos da gaiola. Marque os radios das esquinas, as zonas de paneis e os soportes locais. O contacto pode cambiar cando a unidade chea é manipulada ou apilada. A botella interior debe situarse onde o deseño espera que se asente. Non debe depender dunha protuberancia accidental para o apoio.
| Interface | Evidencia controlada | Decisión da máquina ou do molde |
|---|---|---|
| Apertura e peche superior | Remate de debuxo, cara de selado, calibre e espazo libre da tapa | Ferramentas do pescozo, arranxo de golpe, arrefriamento e recorte |
| Saída inferior e válvula | Liña central, ángulo, soporte, xunta e acceso á gaiola | Inserto de molde, perfil de parede local, refrixeración e acabado |
| Gaiola exterior | Sobre interno, localizacións de carril e zonas de contacto das botellas | Xeometría da botella, mapa da parede e estado de liberación |
| Palet ou base | Xeometría do localizador, superficie de apoio e holgura de manipulación | Forma de molde base, soporte para sacar e dispositivo de post-refrixeración |
| Etiquetar e marcar zonas | Planitude, posición e identificación requirida | Superficie do molde, perfil de parede e manipulación augas abaixo |
Numera cada interface. Use os mesmos números no debuxo do molde, no plan de inspección e no informe de proba en fábrica. Cando falla unha dimensión, o equipo pode rastrexala ata a ferramenta, o arrefriamento, a eliminación ou a montaxe sen discutir sobre os controis de debuxo.
de Kinggleproceso de vendaspide fotos do produto, debuxos, peso, tamaño, material, grosor, saída e resistencia química. Para un proxecto IBC, engade os debuxos da gaiola, do palé, da válvula e do peche a ese paquete.
Lea o sobre da máquina de 1000 L publicado sen lelo en exceso
de KingglePáxina do produto IBC 1000Lproporciona o sobre de comparación. Enumera unha clase máxima de contenedores de 1000 L, unha máquina de 55 t e unha máquina de 9,5 por 5,1 por 6,5 m. O trazado final aínda precisa de acceso, mantemento e espazo auxiliar.
A mesa de suxeición pública enumera 1000 kN, unha placa de 1800 por 1600 mm e un tamaño máximo de molde de 1600 por 1500 mm. Ofrece un rango de espesores de molde de 1200 a 1400 mm. Estas cifras apoian unha revisión anticipada do axuste do molde. Non substitúen o debuxo completo do conxunto do molde.
A sección de extrusión enumera dous parafusos de 100 mm con relacións L/D de 32. A capacidade de fusión de HDPE publicada é de 180 kg/h por parafuso. A sección de cabezal de matriz enumera un acumulador de 45 L e unha referencia de peso do acumulador de PE de 33 kg.
| Elemento publicado | Valor do sitio web | Verificación do proxecto obrigatoria |
|---|---|---|
| Clase contenedor | 1000 L | Botella interior homologada, granalla, molde e camiño de eliminación |
| Tamaño e peso da máquina | 9,5 x 5,1 x 6,5 m; 55 t | Debuxo final GA, cimentación, desdobramento de transporte e plano de elevación |
| Forza de suxeición | 1000 kN | Área proxectada, presión de golpe, pinch-off e marxe |
| Tamaño máximo do molde | 1600 x 1500 mm | Molde completo, colectores, mangueiras, pezas móbiles e espazo libre do robot |
| Espesor do molde | 1200 a 1400 mm | Pila pechada e interface de placa |
| Parafusos | 100 mm x 2; 32 L/D | Estrutura da capa, graos de resina e camiño de fusión ordenado real |
| Capacidade de fusión HDPE publicada | 180 kg/h x 2 | Recuperación estable coa formulación aprobada |
| Referencias do acumulador | 45 L; 33 kg PE | Masa bruta, reserva, base resina e perfil |
| Soplar aire | 0,8 MPa; 2 m³/min | Caudal máximo, receptor, calidade do aire e presión na máquina |
| Auga de arrefriamento | 0,3 MPa; 120 l/min | Temperatura, carga de calor, calidade da auga e equilibrio do circuíto |
| Referencia de potencia publicada | 110 a 150 kW de media | Límite de medición, produto, configuración e saída aceptada |
Actualmente móstrase a fila de ciclo seco da páxina150 L. Os litros non son unha taxa de ciclo. Non transforme esa fila en 150 pezas por hora ou noutro reclamo de saída. Pídalle a Kinggle que confirme o número e a unidade previstos na cotización.
Cada fila responde a unha pregunta estreita. Un ancho máximo de molde non proba a separación do robot. A masa do acumulador non proba o peso final da botella interior. Unha cifra de capacidade de fusión non é igual á saída aceptada. Conecta as filas a través do produto aprobado e do plan de proba.
Pregunta tamén polo horario de carga conectada. As filas de motores e quentadores describen os principais compoñentes, pero a carga final instalada tamén pode incluír controis, bombas, robot, manipulación de materiais e auxiliares solicitados.
Construír a decisión do acumulador a partir dun balance de masas medido
A botella interior acabada é só parte de cada tiro. O parison tamén forma parte superior, colas inferiores, recorte de saída e outros residuos de proceso. O acumulador debe subministrar todo o parison baixo a base material aprobada.
Pesar unha mostra de produción coñecida se existe. Retire os peches, as válvulas e calquera peza montada por separado. A continuación, pesa ou estima cada corrente de recorte. Manteña a estimación vinculada ao deseño de molde e pincho proposto.
Recipiente interior acabado + flash superior + colas inferiores + moldura de saída + outra chatarra moldeada
Compare este resultado coa referencia de peso acumulador de PE de 33 kg publicada. Non compare só o peso acabado. O proxecto tamén necesita reserva de funcionamento. A resina, a cor e a disposición das capas seleccionadas poden cambiar a base de masa útil.
O volume crea outra comprobación. A páxina enumera un acumulador de 45 L. A relación entre volume e masa depende da fusión real e da definición do fabricante. Non converter 45 L directamente nun peso de produto acabado sen o cálculo do provedor.
O tempo de descarga do acumulador importa porque un parison longo e pesado pode caer. A cabeza debe entregar o parison programado antes de que a gravidade cambie a distribución da parede sen control. Grave a xanela de descarga, a condición de fusión e o perfil da separación durante o ensaio.
A recuperación tamén importa. As dúas extrusoras deben preparar a seguinte toma dentro do ciclo de produción. Compare o tempo de recuperación medido co traballo de refrixeración e augas abaixo. Unha alta taxa de fusión do catálogo non pode axudar se o sistema de material aprobado se recupera lentamente ou a cela posterior xa está chea.
Usa o rexistro de masas con Kinggleguía de programación parison. A masa di canto material entrou no molde. O mapa da parede mostra onde foi ese material.
Dele a cada capa un traballo escrito antes de pedir dúas extrusoras
A páxina do produto describe a produción de varias capas e enumera dúas extrusoras. Iso é a evidencia dunha plataforma multifluxo. Non é unha especificación de capa completa.
Escribe a función de cada capa. Unha capa pode proporcionar a superficie de contacto controlada. Outro pode levar unha rectificación en proceso aprobada. A cor ou a protección UV poden estar nun fluxo definido. O deseño exacto depende do produto, contido, mercado e programa de proba aprobado.
Despois define os materiais permitidos. Nomea as calidades de resina, o masterbatch, os aditivos e a fonte de molienda. Rexistre se o molido procede só do mesmo proceso de fabricación. Non use a palabra "reciclado" como substituto dunha especificación de material controlado.
Os requisitos actuais dos Estados Unidos ilustran por que isto é importante. A sección 178.707 require especificacións de plástico coñecidas para os recipientes internos compostos do IBC. Tamén restrinxe o material usado a non ser que sexa aprobado, mentres permite que os residuos de produción ou a moenda procedentes do mesmo proceso de fabricación nas condicións indicadas. Outros mercados poden aplicar regras diferentes.
A relación de capas necesita un obxectivo e un rango de traballo. Indique como se establecerá e comprobará a relación. Os rexistros gravimétricos de alimentación, as comprobacións de saída da extrusora ou a análise de seccións destrutivas poden apoiar o plan de control. Escolla o método antes da proba de fábrica.
O debuxo da cabeza debe mostrar o camiño de fusión. Identifica que extrusora alimenta cada capa. Anota o número de pasaxes e a orde no dado. Engadir procedementos de purga e cambio de material. Se o proxecto executará produtos de capa única e multicapa, defina o procedemento de conversión e a súa verificación de aceptación.
Descrición da máquina
Dous parafusos de 100 mm publicados e unha declaración de varias capas mostran a dirección da plataforma. Non definen as funcións ou razóns de capa ordenadas.
Especificación do proxecto
Un diagrama de capas nomea cada fluxo de material, función, relación obxectivo, rango permitido, método de verificación e regra de control de cambios.
Non prometas un custo máis baixo ou unha vida útil máis longa coa construción de varias capas sen a fórmula aprobada e a proba de proba. Estes resultados dependen dos materiais seleccionados, da distribución e do deseño do IBC acabado.
Comprobe o molde, a abrazadeira e o camiño de parison como un sistema mecánico
Un molde de 1000 litros ocupa máis que o ancho e a altura dun catálogo. Inclúe colectores de refrixeración, mangueiras, ferramentas de pescozo, insercións de saída, áreas de belisco, puntos de elevación e calquera detalle móbil. O robot e a botella interior quente precisan dun camiño de eliminación claro.
Superpoña o debuxo completo do molde no debuxo da placa. Comprobe os tirantes, a liña central de suxeición, o hardware de golpe e as conexións de servizo. Revisa o grosor pechado e a secuencia de apertura. Un molde pode caber entre as placas e aínda bloquear o movemento da mangueira ou do robot.
A selección da pinza debe usar a área proxectada e a presión de soplado. O 1000 kN publicado é unha referencia de páxina de máquina. Solicita o cálculo do proxecto. Inclúe forzas de pinch-off e unha marxe indicada. Os grandes paneis planos poden producir unha área proxectada esixente mesmo cando a botella interior é lixeira para o seu volume.
O camiño da paris precisa igual atención. Confirme a liña central da matriz, a lonxitude de descarga, a captura do molde e a secuencia de peche. Un parison longo pode balancearse ou estirarse antes da captura. O perfil debe ter en conta o ombreiro, as esquinas, a zona de saída e a base.
As áreas de pellizco necesitan material suficiente para soldar, pero o exceso de material aumenta o corte e o arrefriamento. A inserción de saída necesita control local. A abertura superior necesita unha xeometría estable para o seu peche. Estas características pertencen ao mapa mural numerado.
A ventilación e o acabado superficial afectan á liberación e á aparencia. A gaiola pode ocultar algúns paneis, pero non pode reparar un defecto de molde. Revisa todos os contactos e as áreas de etiquetas que seguen funcionando despois da montaxe.
de Kinggleguía de deseño de moldescubertas encaixadas, desprendibles, ventilación e refrixeración. Utilízao co debuxo de montaxe final, non como unha lista de verificación xenérica do molde.
Aproba o molde só despois de que o provedor da máquina, o fabricante de moldes, o provedor de gaiolas e o propietario do IBC acorden as interfaces. Rexistra cada revisión de debuxo aprobada no ficheiro de compra.
Protexa a xeometría do IBC mediante o arrefriamento, a eliminación e o acondicionamento
As superficies grandes seguen movéndose despois de que se abre o molde. A botella interior pode parecer aceptable ao soltar e derivar mentres se arrefría. Ese movemento pode cambiar a altura de peche, a posición da válvula ou o contacto da gaiola.
Deseñar circuítos de refrixeración arredor das zonas térmicas. Os ombreiros, as esquinas, o pescozo, as insercións de saída e os soportes da base poden necesitar un fluxo diferente. Nomea cada circuíto no debuxo do molde. Engade a temperatura de entrada e o fluxo obxectivos. Unha soa lectura de presión non pode demostrar un arrefriamento equilibrado.
Medir as condicións de subministración e devolución durante a proba. Inspeccionar o fluxo en cada circuíto onde o sistema o permita. Rexistra a temperatura do molde nos lugares acordados. Se unha zona permanece quente, non a oculte estendendo todo o ciclo sen investigar o circuíto.
O apoio para levar é parte do refrixeración. Define onde se agarra o robot e onde aterra a botella. Un panel quente pode deformarse baixo unha pinza estreita ou un carril transportador. A saída inferior debe evitar impactos. A base debe permanecer apoiada mentres a peza alcanza a forza de manipulación.
Establece un tempo de acondicionamento antes das comprobacións dimensionais. Indica a condición ambiental cando sexa importante. Use o mesmo tempo para as mostras de proba e a inspección da produción. Medir unha botella quente e outra fría crea un ruído que semella a deriva do proceso.
A páxina do produto indica 0,3 MPa e 120 L/min como referencias de auga de refrixeración. Estas cifras axudan a planificar a conexión. Non especifican a temperatura da auga nin a capacidade total de eliminación de calor. Pregunta pola máquina e as cargas de calor do molde.
Rastrexa o tempo de arrefriamento en función da calidade. de Kinggleguía de tempo de ciclosepara refrixeración, recuperación e manipulación. O obxectivo útil é o ciclo estable máis curto que cumpra co plan dimensional e funcional.
Proba a botella moldeada contra a gaiola de produción, o palé e as pezas da válvula
Utilizar compoñentes de intención de produción durante a cualificación. As gaiolas prototipo ou os palés modificados a man poden ocultar os erros da interface. Rexistra o provedor, o número de peza e a revisión de cada compoñente da montaxe.
Comeza cun axuste seco. Coloque a botella interior acondicionado na gaiola e na paleta. Comprobe o contacto do localizador, o espazo libre do panel, o acceso á apertura superior e a posición da saída. Instale a válvula e o peche superior coas ferramentas e o método de torque definidos, se é o caso.
Mida a unidade ensamblada nas interfaces. Non repita todas as dimensións moldeadas. Concéntrase no que controla o enchido, a descarga, a manipulación, o apilado e a preparación das probas. Use indicadores de ir ou non ir onde reduzan o criterio do operador.
Inspeccionar o contacto despois da manipulación. Levante ou move a unidade co método aprobado. Busca novas marcas, puntos de presión locais ou movemento. A botella e a gaiola internas deben funcionar como o deseño pretende, non só encaixar mentres está parada.
| Comprobación de montaxe | Que gravar | Posible conexión de proceso |
|---|---|---|
| Inserción da gaiola | Método de separación, interferencia, orientación e inserción | Dimensións do corpo, arrefriamento, deformación por extracción |
| Asento de palés | Soporte de contacto, balance, axuste localizador e altura de saída | Forma da base, soporte de refrixeración e inserción do molde |
| Peche superior | Resultado do calibre, cara de selado e altura instalada | Ferramentas do pescozo, recorte, encollemento e manexo |
| Válvula inferior | Liña central, ángulo, estado da xunta e acceso á gaiola | Inserto de saída, distribución mural e acabado |
| Unidade completada | Identificación, estado visual e revisións de compoñentes rastreables | Controis de montaxe e inspección final |
As probas de fugas deben utilizar unha configuración aprobada. Define que compoñentes se instalan, o medio de proba, a presión ou o baleiro, a estabilización, a duración e a regra de rexeitamento. O método debe coincidir co programa de produto aplicable. Unha verificación rápida no taller non substitúe automaticamente unha proba formal.
Conservar un conxunto aprobado como mostra límite. Fotografiar as interfaces. Almacene a receita moldeada, o lote de material, a revisión da gaiola, a revisión do palé, a válvula e os datos de peche co rexistro da mostra.
Separe a FAT da máquina da aprobación de tipo de deseño IBC completa
A proba de aceptación en fábrica proba a célula de moldaxe solicitada contra o produto e as condicións acordadas. Non concede aprobación para cada IBC, substancia de recheo ou mercado montado.
OUNECE Regulamento modelo da ONU Rev. 24é a publicación de referencia mundial actual de 2025. O seu capítulo 6.5 aborda a construción e probas de IBC. As regras nacionais e modais poden adoptar unha edición específica ou engadir requisitos. Confirme a autoridade aplicable e a ruta de proba cualificada antes de conxelar o plan de validación.
Non comeces cunha única altura de caída atopada en liña. O tipo de deseño, o material, o contido previsto, o grupo de embalaxe, a preparación, o acondicionamento, os peches e a secuencia de probas completa afectan ao programa. A autoridade competente ou o laboratorio cualificado debe definir as probas requiridas.
A cualificación da máquina aínda debería crear probas útiles. Rexistra as especificacións do material, a disposición das capas, a masa bruta e neta, o mapa da parede, as dimensións, o resultado da fuga, as receitas e as revisións dos compoñentes. Conservar as mostras do lote ensaiado. Esta información axuda a vincular o proceso de fabricación a probas posteriores do paquete.
Separa tres documentos. O informe FAT da máquina abarca o rendemento da construción e do proceso. O informe de cualificación da montaxe abrangue gaiola, palé, válvula e axuste de peche. O informe de proba regulamentaria abrangue o tipo de deseño aplicable. Cada informe debe indicar o seu alcance e limitacións.
Os controis de produción continúan despois da aprobación. Xestiona os cambios de resina, pigmento, inhibidor, remolido, proporción de capas, molde, peche, válvula, gaiola e palé a través do sistema de calidade aprobado. Un pequeno cambio pode afectar a base utilizada para a proba.
Para unha liña de envasado regulada máis pequena, oGuía de celdas de tambor química KGB200L/LPmostra a mesma distinción entre proba de máquina e aprobación do paquete.
Mida a saída na última porta de cela aceptada
A páxina actual do produto non ofrece unha taxa de produción utilizable. A súa fila de ciclo seco mostra150 L, polo que este artigo non infire pezas por hora. O proxecto necesita un obxectivo de saída aceptado baseado na botella interior real e na cela completa.
Escolla primeiro o límite de saída. Botellas interiores moldeadas por hora miden a célula de moldeo. Os IBC ensamblados e probados con fugas por hora miden un sistema máis grande. Ambos os números poden ser útiles, pero non deben compartir unha etiqueta.
botellas interiores superando a inspección de moldaxe acordada ÷ minutos observados x 60
unidades montadas que pasan pola porta final acordada ÷ minutos observados x 60
Conta todos os inicios, rexeitamentos e paradas. Clasifica as causas. A recuperación da extrusión, o arrefriamento, o manexo do robot, o recorte, a inserción da gaiola, a instalación de válvulas e as probas de fugas poden establecer a velocidade das células. A porta estable máis lenta determina a saída final.
A demanda de material debe utilizar masa bruta de disparo e eventos de moldeo. O peso da botella interior acabado non perde as perdas de arranque e recorte. Informe os quilogramos brutos por botella aceptada así como as pezas por hora.
A enerxía necesita o mesmo límite. Kinggle publica de 110 a 150 kW como referencia de potencia media para a plataforma. Non é kWh por IBC. Rexistra o punto de medición seleccionado, o estado de produción, a duración da execución e o reconto aceptado. Oguía de medición de enerxíaexplica esa distinción.
Use unha proba o suficientemente longa como para expoñer a recuperación e as colas posteriores. Unha ráfaga curta pode mostrar o movemento da máquina, pero non perderá a deriva do material, o desequilibrio de arrefriamento ou a acumulación de gaiolas.
Un panel útil inclúe botellas moldeadas aceptadas, IBC completos aceptados, rendemento de primeiro paso, quilogramos brutos por botella aceptada, masa de recorte, ciclo medio, tempo de inactividade contado e enerxía por unidade aceptada. Defina cada termo no protocolo de aceptación.
Planifica o edificio arredor do debuxo de ordenación xeral actual
Unha máquina de 55 t necesita máis que superficie. O edificio debe soportar a instalación, mantemento, movemento de materiais e acceso seguro. Comeza co debuxo de arranxo xeral actual do provedor para a revisión solicitada.
A táboa pública enumera unha máquina de 9,5 por 5,1 por 6,5 m. O debuxo da páxina do produto mostra as súas propias dimensións. Trata o debuxo como unha referencia visual ata que Kinggle confirme que revisión do debuxo coincide coa cita. Non use unha imaxe web para deseñar a base.

Marca a ruta do molde. Inclúe o tamaño da porta, a capacidade do chan, a altura do gancho do guindastre, os puntos de elevación e o almacenamento. Mostra o espazo de tracción do parafuso e o acceso á cabeza do acumulador. Engade escaleiras seguras e acceso á plataforma ao redor dos equipos elevados.
Mapear o fluxo de material desde o almacenamento ata cada extrusora. Engadir masterbatch, moler, transportar, moer e controlar o po. Manteña o recorte limpo separado dos residuos mesturados. Mostra como se realizará o servizo dunha tolva chea ou dunha liña de retorno bloqueada.
Utiliza fichas de utilidade específicas do proxecto. A páxina enumera 0,8 MPa e 2 m³/min para o aire de soplado. Enumera 0,3 MPa e 120 L/min para a auga de refrixeración. Planificar a presión na máquina, o caudal máximo, os receptores, o tratamento, a temperatura de subministración, o estado de retorno e o rexeitamento de calor.
O deseño eléctrico precisa de carga conectada, tensión, frecuencia, protección, percorridos de cables e cargas auxiliares. A referencia media publicada de 110 a 150 kW non é a carga conectada. Incluír refrixeradores, compresores, equipos de materiais, moedores, estacións de montaxe e probas no total da planta.
Usa o de Kinggleguía de requisitos de utilidadepara construír a folla de límites. Conxela esa folla co deseño e o debuxo da base.
Siga un lote IBC trazable a través da proba de aceptación de fábrica
Unha graxa útil comeza antes de que a máquina funcione. Acorda o debuxo da botella interior, as revisións dos compoñentes, a resina, a estrutura da capa, o mapa da parede, o plano de mostra, o límite de saída e os límites de aceptación. Nomea os instrumentos e os métodos de proba.
- Confirme a plataforma solicitada.Comprobe o código do modelo final, extrusoras, cabezal acumulador, arranxo de suxeición, controlador, robot, hardware de golpe, protección e auxiliares contra o contrato.
- Confirmar utilidades e calibración.Rexistra as condicións de potencia, aire e refrixeración. Enumerar os instrumentos de medida e o estado de calibración.
- Carga controlada de materiais.Rexistra cada grao de resina, lote, cor, aditivo e fluxo de trituración. Verifique a ruta de alimentación a cada extrusora.
- Estabiliza o proceso de moldaxe.Acada recuperación repetible, descarga, arrefriamento, eliminación e recorte do molde antes de que comece a carreira formal.
- Conxela a receita inicial.Garda temperaturas, velocidades, axustes de capa, perfil de parison, tempos, presións e configuracións posteriores nunha soa revisión.
- Executar a xanela de produción acordada.Comeza a conta, botellas aceptadas, rexeitamentos e cada parada. Mantén os códigos de razón específicos.
- Mide o plano moldeado.Comproba a masa neta e bruta, o adorno, o mapa da parede, as aberturas, a toma, a base, a xeometría do corpo, o aspecto e o resultado da fuga.
- Montar compoñentes de produción.Coloque a gaiola, o palé, o peche superior, a chave e as xuntas homologados. Completa os calibres da interface e as comprobacións da montaxe.
- Pecha o paquete de probas.Conserva as mostras etiquetadas, exporta a receita final e rexistra cada desviación aberta cun método propietario e reproba.
Seleccione mostras do inicio, medio e final da carreira formal. Etiqueta-los co tempo e a revisión da receita. Manteña as revisións da gaiola, do palé, da válvula e do peche co rexistro da mostra.
Use as estacións descendentes reais cando sexa posible. Unha mostra recortada a man pode pasar mentres o accesorio de corte de produción dana a saída. Unha proba de fugas de laboratorio pode ocultar unha cola no probador de liña planificado.
Non mesture a aprobación regulamentaria nunha sinatura xeral FAT. Se se testemuña unha proba formal, anexa o protocolo de proba e o informe por separado. Indique o tipo de deseño, a preparación da mostra e a autoridade.
Fotografiar a placa de identificación da máquina, a identificación do molde e as mostras conservadas. Garda o historial de alarmas e o contador de produción ao final da carreira. Rexistra calquera intervención manual que cambiou unha botella, aínda que superou a inspección final. Estes detalles axudan ao equipo do sitio a reproducir o estado aceptado despois da instalación.
O proceso de vendas de Kinggle inclúe a inspección e unha invitación para unirse á proba. Usa oguía FAT da máquinapara definir o rexistro. Revisa as imaxes dos equipos dispoñibles en Kinggle'spáxina de vídeoantes da visita para que o equipo poida preparar preguntas centradas.
Envía un ficheiro de proxecto IBC preparado para cotizacións en lugar de só un volume
Unha solicitude que di só "máquina IBC 1000L" deixa o traballo importante sen definir. Envía un debuxo aprobado da botella interior e fotos. Engade unha mostra física cando sexa práctico. Indique a capacidade nominal e os contidos previstos.
Inclúe o peso neto moldeado, a estimación do plano bruto, o mapa de recorte e o mapa de espesores de parede. Nomea cada corrente de resina, aditivo, cor e regra de molienda. Adxunta o diagrama de capas e o método de verificación.
Engade os debuxos da gaiola, do palé, do peche superior, da chave inferior e da xunta. Marque as interfaces controladas. Indique quen fornece cada compoñente durante a proba de moldes, FAT e inicio do sitio.
Lista todas as comprobacións do produto. Inclúe dimensións, calibres, tempo de acondicionamento, método de fugas e comprobacións de montaxe. Identifique calquera programa de tipo de deseño, autoridade competente ou laboratorio de probas aplicable. Non pegue unha lista de probas xenéricas doutro mercado.
Defina a saída aceptada na porta correcta. Indique o patrón de quenda previsto e a demanda anual. Describe a retirada do robot, o recorte, o soporte de arrefriamento, a inserción da gaiola, o peche e o conxunto de válvulas, as probas de fugas, o marcado e o fluxo de palés.
Proporcione tensión de fábrica, frecuencia, aire e refrixeración dispoñibles, condicións ambientais, altitude, planta, datos do guindastre e ruta de acceso. Solicitar a disposición xeral final, cargas de cimentación, folla de utilidade e división de transporte.
A resposta do provedor debe indicar o modelo final da máquina e a revisión. Debe incluír a arquitectura da extrusora e da cabeza, a base do acumulador, a envolvente do molde, a revisión da abrazadeira, o límite auxiliar, o protocolo de aceptación e a transferencia de datos.
Usa o de Kingglecentro de descargaspara documentos actuais. Envía o ficheiro do proxecto controlado a través depáxina de contacto. A cotización pode entón responder ao proxecto IBC real en lugar dunha etiqueta ampla de 1000L.
Preguntas frecuentes
Estas respostas abordan os problemas de selección de máquinas que a miúdo cambian o alcance, a proba ou o plan de fábrica. Os datos do modelo publicados seguen sendo unha referencia inicial. O acordo técnico asinado debe controlar o sistema ordenado.
Que fai realmente unha máquina de moldeo por soplado IBC de 1000 L?
Forma o recipiente interior de plástico, tamén chamado botella ou forro interior. O IBC composto completo tamén inclúe a súa gaiola exterior ou embalaxe, palé, peche superior, válvula inferior, xuntas e outras pezas de servizo ou estruturais.
Cal é o número de modelo da máquina IBC 1000L de Kinggle?
A páxina actual en inglés é inconsistente. O seu resumo do produto mostra KGB1000L-IBC, mentres que a táboa de especificacións mostra KGS1000L-IBC. Confirme o código final do modelo e a revisión na cotización, debuxos, placa de características e manuais.
O valor do acumulador de 33 kg publicado significa unha botella acabada de 33 kg?
Non. A páxina indica 33 kg como referencia do peso do acumulador de PE. A masa bruta de parís inclúe o receptáculo interior acabado e todos os molduras molduradas. Confirme a base de resina, a reserva, a estrutura da capa e o cálculo completo do tiro.
Cal é a produción da plataforma Kinggle 1000L IBC?
A fila de ciclo seco actual mostra 150 L, que non é unha unidade de produción utilizable. Non inferir pezas por hora. Defina botellas moldeadas aceptadas ou IBC completos aceptados por hora e comprobe esa taxa durante o ensaio de produción acordado.
Por que a gaiola e o palé deben estar presentes durante a proba da máquina?
A botella debe caber e funcionar dentro do conxunto completo. As gaiolas de produción, os palés, os peches e as válvulas expoñen erros de altura, posición de saída, apoio, espazo libre e manexo que pode perder unha inspección de botella illada.
Que información debo enviar para cotizar unha máquina IBC de 1000 L?
Envía o debuxo da botella interior, a mostra, o peso, o mapa da parede, os materiais, o deseño da capa e a estimación de recorte. Engade os debuxos da gaiola, o palé, o peche e as válvulas, as probas, o obxectivo de saída, o alcance posterior, o deseño da fábrica e as condicións de utilidade.
Construír a proposta de máquina arredor do IBC completo
Envía a Kinggle o ficheiro de botella interior controlado, as interfaces de compoñentes, o material e o plan de capas, o destino de saída, as probas e as utilidades de fábrica. O equipo de enxeñería pode entón confirmar a plataforma 1000L, o molde, os auxiliares e o alcance de aceptación.
Solicite unha solución de máquina IBC de 1000 L