
Escolla unha máquina de moldeo por soplado de botellas de HDPE facendo coincidir o debuxo da botella, o grao de resina, o deseño do molde e a produción de pezas boas necesarias. Para un proxecto de botella de extrusión, a capacidade de litro indicada da máquina é só un filtro inicial; a especificación final debe abarcar tamén o pescozo, a distribución da parede, a ferramenta e a manipulación augas abaixo.
A solicitude dunha máquina de botellas faise moito máis útil cando inclúe un debuxo e un obxectivo de peso. Eses detalles permiten que a discusión sobre o equipo vaia máis aló do tamaño da máquina. Tamén expoñen preguntas que resultan caras de descubrir despois de construír o molde.

Comeza cun debuxo dunha botella que alguén poida citar
O volume nominal dunha botella deixa moitas decisións abertas. Un recipiente alto e estreito e un recipiente curto e ancho poden conter a mesma cantidade. Os seus sobres de molde, as posicións do pescozo e os arranxos de manipulación aínda necesitan revisións separadas. Envía o debuxo completo en lugar de pedirlle a un provedor que seleccione o equipo só a partir da capacidade.
Inclúa as dimensións exteriores máximas, o peso final obxectivo e o debuxo de peche. Identifica o panel da etiqueta, o ombreiro, a base e calquera asa. Marque as dimensións que importan para o recheo, o tapado ou o embalaxe. Se unha botella de mostra é a única referencia, indica cales son as características que deben manterse e cales poden cambiar.
Separe o volume de recheo nominal do volume desbordante. Define tamén se o peso indicado inclúe algún flash extraíble. Un debuxo cunha base de peso pouco clara pode levar ao fabricante de moldes e ao provedor da máquina a traballar cara a diferentes obxectivos.
| Entrada | O que precisa a revisión do equipamento |
|---|---|
| Corpo da botella | Dimensións, base de volume, forma, asa e rango de peso aprobado. |
| Pescozo e peche | Debuxo de acabado, detalles de tapa ou bomba, superficie de selado e método de inspección. |
| Material | Grao de resina, cor, aditivos e contido proposto de molido ou PCR. |
| Plan de produción | Produción aceptada requirida, quendas, mestura de produtos e cambios planificados. |
| Requisitos de calidade | Paredes críticas, dimensións, aspecto e probas de paquete aplicables. |
Desde o lado da construción de máquinas, a pregunta útil é se unha configuración acordada pode cumprir todos estes requisitos xuntos. Un comprador pode aprobar o aspecto da botella mentres o equipo de recheo aínda necesita unha altura de pescozo diferente. Resolver ese problema antes de tempo mantéñeno fóra da fase de aceptación do equipo.
Para unha botella existente, envíe xuntos a súa revisión de debuxo actual e mostras representativas. Explica calquera problema coñecido, como un tapón difícil ou unha costura inferior débil. O obxectivo é preservar as funcións correctas ao tempo que se dá ao provedor un problema claro que resolver.
de Kinggleguía de deseño de moldes de extrusión e sopladoconecta estas entradas de produtos ás interfaces de molde, pinch-off, refrixeración e máquina. Manteña ese paquete de debuxo adxunto á cita, para que os cambios de configuración posteriores teñan unha referencia visible.
Especifique o grao de HDPE, non só o nome do polímero
HDPE describe unha familia de materiais. Non identifica unha especificación de procesamento completa. LyondellBasell enumera as calidades de HDPE para varios procesos, incluíndo o moldeado por extrusión-soplado, o moldeo por inxección e o moldaxe rotacional. Unha nota de compra que di só "HDPE" deixa a nota real sen resolver.Fonte: LyondellBasell HDPE overview.
Enviar a ficha técnica actual do provedor de resina co debuxo da botella. Anote a designación da calidade e as condicións da proba xunto ao seu valor de fluxo de fusión. Dálle ao provedor da máquina o masterbatch de cores proposto e información sobre aditivos tamén. Estas entradas pertencen ao plan de proba, mesmo cando a botella parece simple.
Para un deterxente ou unha botella de produtos químicos domésticos, discuta sobre a resistencia ás fisuras por estrés ambiental cos equipos de resina e envasado. ExxonMobil describe compensacións entre ESCR, procesabilidade, rixidez e outras propiedades das botellas no seu programa técnico HDPE. A elección da resina debe reflectir os requisitos do paquete acabado en lugar dunha única propiedade do material.Fonte: ExxonMobil PE Innovation Week, sesión de botellas e envases de HDPE.
O material reciclado remolido e posconsumo tamén precisa de definicións claras. Indique a fonte, a proporción prevista e o método de manexo. Manter un rexistro do lote de material utilizado para a aprobación. Se unha cotización asume resina virxe pero a produción utiliza unha mestura diferente, a proba orixinal xa non representa a condición de produción completa.
Unha solicitude útil pídelle ao provedor que documente o material utilizado para a súa proposta de saída. Isto fai que os cambios posteriores sexan máis fáciles de avaliar. Tamén dá a ambos os dous lados unha referencia común se o peso, a aparencia ou a estabilidade do proceso cambian durante a posta en marcha.
Polo tanto, a selección do material e a selección da máquina deberían moverse xuntos. Se a elección entre HDPE e PP aínda está aberta, resólvao primeiro cos requisitos do produto. OComparación HDPE versus PPexplica esa decisión anterior; esta guía asume que un proxecto de botella de HDPE é a ruta prevista.
Asegúrese de que o nome da máquina describe o proceso correcto
Os compradores usan varios nomes para equipos similares: máquina de fabricación de botellas de HDPE, máquina de soplado de botellas de HDPE e máquina de moldeo por soplado de HDPE. Estes termos axudan a describir o produto previsto. A cotización aínda precisa identificar o proceso de moldaxe real e a disposición dos equipos.
No moldeado por extrusión e soplado, o sistema de extrusión forma un tubo fundido chamado parison. O molde captao, o aire expándeo contra a cavidade e a peza arrefríase antes de retirala. Recorte e inspección despois prepare a botella para a súa próxima operación. Kinggle explica a secuencia do equipo no seuguía da máquina de soplado continuo.
Para os proxectos de botellas discutidos aquí, comeza a revisión cogama de máquinas de extrusión continua. A continuación, fai coincidir a disposición do molde e da cabeza coa peza. A presenza dun mango, un ombreiro inusual ou un pescozo grande debería converterse nunha cuestión de ferramentas, en lugar de desaparecer baixo unha descrición xenérica da máquina.
A busca dunha máquina de fabricación de botellas de plástico tamén pode devolver sistemas baseados en preformas. Eses resultados non establecen a compatibilidade cun proxecto de botella de extrusión. Pregunte se o sistema proposto comeza con gránulos de resina e forma un parison, ou comeza cunha preforma separada. Pon a resposta na oferta técnica.
Polo mesmo motivo, non seleccione maquinaria só a partir dun vídeo de demostración. Identifica a resina, o peso da botella, a disposición da cabeza e o produto acabado mostrado. Unha máquina que forma un envase diferente pode demostrar a súa secuencia sen demostrar o ciclo ou a calidade requirida para a súa botella.
Se a elección do proceso permanece aberta, use o máis amploguía da máquina de sopladoantes de reducir a especificación. Unha vez acordado o trazado, a cotización deberá indicar o modelo, a ferramenta, o sistema de material e as operacións incluídas. Isto dá ao comprador unha descrición do equipo utilizable en lugar dunha colección de termos de busca.
Tres referencias de Kinggle mostran por que os litros son só un punto de partida
A seguinte táboa reúne os valores seleccionados de tres páxinas de produtos Kinggle. Trátase de referencias de máquinas publicadas, comprobadas o 29 de setembro de 2026. Axudan a filtrar unha proposta de equipamento; a botella e as ferramentas aínda requiren unha revisión do proxecto.
| Campo publicado | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Arranxo da estación | Solteiro | Solteiro | Dobre |
| Capacidade máxima do recipiente | 2 L | 5 L | 5 L |
| Capacidade de fusión de HDPE | 30 kg/h | 55 kg/h | 80 kg/h |
| Diámetro do parafuso | 50 mm | 60 mm | 70 mm |
| Forza de suxeición | 40 kN | 65 kN | 65 kN |
| Tamaño máximo do molde, W × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Espesor do molde | 160 a 300 mm | 200 a 310 mm | 200 a 310 mm |
| Distancia entre centros de dobre troquel | 130 mm | 150 a 180 mm | 150 a 180 mm |
Fontes: as tres páxinas de produtos Kinggle ligadas. A capacidade de fusión publicada é unha referencia de rendemento de material. Non é unha taxa de botella acabada garantida. A fila de espazamento entre cabezales describe esa configuración; non establece que se inclúa unha dobre cabeza en cada cita base.
Compara as dúas entradas de 5 L. Ambos publican as mesmas dimensións máximas do molde e forza de suxeición. Os seus diámetros de parafuso e as súas capacidades de fusión de HDPE difiren. Elixir a plataforma de dobre estación implica, polo tanto, máis que engadir outra posición do molde a unha especificación idéntica.
Para un comprador, esa comparación leva a unha solicitude práctica: mostrar o deseño do molde proposto e o cálculo da demanda de material xunto ao modelo elixido. Unha máquina pode pasar a comprobación do volume nominal da botella mentres o deseño da cavidade proposto aínda necesita un axuste.
A referencia KGB2L máis pequena tamén ten un sobre de ferramentas diferente e un espazo de dobre cabeza publicado. Unha botella adecuada para esa plataforma como peza única pode necesitar unha revisión separada cando o comprador solicite varias pezas por evento de moldaxe. Só o volume da botella non pode resolver esa cuestión.

Manteña a comparación de modelos adxunta ao resumo do produto. Se a botella crece, o seu peso cambia ou o obxectivo de produción aumenta, volve visitar os campos afectados. Isto é máis útil que seleccionar a máquina máis grande da lista e asumir que cada botella máis pequena se adaptará á súa configuración estándar.
Comprobe o molde, as cabezas de matriz e as estacións no mesmo debuxo
O reconto de estacións, o reconto de cabezas e o reconto de cavidades describen diferentes partes do arranxo de produción. Unha segunda estación proporciona outra posición do molde. Múltiples saídas de matriz proporcionan múltiples parisons. As cavidades dos moldes definen os produtos formados durante un evento de moldeo. A proposta debe mostrar como funcionan estas partes.
de Kinggleguía multi-cabeza versus multi-cavidadeexplica a terminoloxía. Utilízao para ler o debuxo do deseño e, a continuación, solicita o número real de tomas e o espazo. As palabras "máquina dobre" deixan demasiado espazo para malentendidos.
Comeza polo axuste físico
Compare as dimensións do molde co debuxo da máquina aprobado. Inclúe detalles de montaxe, grosor, espazo libre de apertura e conexións. Deixe a revisión da autorización final aos provedores de equipos e moldes; un máximo do catálogo non mostra todas as mangueiras, accesorios ou compoñentes móbiles.
A separación da cabeza é unha comprobación separada. Poden caber varias botellas estreitas nun molde onde non o faría o mesmo número de botellas máis anchas. Solicite os centros da cavidade e as saídas de matriz nunha soa vista. Isto permite que os provedores comproben o arranxo antes de lanzar calquera dos paquetes de ferramentas.
Despois revisa a secuencia de produción
Escolla o reconto de estacións entre a carga de traballo planificada e o ciclo proposto. Unha máquina de dobre estación pode alternar as posicións do molde, pero o sistema de extrusión e os equipos posteriores deben soportar esa secuencia. de Kingglecomparación de estación simple versus estación dobreofrece unha discusión máis ampla sobre a configuración.
Considere tamén a mestura de produtos. Unha fábrica con pedidos repetidos dunha botella ten un problema de programación diferente ao dunha fábrica que cambia con frecuencia os moldes e as cores. Pídalle ao provedor que explique que equipos cambian entre os produtos propostos. Mantén esa resposta separada do ciclo de demostración máis rápido.
Para unha nova célula de produción, solicite un esquema que identifique tanto o equipo de conformación como o camiño de eliminación. Mostra onde van as botellas e o flash despois de abrir cada molde. Un debuxo claro proporciona aos equipos de compras, produción e ferramentas a mesma disposición para revisar.
Conecte botellas por hora ao material que debe procesar a extrusora
Escriba o obxectivo de produción como botellas aceptadas por hora, cun período de medición definido. Despois traballe cara atrás a través dos refugallos, do material bruto moldeado e da secuencia da máquina. Isto dálle ao provedor unha demanda para avaliar en lugar dunha solicitude de velocidade inexplicable.
O peso da botella acabado e o peso bruto moldeado son entradas diferentes. A extrusora tamén procesa o material que se converte en flash extraíble. A recuperación dese material pode afectar o balance de material e o custo de compra, pero non elimina o traballo de extrusión inicial.
Exemplo ilustrativo de planificación, non unha proba de produción de Kinggle
Asume un obxectivo de 600 botellas aceptadas por hora, unha taxa de aceptación do 95 % e 90 g de material moldeado bruto por posición de botella. Supoña que a botella acabada pesa 70 g.
Botellas formadas necesarias: 600 ÷ 0,95 ≈ 632 por hora
Demanda bruta de fusión: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Material en botellas aceptadas: 600 × 0,070 = 42,0 kg/h
A diferenza inclúe o material fóra das botellas acabadas aceptadas. Non é un cálculo da perda de material permanente nin da cantidade de resina virxe a comprar.
Estes supostos producen unha demanda bruta de fusión superior á referencia publicada de 55 kg/h do KGB5L. Ese é un motivo para revisar a proposta. Os 80 kg/h publicados polo KGB5D eliminan esta comparación preliminar de fluxo de masa, pero unha proba de botella aínda debe establecer o tempo de ciclo, a calidade e a capacidade augas abaixo.
Non transformes esa comparación nunha promesa de 600 boas botellas por hora. O exemplo é un cálculo de selección utilizando entradas asumidas. A produción real require a resina, o molde, o peso, as condicións de arrefriamento e a configuración da máquina aprobados.
Indique como se manexan as paradas no rexistro de saída. Un intervalo de execución estable e un cambio completo son ventás de medición diferentes. Se o cliente necesita un compromiso de quenda, inclúa o tratamento acordado de posta en marcha, inspección, descansos previstos e cambios.
As táboas de produtos de Kinggle etiquetan a súa referencia de velocidade como ciclo seco. Grava esa etiqueta con precisión e solicita unha proposta separada de saída aceptada para a túa botella. O comprador debería poder rastrexar o resultado citado ata unha condición de proba e un método de reconto.
A botella debe pasar polo pescozo, parede e base
Unha mostra de aprobación útil representa o paquete que o cliente encherá e enviará. Comeza coa botella e o seu peche previsto xuntos. Pídalle ao equipo de envasado que identifique as características de selado, dimensións e métodos de proba que decidirán a aceptación.
Para o pescozo, inclúe o debuxo de acabado e o tapón, bomba ou outro peche aprobado. Rexistra que calibres ou medidas comprobarán o resultado. Unha inspección visual do corpo da botella non pode responder se a interface de peche cumpre co seu debuxo.
Para o muro, defina as localizacións importantes e como se medirán. O peso medio da botella é útil para o control da produción, pero non localiza o material dentro da peza. Un mapa de parede acordado fai que o ombreiro, a rexión do asa e a base sexan máis fáciles de discutir durante unha proba.
Oprogramación de parison e guía de espesor de paredeexplica como se relaciona o control do perfil coa distribución do material. Use esa discusión para definir o resultado necesario. O número de puntos controladores por si só non é un substituto das botellas medidas.
Na base, acorde as comprobacións de costura, superficie de pé e aspecto pertinentes. Incluír calquera proba de fuga, caída ou carga superior requirida no plan de aceptación, co seu método e criterios. Os requisitos aplicables proceden do uso do paquete e das especificacións do cliente.
Tome mostras de forma que manteña visible a súa orixe. Identifique a cavidade e a estación, rexistre a configuración e conserve os detalles do lote de material. Se un resultado difire entre as posicións, o equipo pode rastrexalo ata unha parte específica da configuración.
Manter mostras aprobadas e rexistros de inspección coa revisión final do deseño. Ofrécenlles aos equipos encargados algo máis preciso que unha fotografía para reproducir. Oguía de proba de aceptación de fábrica de máquinasproporciona un marco para documentar a carreira e as evidencias detrás da aceptación.
Solicitar unha célula de produción de botellas cun alcance definido
Unha cotización de máquina base pode deixar varios elementos do proxecto fóra do seu prezo. Pídalle ao provedor que identifique o molde incluído, as ferramentas de cabeza, a manipulación de materiais e as operacións posteriores. Coloca o equipamento subministrado polo comprador na mesma lista para que o equipo de instalación poida ver o límite completo.
Comprobe os requisitos de aire e auga contra a configuración proposta. Rexistrar nos documentos do proxecto as condicións de subministración e os lugares de conexión requiridos. de Kinggleutilidade e guía de deseño de fábricaabrangue a información necesaria para a preparación do sitio.
Decide onde se realizará o recorte e as probas de fugas. Explica como chegan as botellas á operación de envasado ou envasado, e como as pezas rexeitadas saen da liña. Cando se solicite unha función automática, solicite ao provedor que nomee o equipo que a realiza e a súa interface coa máquina de moldeo.
Use a seguinte secuencia para preparar unha solicitude de cotización. Cada paso produce algo que o provedor pode revisar, en lugar dunha preferencia xeral por unha máquina rápida ou totalmente automática.
- Adxunta a botella e os debuxos do peche, ou envía mostras claramente identificadas.
- Enumere o grao de resina, o peso acabado e a mestura de materiais proposta.
- Establece o obxectivo de saída aceptada e explica o programa de quendas e cambios de produto.
- Describe os moldes, auxiliares e servizos de fábrica existentes que deben utilizar os novos equipos.
- Defina a inspección necesaria, os rexistros de proba e os equipos incluídos na entrega.
Pregunta á oferta técnica para responder a cada elemento. Debe identificar o modelo proposto e a disposición das ferramentas e, a continuación, explicar as condicións detrás da súa proposta de produción. Calquera entrada aberta debe permanecer visible ata que se acorde.
Para un proxecto con varias botellas, envíe a gama completa ao comezo. Marque cal é o produto que se executará con máis frecuencia e cal establece o maior requisito de ferramentas. Isto axuda ao provedor a revisar o calendario de produción xunto co sobre do equipo.
Estás planeando unha liña de botellas de HDPE?
Envía a Kinggle o teu debuxo de botella e obxectivo de produción.Inclúe o grao de resina, os detalles do peche e calquera información do molde existente. Estas entradas admiten unha revisión da configuración e unha cotización vinculada ao seu produto real.
Preguntas frecuentes
Que máquina debo considerar para botellas de HDPE?
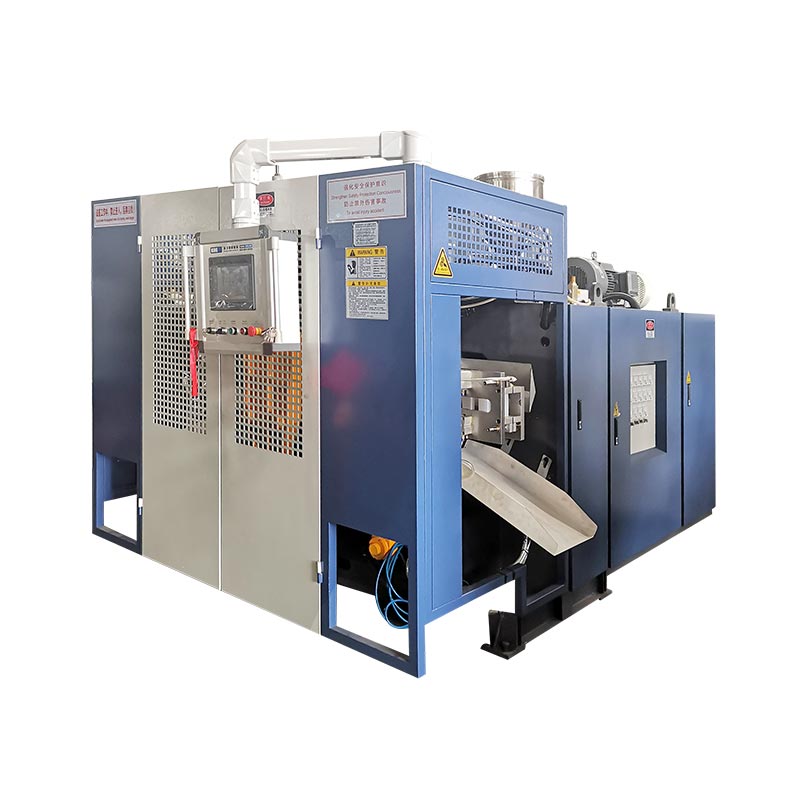
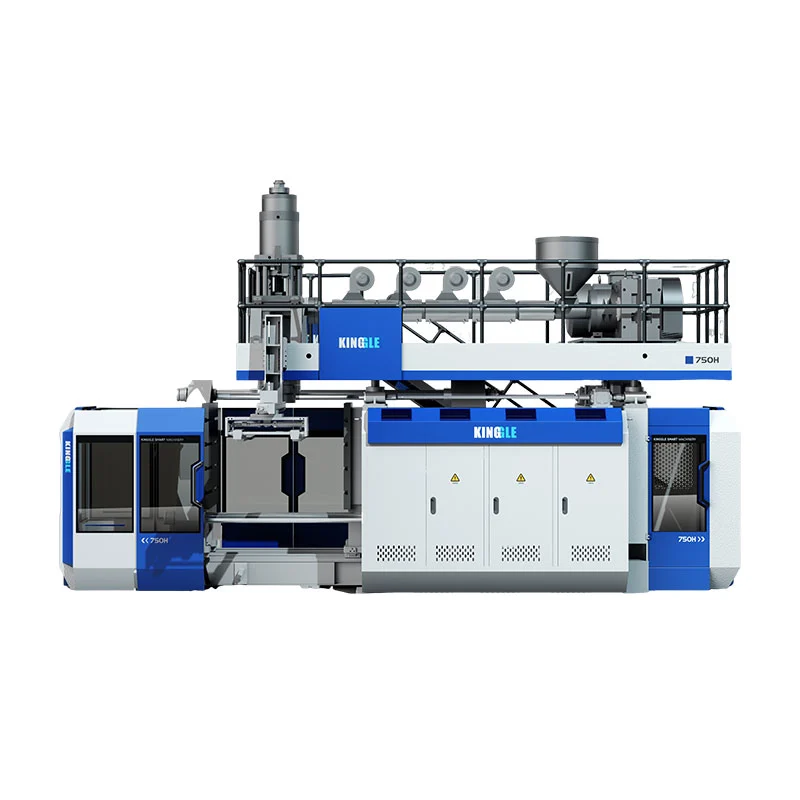
Para un proxecto de botella de extrusión, comeza cunha máquina de moldeo por soplado de extrusión continua e revisa xuntos o debuxo da botella, a resina, o molde e a saída necesaria. Os KGB2L, KGB5L e KGB5D de Kinggle proporcionan puntos de referencia de pequenos contedores. A selección final depende das ferramentas aprobadas e das condicións de produción.
Unha máquina de soplado de 5 L pode producir botellas máis pequenas?
Posiblemente, se o molde, as ferramentas da matriz, o espazo e a disposición de eliminación se adaptan a esas botellas. A capacidade máxima do recipiente non define todos os produtos compatibles. Envía os debuxos de botellas máis pequenas e os obxectivos de produción e, a continuación, pídelle ao provedor que confirme a configuración completa de cada produto.
Unha máquina de dobre estación necesita un cabezal de matriz dobre?
Non. As estacións son posicións de moldes, mentres que as saídas de matrices determinan cantos parisons se subministran nun evento de moldeo. Unha cita debe identificar ambos por separado. Comprobe o deseño da cavidade proposto, a separación entre as cabezas e os conxuntos de moldes antes de comparar dúas ofertas de máquinas.
Cantas botellas de HDPE pode facer a máquina por hora?
A resposta depende da botella, do peso bruto do molde, do material, das ferramentas, do ciclo e dos criterios de aceptación. Especifique o obxectivo como botellas aceptadas por hora nas condicións acordadas. Use a capacidade de fusión publicada para unha comprobación inicial da demanda de material e, a continuación, verifique a taxa de botella acabada na proba.
A máquina pode executar HDPE reciclado?
Confirme a fonte real do material e a mestura prevista co provedor. Incluír ese material no ensaio e valorar as botellas resultantes en función dos requisitos aprobados. Unha descrición xenérica da máquina de HDPE non establece unha porcentaxe aceptable de contido reciclado para cada paquete.
Que información se necesita para cotizar unha máquina de botellas de HDPE?
Proporcione debuxos de botella e peche, grao de resina, peso obxectivo, requisitos de saída aceptada e calendario de cambio de produto. Engade os detalles do molde existente, as utilidades do sitio e os equipos necesarios posteriores. Acordar os criterios de proba e inspección para que a cotización describa un resultado de produción que ambas as partes poidan avaliar.
As referencias de máquinas enlazan ás páxinas de produtos publicadas de Kinggle. O exemplo de produción numérica usa supostos establecidos e non é un resultado de máquina medido. Para un pedido específico, use a especificación técnica acordada, os debuxos de ferramentas e os rexistros de aceptación.