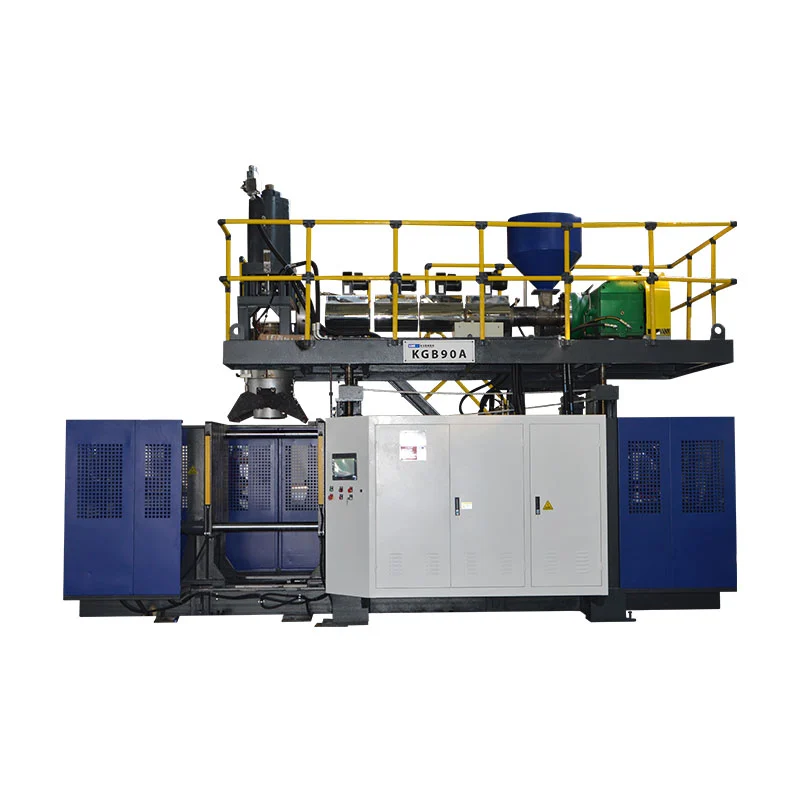

Calcula a taxa de produción da máquina de moldeo por soplado dividindo 3.600 polo intervalo entre os eventos de saída en segundos e, a continuación, multiplicando polas pezas producidas en cada evento. Para estimar boas pezas por quenda, aplique o rendemento de calidade medido e as horas de funcionamento reais, e comprobe que os equipos de extrusión e posteriores poden apoiar o resultado. Unha especificación de ciclo seco por si só non establece a saída da botella acabada.
Basear unha decisión de capacidade en pezas aceptadas durante o período de produción planificado, non o ciclo máis rápido nunha folla de especificacións. Para o moldeado por extrusión por soplado, o cálculo de saída debe ter en conta a demanda de botella, ferramentas e material. As clasificacións de estiramento PET non son un substituto para eses controis.
Como se calcula a produción de moldaxe por soplado por hora?
Comeza cun evento de reconto que un observador pode identificar. Para esta guía, un evento de saída é unha liberación de pezas moldeadas dun molde operativo. Rexistra o intervalo medio entre eses eventos en toda a máquina, xunto co número de pezas liberadas cada vez.
Se dúas partes saen da máquina cada 16 segundos, o cálculo é 3.600 ÷ 16 × 2 = 450 pezas por hora de funcionamento. Este é un cálculo ilustrativo, non unha clasificación da máquina Kinggle. Conta as pezas moldeadas antes de restar os rexeitamentos e asume que se pode manter o intervalo indicado.
Use a fórmula correcta do tempo de ciclo
O tempo de ciclo de fabricación dunha estación non sempre é o intervalo entre as saídas da máquina completa. Do mesmo xeito, segundos por parte non é a mesma cantidade que segundos por evento de moldaxe de dúas partes. Escriba a unidade ao lado de cada entrada antes de introducila nunha folla de cálculo.
Durante un período medido, a ecuación de tempo de ciclo equivalente transcorre segundos en execución dividida polo número de eventos de saída. Se os eventos producen cantidades diferentes, use o método de reconto directo: o total de pezas moldeadas dividida por horas de funcionamento.Glosario OEE de Vorneigualmente define a taxa de execución real utilizando o reconto total e o tempo de execución.
Para calcular o tempo de ciclo a partir dunha gravación, mida entre puntos coincidentes. Dez marcas de tempo consecutivas conteñen nove intervalos, non dez. Para ciclos irregulares, divida o tempo total transcorrido polo reconto de intervalos real en lugar de promediar unha selección de ciclos rápidos.
Unha entrada básica de Excel é=3600/A2*B2, onde A2 contén segundos por evento e B2 contén partes por evento. Se a súa fórmula de cálculo do tempo de ciclo xa devolve segundos por parte individual, use=3600/A2. Multiplicando ese resultado polo reconto de cavidades contaríase esas cavidades dúas veces.
Nomea o resultado segundo as súas entradas. Un intervalo ideal dá unha taxa ideal. Un intervalo medido representativo dá unha taxa de execución observada. Ningunha das dúas inclúe automaticamente os cambios nin as paradas dunha quenda completa. Mantén visible a distinción ao transferir o resultado a unha cotización ou a programación de produción.
Conta estacións, cabezas e cavidades sen contar dobre
Unha estación, unha saída de matriz e unha cavidade de molde describen diferentes partes da disposición de produción. de Kinggleguía multi-cabeza versus multi-cavidadesepáraos: as saídas forman parisons, as cavidades forman pezas e as estacións son as posicións de molde e abrazadeira. Os seus números non son multiplicadores intercambiables.
Imaxina dúas estacións, cada unha producindo dúas partes por lanzamento. A estación A lanza a 0 e 32 segundos; a estación B estrea aos 16 e 48 segundos. Cada estación repítese cada 32 segundos, pero a máquina completa libera un par cada 16 segundos. A seguinte sincronización inventouse unicamente para explicar o cálculo.
| Base de conteo | Cálculo | Produción bruta |
|---|---|---|
| Máquina completa | 3.600 ÷ 16 segundos × 2 partes | 450 unidades/h |
| Total de estacións separadas | 3.600 ÷ 32 segundos × 2 partes × 2 estacións | 450 unidades/h |
| Conta dobre incorrecta | 3.600 ÷ 16 segundos × 2 partes × 2 estacións | 900 partes/h, incorrectamente |
O último cálculo conta a segunda estación dúas veces. A súa contribución xa está incluída no intervalo de máquina enteira de 16 segundos. Nun rexistro de tempo real, etiqueta cada evento coa súa estación para que outra persoa poida reconstruír o cálculo.
Non asuma que engadir unha segunda estación preserva o mesmo tempo baixo carga. O arranxo proposto aínda necesita suficiente capacidade de entrega de material, arrefriamento e manipulación. Compare o horario de funcionamento real, non só o reconto de estacións. de Kingglecomparación de estación simple e dobreproporciona un contexto de configuración relacionado.
Conta tamén as posicións activas. Se unha cavidade está intencionalmente fóra de servizo, a súa presenza nominal no molde non crea saída. Se produce unha botella defectuosa, esa botella pertence ao reconto bruto e ao reconto de rexeitamentos. Reducir a entrada da cavidade e restar de novo a mesma botella rexeitada subestimaría a saída.
Para unha disposición mixta, calcula cada fluxo por separado e engade os resultados. Unha media compartida só é útil cando o seu reconto de eventos e o reconto de partes representan o mesmo período de observación. Isto importa cando unha estación para mentres a outra continúa, ou cando os dous moldes producen pezas diferentes.
Converte a saída das horas de funcionamento en boas partes por quenda
Un comprador que programa entregas necesita un número diferente do que un operador verifica a velocidade da máquina. Comeza con toda a quenda, identifique o momento no que a produción non está programada e despois rexistra as paradas durante o período restante de produción planificado. Indique ese límite de tempo antes de citar un total de quendas.
O ámbito público deISO 22400-2:2014describe os KPIs de fabricación a través das súas fórmulas, elementos constituíntes, comportamento temporal e unidades. É unha referencia útil para a medición disciplinada. Este artigo utiliza as definicións prácticas a continuación; non afirma que unha máquina ou proba estea certificada con ese estándar.
Baixo oMarco Vorne OEE, os cambios dentro da produción programada son perdas de dispoñibilidade. Non desaparecen simplemente porque foron planeados. O tempo sen intención de producir, como unha pausa para comer excluída, ten un papel diferente. Define o tratamento antes do ensaio en lugar de cambialo para mellorar a porcentaxe final.
O rendemento de calidade aquí significa pezas aceptadas divididas polo total de pezas moldeadas, con ambos os recontos tomados no mesmo período e límite de proceso. Se a aceptación ocorre despois da proba de fugas, o traballo inacabado que agarda esa proba aínda non está confirmado como bo resultado. Documentar calquera traballo inicial ou final en curso.
Cando usar un cálculo OEE
Ao partir dunha tarifa ideal, teña en conta a dispoñibilidade, a perda de velocidade e a calidade.Guía de cálculo de Vornedá as seguintes relacións. A taxa ideal debe describir o mesmo produto e configuración activa que a saída contada.
| Factor | Cálculo |
|---|---|
| Dispoñibilidade | Tempo de execución ÷ tempo de produción previsto |
| Rendemento | Velocidade bruta de carreira observada ÷ taxa de carreira bruta ideal |
| Calidade | Reconto bo de primeiro paso ÷ reconto total |
| OEE | Dispoñibilidade × rendemento × calidade |
Polo tanto, pódese calcular unha boa produción como taxa ideal × horas de produción planificadas × OEE. Use fraccións, non porcentaxes enteiras, nesa multiplicación. Un OEE do 78,4% ingresa na fórmula como 0,784.
Escolla a ruta de taxa ideal ou a ruta de taxa observada. Unha taxa de carreira observada xa reflicte a velocidade acadada durante ese período de carreira. Multiplicalo por outro factor de rendemento para a mesma perda de velocidade restaría a perda dúas veces. Así mesmo, unha cifra medida de pezas boas por quenda xa inclúe as paradas e os rexeitamentos dentro desa quenda; non aplique un segundo desconto de eficiencia global para describir a mesma quenda.
Comprobe se a extrusora pode soportar a saída de destino
Unha estimación de saída tamén crea un requisito de material. Use a masa bruta procesada para cada peza moldeada, non só o peso do recipiente acabado. Para este cálculo, a masa bruta inclúe o material que se converte no recipiente e os seus adornos asociados, asignados de forma consistente entre as pezas producidas.
Supoña que a disposición hipotética de 450 partes/h procesa 90 g por peza moldeada. A súa demanda de funcionamento é de 450 × 90 ÷ 1.000 = 40,5 kg/h. Se a botella acabada pesa 70 g, usar só o seu peso neto produciríase unha cifra inferior de 31,5 kg/h. Ambos os números derívanse de suposicións ilustrativas, non dun proxecto de botella medida.
A diferenza de 9 kg/h é o material asumido asociado ao recorte. A súa eventual recuperación non elimina o requisito de tramitación orixinal. Manter un cálculo separado para a resina comprada, o material recuperado e a eliminación; o cálculo da carga da extrusora refírese ao material que pasa polo proceso.
de Kinggleguía de disposición da cabezatamén conecta a masa do evento coa capacidade de extrusión dispoñible. Engadir cavidades pode aumentar as partes por evento, pero tamén aumenta a masa necesaria para ese evento. Un reconto de cavidades nominal maior non pode resolver por si só un límite de subministración de material.
Compare a demanda en execución cunha referencia de rendemento aplicable ao material e á configuración proposta. Non diluír a demanda facéndoa a media durante o descanso para o xantar ou o peche. A máquina debe soportar a taxa de material mentres está a producir, aínda que a taxa media de quendas sexa menor.
Un teito de material preliminar está dispoñible en kg/h dividido entre kg brutos por parte. É só un cálculo de selección. Non establece o tempo de arrefriamento, a distribución aceptable da parede, a estabilidade dimensional nin a saída dos equipos de recorte e inspección. Eses requiren os seus propios cheques.
Para a revisión inicial, coloque as capacidades de moldaxe, extrusión e augas abaixo en unidades compatibles e compáreas. A tarifa admitida máis pequena identifica unha restrición candidata, non unha garantía de produción automática. Inclúe búfers e interrupcións intermedios ao planificar unha liña completa e, a continuación, verifique o arranxo proposto co produto previsto.
Exemplo traballado: do tempo de ciclo a un plan de produción por quendas
O seguinte exemplo traballado usa entradas hipotéticas para unha disposición de moldaxe por extrusión e soplado. Non é unha clasificación de rendemento KGB2L. Manteña os mesmos supostos de tempo, reconto de partes e calidade ao longo do cálculo para que a taxa de funcionamento, o total de quendas e a demanda de material poidan compararse entre si.
Supoña que unha quenda de oito horas contén un descanso de 30 minutos cando a produción non está programada. Outros 30 minutos de paradas ocorren durante a produción programada. O tempo de execución restante é de sete horas. Durante ese tempo de funcionamento, dúas pezas saen da máquina cada 16 segundos de media, e o 96% pasa a inspección sen volver a traballar.
| Paso | Cálculo | Resultado |
|---|---|---|
| Produción planificada | 8 h menos 0,5 h descanso excluído | 7,5 h |
| Tempo de execución | 7,5 h menos 0,5 h paradas rexistradas | 7 h |
| Taxa bruta de execución | 3.600 ÷ 16 × 2 | 450 unidades/h |
| Total de pezas moldeadas | 450 × 7 | 3.150 pezas |
| Boas partes de primeiro paso | 3.150 × 0,96 | 3.024 pezas/quenda |
| Boa saída por hora prevista | 3.024 ÷ 7,5 | 403,2 partes/h |
| Boa saída por hora de reloxo | 3.024 ÷ 8 | 378 partes/h |
| Demanda de material de execución | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Teña en conta que 450, 403.2 e 378 poden describir o mesmo escenario. Responden a diferentes preguntas. O primeiro refírese á produción bruta durante a execución. O segundo difunde a produción aceptada sobre o tempo de produción planificado. O terceiro repárteo por toda a quenda. Un informe que omite o denominador deixa espazo para unha comparación enganosa.
Comprobe o resultado con OEE
Só para este exemplo, supoña un intervalo ideal de eventos de 14 segundos con dúas partes por evento. Esa é unha taxa ideal dunhas 514,286 partes/h. A dispoñibilidade é 7 ÷ 7,5; o rendemento é de 450 ÷ 514,286; calidade é 0,96. O seu produto é 0,784, ou 78,4% OEE.
Aplicando oMétodo de cálculo Vorne OEE, 514,286 × 7,5 × 0,784 devolve aproximadamente 3.024 pezas boas. O pequeno redondeo mostrado non cambia o resultado subxacente. O intervalo ideal de 14 segundos é un suposto de exemplo, non un valor de ciclo seco do catálogo.
Para unha orde ilustrativa de 12.000 partes aceptadas, 12.000 ÷ 3.024 dá uns 3,97 tales cambios. Catro quendas proporcionan 12.096 partes calculadas baixo estes supostos, antes de perdas adicionais específicas de pedido. Este é un escenario de planificación, non un compromiso de entrega ou un motivo para omitir a validación de inicio.
Se as paradas rexistradas aumentan de 30 a 60 minutos, o tempo de execución cae a 6,5 horas. Con outras suposicións sen cambios, a produción pasa a ser 450 × 6,5 × 0,96 = 2.808 partes boas. A orde supera entón as catro quendas. Esta comparación mostra por que un pequeno cambio no tempo de execución dispoñible pode afectar a programación sen ningún cambio no ciclo de moldeo.
Proba o teu propio cálculo da taxa de produción
Os valores predeterminados reproducen o exemplo hipotético. Introduza un intervalo medio observado durante o tempo de execución, non unha clasificación de ciclo seco. Non volva multiplicar por estacións se o intervalo xa abarca a máquina completa. Os datos permanecen nesta páxina.
- Pezas brutas por hora de funcionamento
- 450
- Boas pezas estimadas por quenda
- 3.024
- Boas partes por hora planificada
- 403.2
- Demanda de material durante a execución
- 40,5 kg/h
Os resultados son estimacións, non a saída garantida. Os recontos de partes decimais expresan unha media esperada. Esta calculadora non modela o almacenamento de memoria intermedia, o inicio de pedidos, os recontos de cavidades variables nin un modo OEE de tarifa ideal separado. Se os scripts están desactivados, os resultados mostrados seguen sendo o exemplo predeterminado.
O que che indican as especificacións KGB2L de Kinggle sobre a capacidade
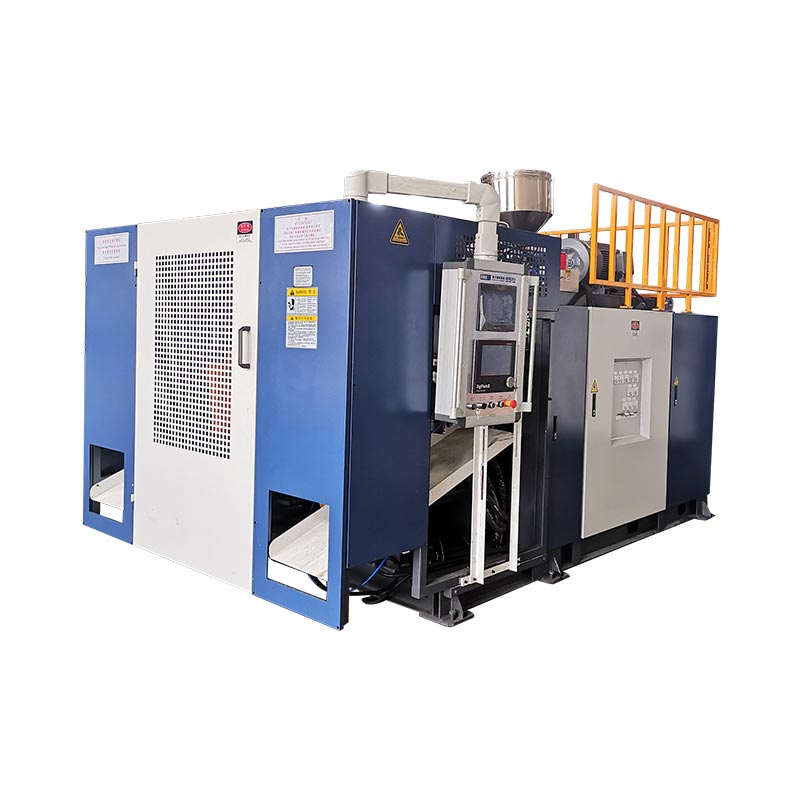
OMáquina de soplado monoestación KGB2L 2Lofrece un exemplo concreto de como ler unha folla de especificacións. Os seus valores publicados describen varios límites diferentes. O volume do recipiente, a saída do ciclo seco, o rendemento do material e as dimensións do molde responden a unha pregunta de selección diferente.

| Parámetro publicado | Valor | Pregunta que axuda a responder |
|---|---|---|
| Capacidade máxima do recipiente | 2 L | O produto proposto está dentro da categoría de volume indicada? |
| Saída (ciclo seco) | 600 unidades/hora | Que referencia de ciclo seco indica o catálogo? |
| Capacidade de fusión de HDPE | 30 kg/h | Que referencia de taxa de material está dispoñible para a selección preliminar? |
| Diámetro do parafuso | 50 mm | De que plataforma de extrusión se está a discutir? |
| Tamaño máximo do molde, W × H | 360 × 380 mm | Que sobre de molde publicado debe considerar a revisión de ferramentas? |
| Distancia central de dobre cabeza | 130 mm | Que referencia de espazamento precisa comparar coa disposición proposta? |
O campo de ciclo seco non é un informe de proba para unha botella específica de 2 L. Non reetiquete 600 PC/HR como 600 envases aceptados por hora. A resina do produto, o peso, a disposición da cavidade, os requisitos de refrixeración e os criterios de aceptación aínda deben establecerse.
Use a referencia de HDPE de 30 kg/h para unha comprobación de masa separada. No exemplo traballado, asumimos 90 g de masa bruta por parte, dividindo 30 por 0,09 dá unhas 333,3 pezas moldeadas/h como teito de cribado só para material. As 450 partes/h do exemplo requirirían 40,5 kg/h, por riba da referencia publicada.
Este cálculo non promete 333,3 partes/h do KGB2L. Indica que a masa e a taxa obxectivo do exemplo non se poden xustificar usando a referencia de 30 kg/h listada. Unha revisión do proxecto necesitaría unha configuración compatible diferente, presupostos de produtos revisados ou un obxectivo de saída diferente.
Tampouco o espazo entre dúas cabezas proba que caben dúas botellas calquera. Comprobe o debuxo do molde real contra o sobre publicado e a disposición completa das ferramentas. Para produtos máis grandes ou anchos, o número de cavidades utilizables debe seguir o debuxo en lugar dun multiplicador de saída preferido.
Cando solicite unha recomendación, envíe o debuxo, a calidade do material, as estimacións de peso neto e bruto, a produción aceptada requirida e o patrón de quenda previsto xuntos. Isto permítelle ao provedor comprobar as suposicións de capacidade contra o hardware proposto en lugar de responder a unha pregunta illada sobre botellas por hora.
Verifique a saída antes de comprometerse cunha máquina
Facer que a saída aceptada sexa a base do acordo de capacidade. As botellas que saen do molde e as botellas despexadas para o envasado son contas diferentes. Antes da proba, especifique o punto de inspección e os requisitos que debe cumprir unha botella para ingresar o total aceptado. En caso contrario, a proba pode cumprir o seu obxectivo de moldaxe sen resolver o requisito de entrega.
Para o KGB2L, mantén a cifra publicada de ciclo seco de 600 PC/HR separada do compromiso de saída da botella. Confirme o material, o peso da botella, as cavidades activas e os requisitos de aceptación antes de acordar a capacidade de produción. Unha cifra de ciclo seco só é insuficiente para un calendario de entrega de botellas.
Cando unha proba falla o seu obxectivo, diagnostica o déficit antes de aumentar a velocidade. Grava os intervalos de saída, as paradas e as pezas rexeitadas por separado. Comprobe o tempo de espera na entrega de parison, o tempo de arrefriamento dentro do molde e as colas antes de cortar ou probar fugas. Estas observacións distinguen unha restrición de moldaxe dunha restrición augas abaixo.
Avaliar un axuste á vez e conservar os rexistros de antes e despois. Xulga o cambio pola saída aceptada durante períodos de observación comparables, non só por un ciclo mostrado máis curto. Rexistrar as condicións do material e das ferramentas xunto co resultado. Se o reconto aumenta pero máis botellas fallan na inspección, o axuste non mellorou necesariamente a capacidade útil.
Manteña un rexistro que outra persoa poida comprobar
- Identifique a revisión do deseño, o grao de resina, a mestura de materiais, o peso obxectivo e a disposición da cavidade.
- Acordar as comprobacións de aceptación e a posición onde se contabilizarán as boas pezas.
- Rexistrar as horas de inicio e finalización, as exclusións programadas, as paradas de produción e os seus motivos.
- Rexistra o total de pezas moldeadas, as pezas aceptadas de primeiro paso e os rexeitamentos sen contar dúas veces as pezas reelaboradas.
- Compare a taxa observada, a demanda de masa bruta e a produción posterior durante períodos coincidentes.
- Manter as configuracións acordadas, as observacións e as limitacións non resoltas co informe do ensaio.
Define o que ocorre ao comezo e ao final da xanela de medición. Unha pequena observación realizada despois do quecemento responde a unha pregunta diferente dunha orde enteira que inclúe o inicio e un cambio de molde. Ambos poden ser útiles, pero só cando o informe identifique o que se excluíu.
Usa oGuía de proba de aceptación de fábrica da máquina de moldeo por sopladodesenvolver un rexistro de inspección máis amplo. Un cálculo de saída admite a aceptación; non substitúe a inspección do produto, as comprobacións de equipos ou o contrato de compra.
| Campo de rexistro | Que entrar |
|---|---|
| Produto e configuración | Revisión de debuxo, material, peso, cavidades activas e estacións |
| Límite de medición | Inicio/fin do reloxo, hora prevista, tempo de execución e localización do reconto |
| Contas | Total de pezas moldeadas, de primeira pasada boas, rexeitadas e sen rematar |
| Condicións | Axustes rexistrados, condicións de refrixeración e aire, persoal e auxiliares |
| Resultado | Boas partes por hora ou quenda indicada, limitacións e seguimento acordado |
Comente unha estimación de capacidade específica dun produto con Kinggle
Esixir unha estimación de saída vinculada ao debuxo do produto e á configuración da máquina proposta. A proposta escrita debe indicar onde se contabilizan as pezas aceptadas, canto tempo dura a medición e que condicións de produción se aplican. Sen eses detalles, unha cifra de botellas por hora non é unha base sólida para comparar as ofertas de equipos.
Envía o debuxo da botella ou os detalles da mostra, a calidade do material, a boa saída necesaria e o horario de quendasPáxina de contacto oficial de Kinggle. Se un valor aínda é unha estimación, etiquetao para que a seguinte revisión poida resolvelo.
Ningbo Kinggle Machinery Co., Ltd.
Correo electrónico:sales@kinggle.com
Teléfono:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, China. Os datos de contacto comprobados na páxina de contacto oficial.
Preguntas frecuentes
Cantas botellas pode producir unha máquina de soplado por hora?
Non hai unha única cifra de saída para cada máquina e botella. Divide 3.600 polo intervalo de saída de toda a máquina en segundos e, a continuación, multiplícalo polas pezas moldeadas por evento. Aplique o rendemento de calidade de primeiro paso para obter unha boa saída durante o tempo de execución. Para a planificación de quendas, inclúa tamén as paradas rexistradas e confirme o material e a capacidade augas abaixo.
Unha máquina de dobre estación sempre duplica a produción?
Non. Dúas estacións non establecen a taxa de produción sen a súa sincronización e configuración reais. Se o intervalo medido de máquina enteira xa inclúe liberacións alternas das dúas estacións, non o multiplique por dous de novo. Compare o tempo de cada estación, as cavidades activas e a demanda de material antes de estimar a saída combinada.
A saída do ciclo seco é a mesma que a do produto acabado?
Non. Un campo de catálogo etiquetado como saída de ciclo seco non establece a saída aceptada dun recipiente especificado. A páxina KGB2L de Kinggle enumera 600 PC/HR baixo esa etiqueta. Unha reclamación de saída específica de botella precisa do material, ferramentas, peso, condicións de operación e criterios de inspección, xunto cun período de medición definido.
Como afecta o peso do recipiente á capacidade de produción?
O peso afecta o material necesario nunha determinada taxa de produción. Para o cribado por extrusión, use a masa bruta procesada por peza moldeada, incluíndo o seu adorno asignado, en lugar de só o peso da botella acabada. Divida o fluxo de material dispoñible por esa masa bruta para un teito preliminar. Este cálculo por si só non establece un ciclo de moldeo alcanzable nin unha saída aceptada.
Que información se necesita para unha estimación de saída precisa?
Proporcione o debuxo do produto, a calidade do material, os pesos netos e brutos, a disposición da cavidade e da estación, a saída aceptada obxectivo e o calendario de quendas. Inclúa as comprobacións de aceptación e os equipos posteriores. Se existen rexistros de proba, proporcione contas totais, boas contas, momentos e motivos de parada. Manter os valores asumidos separados dos resultados medidos para que o provedor poida identificar as lagoas restantes das probas.
Antes de facer un pedido, acorde por escrito a saída aceptada, as condicións de proba e o método de reconto. Use o rexistro de produción resultante como base para o programa de entrega.