O HDPE reciclado pódese usar no moldeado por extrusión e soplado cando a calidade e a receita escollidas se axusten ao recipiente. As comprobacións de materiais entrantes, unha proba controlada da máquina e as probas de paquetes acabados nas condicións de uso previstas establecen esa aprobación. Un obxectivo de contido reciclado por si só non o fai.
Elixir resinas de moldeo por soplado de HDPE recicladas para o recipiente
Comeza co traballo do paquete. Unha botella de deterxente con asa, unha botella de presión e un recipiente ríxido para produtos químicos poden requirir un comportamento diferente do material mesmo cando os tres usan polietileno. Enumere o contido, as condicións de recheo, o peche, os requisitos de aspecto e as cargas de transporte antes de comparar as ofertas de resina.
Para as resinas de moldeo por soplado de HDPE recicladas, pregunte que materia prima e calidade ofrece o provedor, como se controla o material e que aplicación admiten os datos. Unha etiqueta como "calidade de botella" necesita unha ficha técnica actual e unha identidade de lote rastreable.
Manteña separadas a PCR, PIR e a molida interna
A PCR describe o material recuperado despois do uso do consumidor. PIR úsase habitualmente para fontes industriais ou preconsumidoras. A retría interna describe a chatarra do proceso de terra propia dunha fábrica. Estas etiquetas responden a diferentes preguntas sobre a orixe; ningún establece que un material supere os requisitos do recipiente proposto.
Grava o flash interno e as devolucións de pezas rexeitadas por separado dos pellets reciclados comprados. Pídalle ao provedor que indique as súas definicións e a base de contabilidade do contido reciclado. Non asumas que cada devolución á tolva conta como PCR ou contido reciclado pre-consumidor cualificado.
Escribe os requisitos antes de seleccionar a mestura
O informe debe identificar o debuxo e o peche do produto, a masa obxectivo, a localización do espesor da parede, a referencia da cor e as probas funcionais relevantes. Inclúe a temperatura de almacenamento, as condicións de recheo e a substancia envasada. Para usos sensibles ao contacto, engade o material necesario e a documentación regulamentaria antes de autorizar unha proba.
Unha decisión técnicamente útil ten un alcance limitado: este material, nesta receita, nesta máquina e molde, para este recipiente. Ese ámbito fai que os cambios posteriores sexan revisables.
Que propiedades da resina importan no moldeado por soplado de HDPE?
Compare a nota do candidato coa referencia aprobada utilizando as mesmas condicións da proba. A continuación, decida cales son os controis que pertencen a cada lote de entrada e cales son necesarios só durante a cualificación ou unha investigación. Ordenar todas as probas de laboratorio posibles pode engadir custos sen responder á pregunta de produción.
Lea MFR ou MFI coas condicións adxuntas
A taxa de fluxo de masa de fusión, a miúdo chamada MFR ou MFI, é útil para comprobar a consistencia do fluxo. Manteña a temperatura, a carga, as unidades e o método de proba co número. Os valores medidos en diferentes condicións non son directamente intercambiables.
ASTM D1238-26explica que os resultados do fluxo de fusión non establecen a uniformidade doutras propiedades sen unha correlación válida. Tamén advirte de que a proba pode non reproducir o comportamento de procesamento a gran escala. Polo tanto, unha IMF similar admite o cribado, pero non demostra unha estabilidade equivalente ou unha durabilidade da botella acabada.
| Comproba | Rexistro útil | Decisión que apoia |
|---|---|---|
| Identidade e orixe do grao | Provedor, calidade, lote, descrición da materia prima e contido reciclado declarado | Confirme que o material entregado coincide coa fonte cualificada e coa receita. |
| MFR/MFI e densidade | Resultados, métodos, condicións e límites acordados | Pantalla para os cambios que necesitan revisión; non deduza todas as demais propiedades destes valores. |
| Partículas e composición do material | Método de inspección acordado, exemplos de defectos e mostra representativa conservada | Decida se a inspección rutineira é suficiente ou se precisa unha análise da composición. |
| Cor e cheiro | Mostra de referencia, condicións de inspección e límites de aplicación | Comprobe o aspecto e os requisitos sensoriais do paquete previsto. |
| Augas superficiais e manexo | Historial de almacenamento, estado do material e instrucións de acondicionamento do provedor | Determine se a preparación do material necesita corrección antes do xuízo. |
| Datos mecánicos e de fisuración por tensión | Exemplo, método, temperatura, exposición e condicións de carga | Planifique as avaliacións relevantes do contedor acabado en lugar de substituír o valor da folla de datos. |
Separe os valores típicos dos límites de liberación de lotes
Unha ficha técnica describe unha nota. Un certificado de análise informa das características cubertas para un lote determinado. A especificación de compra indica o que o comprador aceptará. Mantén estes documentos distintos; un valor típico non é automaticamente un límite garantido.
Acordar como as mostras representan o lote e conservar suficiente material identificado para a súa posterior comparación. Se un cambio non se explica, discuta a composición específica, a análise térmica ou reolóxica co provedor de material ou co laboratorio. Escolla a análise para o fallo sospeitoso, non porque o instrumento estea dispoñible.
Como realizar unha proba de moldeo por extrusión por soplado de HDPE reciclado
Un ensaio controlado conecta a resina entrante co proceso de moldeo por extrusión por soplado e co paquete final. Defina as comprobacións de aceptación antes de facer mostras. En caso contrario, o equipo pode pasar a proba axustando o aspecto e descubrir demasiado tarde que nunca se planificou a proba de uso necesaria.
- Execute o material de referencia aprobado ou a formulación ata que o proceso sexa repetible. Grava a máquina, o cabezal da matriz, a revisión do molde, as utilidades e a configuración posterior.
- Identifique o lote candidato e complete a receita, incluíndo colorantes, aditivos e calquera devolución interna. Siga o procedemento de cambio de material acordado para que o arrastre non confunda a comparación.
- Grave a resposta inicial na configuración documentada. Observe a consistencia do alimento, o comportamento da presión, a formación de parisons, o peso e os defectos visibles.
- Realizar axustes xustificados dentro dos límites de equipamento e material. Mantén cada cambio ligado ao seu motivo e ás mostras resultantes.
- Recoller exemplares identificados para a cartografía de muros e as probas funcionais acordadas. Compare os resultados ao longo da proba en lugar de seleccionar a botella máis atractiva.
Mantén dúas comparacións separadas.Unha comparación inicial mostra como responde o candidato a unha configuración documentada. Unha execución optimizada posterior mostra o que ocorre despois de que o proceso se axuste a ese candidato. Gravar os dous; presentar só a configuración optimizada oculta o traballo necesario para obtelos.
Separar a variación do material da variación da máquina
Recomendamos comprobar se a referencia aprobada aínda funciona de forma coherente antes de asignarlle un novo defecto á resina reciclada. Se non o fai, investigue primeiro o equipo, o molde e as condicións da utilidade. Unha comparación de materiais é débil cando o proceso de referencia xa é inestable.
Para ombreiros finos ou pesos de botellas inestables, compare as condicións reais do proceso e o comportamento de paris antes de cambiar varias configuracións. Se un parison máis pesado elimina o síntoma visible, comprobe onde foi ese material extra. A botella aínda pode ter unha distribución de parede desfavorable.
Manteña os rexeitamentos así como as mostras aceptadas. As súas marcas de tempo e localizacións poden mostrar se un problema segue unha transición de material, unha cavidade, unha estación ou un cambio de funcionamento gradual. Gravar o arranque e a transición de chat por separado do período estable.
A repetibilidade importa máis dunha botella aceptable. O rexistro de cualificación debería permitir que outra quenda reproduza a condición aprobada e recoñeza cando cambiou. Usa omarco de proba de aceptación da máquinaconectar cada conclusión cun método, límite e resultado identificados.
Unha proba publicada de 4 L: viabilidade cunha ventá de proceso diferente
Un estudo de Chalmers de 2024 preparou seis variantes de material de polietileno ríxido reciclado utilizando diferentes condicións de lavado e composición. Os investigadores soplaron envases moldeados de 4 litros e axustaron a velocidade do parafuso para cada material para acadar unha masa de botella de 145 ± 5 g.
O estudo informou de produción con materia prima de PE ríxido 100 % reciclado no mesmo tempo de ciclo que a referencia de HDPE virxe. Non obstante, os materiais reciclados tiveron unha resposta de presión diferente durante a formación de parison. Unha preparación tamén produciu defectos de ollo de peixe. Estes resultados pertencen á materia prima, equipos e recipientes probados, non todos os graos de PCR comerciais. Vexa oestudo orixinal de soplado.
A nosa recomendación é utilizar esta evidencia para xustificar un ensaio específico de material, non unha promesa universal de contido reciclado. A formación correcta aínda deixa por verificar os requisitos de aceptación do paquete proposto.
Solución de problemas de parison e grosor de parede con HDPE reciclado
Contén a saída afectada e identifica as primeiras mostras que fallan. Antes de cambiar a receita, pregunte se o síntoma segue un lote, unha estación, unha cavidade ou toda a liña. Esta distinción axuda a escoller unha comparación que pode separar posibles causas.
| Síntoma observado | Preguntas do material | Comparación do proceso |
|---|---|---|
| Parison sag ou ombreiros finos | Cambiou o comportamento do lote, mestura ou fusión? | Compare as condicións térmicas reais, os tempos de parison e o perfil aprobado utilizando mostras identificadas. |
| Variación de peso ou parede | É consistente a alimentación ou a preparación da mestura? | Comprobe se a variación segue unha toma, estación ou intervalo de funcionamento; compare a carreira de referencia. |
| Motas negras, xeles ou buratos | Existen defectos similares no material retido ou en mostras preparadas polo provedor? | Revisa cando comezan os defectos e se persisten co material de referencia. Investigar os residuos do equipamento así como a contaminación entrante. |
| Deriva de cheiro ou cor | Cumpre o candidato a referencia acordada antes e despois da tramitación? | Compare o historial do proceso, o arrastre e as condicións de manexo antes de asignar unha causa. |
Son vías de investigación, non diagnósticos desde a aparencia. A filtración adicional non é unha evidencia de que se resolveron todos os problemas de incompatibilidade de materiais ou cheiros. Así mesmo, un cambio de temperatura que mellora un síntoma aínda precisa dunha nova comprobación do recipiente acabado.
O control do espesor da parede debe responder ás paredes locais medidas, non só ao peso medio da botella. Oguía de programación parisonexplica como se relaciona o perfil coa colocación do material. Para os fallos que non seguen o cambio de resina, use o máis amploguía de solución de problemas de moldeo por extrusión y soplado.
Seguir os procedementos da máquina para a toma de mostras, limpeza e inspección. Non abra un sistema de fusión en quente ou a presión para investigar un defecto; As intervencións requiren o procedemento de illamento e seguridade de traballo especificado do equipo.
Controles de calidade de botellas e envases de polietileno moldeado por soplado
Defina o límite de proba e aceptación para cada modo de falla relevante. As botellas moldeadas por soplado precisan de controis que reflictan a súa xeometría, peche e contido. Un cupón de material e unha botella de polietileno acabada proporcionan probas diferentes.
Mapear os muros locais e inspeccionar o sistema de peche
Use lugares de medición repetibles no ombreiro, corpo, esquinas e outras áreas esixentes. Mantén o mapa ligado á identidade da mostra. Unha botella pode alcanzar o seu obxectivo de masa deixando moi pouco material nun lugar crítico.
Para os envases moldeados por soplado manipulados, examine a rexión do asa e a pinza, así como o corpo principal. Comprobe o pescozo recortado e o axuste do peche cos compoñentes previstos. Unha comprobación de botella sen tapa non pode establecer o rendemento do paquete pechado e cheo.
Relacionar as probas funcionais co uso previsto
Escolla fugas, caída do recipiente cheo, compresión ou apilado, manipulación e outras probas segundo o informe de servizo do paquete. Rexistrar o condicionamento, contidos ou recheo da proba, condición de peche, orientación e criterios de aceptación onde incidan no resultado. Un resultado sen as súas condicións é difícil de comparar.
Para a inspección de fugas en liña, cualifique o recipiente e a receita de proba xuntos e verifique que se eliminen realmente as pezas rexeitadas. O resultado do paso aborda a comprobación de fugas definida; non establece durabilidade de transporte, compatibilidade química nin vida útil de almacenamento.
Manteña o estrés ambiental separado da forza a curto prazo
A resistencia á fisuración por estrés ambiental, ou ESCR, refírese á fisuración baixo a tensión combinada e a exposición ambiental. Cando o contido e as condicións de uso o fagan relevante, inclúa unha avaliación adecuada en lugar de inferir o rendemento a partir da resistencia á tracción ou unha comprobación inmediata de fugas.
Freudenthaler e os seus colegas descubriron que os resultados mecánicos a curto prazo non revelaron adecuadamente as diferenzas no comportamento da fisuración por tensión dos seus reciclados de polietileno probados. A súa investigación apoia a avaliación destes modos de falla por separado; non establece que todo o HDPE reciclado teña un mal rendemento. Vexa oestudo dos reciclados de polietileno e ESCR.
Ao comparar os datos de fisuración por tensión, manteña a mostra, a carga, o medio e a temperatura. Unha clasificación obtida cun método acelerado non é automaticamente a vida útil dun recipiente cheo diferente.
Canta PCR se pode usar e cando se debe considerar o moldeado multicapa?
Establece o obxectivo de contido reciclado mediante a validación do material e do paquete propostos. Nin a capacidade nominal da máquina nin a frase "compatible con HDPE" establecen unha porcentaxe de PCR universal. Manter a composición do material e a base utilizada para calcular o contido reciclado no rexistro da receita.
Distinguir unha receita combinada de capas separadas
Unha mestura dunha soa capa combina fluxos de materiais antes de formar a parede. Unha configuración multicapa asigna fluxos a capas separadas. Estes son arranxos de produción diferentes, e cada un necesita un propósito definido e unha proba específica do material.
Para traballos multicapa, verifique a asignación de material prevista e a distribución das capas resultante no recipiente. Unha mostra de receitas aprobadas só é insuficiente. OGuía de selección de máquinas multicapaabrangue os equipos e as decisións de función de capa con máis detalle.
Non use unha capa superficial como atallo para contactar a aprobación
A adecuación ao contacto con alimentos é unha cuestión separada do conformado exitoso e do rendemento mecánico. Para os Estados Unidos, oGuía de química de plásticos reciclados da FDAaborda posibles contaminantes residuais e migración. É unha guía para avaliar os procesos de reciclaxe, non un certificado universal para calquera botella reciclada.
Unha superficie de resina virxe non establece por si mesma que toda a estrutura cumpra as condicións de contacto previstas. Revisar os materiais reais, o proceso de reciclaxe, a estrutura e os requisitos de destino. A mesma disciplina aplícase cando outro mercado ou aplicación sensible ao contacto ten requisitos diferentes.
Que debería aprobarse antes de aumentar a produción de HDPE reciclado?
Liberar unha combinación definida de material, receita, ferramentas e proceso. Evite unha aprobación ampla, como "aceptado HDPE reciclado", que dá pouca orientación á compra e á produción cando cambia un lote ou formulación posterior.
| Elemento de aprobación | O que precisa o rexistro | Cambiar para revisar |
|---|---|---|
| Material e formulación | Provedor, nota, descrición da fonte, receita e tratamento das devolucións internas | Nova fonte, grao, mestura, aditivo ou práctica de retorno |
| Máquinas e ferramentas | Identidade da máquina, configuración de extrusión/cabezal, revisións de moldes e peches | Cambios de equipos, ferramentas ou compoñentes que poidan afectar o paquete |
| Condición do proceso | Configuración aprobada, rango operativo observado e resultados ligados á mostra | Un cambio sostido ou axustes repetidos fóra da condición aprobada |
| Aceptación de contedores | Métodos, condicións, límites e resultados reais da mostra | Novos contidos, manexo, aspecto ou requisitos do cliente |
| Control de rutina | Cheques entrantes, identidade da mostra, material conservado e responsabilidades | Tendencias de lote ou fallos que requiren contención e recualificación |
Acepta os cambios que desencadean unha revisión de documentos, probas adicionais ou unha nova proba da máquina. Manter o material sospeitoso e a saída rastrexable mentres a decisión estea aberta. A cualificación inicial só é útil se a produción posterior pode detectar desviacións dela.
Compare a economía usando envases aceptados, non só o prezo da resina. Rastrexa o material consumido pola chatarra de transición, os rexeitamentos e calquera comprobación adicional no mesmo período contable. Omodelo de custo de bo contedorofrece unha forma consistente de facer esa comparación sen asumir que a resina reciclada sempre é máis barata.

Leve o material resumido á discusión da máquina
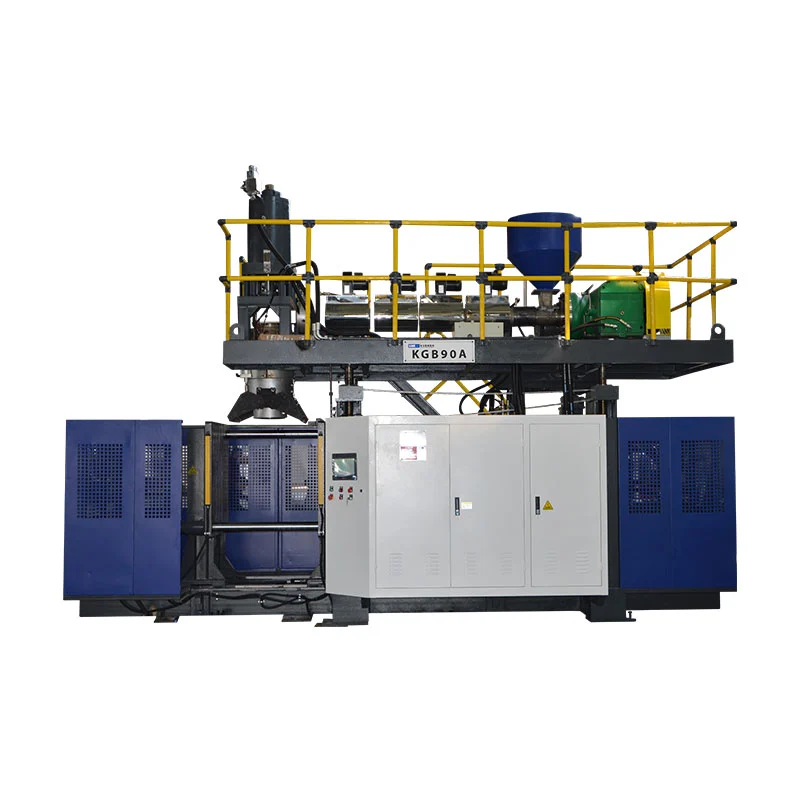
OMáquina de soplado de dobre estación KGB5Destá listado para envases de ata 5 L e inclúe PE no seu ámbito de material publicado. É un punto de partida relevante para un proxecto de pequeno contedor.
Confirme o grao de reciclado previsto, a formulación, o molde, a saída e as probas antes de acordar a configuración. A capacidade de PE publicada non é unha garantía para cada materia prima ou porcentaxe de PCR.
Envíe a folla de datos de resina e os datos do lote dispoñibles, o material de mostra, os debuxos do produto e do peche, o contido e as condicións de uso, os obxectivos de masa e parede, a saída aceptada requirida e os requisitos de proba. Inclúa a mestura proposta, o plan de retorno interno e o alcance posterior.
Preguntas frecuentes sobre moldaxe por soplado de HDPE reciclado
Pódese moldear por soplado o HDPE reciclado sen resina virxe?
Algunhas materias primas poden, como demostra o ensaio publicado de 4 L. Ese resultado non aproba un grao ou recipiente diferente. Verifique a repetibilidade do proceso e o rendemento do paquete previsto antes de seleccionar unha receita sen resina virxe engadida.
Que MFI é axeitado para o moldeado por soplado de HDPE reciclado?
Use a solicitude recomendada polo candidato, complete as condicións da proba e compare cunha referencia cualificada. Non hai unha única IMF que aprobe todos os contedores. MFI é un valor de selección; o material tamén debe demostrar un comportamento parison adecuado e un rendemento do recipiente acabado.
O HDPE reciclado precisa secar antes do moldeado por soplado?
Comprobe o estado do material, o historial de almacenamento e as instrucións do provedor. A auga libre ou a humidade relacionada co lavado precisa dun paso de preparación adecuado. Non aplique un programa de secado de PET ao HDPE reciclado por defecto; acordar o requisito de condicionamento da nota real e do sistema de manexo.
Pode unha máquina de moldeo por soplado de HDPE estándar procesar resina de PCR?
Posiblemente, pero a compatibilidade depende da resina particular, da formulación, da disposición da alimentación e da extrusión, do molde e da saída necesaria. Confirme o alcance do provedor de equipos e realice unha proba de material identificado. Unha etiqueta de HDPE por si soa non establece o rendemento da PCR.
Pódese usar o HDPE reciclado para botellas de contacto con alimentos?
Só cando o material e o envase reais cumpran os requisitos aplicables para o uso e o mercado previstos. Unha proba de moldeo exitosa, unha proba mecánica ou unha capa externa virxe non establecen esa idoneidade por si só.
Unha aprobación de material útil nomea a resina e o recipiente, preserva as condicións da proba e define o que debe ocorrer cando calquera dos cambios.