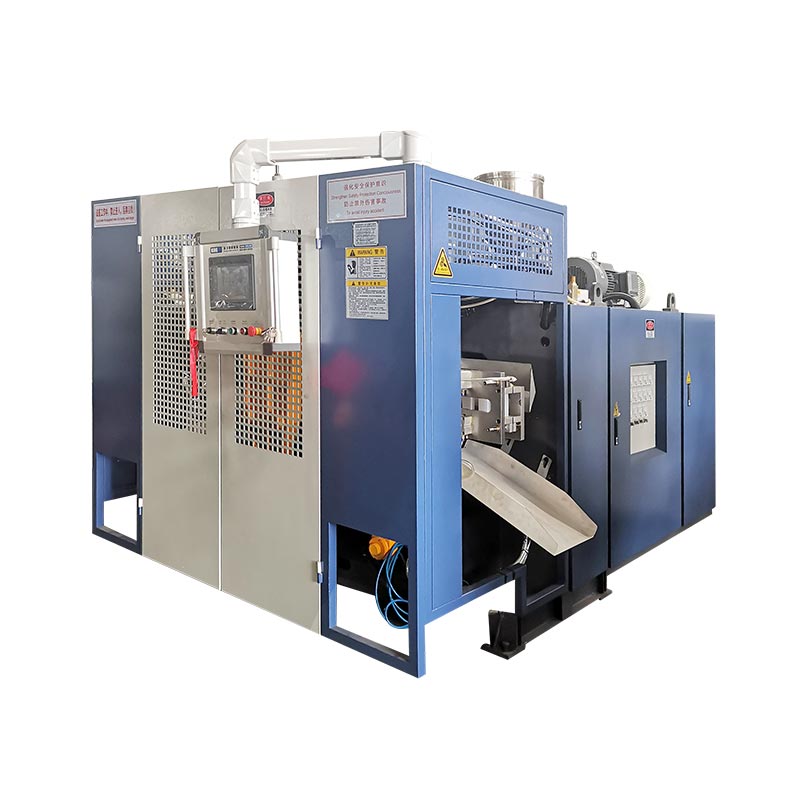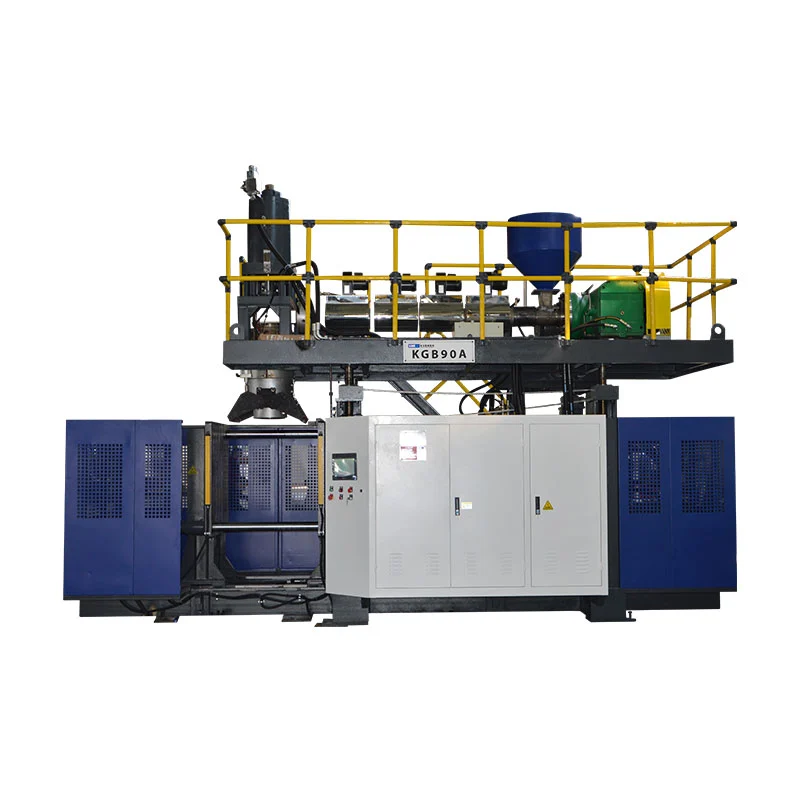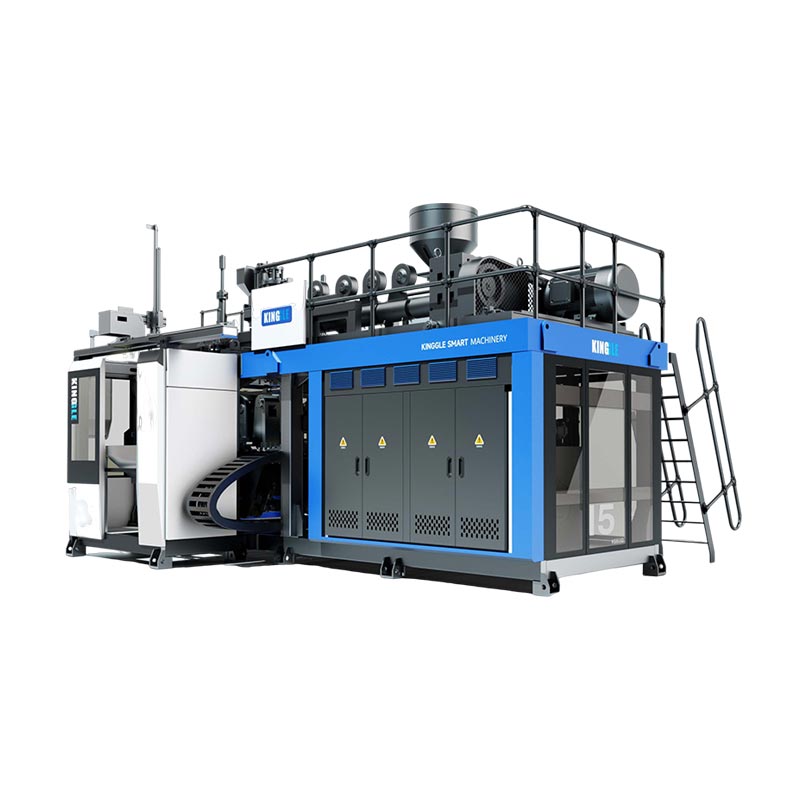

Configure o KGB110A a partir dunha mostra de produto medida, non só a partir do nome 160L. Rexistra a xeometría da peza, o peso neto, o mapa da parede, a resina, o recorte e o obxectivo de produción. A continuación, use esas entradas para comprobar a envolvente do molde, a demanda bruta de parison, a recuperación da extrusión, a necesidade de abrazadeira e as utilidades da fábrica.
Unha máquina de soplado de 160 litros pode facer produtos moi diferentes. Unha barreira viaria oca ten unha ampla área proxectada. Un pontón pode ter zonas longas e requisitos de selado. Un panel de mesa pode ser ancho pero relativamente pouco profundo. Un nome do modelo non elimina esas diferenzas.
O punto de partida máis útil adoita ser o obxecto que xa está na mesa do comprador. Mídeo, pésao e marca as zonas que importan. Esa mostra convértese no vínculo entre o deseño do produto, as ferramentas, a configuración da máquina e a proba de aceptación.

O ficheiro de mostra de seis páxinas que debería dirixir o proxecto
Debuxo acotado da peza, tamaño global, ocos, insercións e interfaces de montaxe.
Peso neto da parte, calidade do material, cor, aditivos e molido permitido.
Mapa do espesor da parede con localizacións críticas e requisitos de proba de produtos.
Recorta o mapa que amosa o flash superior, a cola inferior, os residuos de manipulación e outras perdas.
Obxectivo de saída aceptado, patrón de quendas, automatización e traballo posterior.
Enerxía da fábrica, aire, auga, acceso, elevación e espazo de cela dispoñible.
Nota de datos publicados:O título da páxina actual e o texto da aplicación de Kinggle sitúan o KGB110A na clase 160L. A mesma páxina mostra actualmente 120 L na táboa de resumo e capacidade máxima. Este artigo segue o posicionamento do produto 160L publicado, pero a capacidade exacta solicitada debe confirmarse na cotización e no acordo técnico.
Comeza coa mostra do produto, non coa etiqueta do catálogo
A mostra indica onde pode fallar a decisión da máquina. As súas dimensións exteriores afectan ao molde. O seu peso e acabado afectan ao acumulador. As súas amplas superficies afectan á área proxectada. As esquinas e asas profundas afectan á distribución da parede. O comportamento de arrefriamento afecta o tempo de ciclo e a eliminación.
O volume segue sendo útil. Axuda a situar o proxecto nunha gama xeral de máquinas. Non obstante, dous produtos co mesmo volume pechado poden necesitar diferentes cabezas, abrazaderas ou aberturas de moldes. Un flotador voluminoso pode conter máis aire mentres usa menos resina que un panel técnico denso con nervaduras locais e zonas de montaxe grosas.
Non confíe na parte acabada dun competidor como única fonte. Se é posible, engade o ficheiro de deseño orixinal e o requisito de rendemento previsto. Unha mostra copiada pode incluír un grosor de parede que compense un molde ou proceso antigo. Repetir ese muro sen entender o seu traballo pode engadir peso sen mellorar o rendemento.
Kinggle está documentadoproceso de vendascomeza coas fotos do produto, debuxos, peso, tamaño e material. Tamén pide requisitos de espesor, saída e resistencia química. Esa orde é práctica porque a recomendación da máquina segue a evidencia do produto.
O ficheiro de mostra debe ter un número de revisión. Se o pescozo, o asa, a inserción ou a lonxitude total cambia, actualice o ficheiro antes de que se conxelen a máquina e o molde. Isto evita un proxecto onde a cotización encaixa nunha mostra inicial pero o debuxo de produción xa non se axusta á cela citada.
Constrúe un expediente de mostra que poida sobrevivir á revisión de enxeñería
Comeza coas medidas básicas. Rexistra a lonxitude, ancho e alto total. Engade os diámetros de abertura, o acabado do pescozo, o tamaño da brida, o espazo libre do asa e a posición de calquera inserción. Marque a liña de separación e as áreas de belisco visibles se a mostra os revela.
Pesar o produto completo nunha báscula calibrada. A continuación, separe os compoñentes extraíbles que non estean moldeados por soplado. Un tapón, un tapón, unha inserción metálica ou un recheo de escuma non se deben contar como plástico moldeado. Registre o método de identificación do material en lugar de asumir o polímero desde a aparencia.
O grosor da parede necesita un mapa de localización. Numera os puntos nun debuxo ou foto. Inclúe esquinas, transicións de ombreiros, asas, contactos de base, zonas de montaxe e paneis amplos. Un só espesor medio oculta a área delgada que pode controlar o rendemento.
A continuación, escribe as probas do produto. Un flotador, barreira de tráfico, panel moble e contedor industrial non teñen os mesmos criterios de aprobación. Use o debuxo real do comprador, o requisito regulamentario ou a proba interna. Non tome prestado unha proba de altura de caída, carga ou fuga dun produto non relacionado.
| Evidencia de mostra | Como gravalo | Decisión da máquina afectada |
|---|---|---|
| Xeometría global | Debuxo acotado ou ficheiro 3D marcado | Sobre do molde, liña central, posición da cabeza e camiño de eliminación |
| Peso neto moldeado | Peso sen pezas montadas por separado | Punto de partida para a masa parisiana bruta |
| Distribución mural | Localizacións numeradas co método de medida escollido | Perfil Parison, distribución de tiros e criterios de proba |
| Sistema de resina | Grao, provedor, cor, aditivos e regra de molienda | Adecuación do parafuso, velocidade de fusión e ventá de procesamento |
| Recortar e flashear | Espérase refugallo superior, inferior, asa e lateral | Demanda do acumulador e carga de molienda |
| Probas funcionais | Método nomeado, condición, tamaño da mostra e límite de aprobación | Deseño de moldes, refrixeración, obxectivos de parede e alcance FAT |
| Saída aceptada | Boas pezas por hora ou quenda despois da inspección | Taxa de recuperación, refrixeración, automatización e capacidade augas abaixo |
Unha mostra é unha evidencia, non unha especificación completa. Pode ter produtos químicos envellecidos, deformados ou absorbidos. Utilízao para facer mellores preguntas e, a continuación, coloca o debuxo aprobado e o estándar de proba enriba da mostra física na xerarquía do documento.
Le a especificación KGB110A como un conxunto de comprobacións
OPáxina do produto KGB110Apublica un tamaño da máquina de 6,6 x 4,2 x 5,2 m e un peso da máquina de 22 t. A súa sección de suxeición recolle 760 kN, unha platina de 1100 x 1400 mm e un molde máximo de 1000 x 1400 mm. A páxina tamén ofrece un intervalo de espesor de molde de 610 a 750 mm.
Para a apertura e o movemento, a páxina mostra de 600 a 1600 mm e un trazo móbil de 600 mm. Estes números precisan do conxunto de moldes ao seu lado. A pregunta útil é se a parte arrefriada completa pode soltar e deixar o molde co robot previsto, as insercións e os recortes aínda conectados.
A sección de extrusión enumera un parafuso de 110 mm, relación L/D de 25, motor de extrusión de 75 kW e catro zonas de calefacción. A capacidade de fusión de HDPE publicada é de 160 a 200 kg/h. Ese intervalo pertence á redacción HDPE da páxina. Non proba a mesma taxa para outro material ou formulación.
A sección principal publica unha capacidade de acumulador de 12 (20) L e un peso do acumulador de PE de 9 (15) kg. Tamén enumera un diámetro máximo de 450 (600) mm de pin. Os valores entre paréntesis poden reflectir opcións de configuración, pero a páxina non define a regra. A proposta debe indicar a cabeza seleccionada, a ferramenta de matriz e a base de resina.
A páxina describe o modelo estándar cun controlador de grosor MOOG 100, brazo robot e sistema de soplado inferior. Estas son declaracións publicadas pola primeira parte. A cotización aínda debe nomear cada elemento subministrado, a súa interface e calquera cambio específico do proxecto.
Lectura de fábrica:non copie a táboa nunha orde de compra sen as súas preguntas. Coloque a medida da mostra, o debuxo do molde ou o cálculo da utilidade xunto a cada especificación que se pretende satisfacer.
Traduce a forma do produto en espazo de axuste e eliminación de moldes
O debuxo do produto convértese nun molde só despois de engadir a estratexia de encollemento, o aceiro da cavidade, o arrefriamento, o pinch-off, as ventilacións, as ferramentas do pescozo e a montaxe. O conxunto resultante pode ser moito maior que o produto. Unha peza que se vexa cómoda dentro dun límite de 1000 x 1400 mm pode quedar axustada unha vez que se engaden as conexións e os dispositivos en movemento.
Comprobe o ancho, a altura e o grosor instalado por separado. Use o conxunto completo, incluíndo placas de apoio e adaptadores. Confirme o patrón de montaxe contra a referencia da placa de 1100 x 1400 mm. Mostrar as conexións hidráulicas, hidráulicas, pneumáticas e eléctricas nas súas posicións instaladas.
O espazo de apertura é un problema de movemento. É posible que un panel de mesa necesite limpar as costelas profundas. Unha barreira pode deixar a cavidade en ángulo. Un pontón pode permanecer flexible mentres está quente e pode necesitar apoio durante a saída. A empuñadura do robot e a rotación da peza precisan do seu propio sobre varrido.
Planificar ao mesmo tempo a ruta de cambio de molde. A páxina KGB110A dá un peso de máquina de 22 t pero non publica o peso permitido do molde. Pregúntalle a Kinggle o límite final de peso do molde, os puntos de elevación e o debuxo de disposición xeral. A continuación, verifique o guindastre da planta, a altura do gancho e aproximación.
O arrefriamento do molde pode controlar todo o ciclo. As superficies grandes necesitan circuítos equilibrados, mentres que as características grosas poden requirir arrefriamento enfocado. Oguía de moldes por extrusión y sopladoabrangue a planificación de pinch-off, ventilación e circuíto con máis detalle.
Calcule a demanda bruta de parison antes de escoller a cabeza
O acumulador debe entregar todo o material que sae da matriz durante un evento de moldeo. O peso do produto acabado é só unha parte. A cabeza tamén alimenta flash, colas, restos de mango e calquera material que elimine o proceso de recorte.
Masa bruta de parison = produto neto moldeado + flash e recorte + documen- to de proceso documentado
Utilizar valores medidos ou derivados de moldes. Non existe unha porcentaxe de chatarra universal para flotadores, barreiras, mobles e pezas técnicas.
Kinggle publica 9(15) kg como a liña de peso acumulador de PE para KGB110A. Trátao como referencia de cabeza e material, non como capacidade de produto acabado. O grao de PE, a temperatura de fusión, o contido reciclado e a configuración da matriz poden cambiar o comportamento utilizable. Outra resina require a súa propia revisión.
A lonxitude de Parisón importa coa masa. Un parison longo pode caer ou estirarse antes de que se peche o molde. Unha matriz ancha pode reducir o arrastre necesario ao redor do produto, pero pode cambiar os requisitos de cabeza e ferramentas. Rexistra o tamaño da matriz, o espazo programado, o tempo de extrusión e a posición de parison durante a proba.
A demanda bruta tamén afecta á remoción. Un flash intenso pode caber no acumulador mentres se crea un gran fluxo de chatarra. O sistema de granulación, transporte e mestura debe manterse ao día. Se a moída volve ao produto, a súa porcentaxe e os controis de contaminación pertencen á formulación aprobada.
Deixa o intervalo de control para a corrección do perfil. Unha cabeza que corre no seu bordo práctico pode ter pouco espazo para cantos máis grosos ou un parón máis longo. O ensaio debe mostrar unha masa bruta estable, unha almofada aceptable e unha colocación de paris repetible nunha xanela de mostra definida.
Converte o mapa da parede nun perfil de paris controlado
O mapa da parede indica onde o produto necesita material. O perfil de parison indica cando debe cambiar a brecha da matriz mentres o parison sae da cabeza. Conectar eses dous rexistros é máis útil que copiar un perfil dunha parte diferente.
Numera as localizacións das paredes no debuxo de mostra. Despois de cada proba, corta ou mide os mesmos lugares na mesma orde. Grava o peso da peza e a revisión do perfil con cada grupo. Se cambian varias opcións á vez, o equipo perde o motivo do resultado.
A páxina KGB110A nomea un controlador de grosor MOOG 100. AManual de Moog DigiPack III aloxado por Kinggleexplica un método de controlador que almacena ficheiros de produtos e relaciona o grosor da parede programado coa posición da máquina. É unha proba de proceso útil, pero non identifica a interface de controlador exacta que se proporciona en cada KGB110A.
Un perfil non pode solucionar todos os defectos. A xeometría da matriz e do mandril, o centrado da cabeza, a temperatura de fusión, o inchazo de parison e o momento do molde aínda importan. Se o parison entra no molde fóra do centro, engadir material pode ocultar o síntoma mentres aumenta o peso.
Unha vez que pase a parte, garda a receita completa. Inclúe material, cor, temperaturas, configuración de planos, ficheiro de perfil, soplado, arrefriamento e revisión do molde. Oguía de programación parisonproporciona unha secuencia de afinación máis completa.
Relacione a recuperación da extrusión co arrefriamento e a saída aceptada
A táboa pública enumera de 160 a 200 kg/h como rango de capacidade de fusión de HDPE KGB110A. A cuestión de produción é se o parafuso seleccionado pode recargar o acumulador antes do seguinte tiro mantendo unha calidade de fusión estable. Unha tarifa máxima de folletos non pode responder a iso por si só.
Calcula a demanda horaria bruta do parison completo. Use os eventos de moldaxe planificados por hora e os puntos de venda activos. A continuación, compare o resultado coa taxa de fusión probada para a condición real de resina, cor e moída.
Demanda bruta de material, kg/h = masa bruta de parison x eventos de moldeo por hora x parisons activos por evento
A páxina KGB110A enumera 320 unidades/h, pero etiqueta como ciclo seco. O ciclo seco é unha referencia de movemento da máquina. A saída do produto inclúe a recuperación do acumulador, a formación de parison, o sopro, o arrefriamento, o escape, a apertura, a retirada, o recorte e as perdas de calidade.
As pezas grandes adoitan pasar gran parte do ciclo de arrefriamento. Ese tempo pode permitir que a extrusora volva encher a cabeza. Se un mellor arrefriamento do molde acurta o ciclo, a taxa de fusión necesaria aumenta. Por iso, a optimización do ciclo debe comprobar a recuperación e a calidade da parede, non só a temperatura do molde.
Informe as partes aceptadas por hora despois das comprobacións acordadas. Manteña o ciclo seco, os ciclos brutos, os rexeitamentos e as paradas en columnas separadas. OGuía de optimización do tempo de ciclomostra como construír un orzamento de tempo por etapas.
Comprobar 760 kN con respecto á área proxectada e á presión do proceso
Kinggle publica unha forza de suxeición de 760 kN para o KGB110A. Ese número só se fai útil xunto á área proxectada da cavidade e á presión interna acordada. A área proxectada é a silueta da cavidade no plano de separación. Non é volume ou superficie do recipiente.
Unha barreira ancha ou unha mesa pode crear unha carga de separación significativa aínda que sexa pouco profunda. Un flotador profundo pero estreito pode comportarse de forma diferente. As disposicións de varias cavidades ou de varias pezas aumentan a área total proxectada que ve a abrazadeira.
A páxina do produto indica unha presión de soplado de 0,8 MPa. Use a xanela de produción real no cálculo. A ventilación do molde, a temperatura de fusión, o detalle da superficie e o grosor da parede poden cambiar a presión necesaria. A proba de fábrica debe rexistrar a presión establecida e a presión de entrada da máquina dispoñible.
A condición do flash é unha proba útil. O flash crecente pode indicar unha forza de separación excesiva, áreas de pinchada desgastadas, problemas de aliñamento ou exceso de material. Non corrixa todos os problemas de flash aumentando a forza de suxeición. Inspeccionar o molde e procesar xuntos.
O provedor da máquina e o provedor de moldes deben aprobar un cálculo. Poñer na ficha técnica a área proxectada, a presión de proceso, a esixencia de abrazadera e o factor asumido. Isto impide dúas aprobacións separadas que dependen de supostos diferentes.
Comprobe o cálculo de novo se o deseño da cavidade cambia. Engadir unha segunda parte, mover a liña de separación ou ampliar un panel pode cambiar a área proxectada. As insercións e as accións laterais tamén poden cambiar a forma en que reacciona o molde. O debuxo final do molde, en lugar dun boceto inicial do produto, debería pechar esta comprobación.
Define as capas de materiais en lugar de depender dunha frase característica
A páxina KGB110A di que a plataforma pode proporcionar produtos dunha soa capa e tamén pode construír estruturas de dobre capa ou de varias capas. A mesma táboa de especificacións públicas enumera un parafuso de 110 mm e un motor de extrusora de 75 kW. Polo tanto, un proxecto de varias capas necesita un debuxo de configuración máis aló da táboa estándar.
Comeza coa razón do produto para outra capa. Pode ser a colocación da cor, o material do núcleo reciclado ou unha barreira funcional. Indique o material en cada capa e a proporción obxectivo. Comprobar a compatibilidade, as temperaturas de procesamento e a variación permitida.
A continuación, solicite o diagrama de ruta de fusión. Debe identificar cada extrusora, adaptador, canle de cabeza e punto de control. A proposta tamén debe mostrar o tamaño do motor, as cargas de calefacción, a manipulación de materiais e o total revisado da utilidade. Unha etiqueta xenérica "multicapa" non define este equipo.
O traballo de cambio crece con cada camiño material. O volume de purga, o acceso á limpeza, a secuencia de cores e a segregación de chatarra afectan o tempo de funcionamento. Se o produto non necesita varias capas, o sistema adicional pode engadir traballo sen crear valor para o comprador.
Dirección dunha única capa
Use un fluxo de resina definido cando o rendemento do produto, a cor e o plan de reciclaxe se poidan cumprir cunha estrutura de parede.
Dirección multicapa
Solicite unha configuración de coextrusión específica do proxecto cando cada capa teña unha función e un rango de aceptación documentados.
de Kinggleguía de coextrusión multicapaexplica os roles das capas e as preguntas que pertencen ao RFQ.
Planifica a cela completa arredor dunha máquina de 22 t
As dimensións da máquina publicadas son 6,6 x 4,2 x 5,2 m. O peso da máquina é de 22 t. Estes valores inician o deseño da planta. Non inclúen a limpeza do servizo, as escaleiras, a manipulación de moldes, os equipos de resina, o compresor, o sistema de refrixeración, a retirada ou o acabado posterior.
Comprobe primeiro o camiño vertical. O edificio necesita altura suficiente para a máquina, o acceso á plataforma e o levantamento previsto. Marque a ruta para a cabeza da matriz e os compoñentes da extrusora se o mantemento require a eliminación da sobrecarga. Confirme a capacidade do guindastre e o alcance do gancho a partir do debuxo final.
A páxina KGB110A publica 0,3 MPa e 120 L/min para a auga de refrixeración. A folla de proxecto tamén precisa temperatura de entrada, límite de retorno, calidade da auga, filtración e alcance do circuíto. Un número de caudal sen temperatura non pode dimensionar o sistema de refrixeración.
Para o aire comprimido, a páxina indica 0,8 MPa e 1,8 m³/min. Confirme a demanda máxima e media, o tamaño do receptor, o punto de orballo, a filtración e o tamaño da conexión. Os grandes golpes poden baixar a presión cando o cabezal ten un tamaño inferior.
A páxina etiqueta de 52 a 60 kW como consumo medio de enerxía. Dado que kW é potencia, trátao como unha referencia de potencia operativa publicada. Non o converta en kWh por parte.EUROMAP 46.2vincula a medición de enerxía relacionada co produto a unha máquina, molde e produto determinados en condicións estables.
Oguía de utilidades de fábricaabrangue límites eléctricos, aire, auga, obra civil e accesos. Utilice o debuxo final da disposición xeral en lugar do sobre público para a aprobación da instalación.

Proba a configuración cunha proba de produto rastrexable
Unha proba de fábrica debería recrear o traballo do produto descrito no ficheiro de mostra. O molde aprobado, a resina e as principais opcións deben estar presentes. Se se utiliza un substituto, rexistre a diferenza e limite as conclusións en consecuencia.
Planifica a secuencia de mostras antes de executar. Número de pezas en orde de moldaxe. Define cando comeza a produción estable e canto dura a xanela de medición. EUROMAP 46.2 require condicións estables da máquina para o seu método enerxético relacionado co produto e documenta a calidade do produto como parte do contexto da proba.
- Identificar a configuración.Gravar o número de serie da máquina, a opción de cabezal, a ferramenta de matriz, a revisión do molde, o controlador e a automatización instalada.
- Verificar a formulación.Rexistra o grao de resina, o provedor, a cor, os aditivos e o contido de remolido do material de proba real.
- Captura a receita.Garda temperaturas, axustes de tiro, perfil de parede, axustes de golpe, condicións de refrixeración e tempo de automatización.
- Pecha o balance de masas.Pese o produto, cada fluxo de recorte e o tiro bruto completo. Compáreo coa base da cabeza citada.
- Mide o mapa da parede.Use os lugares numerados e o método acordado. Manteña as lecturas ligadas a cada número de mostra.
- Realiza comprobacións funcionais.Aplique só as probas e límites específicos do produto escritos no requisito aprobado.
- Conta a saída honestamente.Ciclo seco separado, ciclos brutos, pezas aceptadas, rexeitamentos e paradas durante o período pactado.
- Utilidades de rexistro.Mida a enerxía, o aire e a auga en límites definidos mentres se elabora o produto aceptado.
- Pecha os elementos abertos.Dálle a cada desviación un propietario, unha acción correctora, un requisito de proba e unha data de vencemento.
Non seleccione só a mellor parte para o informe. Manteña unha secuencia que mostre variacións. Se a receita cambia, comeza un novo grupo de mostras. Isto separa o desenvolvemento do proceso das probas de aceptación.
Acordar as ferramentas de medida antes da proba. Rexistra a resolución da escala, o método de espesor e o estado de calibración onde afectan o resultado. Use as mesmas ferramentas para a secuencia de mostras. Se o comprador e o provedor miden con métodos diferentes, compare eses métodos antes de decidir que as partes non están de acordo.
Un resultado fallido necesita contexto. Manteña a configuración relacionada, o historial de alarmas, o número de mostra e o rexistro de inspección. Unha parte corrixida pode probar a reparación, pero non debería borrar a desviación anterior. Este historial axuda ao equipo a decidir se a solución é estable ou temporal.
Almacena datos en bruto, fotos, exportacións de receitas e resumos asinados xuntos. Oguía de proba de aceptación de fábricaproporciona un protocolo máis amplo para verificacións de máquinas, produtos e documentos.
Use catro portas para decidir se cabe o KGB110A
O KGB110A pertence á lista curta cando se pechan catro portas de probas. En primeiro lugar, o molde encaixa na placa, sobre, rango de grosor e movemento. En segundo lugar, a cabeza seleccionada pode entregar a parison bruta cun rango de control útil. En terceiro lugar, a recuperación da extrusión soporta o ciclo obxectivo co material real. En cuarto lugar, a fábrica pode fornecer os servizos e manexo necesarios.
Unha etiqueta de 160 L non pode substituír ningunha porta. Unha peza longa pode fallar na comprobación do molde. Unha peza pesada pode fallar na comprobación do tiro. Un ciclo curto pode fallar na comprobación de recuperación. Unha fábrica cunha altura limitada pode fallar na comprobación da instalación.
Baixa unha gama de máquinas cando o produto e o molde son moito máis pequenos e a plataforma máis grande non engade capacidade útil. Move cara arriba ou solicita outra configuración cando o disparo bruto, o espazo do molde ou a demanda de abrazaderas superen o rango probado. OGuía KGB100B 120Lproporciona as comprobacións de enxeñería de rango inferior adxacentes.
Finaliza a elección cunha matriz de requisitos asinada. Cada liña debe indicar a entrada do comprador, a configuración proposta e as probas que demostrarán o cumprimento. Os elementos descoñecidos deben permanecer abertos en lugar de ser substituídos por un suposto de folleto.
O modelo da máquina é entón o resultado do ficheiro do produto. Esa orde dálle ao deseñador de moldes, ao fabricante de máquinas e ao comprador un conxunto de datos sobre os que traballar.
Preguntas frecuentes
Para que produtos está destinada a máquina de soplado KGB110A 160L?
A páxina de produtos de Kinggle enumera barrís, mobles, flotadores, pontóns, xoguetes, pezas de automóbiles e barreiras de tráfico. Estas son familias de aplicación. O produto específico aínda necesita comprobacións de axuste do molde, masa bruta de parison, demanda de abrazadeiras, material, arrefriamento e eliminación.
Por que debería enviar unha mostra física así como un debuxo?
O debuxo define a xeometría aprobada, mentres que a mostra axuda ao equipo de enxeñería a inspeccionar o peso, a liña de separación, o recorte, a distribución da parede e a manipulación. Use ambos cando sexa posible. O debuxo e as probas escritas deben controlar se a mostra difire do deseño actual.
É 320 unidades/h a produción de KGB110A?
Non. A páxina KGB110A etiqueta 320 pcs/h como ciclo seco. A saída aceptada debe incluír a recuperación da extrusión, a formación de parison, o soplado, o arrefriamento, a retirada, o recorte, os rexeitamentos e as paradas contadas co molde de produción e a resina.
Pódese funcionar unha peza de PE acabada de 15 kg no KGB110A?
A táboa pública mostra 9(15) kg como referencia do peso do acumulador de PE, non a capacidade do produto acabado. A masa bruta de paris inclúe o produto e todo o flash ou recorte. Confirme a cabeza seleccionada, a base de resina e a marxe operativa e, a continuación, comprobe o resultado na proba do produto.
O estándar KGB110A fai produtos multicapa?
A descrición do produto menciona solucións de capa única e multicapa, mentres que a táboa pública enumera un parafuso e un motor de extrusión. Un proxecto de varias capas necesita un debuxo separado do camiño de fusión, unha lista de extrusoras, a configuración da cabeza, o rango de relación de capas e unha folla de utilidade revisada.
Que debería incluírse nunha consulta KGB110A?
Envía o debuxo do produto, fotos de mostra, dimensións, peso neto, mapa da parede, resina, estimación de recorte, probas de calidade, obxectivo de saída aceptado, datos do molde e utilidades de fábrica. Kinggle pode entón confirmar a cabeza, o espazo do molde, a disposición de extrusión e o plan de aceptación.
Envía a proba do produto, non só un volume
Comparte o ficheiro de mostra, a información do molde, o obxectivo de saída e as condicións da planta con Kinggle. O equipo do proxecto pode usar eses feitos para confirmar a configuración do KGB110A e definir unha proba baseada no produto.
Solicite unha revisión da configuración do KGB110AFontes e bases de revisión
- Kinggle, máquina de moldeo por soplado acumulado de 160 L, modelo KGB110A. Posicionamento do produto, especificacións e aplicacións indicadas, verificadas o 15 de setembro de 2026.
- Proceso de vendas Kinggle. Solicitude de información do produto e fluxo de traballo de inspección declarado, verificado o 15 de setembro de 2026.
- Manual de instrucións de Moog DigiPack III aloxado por Kinggle. Ficheiros de produtos almacenados e control programado do espesor de parede para máquinas acumuladoras ou continuas.
- EUROMAP 46.2, Máquinas de moldeo por extrusión e soplado, determinación do consumo enerxético relacionado con produtos. Versión 1.0, xaneiro de 2014.
Nota editorial:Kinggle é o fabricante e editor desta guía. Os datos do produto preséntanse como información publicada pola primeira parte. A especificación do proxecto asinada e o xuízo testemuñado deberían controlar a máquina solicitada.