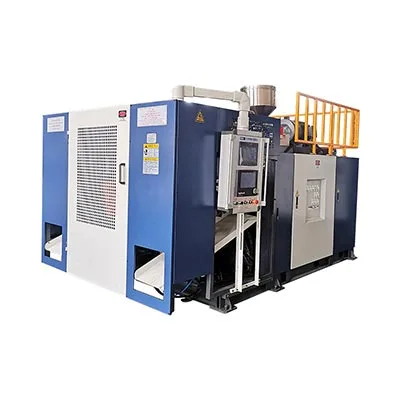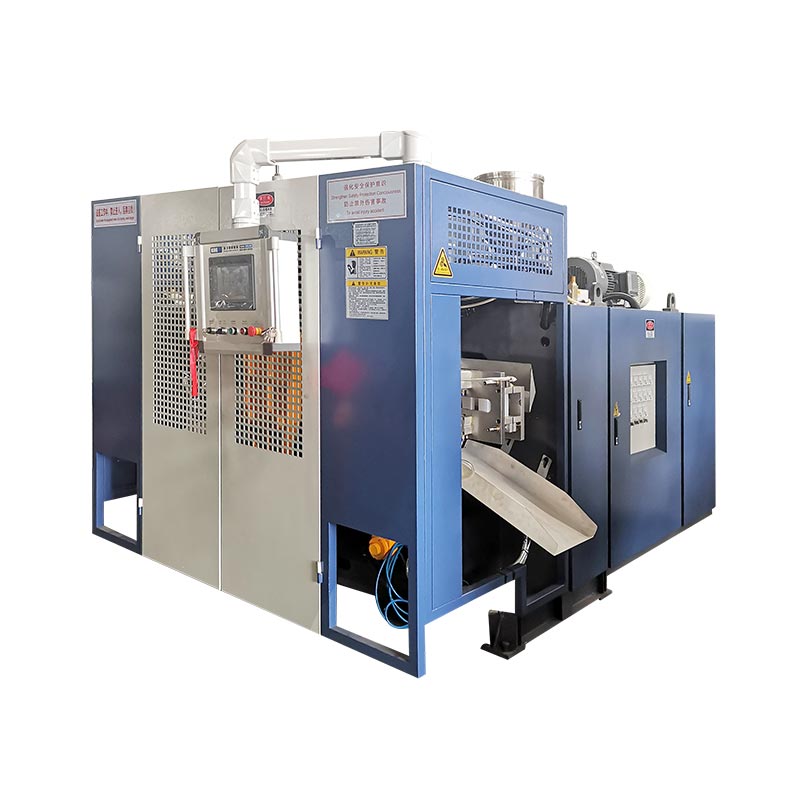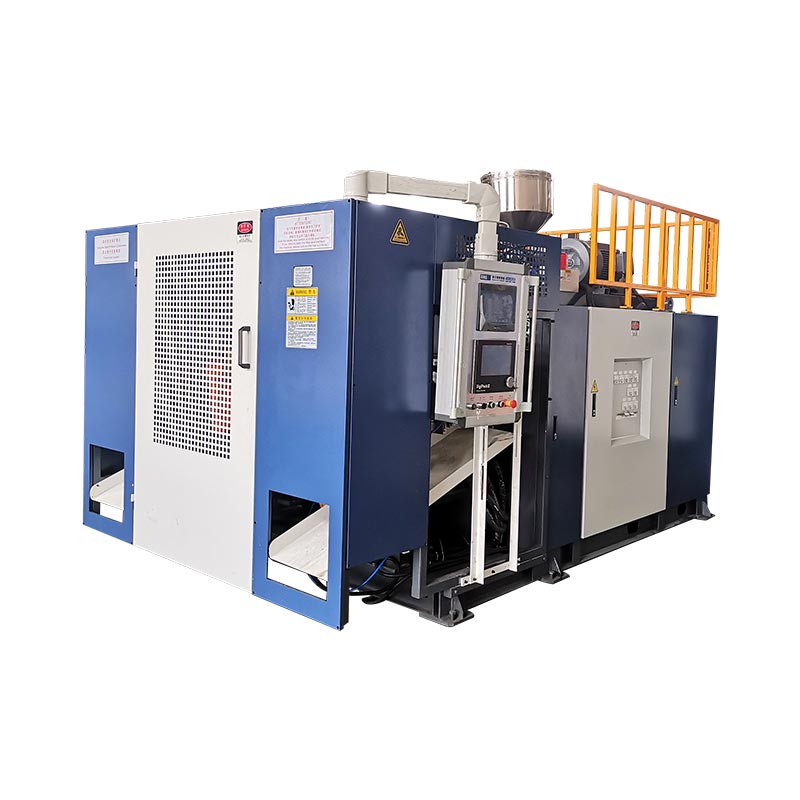

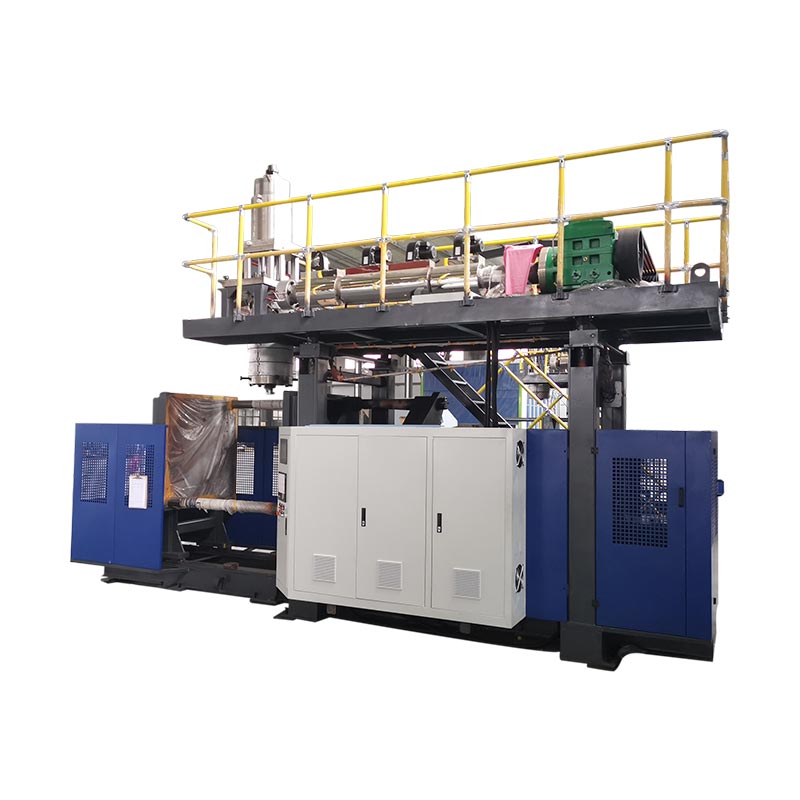
A máquina de moldeo por soplado de tambor químicoé unha máquina de extrusión de acumuladores dimensionada para bidóns de 200 a 220 litros. O acumulador dispara rapidamente un parison pesado, antes de que a gravidade o saque de forma. Todo o demais sobre a máquina existe para servir un momento: a proba de caída.
Ese é o marco honesto. Un tambor que non pode sobrevivir a unha caída non envía mercadorías perigosas, por moi boa que pareza.
Polo tanto, este artigo funciona ao revés desde a proba. O que ten o tambor para sobrevivir. Onde realmente rompen os tambores. E o que ten que facer a máquina ao respecto.
Claves para levar
- Os tambores fallan noo timbre inferior e a soldadura por pinch-off. Case nunca na parede lateral.
- A proba de caída realízase co tamborfrío cheo e acondicionado. O plástico frío é plástico quebradizo.
- Un bidón de 200 litros pesa12 a 15 kgcunha parede de 3,5 a 4 mm. Cada milímetro extra é diñeiro.
- HMW-HDPE, non HDPE común.A resistencia ás fisuras por tensión é o que sobrevive a un ano de química agresiva.
- A saída éDe 17 a 20 tambores por hora. O arrefriamento marca ese ritmo, non a extrusora.
Nesta páxina
O que realmente esixe a proba de caída
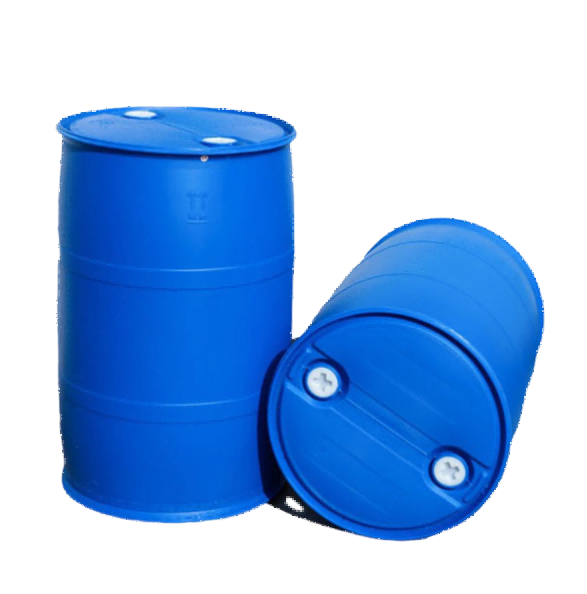
A certificación da ONU para envases de mercadorías perigosas inclúe unha proba de caída. O bidón énchese, déixase caer e inspeccionase. Non debe filtrar.
Tres detalles fan isto máis difícil do que parece.
En primeiro lugar, o tambor écheo. Son uns 200 quilos de líquido detrás do impacto. A carga non para cando o tambor toca o chan. Segue movendo, e a parede ten que suxeitalo.
En segundo lugar, o tambor éfrío acondicionadoprimeiro. O polietileno endurece a medida que se quenta e vólvese quebradizo cando se arrefría. A proba de frío é deliberada. É o peor dos casos nunha cadea de subministración real.
En terceiro lugar, a caída adoita serdiagonal, sobre o timbre inferior. Non plano. Iso canaliza todo o impacto nun pequeno radio de plástico. E ese radio é exactamente onde o paris tivo que estirarse máis para formar a base.
A nosa ferramenta de tambor está validada para unha proba de caída de 3 metros coa certificación da ONU. Comercialmente, esa non é unha función extra. Os compradores de envases de mercadorías perigosas non poden aceptar un tambor sen probar, polo que é o prezo de entrada.
Onde rompen os tambores
Pregunta a un novo comprador onde falla un tambor. Normalmente apuntarán cara á parede lateral, porque é a superficie máis grande.
Non o é. Dous lugares representan case todos os fallos que se nos pide que diagnostiquemos.
O timbre inferior
Este é o raio da esquina onde a base se atopa coa parede lateral. Xeometricamente é o máis lonxe que o parison ten que estirar, polo que é naturalmente a parte máis delgada do tambor.
Tamén é onde a gota diagonal concentra a súa enerxía. Plástico fino, impacto concentrado, acondicionado en frío. É por iso que o timbre vai primeiro.
A soldadura por pinch-off
Cando o molde se pecha, pecha o parison e corta o flash. Esa costura é unha soldadura entre dúas caras de fusión. É a liña máis débil do tambor acabado.
Unha soldadura pode parecer perfecta e aínda estar fría. As soldaduras frías decálanse baixo o impacto en lugar de rasgarse. A superficie de falla diche o que pasou. Unha soldadura rasgada tiña unha boa fusión. Un pelado non.
Táboa 1 · Diagnóstico de fallos
| Onde fallou | Causa probable | Que cambiar |
|---|---|---|
| Toque inferior, dividido | Muro moi delgado no radio da base | Engade puntos de espesor ao timbre |
| Soldadura separada | Derreter demasiado frío no momento do pinch-off | Elevar a temperatura de fusión, equilibrar as zonas de matriz |
| Soldar dividido limpamente | Non hai material suficiente na costura | Volve perfilar o material na liña de belisco |
| Rachaduras semanas despois do recheo | Agrietamento por tensión, calidade de resina incorrecta | Pasa a un HMW-HDPE de maior peso molecular |
| Flash pesado, costura débil | Abrazadeira que se abre | Comprobe o tonelaxe e o desgaste dos bordos |
| Deformado despois de apilar | Non hai suficiente arrefriamento antes da expulsión | Estender o arrefriamento, baixar a temperatura da auga |
A cuarta fila é a que doe. O cracking por tensión non aparece na proba de caída. Aparece semanas despois, no local dun cliente, nun tambor cheo de algo agresivo. Para entón xa enviaches miles.
Por que HMW-HDPE, e non HDPE común
Os bidóns químicos están feitos de HDPE de alto peso molecular. A razón é unha propiedade chamada resistencia á fisura por estrés ambiental ou ESCR.
Isto é o que isto significa na práctica. Poñer o polietileno a unha tensión constante, expoñelo a certos produtos químicos e pode rachar co paso do tempo. Non é necesario ningún impacto. Só cede.
Un tambor cheo é exactamente esa situación. O muro está permanentemente estresado polo peso do contido. Eses contidos poden ser un deterxente, un disolvente ou un ácido. E o tambor podería sentar así durante un ano.
As cadeas de polímero máis longas resisten moito mellor. Iso é o que che compra o alto peso molecular do HDPE HMW.
Hai unha trampa e aterra na máquina. A resina HMW é máis ríxida de procesar. Incha máis deixando o troquel. Necesita máis potencia de extrusora e diferentes configuracións de parison que o HDPE nunha lata pequena.
Entón, verifique a capacidade de plastificación contra a súa resina de tambor real. As citas adoitan indicalo para HDPE estándar, que non é o que executarás.
Programación do muro para o impacto
Un controlador parison non establece un grosor. Establece unha curva ao longo da lonxitude do parison. Nun tambor, esa curva está deseñada arredor da proba de caída.
Faise máis sinxelo cando ves o tambor como un conxunto de traballos:
- Base e timbre inferior: máis.Isto leva o impacto e, por defecto, é a zona máis fina. Necesita a maior compensación.
- Liña de pinch-off: máis.A soldadura máis débil non debe ser tamén a sección máis delgada.
- Zona superior de timbre e peche: máis.Os tapóns concentran o estrés e os tambores tamén caen na parte superior.
- Pared lateral recta: menos.Soporta a carga menos concentrada. Aquí é onde se desprende o peso.
- Por riba da liña de corte: mínimo.Ese material convértese en flash e repousa.
Os números deixan claras as apostas. Un bidón de 200 litros pesa entre 12 e 15 kg, cunha parede de 3,5 a 4 mm. Engade un milímetro innecesario ao longo do corpo e engadiches quilos de HMW-HDPE a cada tambor que envías.
É por iso que a resolución do controlador non é unha nota ao pé aquí. Un controlador de espesor de parede de 100 puntos coloca o material precisamente onde se formará o timbre. Un controlador groso esténdeo por unha banda ancha, e pagas pola diferenza en cada ciclo.
Unha cousa máis que paga a pena saber. Sag traballa contra ti aquí. O parison adelgaza na parte superior mentres colga, e a parte superior do parison forma a base do tambor.
Polo tanto, a zona que necesita máis material é a zona da que o rouba a gravidade. Esa contradición é o que todo o programa do muro existe para resolver.
O anel dobre, e por que está alí
Mira un bidón de 220 litros e verás dous aneis levantados arredor do corpo. Non están facendo estilo.
Fan tres traballos. Endurecen a parede lateral contra abolladuras. Dánlles algo para agarrar aos manipuladores de tambores de carretillas elevadoras. E levan a carga cando os bidóns están apilados, evitando o peso da propia parede.
Desde o punto de vista do molde, os aneis son unha complicación. Cada un é un cambio de sección, polo que a paris esténdese de xeito diferente alí. Comeza mal o programa e aparecen puntos finos inmediatamente debaixo de cada anel.
É un bo exemplo de por que o deseño do molde e a capacidade da máquina pertencen á mesma conversa. Un perfil do anel que é fácil de debuxar pode resultar incómodo de soplar uniformemente. Esa discusión non custa nada antes de cortar o molde, e moito despois.
Especificación da máquina
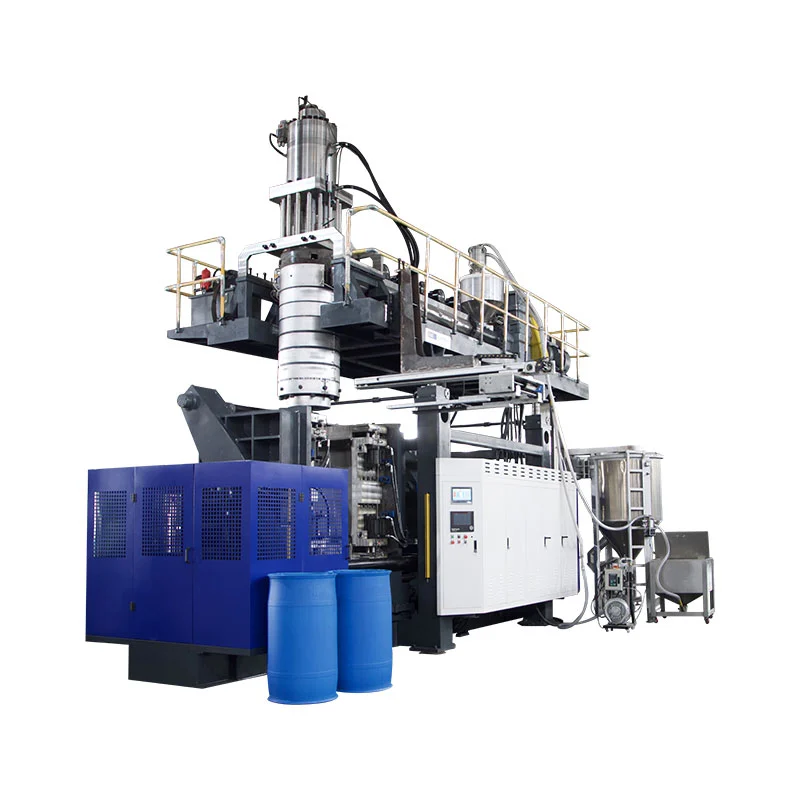
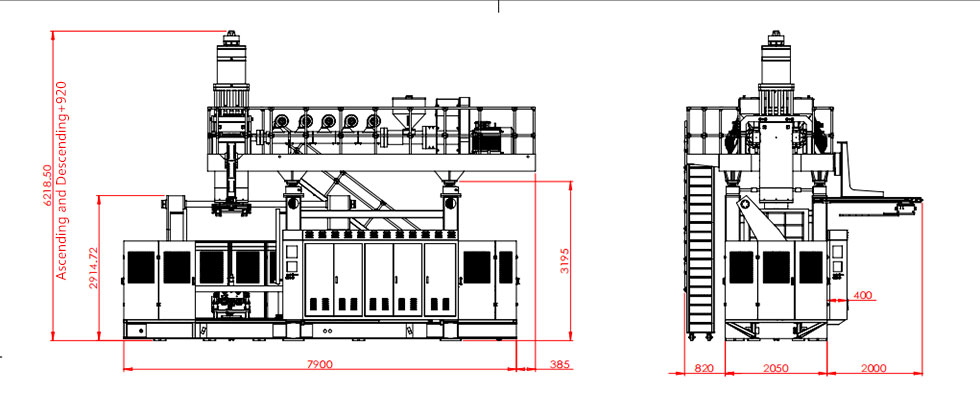
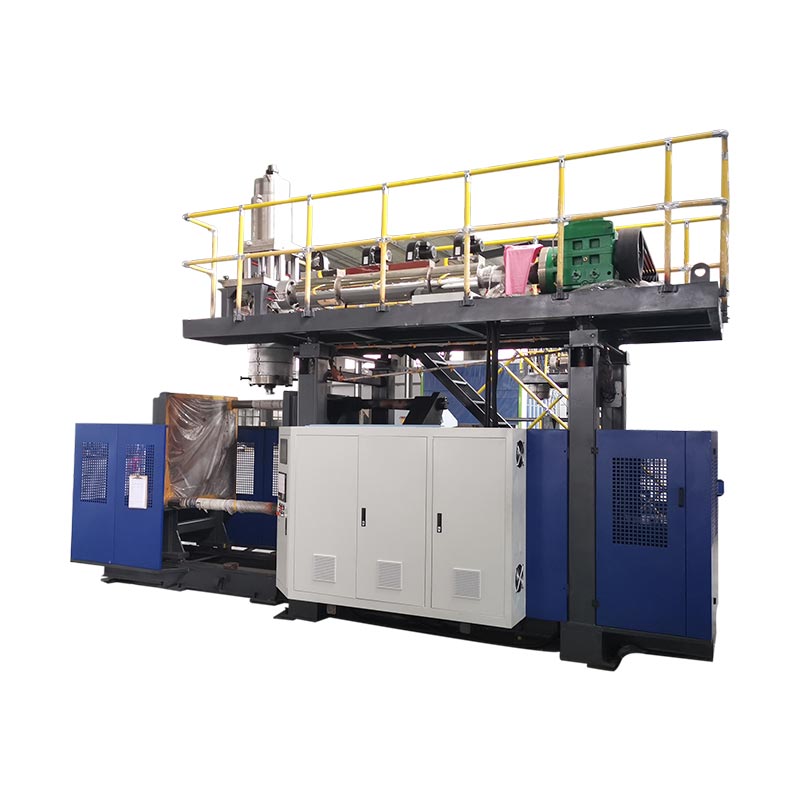
Os tambores son esixentes, pero a especificación redúcese a catro preguntas.
- Cal é o tambor máis grande?Un bidón de 200 a 220 litros necesita unha máquina de 250 litros. O noso é oBarril químico especial KGB200L/LP, tamén se vende como oCabina de plástico de 220 litros.
- Tambores máis pequenos tamén?A maioría das plantas teñen un rango. A30 LouAcumulador de 120 lcobre o extremo inferior e dúas máquinas abarcan habitualmente entre 30 e 220 litros.
- Que grao de resina?Confirme a capacidade de plastificación co seu HMW-HDPE real, non as cifras xenéricas de HDPE.
- Que máis corre no cadro?A mesma máquina fai depósitos de auga, palés, barreiras e depósitos de combustible cambiando o molde. A planificación para iso mantén a utilización entre os contratos de tambor.
Táboa 2 · Tamaño do tambor segundo a clase de máquina
| Tamaño do tambor | Máquina | Forza de suxeición | Saída indicativa |
|---|---|---|---|
| 20 a 30 l | Acumulador de 30 l | 215 kN | ~650 por hora |
| 50 a 60 l | Acumulador de 60 l | 280 kN | ~500 por hora |
| 120 L | Acumulador de 120 l | 440 kN | ~320 por hora |
| 160 L | Acumulador de 160 l | 760 kN | ~300 por hora |
| 200 a 220 l | Bidón especial de 250 l | 760 kN | 17 a 20 por hora |
Esa última fila sorprende á xente, e paga a pena explicala sinceramente. A folla de especificacións KGB200L/LP mostra 300 pezas por ciclo de secado por hora. Os bidóns reais de 220 litros saen entre 17 e 20.
A máquina non ten un rendemento inferior. O ciclo seco é a máquina funcionando sen plástico e sen arrefriamento. Unha parede HMW-HDPE de 4 mm leva minutos en configurarse e o arrefriamento é o que marca o ritmo en todas as partes. Ningunha cantidade de potencia da extrusora cambia iso.
Fala connosco do teu programa de batería
Envía o tamaño do tambor, o grao de resina e a certificación que necesitas. Volveremos coa clase de máquina, o enfoque do programa de parede e unha saída realista pola túa parte.
Obter unha cotización Chatea no WhatsAppPreguntas frecuentes
Que máquina fabrica bidóns de plástico?
Máquina de moldeo por soplado por extrusión de acumuladores. Almacena o derretimento e tírao rápido, polo que un parison de tambor pesado non se cae antes de que se peche o molde. Un bidón de 200 a 220 litros necesita unha máquina de 250 litros cunha forza de suxeición de 760 kN.
Que é a proba de caída da ONU?
Un tambor cheo déixase caer desde unha altura determinada sobre unha superficie ríxida, incluíndo normalmente unha caída diagonal sobre o timbre inferior. Non debe filtrarse despois. A nosa ferramenta de tambor está validada para unha proba de caída de 3 metros coa certificación da ONU.
Por que os bidóns de plástico fallan na proba de caída?
A maioría das fallas atópanse no timbre inferior ou na soldadura por pinza, non na parede lateral. As causas habituais son a escaseza de material no radio da base, unha soldadura en frío ou unha resina cunha resistencia insuficiente ás fisuras por tensión.
Canto pesa un bidón de 200 litros?
Normalmente de 12 a 15 kg en HMW-HDPE, cunha parede de aproximadamente 3,5 a 4 mm. O peso exacto depende do programa de parede e da certificación que debe cumprir o tambor.
Que saída pode conseguir unha caixa de ritmos?
Un bidón de dobre anel de 220 litros funciona entre 17 e 20 pezas por hora. O arrefriamento o limita, porque unha parede de 4 mm leva moito máis tempo en fixarse que un recipiente pequeno.
Unha máquina pode fabricar tambores e outros produtos?
Si. As máquinas acumuladoras cambian de produto cambiando o molde. O mesmo marco fai depósitos de auga, palés, barreiras de tráfico, boias e depósitos de combustible.
Onde te deixa isto
Os tambores parecen pezas sinxelas. Non o son. Un tambor ten que sobrevivir ao caer, cheo e frío, no seu canto máis débil. Entón manteña algo agresivo durante un ano sen rachar.
Tres cousas deciden se o fai. Resina con resistencia real á fisura por tensión. Un programa de parede que pon material no timbre e na soldadura. E suficiente resolución de control para colocalo con precisión, en lugar de engadir peso en todas partes.
Fainos ben e o bombo pasa. Équivoas e ás veces pasa, o que é peor. Non o descubrirás ata que o faga un cliente.