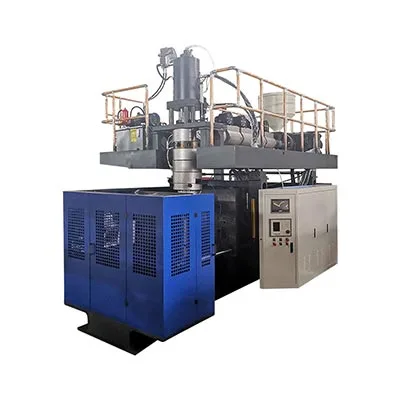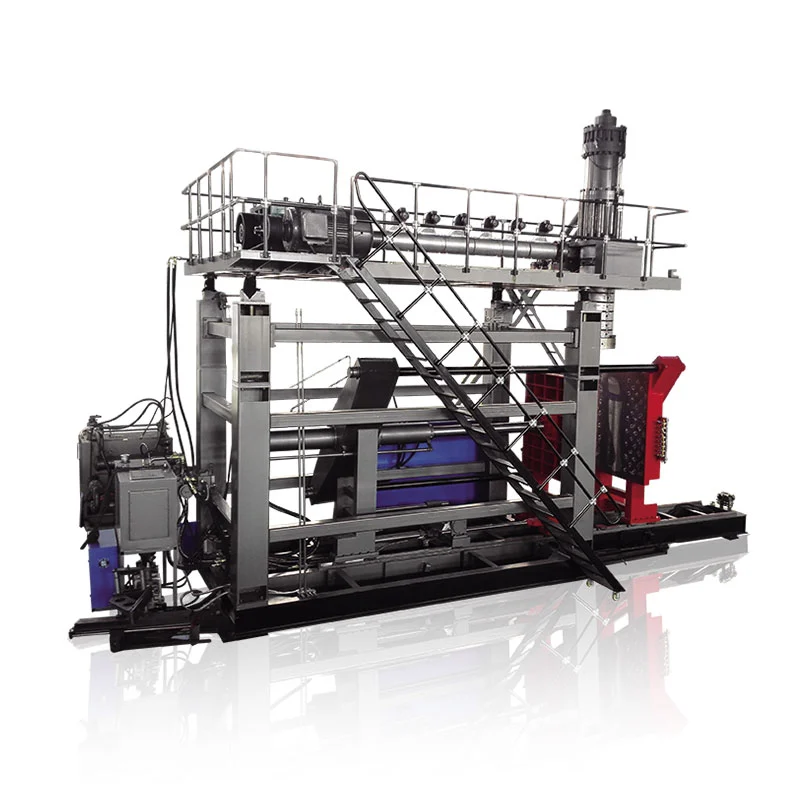

Dúas cabezas, dous parisons e dúas cavidades adoitan pertencer ao mesmo concepto de produción, pero non son termos intercambiables. O deseño correcto comeza coa botella, o paso de saída, o espazo do molde e a demanda bruta de fusión, non un reconto de cabezas obxectivo.

Un comprador que solicite unha "máquina de soplado de botellas de catro cavidades" pode recibir unha cabeza de matriz de catro saídas, un molde de catro cavidades e unha ou dúas estacións de molde. Outro comprador que pide unha "máquina de moldeo por soplado de dobre cabeza" pode referirse só a dous parisons. A menos que a cita enumera cada elemento, as dúas partes poden discutir o mesmo número mentres imaxinan equipos diferentes.
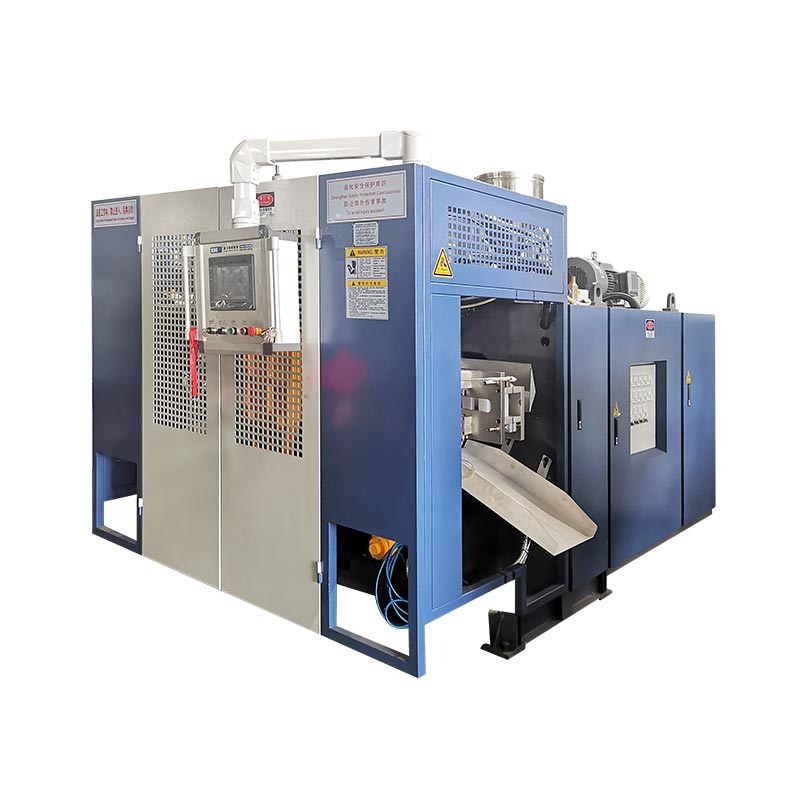
Esta guía separa eses termos, usa as especificacións actuais de Kinggle 2L, 5L e 15L para mostrar os límites dimensionais detrás da selección da cabeza e ofrece un método de balance de masa para comparar conceptos de unha, dúas, tres e catro cabezas sen inventar a produción.
En primeiro lugar, nomea os catro contas diferentes
A palabracabezaúsase libremente no mercado. Un cabezal de matriz de extrusión por soplado distribúe a masa fundida e forma o paris tubular. Un cabezal de matriz multiparis ten varias saídas. O molde péchase entón ao redor deses parisons, e cada cavidade do molde forma parte. Unha estación é a posición completa de molde e abrazadeira que os recibe. Unha capa é unha capa de material creada polo sistema de extrusión e cabezal de matriz.
| Conta | Significado físico | Exemplo de pregunta do comprador | Non asumir |
|---|---|---|---|
| Saídas de cabezal | Aberturas das que xorden parisonas nun evento de moldura | A proposta é simple, dobre, triple ou catro? | Que un reconto de saída garante o mesmo número de botellas aceptadas |
| Parisóns | Lonxitudes de fusión tubulares capturadas polo molde | Como se equilibrará o peso e o tempo entre paris? | Que os puntos de venda igualmente espazados sempre ofrecen parisons iguais |
| Cavidades do molde | Formas de pezas formadas nun molde próximo | O molde fai unha, dúas ou catro partes por evento? | Ese reconto de cavidades describe o número de estacións de moldes |
| Estacións | Posicións completas de molde e abrazadeira utilizadas pola máquina | A máquina é estación simple ou estación dobre? | Que unha segunda estación é unha segunda cabeza |
| Capas | Capas de materiais sobre a estrutura da parede | A peza é monocapa ou multicapa? | Esa "dobre capa" significa dobre cabeza ou dobre cavidade |
A literatura sobre equipos independentes fai a mesma distinción. OFicha técnica de lanzadeira de extrusión continua R&Benumera as configuracións de abrazaderas de unha ou dúas estacións por separado das configuracións de cabezal con múltiples tomas. Esa separación é útil en calquera RFQ: especifique estacións, saídas de matrices, cavidades de moldes e capas en diferentes liñas.
Que cambia a medida que unha cabeza de matriz gaña saídas?
Unha máquina de moldeo por soplado con varias cabezas, matrices múltiples ou múltiples parións crea varias parisons en paralelo. Se o molde e o proceso están deseñados para capturar cada parison e formar unha botella, as pezas por evento de moldeo poden aumentar. A ganancia é condicional. Cada saída necesita espazo, fluxo de fusión, control de temperatura e unha posición da cavidade correspondente.
Este diagrama é conceptual, non un debuxo de ferramentas Kinggle. Os diámetros de saída reais, o paso, as canles de fluxo e a disposición da cavidade dependen da botella e da máquina. "Dúas cabezas", "tres cabezas" e "catro cabezas" son, polo tanto, descricións iniciais en lugar de especificacións completas.
Máis cabezas dividen o ancho de moldura dispoñible
Un único parison grande pode usar máis do ancho de molde dispoñible da máquina. Cando varios puntos de venda comparten ese espazo, o ancho da botella, o paso da cavidade, a posición do pescozo, o peto do flash e as conexións de refrixeración teñen que encaixar unha á beira. O molde tamén precisa de aceiro suficiente entre as cavidades e espazo suficiente para o recorte e a eliminación de pezas.
Máis cabezas aumentan a fusión total necesaria por evento
Se un parison bruto pesa 0,10 kg, catro parison equivalentes requiren 0,40 kg por evento de moldeado antes de considerar calquera diferenza no seu peso real. O exemplo explica só a aritmética; non é unha especificación de botella Kinggle. Acurtar o intervalo entre eventos aumenta aínda máis a demanda horaria de fusión.
Máis cabezas crean máis posicións para controlar
Catro botellas visibles despois da apertura do molde non proban catro procesos equivalentes. Unha toma pode estar máis quente, un parison pode caer de forma diferente, unha cavidade pode arrefriarse máis lentamente ou unha posición de recorte pode deixar un flash extra. Polo tanto, a saída de varias cavidades debe ser contada e inspeccionada por posición, non só como un total combinado.
Comparación orixinal: límites de cabeza Kinggle publicados por plataforma de máquinas
As páxinas actuais de moldeo por soplado por extrusión continua de Kinggle describen configuracións opcionais de dúas, tres e catro cabezas de matriz en varios modelos. As táboas de especificacións publican dimensións exactas para referencias simples e dobres. Non publican o paso de tres ou catro cabezas para estas páxinas, polo que eses deseños requiren enxeñería do proxecto en lugar de extrapolación.
| Modelo Kinggle | Estación | Capacidade máxima do produto | Tamaño máximo do molde (ancho x alto) | Capacidade de fusión de HDPE | Diámetro máximo de perno de un solo cabezal | Publicada distancia central de dobre cabeza | Diámetro máximo de perno de dobre cabeza |
|---|---|---|---|---|---|---|---|
| KGB2L | Solteiro | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dobre | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Solteiro | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Dobre | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Solteiro | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Dobre | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
As páxinas de 2L de Kinggle tamén describen aplicacións desde 50 ml ata 2 L. Ese rango identifica a familia de produtos; non significa que todos os recipientes da gama se adaptan a cada número de cabezas. Unha botella ancha de 2 litros pode requirir unha única saída, mentres que varias botellas estreitas poderían encaixar nun concepto de varias cavidades. Só o volume máximo non pode decidir o deseño.


O que revelan os datos de Kinggle sobre a selección da cabeza
1. O reconto de estacións e a xeometría da cabeza son opcións independentes
Dentro do par de 2L, tanto os modelos de estación simple como de dobre, publican o mesmo límite de cabezal único de 90 mm, distancia central de cabezal dobre de 130 mm e límite de perno de dobre cabezal de 60 mm. Os pares de 5L e 15L seguen o mesmo patrón dentro das súas respectivas plataformas. Unha segunda estación cambia como se alternan os moldes; non cambia automaticamente o número de saídas nin o paso de saída.
2. Un deseño de dobre cabeza ten menos diámetro dispoñible por toma
Cada plataforma publica un diámetro máximo de perno de matriz menor para a referencia de dobre cabeza que para a referencia de cabeza única: 60 fronte a 90 mm en 2L, 80 fronte a 150 mm en 5L e 150 fronte a 220 mm en 15L. Isto non prevé o diámetro da botella acabado, pero mostra por que "engadir outra cabeza" non é só unha configuración de saída. A xeometría de matriz, parison e botella cambian xuntos.
3. As plataformas máis grandes publican referencias máis amplas de moldes e espazos de saída
A referencia máxima do molde crece de 360 × 380 mm no par de 2L a 410 × 450 mm no par de 5L e ata 580 mm de ancho no par de 15L. A distancia central de dobre cabeza publicada crece de 130 mm a 150-180 mm e despois 240-280 mm. Estas cifras conectan a selección da plataforma co espazo entre as botellas, non só os litros nominais.
4. Os modelos pareados de dobre estación publican máis capacidade de fusión
Os exemplos de dobre estación publican unha maior capacidade de fusión de HDPE que os seus socios dunha única estación: 55 fronte a 30 kg/h a 2L, 80 fronte a 55 kg/h a 5L e 120 fronte a 100 kg/h a 15L. As diferenzas non teñen razón única e non demostran un multiplicador de saída. Mostran por que o sistema de extrusión pertence ao mesmo cálculo que as estacións e as cabezas.
5. As reclamacións de tres e catro cabezas precisan dun debuxo específico do produto
As descricións dos produtos permiten configuracións flexibles de 2/3/4 de cabezas múltiples, pero as súas táboas non indican unha distancia central universal de tres ou catro cabezas. Inventar esas dimensións desde a fila de dobre cabeza ignoraría o ancho da botella, o aceiro do molde, o paso, a localización do pescozo e o acceso ao servizo. O seguinte documento correcto é un deseño de cabeza e molde proposto baseado no debuxo da peza do comprador.
Seleccione o reconto de cabezas da botella, non dun multiplicador desexado
Unha cotización de fábrica faise máis fiable cando o comprador dá ao provedor unha definición completa do produto. Comeza coa SKU máis ampla e pesada destinada á familia de ferramentas proposta. A continuación, comprobe se os produtos máis pequenos poden compartir a mesma máquina sen forzar un compromiso pouco práctico.
Ancho da botella e distancia central
A distancia central mídese entre as liñas centrais de saída adxacentes. Ten que coincidir coa disposición da cavidade o suficiente para que cada parison entre na posición correcta do molde. O ancho do corpo da botella é só unha parte do requisito. O remate do pescozo, o asa, o peto do flash, a zona de pinch-off e a parede do molde entre cavidades tamén consumen espazo.
Peso da parte e masa bruta de paris
O peso da botella acabada non é a masa que debe proporcionar a extrusora para cada evento. O parison bruto inclúe o material capturado para a botella máis o flash superior e inferior e calquera outro material recortado. Multiplique a masa bruta dunha posición por todas as posicións activas e, a continuación, compare o total co sistema de extrusión coa taxa de eventos planificada.
Refrixeración e eliminación
Máis cavidades poden crear máis calor para eliminar en cada molde pechado. Os camiños de auga desiguais poden facer que unha cavidade sexa a posición lenta. Despois de abrir o molde, a célula debe separar, recortar, probar e transportar cada parte sen colisións nin acumulación excesiva. Unha máquina de moldeo pode completar o seu movemento mentres que os equipos posteriores xa son o pescozo de botella da produción.
Estratexia SKU
Un molde de cavidade alta pode adaptarse a unha familia de botellas estable e estreita. Pode ser menos atractivo cando os pedidos son curtos, os deseños cambian a miúdo ou unha gran parte dos SKU non poden usar o mesmo ton. Compare a demanda anual de pezas boas e o tempo de cambio por SKU. Non dimensiones cada molde ao redor dun pico estacional a menos que o resto da fábrica poida usar esa capacidade.
Calcula resultados realistas con eventos, pezas e balance de masas
O ciclo de secado do catálogo e o reconto de cabezas non son suficientes para prever botellas que se poden vender. Use dous cálculos conectados: un para as pezas aceptadas e outro para a demanda bruta de fusión.
Boas partes por hora = eventos de moldeo estable por hora × partes formadas por evento × fracción aceptada
Demanda bruta de fusión (kg/h) = eventos de moldeo estable por hora × masa bruta total de parison por evento (kg)
A fracción aceptada debe proceder da definición de calidade do comprador e dunha proba acordada ou unha hipótese de planificación honesta. A masa bruta total de parisons é a suma de todas as parisons utilizadas nun evento. Se catro tomas non entregan a mesma masa, rexistre as catro posicións por separado antes de engadilas.
Un exemplo hipotético transparente
Supoña que unha disposición proposta de catro saídas forma catro botellas por evento. Durante un ensaio estable, non un ciclo seco, a célula completa 300 eventos de moldeado por hora. Se a fracción aceptada acordada é 0,97, a boa saída calculada é 300 × 4 × 0,97 = 1.164 botellas por hora. Se a masa parison bruta total por evento é de 0,44 kg, a demanda bruta de fusión é de 300 × 0,44 = 132 kg/h.
Eses números son só un exemplo didáctico e non son un resultado do modelo Kinggle. Demostran por que unha máquina de catro cabezas non é axeitada automaticamente: a extrusora proposta necesitaría unha capacidade verificada para o material e as condicións, mentres que o arrefriamento e todos os pasos posteriores necesitarían para manter a velocidade e a calidade do evento. Substitúe os datos medidos do proxecto antes de tomar unha decisión de compra.
de Kinggleguía da máquina de soplado continuoexplica como se combinan o reconto de estacións, as cavidades da cabeza da matriz e o tempo de ciclo. Para a planificación da planta, verifique tamén as condicións eléctricas, de aire comprimido e de refrixeración coGuía de utilidades da máquina de moldeo por soplado.
Posta en funcionamento en fábrica: cualifique cada toma e cavidade como posición
Unha media combinada pode ocultar unha posición débil. Se tres botellas pasan un control de peso e unha é lixeira, a súa media pode parecer aceptable aínda que unha cavidade sexa inestable. Durante a aceptación da fábrica e a posta en marcha, etiquete cada saída de matriz e posición da cavidade e preserve esa identidade mediante o recorte e a inspección.
Establecer unha liña de base posición por posición
- Identifique a máquina, a cabeza de matriz, o molde, o lote de resina, a receita e as condicións de utilidade.
- Recolle pezas en secuencia de cada posición de saída/cavidade.
- Rexistra a masa bruta de paris onde o permita o método de proba seguro acordado.
- Mida o peso acabado e as mesmas localizacións críticas da parede para cada posición.
- Inspeccione o pinch-off, o acabado do pescozo, o flash, as dimensións, o aspecto e o rendemento da fuga.
- Grava intervalos de eventos, rexeitamentos, alarmas, intervención manual e paradas posteriores.
- Repita unha vez que se restablezan as condicións estables despois de calquera axuste aprobado.
Cambia un factor controlado á vez
Se un parison difire, decida primeiro se o patrón segue a saída da matriz, a cavidade, o circuíto de refrixeración ou a posición augas abaixo. Un rexistro coordinado é máis útil que axustar varios valores HMI á vez. de KinggleConfiguración de HMI e guía de alarmasrecomenda rexistrar probas antes de cambiar unha receita.
Comprobe a distribución da parede, non só o peso total
Dúas botellas poden pesar o mesmo e aínda distribuír o material de forma diferente. Compare os lugares definidos do ombreiro, do corpo, do mango, da base e do belisco cando sexan relevantes para a peza. Se o proxecto utiliza un control de parede programado, oguía de programación parisonproporciona un método estruturado para conectar puntos do programa a rexións medidas.
Converte a proba aceptada nunha referencia de mantemento
Manter os datos de posición aprobados, as condicións de temperatura, o estado de limpeza, as condicións da auga e a identidade da ferramenta. Cando unha posición se desvía despois, o mantemento pode comparala coa liña de base orixinal. OLista de verificación do mantemento preventivopode levar esas observacións ás inspeccións rutineiras.
Combinacións comúns e o que cada descrición aínda deixa aberto
| Breve descrición | O que probablemente significa | O que a RFQ aínda debe confirmar |
|---|---|---|
| Máquina de dobre cabezal e dúas cavidades | Dous parisons alimentan dúas cavidades de molde por evento de moldeo | Número de estacións, paso de saída, tamaño do molde, peso da peza, capacidade de extrusión e alcance augas abaixo |
| Máquina de soplado de botellas de catro cabezas | Catro saídas de matriz forman catro parisons en paralelo | Se o molde ten catro cavidades correspondentes, o paso exacto e se caben todos os SKU |
| Máquina de dobre estación e dobre cabezal | Dúas estacións de molde alternan arredor dun sistema de matrices de dúas saídas | Número de conxuntos de moldes, secuencia de eventos, demanda de fusión, método de eliminación e condicións de proba garantidas |
| Máquina de soplado de catro cavidades | Un molde pechado pode formar catro partes | Arranxo da saída da matriz, reconto de estacións, balance da cavidade, refrixeración e saída aceptada |
| Máquina de dobre capa e dobre cabezal | Un sistema multicapa pode alimentar dúas saídas | Conta de extrusoras, estrutura do material, relacións de capas, percorrido de chatarra, saídas, cavidades e estacións |
"Máquina de fabricación de botellas de plástico", "Máquina de soplado de botellas de HDPE", "Máquina de extrusión de botellas", "Máquina de moldeo por soplado de cabezas múltiples" e "Máquina de moldeo por soplado de extrusión multiparis" poden aparecer nas buscas de equipos relacionados. Unha especificación tecnicamente completa debería seguir sendo comprensible mesmo cando cambien eses nomes de mercadotecnia.
Lista de verificación de RFQ para un proxecto de moldaxe por soplado con varias cabezas
Enviar o mesmo produto e entradas de fábrica a cada provedor. Solicita a cada cotización que responda na mesma orde, coas referencias do catálogo separadas das garantías do proxecto.
| Grupo RFQ | Información a proporcionar | Resposta do provedor requirida |
|---|---|---|
| Produto | Debuxo ou mostras 2D/3D, capacidade, dimensións máximas, pescozo, asa, liña de separación e xeometría de recorte | Plataforma de máquina compatible, orientación, deseño da cavidade e calquera problema de deseño |
| Material | Grao exacto de resina, cor/aditivos, plan de molienda ou PCR e datos do provedor | Ámbito de parafuso/extrusión proposto, supostos de procesamento e requisito de material de proba |
| Masa e calidade | Peso acabado, parison/flash bruto estimado, muros críticos, dimensións e probas funcionais | Método de ensaio, mostraxe por posición e definición de aceptación |
| Saída | Requírense boas pezas por hora, volume de quenda/ano, mestura de SKU e frecuencia de cambio | Eventos por hora, partes por evento, fracción aceptada asumida e cálculo de fusión bruta |
| Ferramentas | Moldes existentes ou concepto de cavidade preferido | Recuento de saídas, distancia entre centros, rango de pins, tamaño do molde, paso da cavidade, conxuntos de moldes e deseño de refrixeración |
| Máquina | Nivel de automatización preferido e restricións de fábrica | Conta de estacións, abrazadeira, extrusora, controis, para levar e opcións incluídas |
| Fábrica | Norma de potencia, condicións aire/auga, límites ambientais, chan, altura e vía de elevación | Ficha de utilidade do proxecto, disposición xeral, requisitos de cimentación/carga e autorización de servizo |
| Río abaixo | Plan de recorte, proba de fugas, transporte, etiquetado, embalaxe e manipulación de chatarra | Capacidade e límite de interface para cada etapa incluída e subministrada polo comprador |
Non acepte unha liña de saída sen as súas condicións de proba
Un documento de aceptación útil indica o debuxo da botella, a calidade do material, o peso acabado e bruto, as saídas e cavidades activas, as condicións de arrefriamento do molde, a xanela de funcionamento estable, as probas de calidade, o plan de mostraxe e o equipo posterior incluído. Rexistra as partes aceptadas por posición. Sen esas condicións, "pcs/h" pode describir o movemento da máquina, as pezas formadas antes da inspección ou as botellas ben embaladas: tres resultados diferentes.
Solicite o deseño antes de conxelar a orde de compra
O debuxo final debe mostrar as liñas centrais de saída da matriz contra as cavidades do molde, os límites do molde e da placa, os pasadores de soplado, o método de recorte ou desbarbado, o camiño de retirada e as separacións de servizo. Para unha solicitude Kinggle de tres ou catro cabezas, este debuxo é onde se confirma o lanzamento específico do proxecto; non debe inferirse da táboa de dobre cabeceira publicada.
Preguntas frecuentes
Que é unha máquina de moldeo por soplado con varias cabezas?
Unha máquina de moldeo por soplado con varias cabezas usa un arranxo de cabezas de matriz con varias saídas para formar varios parisons nun evento de moldeo. O número de saídas, a distancia entre centros e o tamaño da matriz deben coincidir co deseño da botella e a cavidade do molde.
Unha máquina de dobre cabeza é o mesmo que unha máquina de dúas cavidades?
Non. Dobre cabeza describe dúas saídas de matriz ou parións; dúas cavidades describe formas de dúas partes no molde. Adoitan deseñarse como un deseño de dúas partes, pero a cita debe especificar ambas por separado.
Unha máquina de soplado de catro cabezas produce catro veces máis botellas?
Non automaticamente. Pode formar máis pezas por evento de moldaxe, pero a boa saída real depende da taxa de eventos estable, da demanda bruta total de fusión, do equilibrio da saída e da cavidade, do arrefriamento, do recorte, da proba e da calidade aceptada.
Como se selecciona a distancia entre o centro da cabeza do troquel?
A distancia central selecciónase a partir do paso da cavidade proposto e da disposición do produto. O ancho da botella, a posición do pescozo, os petos de flash, o aceiro do molde, o arrefriamento, os pasadores de golpe, o espazo de recorte e de eliminación afectan á dimensión final.
Pode unha máquina cambiar entre a produción dunha soa e de varias cabezas?
Pode ser posible unha disposición diferente de cabezal ou ferramentas nunha plataforma debidamente deseñada, pero non se debe asumir. Confirme co provedor o axuste mecánico, o alcance da extrusión, os controis, o traballo de cambio, a compatibilidade do molde e os requisitos de posta en servizo.
Que limita o número de cavidades no moldeado por extrusión e soplado?
Os límites inclúen as dimensións do produto, o espazo dispoñible do molde e da placa, o paso de saída, a xeometría da matriz e a parison, os requisitos de abrazadeira, a capacidade de extrusión, o equilibrio de refrixeración, a eliminación de pezas e a capacidade augas abaixo.
Que datos debo enviar para unha cotización de máquinas de varias cavidades?
Envíe o debuxo da peza ou as mostras, a calidade do material, o peso final e bruto de parison, as paredes críticas e as probas, a boa saída necesaria, o plan SKU, as utilidades da fábrica, os límites de disposición e os requisitos posteriores.