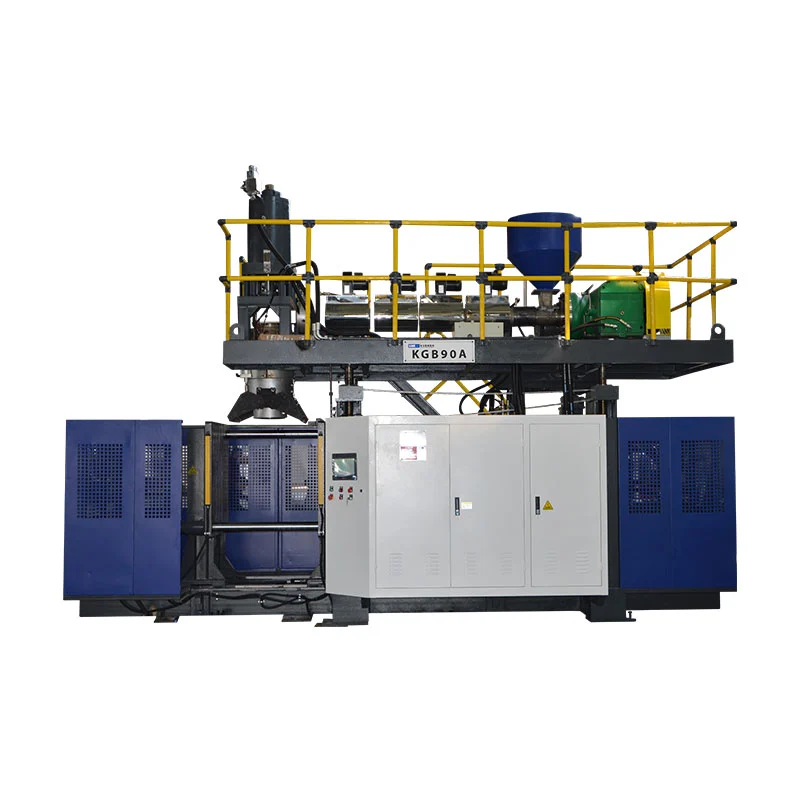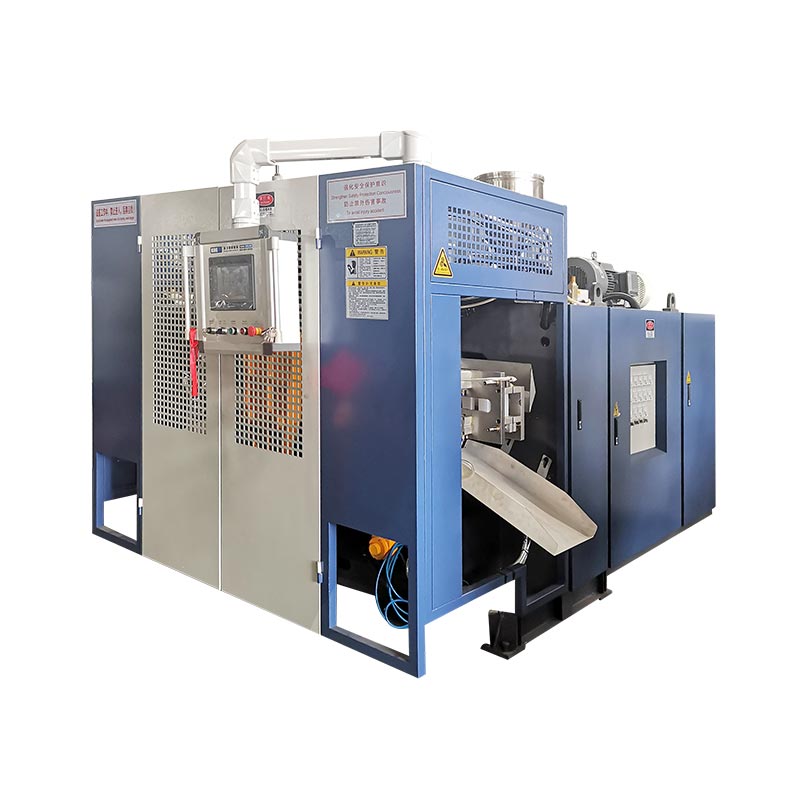

Unha segunda estación cambia a forma en que a máquina utiliza o tempo de extrusión, arrefriamento e manipulación de moldes. Non duplica automaticamente a produción vendible, reduce a enerxía por botella nin fai un produto máis grande. Tres tamaños de máquina Kinggle apareados mostran onde aparecen as diferenzas reais.

O realMáquina de moldeo por soplado simple vs dobre estacióna comparación é polo tanto un estudo de células completas, non un reconto de carros. A decisión debe conectar a botella, o programa de produción, a demanda bruta de fusión, a secuencia de dúas estacións e o requisito de pezas aceptadas.
Que cambia entre unha estación e dúas?
Nunha máquina de moldeo por soplado por extrusión continua dunha estación única, unha posición de molde e abrazadera captura o parison, forma a peza, arrefríaa e soltaa. O seguinte evento de moldaxe debe encaixar na secuencia desa estación.
Unha máquina de moldeo por extrusión por soplado de dobre estación ou estación dobre alterna dúas posicións de molde ao redor dun sistema de extrusión compartido. Unha estación pode estar nun paso de soplado, arrefriamento ou eliminación parcial mentres a outra prepárase para capturar o seguinte parison. É por iso que nalgúns mercados os equipos de dobre estación tamén se describen como unha máquina de moldeo por soplado de dobre cara ou lanzadeira.
Esta secuencia simplificada explica a oportunidade, non a taxa de produción final. O desprazamento da estación, a formación de parisons, o peche do molde, o soplado, o escape, o arrefriamento, a expulsión, o recorte e a transferencia augas abaixo aínda teñen que encaixar. A literatura independente de máquinas de lanzadeira tamén enumera as configuracións dunha e dobre cara por separado das cabezas de matriz simples e múltiples, reforzando que se trata de opcións de equipos diferentes.
Non confundas reconto de estacións, reconto de cabezas, reconto de cavidades e reconto de capas
Moitos erros de cita comezan porque se usa "dobre" sen dicir o que se duplica. Unha máquina de dobre estación non é necesariamente unha máquina de dobre cabezal, un molde de dúas cavidades ou unha liña de dúas capas.
| Prazo | O que conta | O que cambia | Pregunta para o provedor |
|---|---|---|---|
| Estación simple ou dobre | Posicións de molde e abrazadeira que funcionan en secuencia | Secuencia da máquina, esixencia de moldes, potencial de saída, pegada e manexo | Cantas estacións completas de molde se alternan nesta máquina? |
| Troquel simple ou multicabezal | Parisons extruídos nun evento de moldaxe | Cantas cavidades de molde se poden alimentar á vez e o paso de saída necesario | Cantas tomas se inclúen e cal é a súa distancia entre centros? |
| Molde de unha ou varias cavidades | As pezas formadas nun molde pechan | Pezas por evento de moldaxe, tamaño do molde, equilibrio de refrixeración e recorte | Cantas pezas vendibles debe producir un evento de moldes? |
| Única ou multicapa | Capas de materiais na parte da parede | Extrusoras, arquitectura de cabezal, manipulación de materiais e control de procesos | Que materiais e estrutura de capas están incluídos na cotización? |
OFicha técnica de lanzadeira de extrusión continua R&B, por exemplo, enumera as cabezas de matriz de unha e varias pares por separado das configuracións de abrazadeiras dunha ou dúas estacións. As ferramentas multi-parison son unha panca de saída; unha segunda estación de moldes é outra. Unha proposta pode utilizar calquera panca ou combinar ambas, polo que a cotización debe identificar cada unha por separado.
A terminoloxía tamén cambia segundo a rexión. Os compradores poden buscar unmáquina de moldeo por soplado de doble estación, máquina de moldeo por soplado con estación doble, máquina de soplado de botellas de dúas estaciónsousopladora de doble cara. Confirme a secuencia física en lugar de seleccionar só polo nome.
Comparación orixinal: tres tamaños de máquina Kinggle pareados
A seguinte análise utiliza especificacións publicadas en seis páxinas actuais de produtos Kinggle. Cada par ten a mesma capacidade nominal máxima do recipiente, o que fai que a diferenza entre estacións sexa máis fácil de ver. As cifras son referencias do catálogo, non unha garantía de produción para cada botella, resina, cabezal de matriz ou paquete opcional.
| Capacidade e modelo | Estacións | Etiqueta de saída publicada | Capacidade de fusión de HDPE | Dimensións da máquina (L×W×H) | Sobre simple L×W* | Peso | Forza de suxeición |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Solteiro | Ciclo seco 600 pzas/h | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dobre | Ciclo seco 600 × 2 pzas/h | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Solteiro | Ciclo seco de 500 unidades/h | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dobre | Ciclo seco de 500 × 2 pzas/h | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15 LKGB15L | Solteiro | Ciclo seco 450 pzas/h | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15 LKGB15D | Dobre | Ciclo seco de 450 × 2 pzas/h | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

O que revelan os datos emparellados
1. O reconto de estacións non define o tamaño máximo da peza
Dentro de cada par Kinggle, a capacidade nominal do recipiente e a forza de suxeición publicada seguen sendo os mesmos: 2L e 40 kN, 5L e 65 kN, ou 15L e 165 kN. A segunda estación cambia a secuencia de produción; non converte unha plataforma de 5L nunha plataforma de 15L.
Esta distinción é importante durante a selección da máquina. O volume da peza, a área proxectada, as dimensións do molde e a abrazadeira necesaria aínda teñen que encaixar na plataforma. de KinggleGuía de selección de máquinas de moldeo por sopladocomeza a partir do contedor antes de escoller a conta de estación.
2. Os pares de dobre estación engaden capacidade de fusión, pero non nunha proporción fixa
A capacidade de fusión de HDPE publicada aumenta de 30 a 55 kg/h no par de 2L, de 55 a 80 kg/h no par de 5L e de 100 a 120 kg/h no par de 15L. Eses aumentos non son idénticos e non deberían converterse nun "multiplicador de estación dobre" universal.
Esta é a lección de capacidade máis importante dos datos. Dúas estacións poden crear máis oportunidades de moldeo, pero a extrusora aínda ten que proporcionar a masa bruta de parison. Unha botella máis pesada, máis flash, máis saídas de matrices ou un intervalo de eventos máis curto aumenta a demanda de fusión. Cando a extrusión se converte no pescozo de botella, engadir dispoñibilidade de estacións non pode solucionalo.
3. O peso e o sobre de instalación aumentan de forma diferente segundo o tamaño
O paso do modelo simple ao dobre aumenta o peso da máquina publicada de 2,5 a 4,5 toneladas a 2L, de 3,0 a 5,2 toneladas a 5L e de 7,5 a 12,5 toneladas a 15L. A envolvente calculada da máquina L×W cambia de aproximadamente 5,3 a 6,8 m², de 6,8 a 7,0 m² e de 9,9 a 13,9 m² respectivamente.
Polo tanto, a superficie do chan non se describe con seguridade como "case a mesma" ou "o dobre de grande". O resultado depende da plataforma. Nin o cálculo do sobre de máquina é un deseño de fábrica: o acceso ao servizo, o abastecemento de material, os colectores de refrixeración, os armarios de control, a descarga de pezas e a manipulación de moldes aínda necesitan espazo. Usa o de Kinggleenerxía, aire, auga e guía de deseñoantes de conxelar o plano do sitio.
4. A etiqueta do ciclo seco é un sinal de comparación, non unha promesa de entrega
Un ciclo seco rexistra o movemento da máquina sen probar as condicións de produción dunha peza acabada. A produción real debe incluír a formación de parison, o tempo de soplado e escape, o arrefriamento, a expulsión, o recorte, a perda de calidade e as paradas planificadas. Non se pode asignar a mesma saída a un bidón groso de 15 litros e unha botella lixeira de 500 ml só porque funcionan nunha máquina co mesmo número de estacións.
Calcula a saída dos eventos de moldaxe e o balance de masa
Comeza co produto e traballa cara atrás. Non comece multiplicando un número de catálogo por horas de quenda.
Paso 1: define a boa saída necesaria
Converte a demanda confirmada en boas partes por hora utilizando as horas de produción programadas, os cambios planificados e os supostos de dispoñibilidade da propia planta. Mantén os escenarios de demanda separados (base, pico estacional e crecemento futuro) para que o exceso de capacidade sexa visible en lugar de oculto dentro dun obxectivo optimista.
Paso 2: medir un evento de moldeo completo
Para o molde proposto, rexistre o número de parisons, pezas formadas, masa bruta de parison, masa da peza acabada, ruta de flash/remolido, intervalo de eventos estable e resultado de calidade aceptado. Un evento de moldeado significa que un molde captura material de parison e produce o seu conxunto de pezas.
Boas partes/h = eventos de moldeo/h × partes por evento × fracción aceptada
Demanda bruta de fusión (kg/h) = eventos de moldeo/h × masa bruta de parison por evento (kg)
A fracción aceptada debe proceder dun ensaio acordado ou dunha suposición de planta honesta. A masa bruta de parís inclúe o material que entra no evento de moldaxe, non só a botella acabada. Se o flash se rectifica, o seu manexo e reintrodución aínda afectan á liña.
Paso 3: proba os pescozos como unha soa liña
Compare a demanda bruta de fusión coa extrusora proposta baixo o material real. A continuación, confirme o arrefriamento do molde, o aire de soplado, a eliminación de pezas, o recorte, as probas de fugas, o transporte, o envasado e a capacidade do moedor. A etapa sostible máis baixa establece a saída da liña.
Para obter unha lóxica de saída de máquina continua máis ampla, consulte Kinggleguía da máquina de soplado continuo. Se o peso da parte ou a distribución da parede cambia durante as probas de velocidade, use oguía de programación parisone verifique as mesmas localizacións das paredes en cada condición.
Que configuración se adapta ao plan de produción?
A estación única adoita ser a lista máis limpa cando...
- a demanda verificada encaixa nunha estación de moldes cunha marxe operativa aceptable;
- os cambios de produto son frecuentes ou as tiradas de produción son curtas;
- prefírese un conxunto de moldes por razóns de orzamento, mantemento ou validación;
- o método de peza, molde ou eliminación fai menos práctico un esquema alternativo;
- o espazo da fábrica, o acceso de elevación ou a automatización augas abaixo é limitado;
- o proxecto está a entrar nun mercado onde aínda non está demostrada a demanda.
A estación dobre merece un estudo de liña completa cando...
- a demanda de repetición estable supera a saída realista dunha única estación;
- dúas estacións de moldes coincidentes poden executar un proceso repetible;
- a extrusora e a cabeza da matriz poden proporcionar a taxa de fusión bruta requirida;
- o arrefriamento deixa tempo útil para alternar o traballo do molde;
- o recorte, as probas e a manipulación de materiais poden aceptar o aumento do fluxo;
- o ámbito adicional do molde, da máquina e da utilidade ten un caso de negocio defendible.
Ningunha das listas substitúe unha proba de produto. Evita un erro común de adquisición: tratar a segunda estación como un accesorio de saída independente. É unha decisión do sistema que cambia a ferramenta, os controis, a posta en servizo e o fluxo de pezas pola fábrica.
Os servizos públicos e os equipos posteriores poden borrar a vantaxe da estación
Unha liña de dobre estación pode enviar máis calor ao sistema de refrixeración do molde e crear eventos de moldeo máis próximos. O aire comprimido ten que manter a presión e entregar fluxo cando a liña o requira, non só ao ralentí. A auga de refrixeración ten que chegar a ambos os circuítos do molde con condicións estables. A distribución eléctrica, a refrixeración hidráulica e o ambiente do armario deben coincidir coa construción final.
Non calcule os servizos da planta a partir da táboa de comparación. Algunhas especificacións web de Kinggle actuais usan tipografía de unidade inconsistente e as cifras de enerxía media non describen unha proba de produto idéntica. Solicitar a folla de utilidade específica do proxecto, o debuxo eléctrico e o debuxo de ordenación xeral da configuración solicitada.
Comprobe cada proceso despois da apertura do molde
- Os equipos de recollida poden recibir pezas das estacións alternas?
- O recorte pode manexar o flash real e a xeometría do pescozo/inferior?
- O comprobador de fugas pode inspeccionar todas as cavidades á velocidade de liña necesaria?
- Os transportadores poden evitar a colisión, a acumulación e a deformación das pezas?
- O moedor e a batidora poden parpadear sen desestabilizar a proporción de moído?
- Os operadores poden chegar a ambas as estacións con seguridade para realizar traballos de inspección e cambio aprobados?
Se un funcionamento máis rápido crea un grosor de parede inestable, flash, distorsión de arrefriamento ou alarmas repetidas, conecte orexistro de mantemento preventivocon Kinggle'sMétodo de resolución de problemas de HMIantes de ocultar un pescozo de botella físico con cambios de receita.

Compare o custo total instalado, non só o prezo da máquina
Un comprador que busque o prezo dunha máquina de fabricación de botellas de plástico pode recibir dúas cotizacións que non sexan equivalentes. Pódese incluír o segundo conxunto de moldes, probas de eliminación e fugas; outro pode mostrar só a máquina de moldaxe base. Polo tanto, o prezo do título máis baixo pode describir unha célula de produción menos completa.
| Capa de custos | Pregunta de estación única | Pregunta de dobre estación |
|---|---|---|
| Plataforma de máquinas | Que extrusora, abrazadera, controis e auxiliares estándar están incluídos? | Que equipamento adicional de carro, pinza, golpe e control está incluído? |
| Moldes e cabeza de matriz | Inclúese un molde completo e o paquete de saída de matriz correcto? | Inclúense dúas estacións de moldes coincidentes e o reconto de cabezas e o paso de saída son idénticos ao plan de ferramentas? |
| Servizos de fábrica | Que traballo de enerxía, aire, auga e chan/carga é necesario? | Os servizos existentes poden soportar a secuencia de eventos máis rápida baixo a demanda simultánea da fábrica? |
| Célula abaixo | Que pasos para sacar, recortar, probar, transportar e moer son manuais ou automáticos? | Pode cada etapa augas abaixo aceptar pezas de estacións alternas sen acumulación? |
| Cambio e validación | Canto tempo leva un cambio de molde e receita segundo o procedemento do comprador? | Como se aliñan, cualifican e restauran dúas estacións despois dun cambio de produto? |
| Risco operativo | Que saída se perde se a estación de molde único para? | Pódese illar calquera estación de forma segura e que pasa coa secuencia de extrusión compartida? |
Unha comparación económica útil utiliza o mesmo límite do proxecto en ambos os dous lados. Inclúe a máquina de moldeo, moldes, cabezal de matriz, auxiliares, instalación, posta en servizo, formación e modificacións de fábrica. A continuación, estime a man de obra, os servizos públicos, o mantemento planificado, a perda de cambio, a perda de calidade e o tempo de inactividade utilizando os supostos operativos do propio comprador.
Custo por peza boa = custo total durante o período de comparación ÷ pezas aceptadas producidas durante o mesmo período
O numerador e o denominador deben usar a mesma xanela de tempo e ámbito. Non coloque unha cifra de capital de dobre estación por encima dunha saída de ciclo seco dunha estación ou compare unha liña dobre automatizada cunha única máquina base que exclúa o recorte e as probas. Se a demanda non pode utilizar a saída engadida, a capacidade inactiva segue sendo un custo. Se a demanda supera a capacidade dunha única estación, a produción perdida e as horas extras tamén son custos.
O prezo aínda é unha restrición de compra válida, pero pertence despois do axuste técnico. Pídelle a Kinggle que identifique cada compoñente incluído e cada elemento subministrado polo comprador para que a cotización poida compararse liña por liña.
Un mellor RFQ separa as condicións garantidas das referencias do catálogo
Enviar a mesma folla de entrada a todos os provedores. En caso contrario, dúas citas poden usar suposicións diferentes e aínda parecer comparables.
| Campo RFQ | Entrada obrigatoria | Por que cambia a decisión da estación |
|---|---|---|
| Parte | Debuxo ou mostra, dimensións máximas, pescozo/acabado, asa, liña de separación e esixencia de recorte | Define o axuste do molde, o movemento e o traballo augas abaixo |
| Material | Grao exacto de resina, cor, aditivos, plan de molienda/PCR e datos do provedor | Cambia o comportamento da fusión, o rendemento bruto e o arrefriamento |
| Masa e muro | Peso acabado, estimación bruta de parison/flash, localizacións críticas da parede e tolerancia | Converte os obxectivos do ciclo en demanda de fusión e evidencia de calidade |
| Demanda | Boas partes por hora, quenda, ano e estación punta; SKU/plan de cambio | Mostra se a segunda estación se pode manter cargada de forma produtiva |
| Ferramentas | Conta de estacións, saídas de matriz, cavidades, distancia entre centros, conxuntos de moldes e disposición de refrixeración | Evita que a "estación dobre" oculte unha suposición de cabeza ou cavidade diferente |
| Calidade | Probas de peso, dimensións, paredes, fugas, caídas, carga superior ou outras probas acordadas | Define unha boa saída en lugar da velocidade de movemento |
| Fábrica | Estándar de potencia, condicións do aire/auga, límites do chan e do teito, camiño de elevación e equipos augas abaixo | Proba se se pode instalar e admitir a cela de dobre estación completa |
Rexistra estes elementos durante a proba de aceptación
- Identidade da máquina, molde, cabezal, resina e receita.
- Intervalo de eventos de moldeado estable para cada estación, non un evento máis rápido.
- Masa bruta de parís, peso da peza acabada e percorrido flash.
- Pezas aceptadas por cavidade e estación sobre a xanela de proba acordada.
- Muro crítico, resultados dimensionais e funcionais.
- Condicións reais de aire, auga e electricidade baixo a carga demostrada.
- Rexistro de alarma, parada e intervención manual durante a proba.
Este rexistro converte a "estación simple versus dobre" nunha decisión baseada no produto do comprador. Tamén proporciona a liña de base de posta en servizo para a futura resolución de problemas e mantemento preventivo.
Preguntas frecuentes
Que é máis rápido: unha máquina de soplado dunha estación ou de dúas estacións?
Unha máquina de dobre estación ten un maior potencial de saída porque dúas estacións de molde se alternan arredor dun sistema de extrusión compartido. A boa produción real aínda depende da capacidade de fusión, do reconto de parisons, do arrefriamento, da eliminación de pezas, do equipo posterior e da calidade aceptada.
Unha máquina de moldeo por soplado de dobre estación duplica a produción?
Non automaticamente. As cifras publicadas de ciclo seco poden mostrar dúas estacións alternas, pero a produción vendible pode verse limitada pola demanda bruta de fusión, refrixeración, recorte, probas, paradas ou rexeitamentos. Verifique a máquina co produto e material reais.
É o mesmo unha máquina de dobre estación que unha máquina de dobre cabezal?
Non. O reconto de estacións describe as posicións de molde e abrazadeira. O reconto de cabezas describe cantos parisons se extruyen para un evento de moldeado. Unha máquina pode combinar dúas estacións cunha ou varias saídas de matriz.
Poden as dúas estacións executar moldes diferentes?
Non asuma que poden executar produtos non relacionados de forma eficiente. As estacións comparten condicións de extrusión e proceso, polo que debe ser compatible a masa do produto, a sincronización, o arrefriamento e o traballo posterior. Confirme a disposición exacta durante a enxeñaría.
¿Debo escoller unha estación simple ou dobre para os envases de 5L?
O volume do contedor só identifica a plataforma. Escolla o reconto de estacións entre a demanda verificada de pezas boas, o peso do produto, a lonxitude da tirada, o plan de moldes e cabezales, as utilidades dispoñibles, o deseño da fábrica e a capacidade posterior.
Como se debe calcular a saída da máquina de moldeo por soplado?
Use eventos de moldeo por hora multiplicados por partes por evento e a fracción aceptada. Comprobe o resultado contra a demanda bruta de fusión, o arrefriamento e cada paso posterior. Non use o ciclo seco só como saída de produción.
Que información se necesita para unha cotización de estación simple versus dobre?
Proporcione o debuxo da peza, a calidade do material, a masa bruta e acabada, os requisitos de calidade e parede, o obxectivo de pezas boas, o plan SKU, o concepto de molde e cavidade, servizos públicos, deseño e equipamento posterior.