Un pasador de soplado envía aire ao parison e, nalgúns deseños de extrusión por soplado, axuda a calibrar ou rematar o pescozo do recipiente. Diagnosticar os defectos do pescozo localizando o fallo, comprobando a ferramenta completa e o sistema de peche, e despois verificando a corrección cos requisitos do produto.
Antes de cambiar o perno de golpe
- Identifica onde se dana o pescozo por primeira vez ou está fóra das especificacións.
- Manter as mostras rastrexables ata a estación, a cavidade e a revisión de ferramentas.
- Separe o aliñamento e o desgaste das cuestións de entrega de aire, tempo e refrixeración.
- Confirme o resultado coa botella, o peche e as condicións de proba especificadas.
Que fai un pin de soplado no moldeado por extrusión e soplado?
O perno de golpe pertence ao arranxo de vento. Proporciona o aire que expande un parison capturado contra o molde. Nos sistemas deseñados para un acabado calibrado, o conxunto de pernos de soplado tamén funciona coa ferramenta do pescozo. Un anel de corte, paso de refrixeración ou outra característica de acabado depende do deseño real; o nome por si só non identifica as funcións proporcionadas.
Eastman describe os métodos de soplado para a calibración e o recorte do acabado do fíoguía de moldeo por extrusión y soplado para copoliésteres. Este é un exemplo útil da relación de ferramentas. Os seus valores de configuración específicos da resina deben manterse cos materiais e disposicións de equipamento descritas nesa guía.
Identifique a característica antes de asignar a causa
Un acabado de botella inclúe funcións con diferentes traballos. O orificio do pescozo, a rosca externa e a zona de contacto de selado necesitan as súas propias referencias de debuxo. O peche pode selar contra un revestimento ou outra superficie de contacto deseñada. Anote a disposición real de selado antes de describir unha marca como a causa dunha fuga.
O acabado externo procede da secuencia completa de ferramentas e conformado. Ao asignarlle todo ao pasador de golpe omita as ferramentas de acoplamento. Polo tanto, unha reclamación dimensional debe identificar a característica, o método de medición e as ferramentas que inflúen nela.
Un perno de matriz e unha varilla de núcleo de IBM son referencias diferentes
O pasador ou mandril da matriz pertence á ferramenta de formación de fusión na cabeza da matriz. Confundir ese compoñente co perno de golpe pode levar a unha solicitude de mantemento cara ao conxunto incorrecto. Use o debuxo da peza e a identificación do conxunto en lugar dun alcume de taller.
O moldeado por inxección por soplado usa unha disposición diferente de preforma e núcleo. Esta guía aborda as comprobacións do pescozo de moldaxe por extrusión e soplado. Para as características do molde máis aló do pescozo, oguía de deseño de moldes de extrusión e sopladoexplica a relación máis ampla entre formación, arrefriamento e ventilación.
Localice o defecto do pescozo antes de cambiar o perno de golpe
Conserve unha botella fallida antes de axustar a receita. Marca o defecto e a súa orientación. Identifique a estación e a cavidade e, a continuación, conserve unha mostra aceptable comparable. Un informe que di só "problema de pescozo" deixa abertas varias investigacións moi diferentes.
Separe unha fuga a través da parede do pescozo dunha fuga na interface de botella e peche. Comprobe tamén se o dispositivo de proba de fugas entra en contacto ou sela coa mesma característica que o peche final. Un problema de fixación e unha fuga de embalaxe poden requirir traballos correctores diferentes.
Compara a parte en etapas sucesivas
Cando o procedemento de calidade permita a toma de mostras con seguridade, compare o pescozo despois do moldeado, despois do recorte e despois da manipulación posterior. Engade o paquete pechado cando o fallo apareza despois do límite. Recoller a través de puntos de mostraxe aprobados; o acceso a ferramentas móbiles non é un método de mostraxe.
Se aparece por primeira vez unha marca de contacto despois do recorte, revise o corte e a disposición do soporte antes de cambiar o aliñamento do perno de soplado. Se un pescozo cambia de forma durante o período de acondicionamento especificado, inclúa o historial térmico na revisión. Estas observacións guían a seguinte comprobación; non establecen unha causa por si mesmos.
Use o patrón sen convertelo nun diagnóstico
Unha estación afectada merece unha ollada atenta ao seu percorrido de ferramentas e manexo. Un problema en varias cavidades tamén require unha revisión das condicións compartidas. Ningún padrón exclúe unha causa relacionada coa ferramenta: varios conxuntos poden compartir o mesmo deseño, instrucións de configuración ou substitucións recentes.
Anota o que cambiou antes da primeira mostra rexeitada. As entradas útiles inclúen a instalación do molde, o lote de material ou peche, os traballos de mantemento e a revisión da receita. Mantén a condición orixinal visible no rexistro para que un cambio posterior poida distinguir unha observación dunha explicación sospeitosa.
Cando a falla está realmente no corpo ou na soldadura inferior, use oguía de solución de problemas de moldeo por soplado por extrusión más amplia. A inspección do pescozo non debe absorber todos os defectos do recipiente nunha reparación do perno.
Catro patróns de defectos do pescozo e as probas que hai que recoller
Unha táboa útil de solución de problemas indica ao técnico o que debe examinar antes de escoller un axuste. Os defectos de aspecto semellante poden implicar diferentes etapas. Mantén o compoñente sospeitoso separado da característica observada ata que as medicións ou unha comparación controlada apoyen a conexión.
FormosaGuía de moldeo por soplado de polietileno y polipropileno, revisada en abril de 2025, identifica varias posibles causas de fuga de peche. Tamén trata a separación do flash superior e a ovalidade do pescozo como temas distintos para a resolución de problemas. Esa distinción é máis útil que unha instrución xeral para substituír o pin de golpe.
| Defecto observado | Evidencia para recoller primeiro | Preguntas para separar | Verifique despois da corrección |
|---|---|---|---|
| Pescozo ovalado ou deformado | Dimensións do debuxo, orientación da medida e condición da mostra en cada etapa | Xeometría de conformación, cambio térmico, liberación e manipulación | As mesmas dimensións no momento de acondicionamento acordado |
| Área de selado marcada ou danada | Marca a posición, o patrón de contacto e a primeira fase mostrando danos | Contacto da ferramenta, corte, soportes e contacto augas abaixo | Estado da superficie e función do paquete correspondente |
| O flash superior permanece unido ou se rasga | Borde de corte, identidade da ferramenta e estado do par de corte real | Desgaste, xeometría de acoplamento e secuencia de corte aprobada | Separación limpa e acabado intacto |
| O paquete perde despois do tapón | Localización de fugas, identidade de botella e peche, condicións de montaxe e proba | Xeometría do pescozo, contacto de selado, compatibilidade de peche e configuración de proba | O paquete pechado especificado baixo a proba acordada |
A ovalidade necesita unha condición de medición
Medir o trazo definido nas orientacións requiridas polo seu debuxo ou plano de inspección. Manter o tempo de medición e a condición da mostra. Comparar unha botella quente directamente desde a máquina cunha referencia condicionada pode ocultar se a diferenza xurdiu durante a formación ou o arrefriamento posterior.
Un pescozo que parece oval é un motivo para investigar. Non hai probas suficientes para prescribir unha nova posición do perno de golpe. Comprobe as condicións térmicas e de manipulación relevantes xunto coas referencias de ferramentas antes de seleccionar a acción correctora.
As marcas de superficie e o flash adxunto necesitan rexistros diferentes
Fotografa unha partitura coa súa dirección e localización visibles. Para unha zona de selado danada, identifique a superficie de contacto prevista utilizando os debuxos de botella e peche. Para o flash adxunto, preserve o bordo cortado e rexistre os compoñentes que forman o par de corte. Estas son preguntas diferentes mesmo cando ambos os defectos aparecen preto da boca.
Antes de afiar ou substituír un compoñente de corte, confirme que a montaxe permite ese traballo e que a ferramenta emparellada é adecuada. Reparar un bordo sen revisar o seu compoñente de acoplamento pode deixar a investigación incompleta.
Unha fuga de tapa pertence ao paquete completo
Confirme que peche se instalou e como se aplicou. Un pescozo pode pasar unha comprobación dimensional mentres o paquete completo aínda falla na función especificada. Pola contra, un resultado de proba inaceptable pode vir da propia disposición da proba. Repita a comprobación coa configuración aprobada antes de tratar o resultado como evidencia dun fallo na ferramenta.
Para peches de rosca continua,ASTM D2063/D2063M-24aborda a retención de par mediante equipos de proba manual. O seu alcance publicado refírese ao par de extracción en condicións definidas. Un resultado de torque debe rexistrarse como ese resultado; non substitúe a proba de fugas especificada no paquete.
Comprobe o aliñamento, o desgaste, a entrega de aire e a sincronización por separado
A frase "comproba o perno de golpe" necesita un plan de inspección detrás. Un erro de posición, unha superficie de contacto danada e a subministración de aire restrinxida son achados diferentes. Combinalos nunha soa instrución de mantemento dificulta explicar por que se seleccionou unha reparación ou un cambio de configuración en particular.
O aliñamento comeza coas referencias aprobadas
Confirme a montaxe do perno de soplado, as ferramentas do pescozo e as referencias de montaxe contra os seus debuxos. Identifica que característica proporciona o dato e que posición se está a medir. Unha liña debuxada nunha fotografía non pode establecer a relación entre superficies ocultas.
Use o método de inspección do fabricante da máquina e o procedemento de acceso seguro. Compare as medidas relevantes cos límites aprobados para ese conxunto. Cando a ferramenta de montaxe ou de adaptación cambiou, revise toda a pila de compoñentes antes de asumir que a posición anterior segue sendo aplicable.
Separe as marcas visibles do desgaste medido
Debe rexistrarse unha marca visible, pero o seu significado depende de onde o compoñente entre en contacto co produto ou coa ferramenta de acoplamento. Compare a marca coa localización do defecto e os requisitos de debuxo aplicables. O aspecto da superficie por si só non establece un limiar de substitución universal.
Comproba a identidade das insercións, aneis e outros compoñentes emparellados nos que forman parte do deseño. Dúas pezas que encaixan fisicamente aínda poden pertencer a revisións diferentes. Unha solicitude de substitución debe incluír a relación de montaxe, non só unha fotografía do pasador eliminado.
Revisa a ruta aérea completa
Use os diagnósticos aprobados para distinguir as condicións de subministración, as restricións, o funcionamento da válvula e as fugas preto da ferramenta. Unha pantalla de presión augas arriba é unha proba. A investigación aínda debe establecer se o aire necesario chega ao proceso a través do camiño e secuencia previstos.
As lecturas deben identificar o lugar de medición e a condición do ciclo. Non desconecte unha liña presurizada nin improvise o acceso para obter unha lectura. As preguntas máis amplas sobre a subministración de plantas pertencen aorequisitos de utilidade da máquina; a comprobación da ferramenta local debe seguir sendo trazable ata a máquina real.
O tempo e o arrefriamento precisan da súa propia comparación
Revise os eventos de inserción, soplado, corte, escape e retirada aplicables. Algunhas desas funcións poden usar un mecanismo diferente ou poden non pertencer en absoluto ao pasador de golpe. Relacione os nomes dos eventos na HMI cos documentos reais do equipamento antes de propoñer un axuste.
Conserva a receita e distingue un comando da confirmación de que se produciu unha acción. OConfiguración de HMI e guía de alarmasexplica o valor de rexistrar as condicións reais coa secuencia de eventos. Inclúa o arrefriamento do pescozo e o estado da mostra onde a deformación observada os faga relevantes.
Utilizar os límites aprobados para a máquina e as ferramentas. Un artigo xeral non pode establecer unha carreira, un espazo libre, unha presión, unha forza de corte ou un incremento de tempo seguros para un conxunto non identificado.
Un fluxo de traballo controlado de solución de problemas e verificación
Anota por separado a observación e a proba proposta. "Burr visible despois do recorte" é unha observación. "O anel de corte necesita substitución" é unha hipótese ata que a inspección o apoie. Manter esa distinción no rexistro fai que un traspaso sexa máis útil e evita que unha suposición precoz se converta na explicación aceptada.
- Defina o requisito que falla.Marque a localización, conserve a mostra e confirme o método de inspección ou proba. Identifique se a reclamación se refire ás dimensións, ao estado da superficie, ao recorte ou ao paquete pechado.
- Bloquear a identidade da mostra na configuración.Máquina de rexistro, estación, cavidade, revisión de ferramentas e lote de material. Preservar a receita e a identidade do peche cando o fallo implique tapado.
- Inspeccionar nas condicións de seguridade especificadas.Use procedementos de acceso e illamento aprobados antes do mantemento ou contacto con ferramentas. A operación de diagnóstico controlado require o seu propio procedemento autorizado.
- Proba a hipótese apoiada máis forte.Seleccione un cambio autorizado dentro dos límites aprobados. Mantén outras condicións controlables o suficientemente estables como para interpretar a comparación e documenta calquera condición que non se poida manter.
- Repita as comprobacións pertinentes.Inspeccione a mesma característica e repita a proba funcional especificada. Aplique a mesma condición de medición para que a comparación siga sendo significativa.
- Gravar a decisión de liberación.Manteña os resultados coa configuración revisada. Siga o plan de calidade para a verificación continuada e identifique quen aprobou o lanzamento de produción.
O servizo introduce perigos máis aló do problema de calidade.Guía de enerxías perigosas da OSHAidentifica a posta en marcha inesperada e a liberación de enerxía almacenada como serios riscos de mantemento. O illamento específico da máquina debe abordar as fontes de enerxía relevantes. Un comando de parada HMI só non debe ser tratado como un substituto do procedemento de illamento necesario.
Manteña un pequeno rexistro que apoie a conclusión
Unha comparación precisa dunha xanela de inspección definida. Anota o número examinado e o número que non superou o mesmo criterio indicado. Etiquete os controis repetidos na mesma mostra por separado, polo que o rexistro non os conta como botellas adicionais.
| Gravar | O que lle pertence |
|---|---|
| Identidade | Revisións de máquina, estación/cavidade, molde, montaxe de pernos de soplado e debuxos |
| Liña base | Localización do defecto, fase máis temprana afectada, receita e estado da mostra |
| Evidencia de inspección | Fotos, características medidas, método e límites de aceptación aplicables |
| Cambio controlado | Acción aprobada, responsable e condicións mantidas ou modificadas |
| Verificación | Cantidade inspeccionada, fallos, condicións de proba, comprobacións continuadas e aprobación da versión |
Se se informa dunha taxa, defínea como botellas inspeccionadas con falla divididas por todas as botellas inspeccionadas nesa ventá. Manter coherente o criterio e a base de mostraxe entre as comparacións. Unha mostra pequena sen fallos observados é un resultado da mostra, non unha promesa de que a produción futura estará libre de fugas.
Escala un resultado non resolto coa evidencia orixinal intacta. Enviar as mostras erradas e aceptables coa identidade da ferramenta é máis útil que enviar só a receita final. O provedor ou o equipo de calidade pode entón revisar o que se observou realmente e o que cambiou cada intento de corrección.
Manteña e substitúa o conxunto correcto do perno de soplado
Identifique o conxunto antes de solicitar unha substitución. Manteña xuntos o número de serie da máquina, a identificación do molde e a revisión do debuxo de soplado. Inclúa a inserción do pescozo e os compoñentes de corte correspondentes, se é o caso. Un nome de compoñente compartido ou un diámetro exterior similar non establece a intercambiabilidade.
A limpeza, a reelaboración e a substitución requiren decisións diferentes. Use as instrucións de mantemento e os límites de aceptación aprobados. Os traballos de restauración, afiado ou revestimento de superficies poden cambiar unha interface funcional, polo que obtén a aprobación adecuada do fabricante en lugar de tratar cada marca visible como unha instrución de reparación.
Despois da instalación, repita as comprobacións requiridas polo traballo real. Confirme as dimensións do pescozo e a área de selado relevantes, despois verifique o peche especificado e a proba funcional. Conserve a revisión da configuración resultante co rexistro de inspección. OLista de verificación do mantemento preventivocoloca estes rexistros dentro dun plan máis amplo específico da máquina.
Dúas referencias a máquina de botellas Kinggle
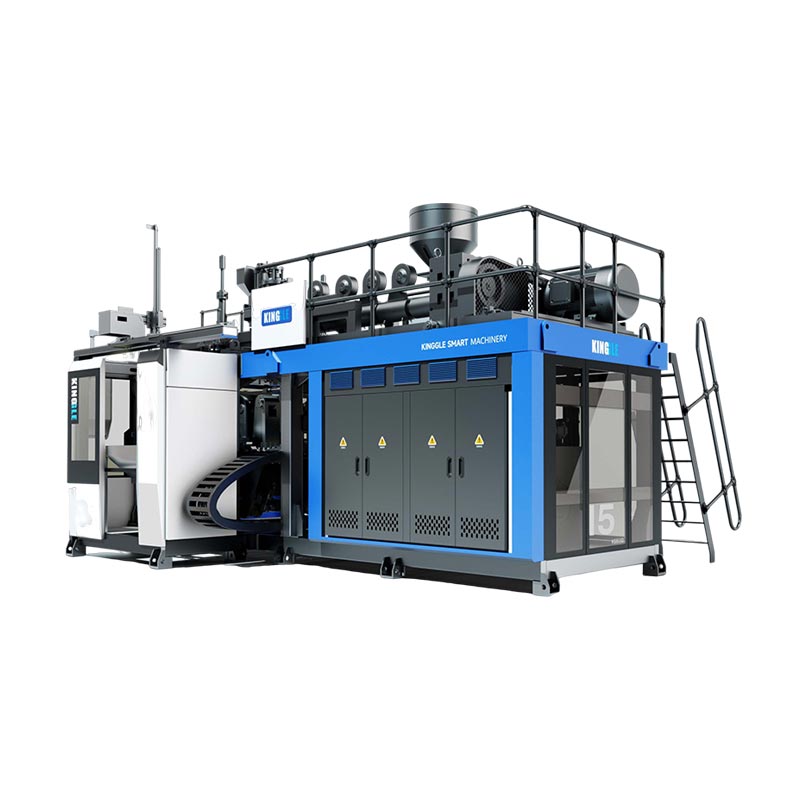
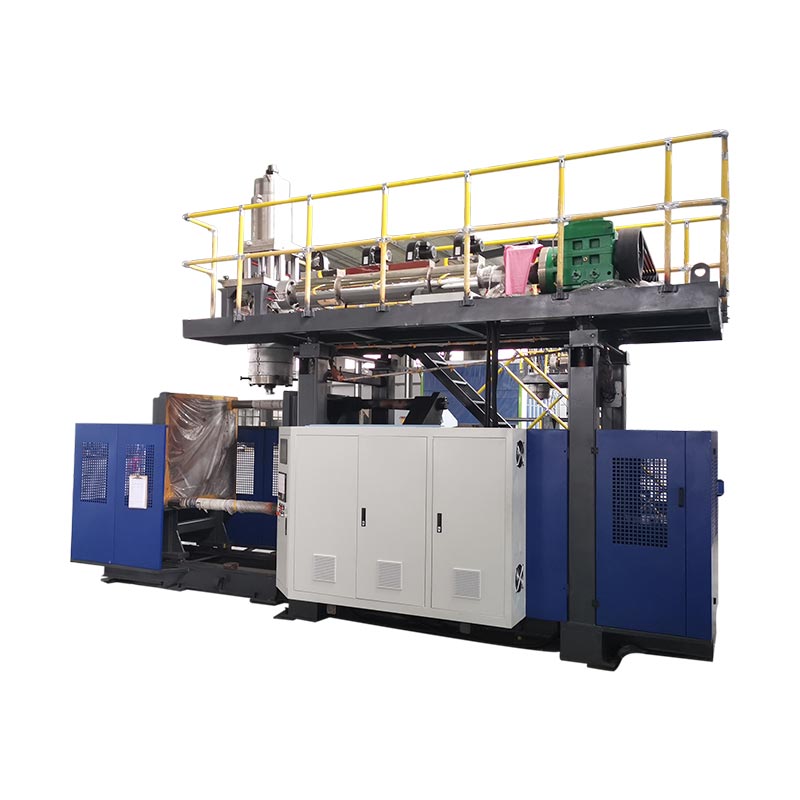
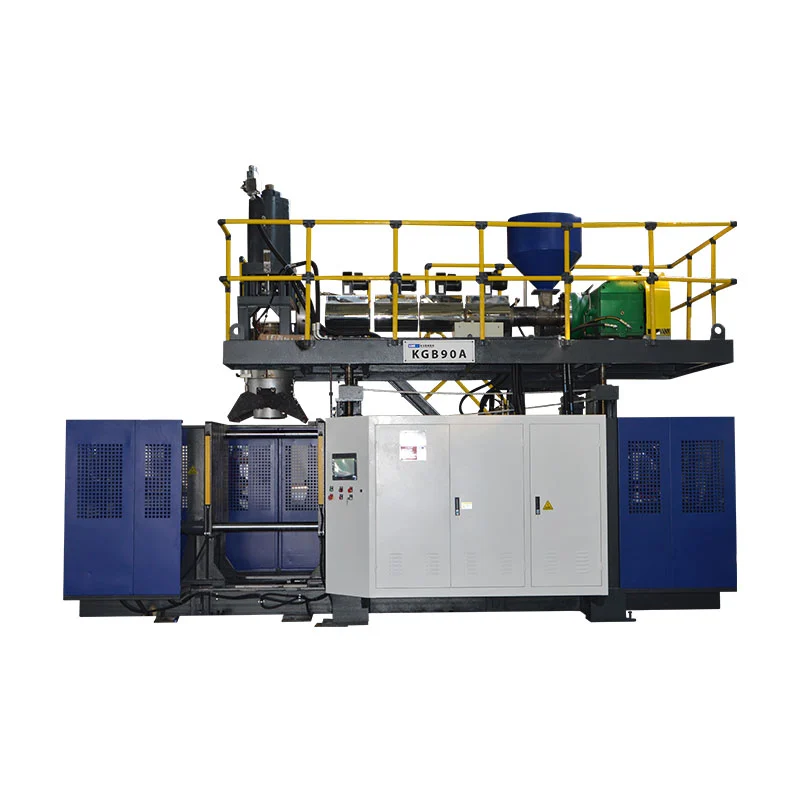
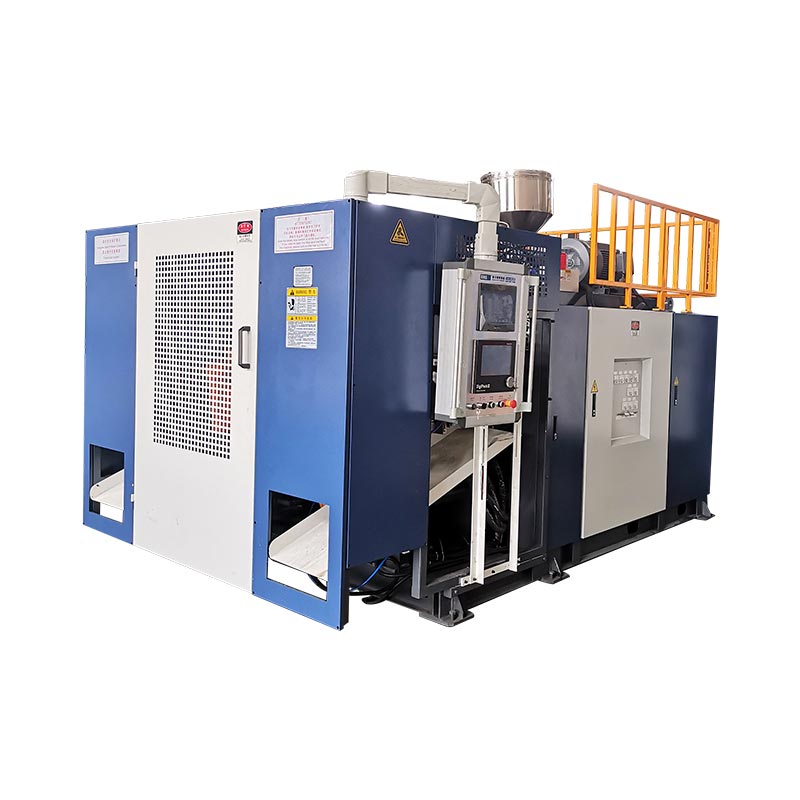
As KGB5L e KGB5D proporcionan exemplos relevantes de máquinas de botellas de extrusión continua. Os seus deseños de estacións publicados axudan a organizar os rexistros de inspección: preservan a identidade da estación e, se é o caso, a identidade da cabeza e da cavidade. O catálogo non identifica un pasador universal para cada botella producida en calquera plataforma.


| Campo publicado | KGB5L | KGB5D |
|---|---|---|
| Arranxo da estación | Solteiro | Dobre |
| Capacidade máxima do recipiente | 5 L | 5 L |
| Diámetro do parafuso | 60 mm | 70 mm |
| Capacidade de fusión de HDPE | 55 kg/h | 80 kg/h |
Fontes: as páxinas de produtos KGB5L e KGB5D vinculadas. A capacidade de fusión é un campo de produción de material publicado, non unha taxa de botella aceptada nin un resultado de calidade do pescozo.
Use esas cifras para identificar a plataforma e enmarcar unha discusión de produción. A selección do pin de soplado aínda depende do acabado da botella, do molde, do montaxe e da disposición real do sopro. O diámetro do perno da matriz indicado nunha especificación do cabezal da matriz non é un substituto para un debuxo de perno de soplado.
Para un proxecto de máquina nova, proporcione os debuxos da botella e do peche antes de aprobar o alcance das ferramentas. Para unha instalación existente, engade a identificación e proba de inspección do conxunto actual. OGuía de selección de botellas de HDPEabrangue a especificación de produción máis ampla.
Preguntas frecuentes sobre pinos de golpe e defectos do pescozo
É o mesmo un alfinete de golpe que un alfinete?
Non. Un perno ou mandril de matriz forma parte da ferramenta de formación de fusión. Un pin de soplado ofrece aire de soplado e pode ter funcións relacionadas co pescozo no deseño en particular. Identifique calquera dos compoñentes a partir do seu debuxo de ensamblaxe. A palabra compartida "pin" non fai que as súas interfaces ou dimensións sexan intercambiables.
Todas as máquinas de extrusión por soplado usan o mesmo deseño de soplado?
Non. Os arranxos de soplado e acabado dependen do produto e das ferramentas. As funcións de calibración, arrefriamento e corte son específicas da configuración. Confirme a montaxe e o movemento reais antes de seleccionar un substituto ou aplicar unha instrución de configuración doutra máquina. Só o volume do recipiente non pode identificar o compoñente correcto.
Pódese perder unha botella cando o perno de golpe está en bo estado?
Si. Investiga a interface completa de botella e peche, incluíndo a tapa especificada, o contacto de selado e a disposición de proba. Determine se aparecen danos durante o moldeado ou na manipulación posterior. Un resultado de fuga identifica unha comprobación fallida; non identifica por si só que ferramenta, compoñente ou condición do proceso causou o fallo.
Que información se necesita para revisar un perno de recambio?
Proporcione o modelo e o número de serie da máquina, a identidade do molde, o debuxo e a revisión do conxunto de pasadores de soplado. Engade as ferramentas do pescozo de acoplamento e os debuxos de botella e peche pertinentes. Para unha investigación de defectos, inclúa a identidade da mostra, fotografías, medicións e a secuencia na que aparece por primeira vez o problema. Use a canle de contacto aprobada para os documentos técnicos.
Que se debe comprobar despois de reparar ou substituír un perno de golpe?
Confirme a identidade e a configuración do conxunto cos documentos aprobados e, a continuación, inspeccione as características do pescozo afectadas nas condicións de medición acordadas. Repita a proba do paquete correspondente co peche especificado. Rexistra as cantidades e os fallos, mantén a configuración revisada e siga o plan de calidade para as comprobacións continuas e o lanzamento de produción.
Envíe a máquina, as ferramentas e os detalles do defecto do pescozo
Comeza polo modelo e número de serie, a identificación da ferramenta e unha fotografía do defecto marcado. Inclúa os requisitos de botella e peche, a primeira fase de produción afectada e os resultados medidos. Estes detalles dan á discusión técnica un punto de partida definido.
Discutir os requisitos de ferramentas e produciónNingbo Kinggle Machinery Co., Ltd. ·Información da empresa