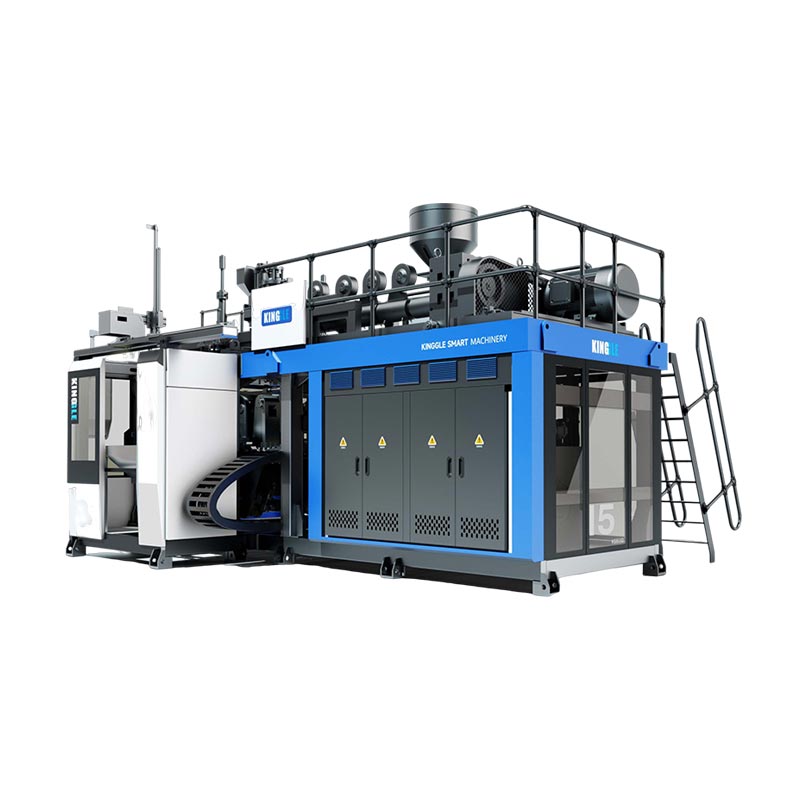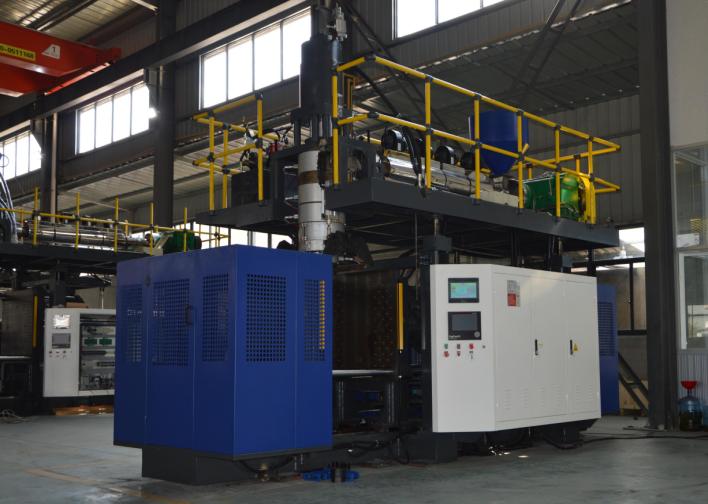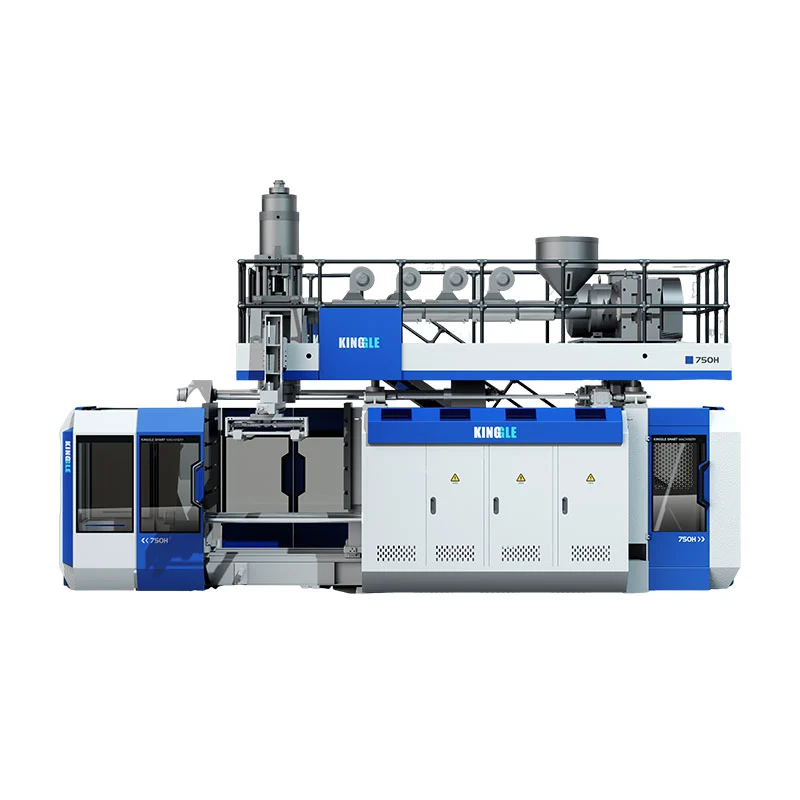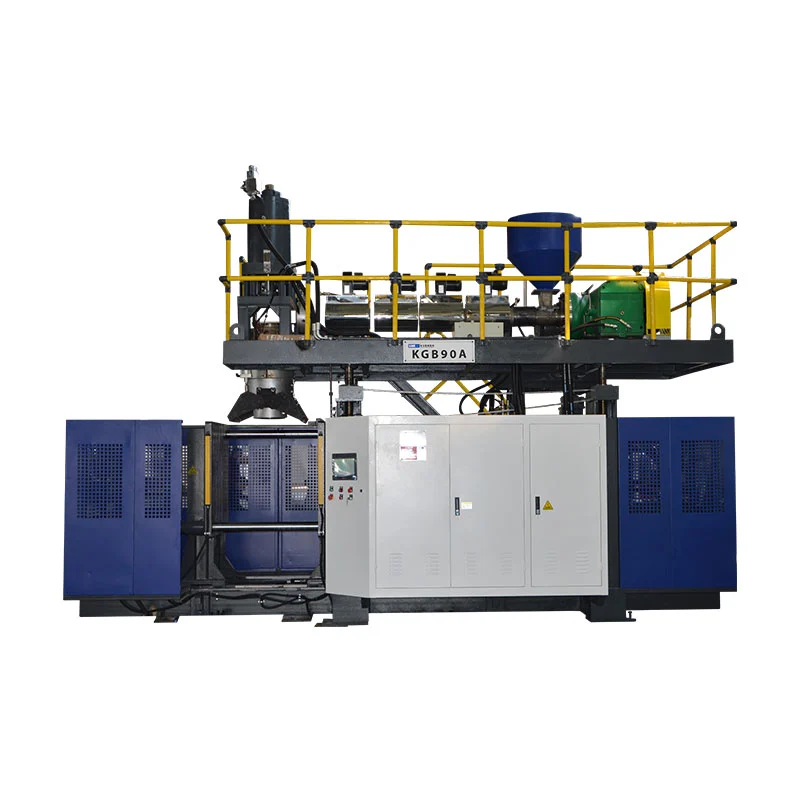
A moldaxe por soplado de automóbiles pode producir pezas ocas como condutos de aire e depósitos de fluídos. A selección do equipo comeza co debuxo da peza, a resina especificada e os requisitos de aceptación. O volume do recipiente anunciado dunha máquina por si só non pode establecer se formará un determinado conduto, se acomodará o seu molde ou se entregará a produción final requirida.
Unha revisión de compra útil segue a peza durante todo o proceso: conformación, eliminación, recorte, montaxe e inspección. Resolver os requisitos obrigatorios de produtos e ferramentas antes de comparar a produción nominal ou o prezo. En caso contrario, un ciclo de moldeo rápido pode ocultar unha célula de produción que aínda non alcanza o seu obxectivo de entrega.

Moldeo por soplado de pezas de automoción: aplicacións e idoneidade do proceso
Agrupe as pezas de automóbiles polo que deben facer, máis que polo feito de que sexan ocas. Un conduto de aire da cabina, un compoñente de admisión de aire do motor e un depósito de líquido necesitan revisións diferentes. As súas condicións de funcionamento e interfaces determinan as preguntas ás que debe responder unha proposta de máquina.
| Parte familia | Entradas a establecer | Cuestións de equipamentos e ferramentas |
|---|---|---|
| Condutos HVAC de cabina | Percorrido do aire, xeometría de conexión, espazo de instalación e verificacións funcionais especificadas | O trazado proposto pode formar o corpo e deixar lugares accesibles de recorte e inspección? |
| Pezas de admisión de aire do motor | Condicións especificadas de temperatura, presión ou baleiro, exposición ao medio e requisitos de conexión | A resina, a vía de formación e a célula completa axústanse a esas condicións particulares? |
| Depósitos de fluídos | Fluído, condicións de servizo, portos, características de montaxe e criterios de aceptación | Como se producirá e verificará o corpo, as interfaces e calquera conxunto posterior? |
| Outras pezas técnicas ocas | Casos de carga, dimensións, características de montaxe e uso previsto | ¿É axeitado o moldeado por soplado ou hai que comparar outra vía de conformación ou unión? |
Manter os proxectos do sistema de combustible nunha ruta de aprobación separada. Por exemplo,RISE describe as probas de incendio en tanques de combustible de plásticosegundo o Regulamento 34 da ONU, anexo 5, cláusula 5. Este é un ámbito de proba específico, non unha lista de verificación de aprobación completa. Establecer o mercado aplicable, os requisitos e as responsabilidades de aprobación para o proxecto real do sistema de combustible; un catálogo de máquinas que enumera "tanques de coche" non establece unha produción de tanques de combustible conforme.
Condutos HVAC moldeados por soplado: xeometría, interfaces e requisitos da máquina
Para condutos HVAC moldeados por soplado, revise a ruta do aire e cada conexión xuntos. Un corpo que se pode formar aínda precisa de ocos que se poidan recortar, localizar e revisar. Polo tanto, as canalizacións de plástico personalizadas deberían chegar á fase de cotización coa xeometría moldeada e a xeometría final prevista definidas.
Separe a ventilación da cabina dos requisitos de admisión de aire do motor
Non transfira un material de admisión de aire do motor ou a condición de proba a un conduto da cabina simplemente porque ambos levan aire. Rexistra o ambiente de instalación, o material aprobado e as comprobacións necesarias para a peza en particular. Se a presión, o baleiro, o ciclo de temperatura ou a exposición a fluídos son importantes, identifique as condicións relevantes na especificación do proxecto.
Revisa a conexión acabada, non só a abertura moldeada
Marque no debuxo os extremos de conexión, os dados de montaxe, os cambios de sección e as localizacións de recorte propostas. A continuación, verifique como se situará a peza nun dispositivo de acabado ou de inspección. Unha pregunta de revisión útil é se o mesmo sistema de datos pode localizar a peza de forma consistente durante o recorte, a medición e a montaxe.
Especifique calquera comprobación de caudal, paso, axuste ou selado necesario antes de definir a cela. Estas comprobacións poden necesitar dispositivos dedicados ou estacións separadas. Deberían ter un provedor asignado e un método de aceptación, en lugar de supoñer que veñen coa máquina de soplado.
Escolla a ruta do proceso antes de escoller o tamaño da máquina
Discuta como o parison chegará á cavidade do molde antes de seleccionar unha máquina máis grande. Un parison é o tubo oco quente que o proceso forma e infla. O seu manexo e colocación debe adaptarse á xeometría.
Extrusión convencional versus moldeado por succión 3D por soplado
Explicación técnica de Toray do moldeado por succión por soplado 3Ddescribe a succión introducindo o parison nunha cavidade de molde para formas ocas longas e complexas. Este é un arranxo de proceso distinto. Unha máquina de extrusión por soplado convencional cun robot de eliminación de pezas non debe ser tratada como unha proba equivalente desa capacidade.
Para un camiño incómodo, solicite unha revisión da ruta de formación utilizando a xeometría e a resina reais. Compare o moldeado por extrusión e soplado convencional, unha colocación especializada ou unha ruta de succión e as seccións moldeadas unidas cando corresponda. A comparación debería abordar a viabilidade da formación, as interfaces e o traballo posterior, en lugar de asumir que unha ruta se adapta a cada conduto de automóbiles.
Mantén a entrega de fusión e a configuración da unidade separadas
A extrusión continua e a operación do cabezal acumulador describen a entrega do fundido. A colocación de Parison describe unha parte diferente do proceso. Os accionamentos hidráulicos, servohidráulicos e eléctricos describen a actuación. A comparación destes en eixes separados facilita a interpretación das citas e impide que unha etiqueta de automatización supoña unha capacidade de conformación.
Seleccione resinas de moldeo por soplado para a aplicación real do automóbil
Especifique o grao, non só a familia de polímeros. "PA" ou "PP" deixan preguntas abertas sobre reforzo, modificación, comportamento de procesamento e adecuación para a peza prevista. de EnvaliorCarteira Durethan PA6, por exemplo, distingue calidades de moldaxe por soplado e calidades reforzadas para tubos e condutos de aire. Un nome de familia non identifica unha receita intercambiable.
Relacionar a preparación e plastificación do material coa nota
Obter as instrucións actuais de procesamento específicas da nota. Comprobe a disposición de secado e alimentación proposta, a medida da humidade cando sexa necesario, a idoneidade do parafuso e da cabeza, o control da temperatura e calquera especificación de resistencia ao desgaste necesaria para o composto. Estes son elementos para confirmación técnica, non motivos para publicar unha temperatura de secado para todos os plásticos de enxeñería.
Toray identifica a viscosidade do fundido e a estabilidade da retención da forma como relevantes para a idoneidade da resina de moldeo por soplado. Registre o estado do material e os axustes do proceso durante un ensaio para que se poida investigar un problema de conformación contra unha receita coñecida. Non acepte a taxa de extrusión de HDPE publicada dunha máquina como proba da súa taxa de entrega cunha resina diferente.
Manteña a moída dentro da receita aprobada
Rexistra a fonte, o historial de procesamento e a proporción proposta de moída, xunto co permiso do cliente e as comprobacións necesarias para cualificar a receita. Proba a mestura de produción prevista. Un ensaio usando só resina virxe non establece o rendemento cunha adición posterior de moída.
Traduce o debuxo da peza en requisitos do equipamento de moldeo por soplado
Use unha táboa de requisitos para probar para revisar os equipos de moldeo por soplado. Cada requisito obrigatorio precisa dunha especificación, debuxo ou rexistro de proba correspondente. Os elementos sen resolver deben permanecer visibles ata que o responsable os peche.
| Requisito | Consulta a proposta | Evidencia e peche |
|---|---|---|
| Demanda de material e tiro bruto | Plastificación específica do grao, disparo utilizable e entrega; incluír chatarra do proceso en lugar de peso acabado só | Rexistro de material e xuízo de formación do representante |
| Instalación de moldes | Sobre, montaxe, grosor e masa do molde, utilidades e acceso ao servizo | Debuxo da interface molde-máquina |
| Apertura e retirada | Espazo de apertura, movementos de molde necesarios, percorrido da pinza e espazo libre para a parte quente | Revisión da moción e secuencia de eliminación presencial |
| Rexións críticas do muro | Ferramentas de cabeza, control de paris e lugares de inspección propostos | Medidas mapeadas fronte aos límites de debuxo |
| Interfaces rematadas | Elementos de recorte, unión, montaxe e posicionamento | Comprobacións dimensionales e funcionais das pezas acabadas |
| Saída aceptada | Celda completa, punto de conta, regras de interrupción e tratamento de rexeitamento | Proba cronometrada con cantidades aceptadas e rexistros de parada |
Como revisaría un proxecto de moldaxe por soplado de automóbiles
Para un proxecto de moldaxe por soplado de automóbiles, revisaría o debuxo da peza antes de discutir a capacidade da máquina. As miñas preguntas de inicio trataríanse sobre a calidade do material, o ambiente operativo, os puntos de conexión e os requisitos de aceptación. O volume nominal do recipiente dunha máquina seguiría sendo unha referencia de cribado, non a base para aprobar un conduto ou un depósito irregular.
Se unha peza de proba cumpriu o seu obxectivo de peso pero fallou unha comprobación local do espesor da parede, investigaría a distribución do material antes de aumentar o peso total da peza. Compararía os lugares de inspección especificados co perfil de parison, preparación do material, ferramentas e configuración do proceso rexistrado. Engadir material en todas partes seguiría sendo un cambio proposto ata que as comprobacións das pezas pertinentes mostrasen que resolveu o problema.
A revisión das ferramentas cubriría máis que se o molde encaixa entre as placas. Comprobaría a montaxe, o grosor do molde, o espazo de apertura, os movementos necesarios e o camiño completo de eliminación de pezas. Os portos e as características de montaxe tamén necesitarían un plan claro para o recorte, o posicionamento e a inspección despois do moldeado.
Para unha calidade específica de enxeñería plástica, solicitaría a súa orientación de procesamento e verificaría o secado, alimentación, parafuso e disposición da cabeza propostas. Non usaría unha cifra de rendemento de HDPE como proba de rendemento con outra resina. Calquera proposta de receita de moída estará suxeita aos requisitos do material e do cliente aplicables.
Antes de aprobar a célula de produción, incluiría o traballo posterior no plan de proba. Un conduto moldeado aínda debe pasar as fases de recorte, montaxe e inspección acordadas. Rexistraría as saídas aceptadas, as interrupcións e os axustes manuais e, a continuación, separaría os requisitos aprobados dos elementos que necesitaban corrección ou probas adicionais.
A miña recomendación dependería deses descubrimentos. Unha máquina máis grande non sería a miña resposta automática a un déficit de produción; En primeiro lugar, establecería se a restrición procedía de moldaxe, manipulación, acabado ou inspección.
Deseño de moldes de soplado, distribución de paredes e interfaces críticas
O peso dunha peza acabada é unha medida do obxecto enteiro. Non pode identificar o grosor nunha curva, conexión ou pinzamento. Establecer lugares de inspección a partir do debuxo e da función e, a continuación, comparar as medicións feitas nunha condición de peza definida.
Control lonxitudinal e circunferencial separados
Revise a programación de paralelismos lonxitudinais por separado da distribución da parede ao redor da circunferencia da peza. Toray describe o control do espesor da parede do radio na súa discusión sobre o proceso de succión 3D. Confirmar as funcións de control reais do sistema proposto; un gran reconto de puntos de programación por si só non demostra que cada localización crítica cumprirá o seu límite.
Para unha falla local, mapee a medida coa súa posición na peza e investigue as variables relevantes do proceso e da ferramenta. Mantén rastrexables os cambios para que se poidan comprobar os seus efectos. O existenteguía de programación parisonexplica o tema de control con máis detalle.
Levar os datums a través do acabado e da montaxe
Defina como se medirán os portos, os bordos recortados e as características de montaxe en relación aos datos especificados. Acordar o soporte e a condición de medida da peza. Revisa estas interfaces cos provedores de moldes e accesorios que usan odeseño de moldes e comprobacións da interface máquina, en lugar de tratar o acabado como un problema separado despois da aprobación do molde.
Defina a célula de moldeo por soplado do automóbil completa
Debuxa o percorrido dende a preparación da resina ata o punto de reconto das pezas aceptadas. Inclúa a eliminación, o recorte, a apertura, a unión, a montaxe e a inspección só onde a peza o necesite. Para cada operación, nomear o provedor, proba de aceptación e responsabilidade da integración.
Comprobe as interfaces das estacións: como se transfire unha peza, como se sitúa, que ocorre cando unha estación augas abaixo para e como se separan as partes rexeitadas. Unha cotización debe distinguir o equipamento subministrado polo fabricante da máquina dos equipamentos subministrados por outros. Oguía de configuración de liña automáticacobre estes límites de subministración.
Escolla as inspeccións a partir da función e especificación da peza. Unha proba de fugas, cando sexa necesario, non substitúe as probas dimensionales, de paso, de montaxe ou de durabilidade. Evite unha lista de probas xenéricas para cada aplicación de automoción.
Demostrar a peza e o proceso de produción por separado
Planificar un ensaio representativo arredor da revisión do debuxo, do material aprobado e da receita prevista. Rexistra o molde, a configuración, o lote de material e o plan de medición. Manter cantidades aceptadas, motivos de rexeitamento, paros e intervencións manuais xunto co rexistro do ciclo.
A proba da máquina dun provedor e a aprobación da peza de produción dun cliente serven para diferentes fins.Visión xeral do PPAP público de AIAGconecta a aprobación de pezas de produción co cumprimento coherente dos rexistros e especificacións do deseño durante unha produción real aos ritmos de produción. Ese alcance é máis amplo que demostrar o movemento dunha máquina ou producir unha mostra aceptable.
| Actividade | Pregunta que aborda | Evidencia a definir | Non establece por si só |
|---|---|---|---|
| Máquina ou graxa celular | O equipo subministrado cumpre o alcance de aceptación acordado? | Comprobacións contractuais, configuración, condicións de proba e rexistro de partidas abertas | Todas as funcións de pezas acabadas ou aprobación da produción do cliente |
| Validación funcional da parte | A peza rematada cumpre os requisitos de uso especificados? | Rexistros dimensionales, de montaxe, funcionais e de durabilidade aplicables | Rendemento da produción sostido fóra das condicións avaliadas |
| Aprobación da peza de produción do cliente | O proceso de produción previsto cumpre os requisitos de aprobación aplicables do cliente? | Presentacións definidas polo cliente e probas de produción, incluído PPAP cando sexa necesario | Aprobación dun material, debuxo ou proceso modificado sen a revisión requirida |
Establecer cantidades de mostra, duración do ensaio, métodos de medición e calquera criterio estatístico no plan de aceptación do proxecto. Non tome prestado un obxectivo Cpk universal nin a duración da execución dun artigo de máquina xenérico. Para a parte do equipo, use oGuía de planificación FATestablecer os controis acordados.
Pecha cada requisito como aprobado, requirindo traballo corrector e reprobación, ou aínda non verificado. Asigne un propietario e unha proba de peche ás dúas últimas categorías. Manter estes estados separados evita que unha proba incompleta se converta nunha aparente versión de produción.
Compare a produción e o custo no límite de pezas aceptadas
Contar as pezas de automóbiles acabadas que superan as comprobacións acordadas. Indique se o obxectivo inclúe cambios, interrupcións e operacións descendentes e use a mesma base horaria para cada estación. Vexa oGuía de cálculo da taxa de produciónpara a distinción entre ciclos nominais e saída aceptada.
Avaliación dunha célula de conduto HVAC máis aló do seu ciclo de moldeo
Para un proxecto hipotético de condutos HVAC para automóbiles, comezaría cun requisito de 95 pezas aceptadas por hora programada. Supoña un molde dunha soa cavidade, un ciclo de moldeo de 32 segundos, un 90 % de dispoñibilidade de execución na fase de moldeo e un rendemento final aceptado do 96 % durante todo o proceso.
A taxa de moldaxe nominal sería de 3.600 ÷ 32, ou 112,5 partes por hora. Aplicar a dispoñibilidade de execución suposta deixaría unha capacidade de moldeo de 101,25 pezas por hora programada.
Esa cifra non establecería o resultado final. Tamén compararía a capacidade de recorte, manipulación e inspección. A táboa seguinte mostra dous escenarios de planificación, asumindo que non hai perdas de transferencia adicionais ou interaccións entre paradas da estación. Ambas as cifras de capacidade augas abaixo utilizan horarios programados e xa permiten as interrupcións das estacións asumidas; o rendemento do 96% aplícase unha vez ao final.
| Medida de planificación | Escenario descendente inicial | Escenario descendente revisado |
|---|---|---|
| Capacidade de moldaxe | 101,25 partes/hora | 101,25 partes/hora |
| Capacidade de procesamento posterior | 90 partes/hora | 105 partes/hora |
| Rendemento final aceptado asumido | 96 % | 96 % |
| Produción aceptada proxectada | 86,4 partes/hora | 97,2 partes/hora |
| Saída aceptada obrigatoria | 95 partes/hora | 95 partes/hora |
No escenario inicial, a capacidade augas abaixo limitaría a célula a 90 partes por hora antes do límite de rendemento final. Polo tanto, a produción aceptada proxectada sería de 90 × 0,96 = 86,4 partes por hora, por debaixo do requisito.
A continuación, avaliaría un arranxo posterior capaz de procesar 105 partes por hora. Coa etapa de moldaxe que limita a subministración, a produción aceptada proxectada pasaría a ser 101,25 × 0,96 = 97,2 partes por hora.
O cálculo revisado superaría o obxectivo en só 2,2 partes por hora. Trataríao como un espazo de planificación limitado, non como unha proba dunha taxa de produción aprobada. Unha proba de células representativas aínda precisaría establecer o ciclo real, as interrupcións, o rendemento posterior e o rendemento aceptado.
Esta comparación dirixiría a revisión de enxeñería cara ao arranxo de acabado e inspección antes de solicitar unha máquina de moldeo por soplado máis grande.
Compare o mesmo ámbito de produción
Separe a máquina, molde, preparación do material, accesorios de acabado, inspección, integración e custos de proba en cada proposta. Non se pode comparar directamente un prezo de máquina só cun prezo de cela completa. Avaliar a capacidade adicional en función da produción aceptada e da demanda do proxecto; non supoña que unha máquina máis grande eliminará un pescozo de botella augas abaixo.
Prepare unha solicitude de solicitude de pezas de automóbiles para Kinggle
As plataformas de acumuladores publicadas por Kinggle proporcionan referencias de especificacións para unha discusión inicial. Non son seleccións automáticas para o exemplo de conduto hipotético ou para cada peza de automóbil. O material proposto, o molde e o ámbito de produción completo aínda necesitan unha revisión técnica.
| Campo de referencia | KGB80A | KGB100B |
|---|---|---|
| Capacidade máxima de contedores anunciada | 30 L | 120 L |
| Forza de suxeición | 215 kN | 440 kN |
| Tamaño da placa do molde, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Tamaño máximo do molde, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Espesor do molde | 360 a 420 mm | 510 a 600 mm |
| Conexión da aplicación listada | Tuberías para autopartes | Recambios de automóbiles e depósitos de automóbiles |
A táboa reproduce os campos seleccionados das páxinas de produtos Kinggle ligadas. O tamaño da placa e o tamaño máximo do molde son campos diferentes. Ningunha das dúas confirma unha envolvente de movemento completa, unha saída específica de grao, un proceso de succión especializado ou unha aprobación do sistema de combustible. Solicite o debuxo e a configuración da interface para a construción proposta.

Envía un paquete de revisión, non só un volume de máquina solicitado
- Debuxos de pezas 3D e 2D con revisións, xeometría acabada, datums e requisitos críticos de parede ou interface.
- O grao de resina especificado, a receita de produción aprobada e as instrucións de procesamento pertinentes.
- Peso da peza, disposición de moldes prevista, información de ferramentas existentes e secuencia de acabado proposta.
- Produción aceptada requirida coa súa base temporal, demanda anual, mestura de produtos e requisitos de inspección.
- Condicións do lugar e lista clara de quen subministra o molde, auxiliares, acabados, inspección e integración.
Estas entradas permiten que o enderezo de revisión técnica se axuste, os requisitos non resoltos e as condicións de proba antes de que finalice a configuración da máquina.
Preguntas frecuentes
Pódense facer todos os condutos de aire do automóbil nunha máquina de moldeo por soplado convencional?
Non. Revisa a xeometría, a resina especificada, as interfaces e o acceso á ferramenta. Algunhas formas xustifican a avaliación da colocación de parisons especializadas, moldaxe por vento por vento ou seccións unidas. Unha máquina convencional cun robot para levar non establece por si mesma esas capacidades de formación.
O volume do acumulador é suficiente para seleccionar unha máquina para unha peza de automóbil?
Non. A demanda de disparo utilizable, a entrega específica do material, a instalación do molde, o espazo de apertura, os movementos necesarios, a eliminación de pezas e o traballo posterior tamén precisan de revisión. Un volume de recipiente anunciado é unha referencia de selección, non un método de selección completo para unha parte técnica irregular.
Unha máquina de HDPE pode procesar unha calidade específica de plástico de enxeñería?
Iso require unha revisión específica do grao da preparación do material, a plastificación, as ferramentas de cabeza, os controis e o proceso proposto. Unha taxa de extrusión de HDPE publicada non proba a saída con outra resina. Confirme a configuración e realice unha proba representativa co material previsto.
Por que unha peza pode cumprir o seu obxectivo de peso pero fallar na comprobación do espesor da parede?
O peso describe a parte enteira, mentres que unha comprobación de espesor mide unha localización. O material pódese distribuír de forma diferente entre as rexións sen un cambio correspondente no peso total. Mapear a localización do fallo e investigar o material relevante, as ferramentas e as condicións do proceso antes de decidir como corrixilo.
O paso dunha máquina FAT completa a aprobación da peza de produción do cliente?
Non. FAT cobre o ámbito de aceptación do equipamento acordado. A validación de pezas acabadas e a aprobación da produción do cliente requiren a súa propia evidencia aplicable. Cando se requira PPAP, confirme a presentación do cliente e os requisitos de produción en lugar de tratar a entrega do equipo como aprobación.
Mercar unha máquina de moldeo por soplado para automóbiles é o mesmo que obter pezas personalizadas por soplado?
Non. A adquisición de equipos refírese á maquinaria, ás interfaces de ferramentas, á integración e ao alcance de aceptación dun proceso de produción. A obtención de pezas acabadas refírese á responsabilidade do fabricante de producir e subministrar esas pezas. Aclarar que ámbito se solicita antes de comparar provedores.
Para unha revisión do equipamento de pezas de automóbil, envíe o debuxo e os requisitos de materiaisPáxina de contacto de Kinggleou correo electrónicosales@kinggle.com. Teléfono:+86-574-87103665. A información da empresa está dispoñible enPáxina Acerca de Kinggle.
Aprobar a ruta de produción antes de comprometerse coa máquina
Comeza pola peza e o material, establece o percorrido de conformación e converte o debuxo en equipamentos e requisitos de validación explícitos. A continuación, compare as propostas completas no límite das partes aceptadas. Un problema de axuste obrigatorio necesita resolución; un ciclo máis rápido ou un prezo de compra máis baixo non pode pechalo.