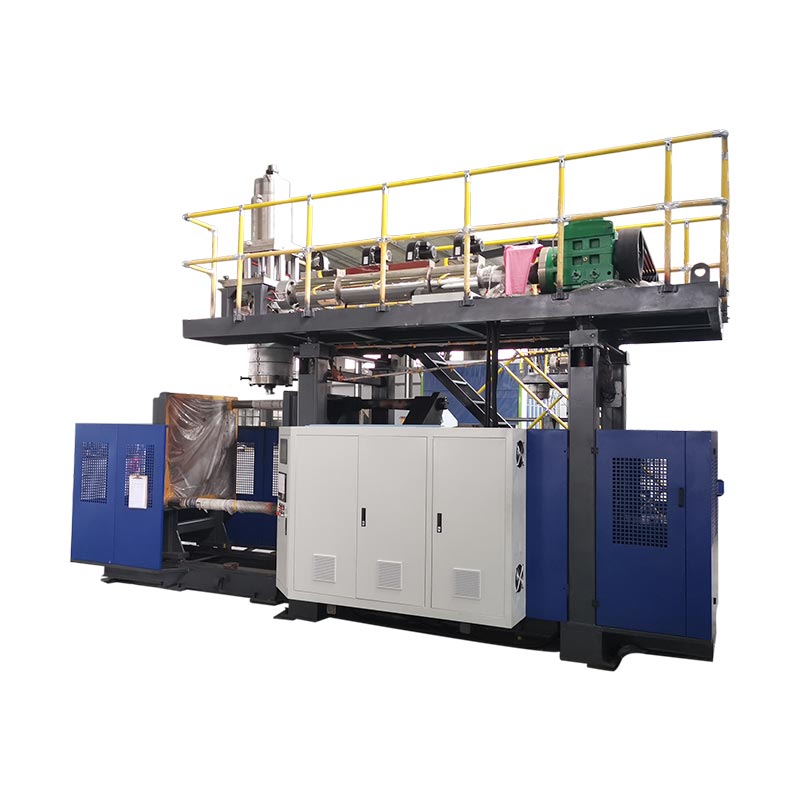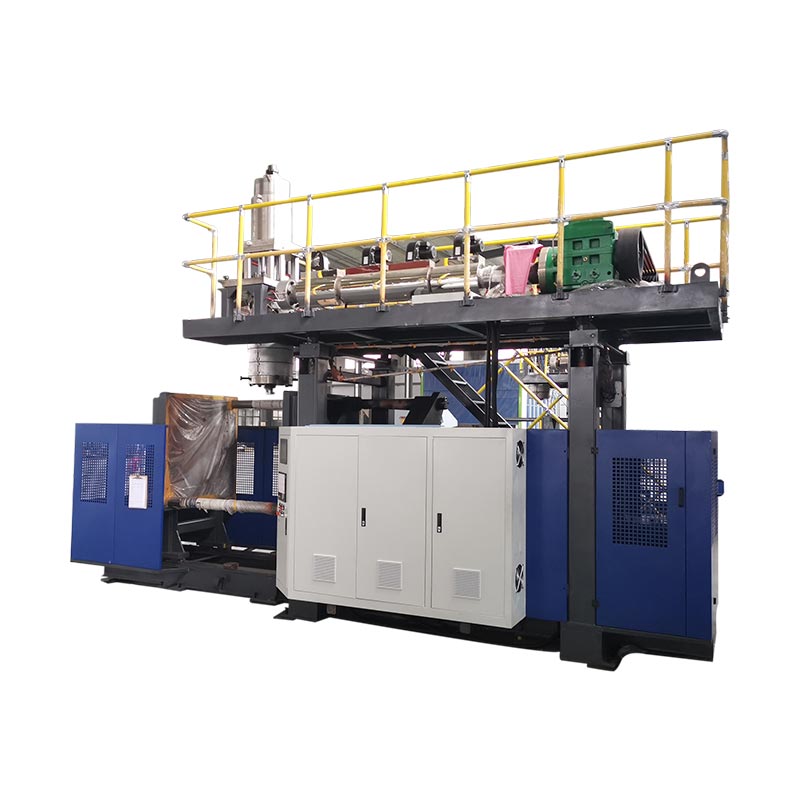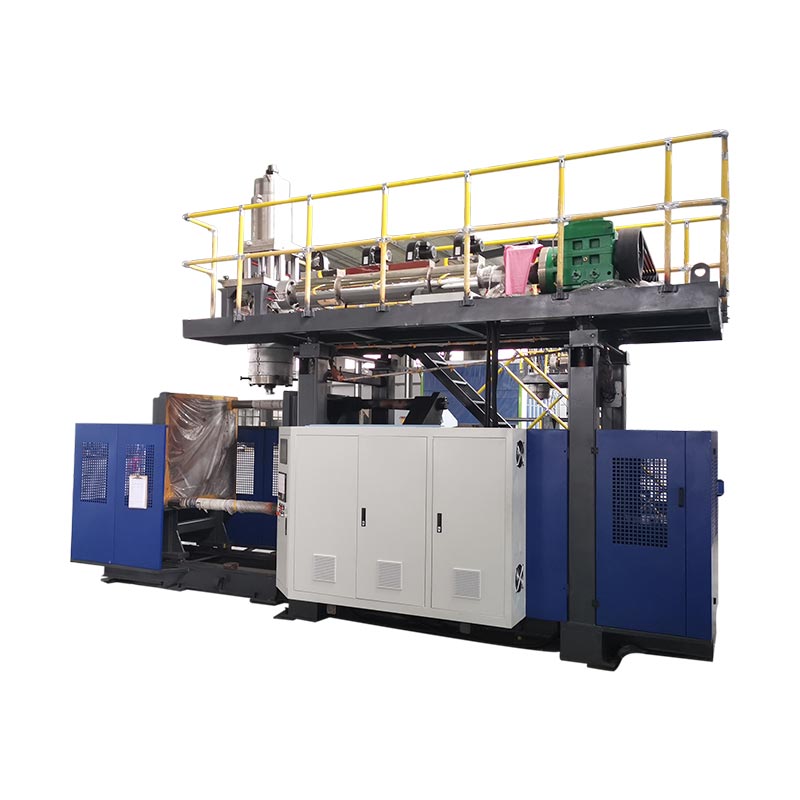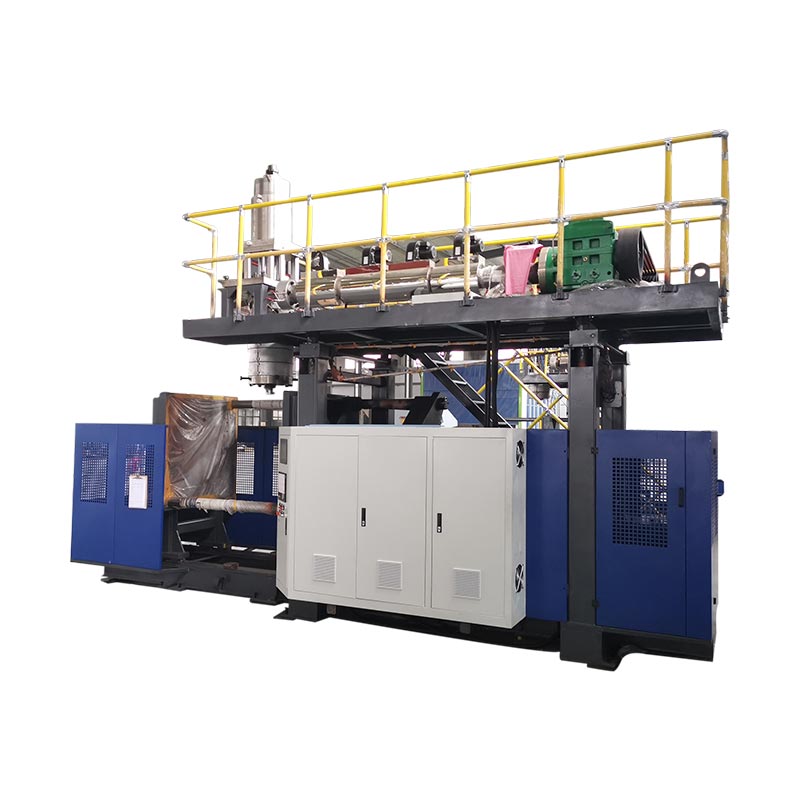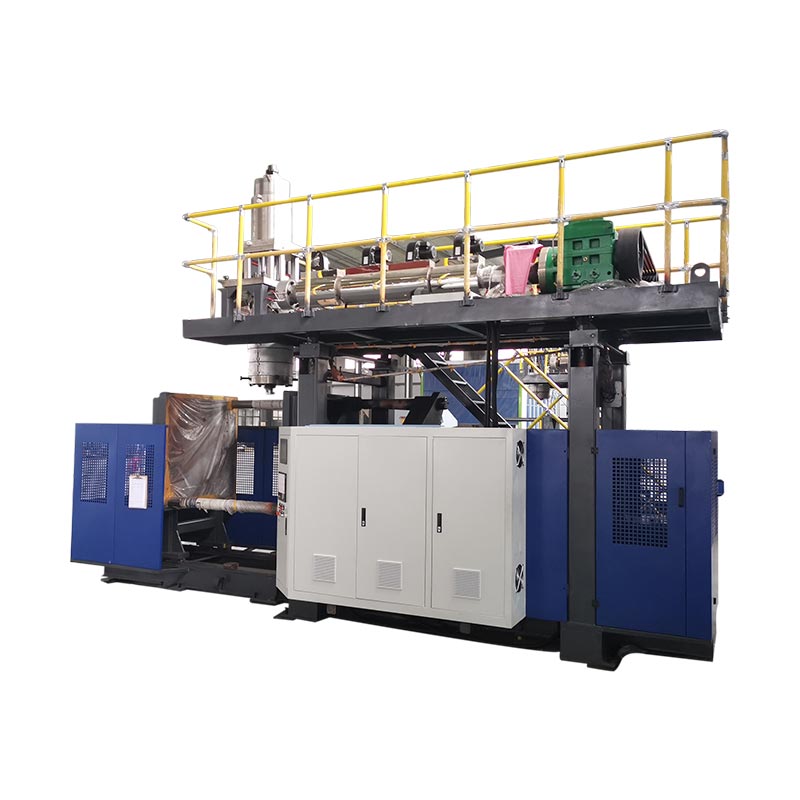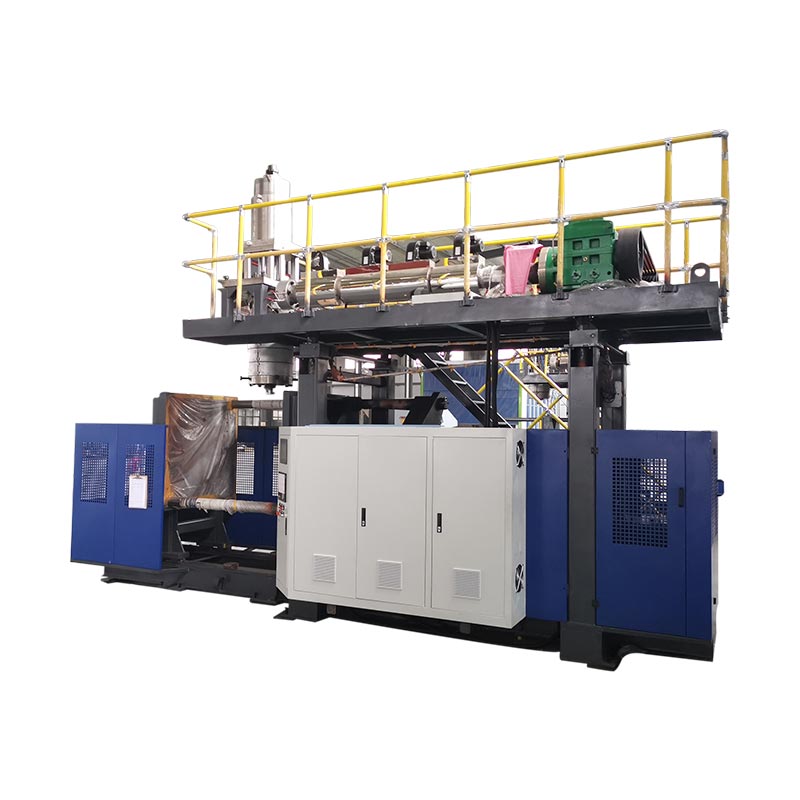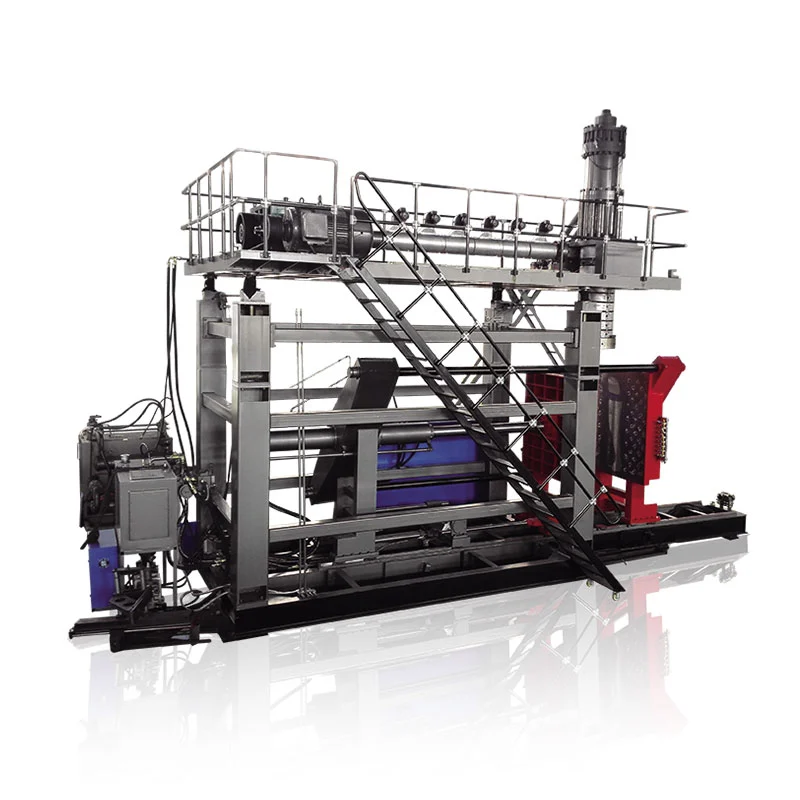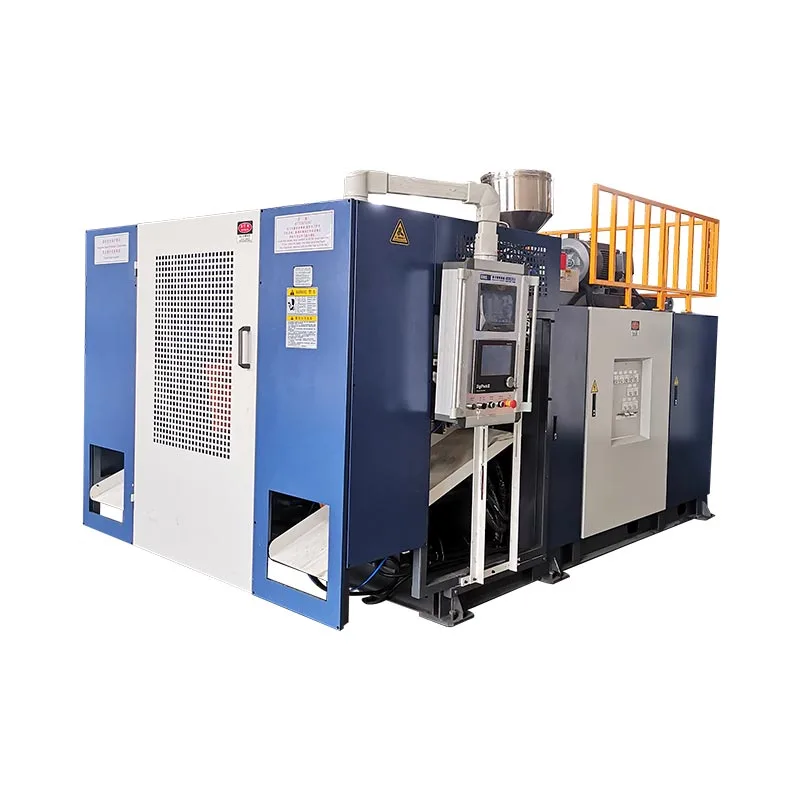
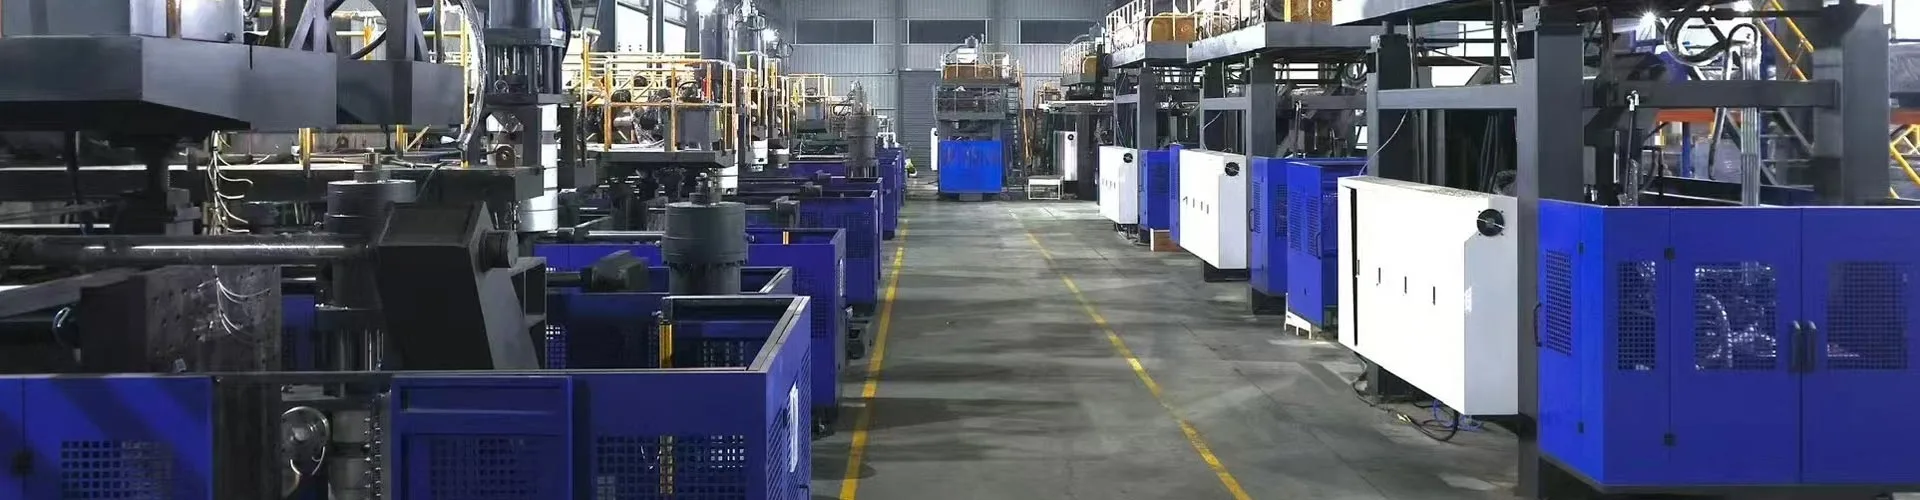
As partes principais dunha máquina de moldeo por soplado son o sistema de alimentación e extrusión, o cabezal de matriz, o molde e a abrazadeira, o sistema de soplado, os circuítos de refrixeración, os accionamentos e controis e o equipo de eliminación de pezas. A súa disposición depende do proceso de moldaxe e da configuración da máquina. Para o moldeado por extrusión e soplado, identifique cada compoñente pola súa función e montaxe antes de considerar unha substitución.
Para identificar un compoñente, localizar o seu conxunto, confirmar a súa función e recoller a información técnica pertinente. Unha fotografía ou un nome coñecido raramente establece se dúas pezas de recambio funcionarán na mesma máquina.
Catro distincións evitan confusións caras
- A cabeza da matriz forma o tubo de plástico; o molde de soplado forma o exterior do recipiente.
- Un alfinete ou mandril moldea o paso de fusión. Un perno de soplado proporciona aire e pode realizar funcións relacionadas co pescozo.
- Un comando do controlador, unha posición do actuador e unha parede de botella medida son probas diferentes.
- A coincidencia dun nome de compoñente é só o comezo da identificación da peza de substitución.
Identifique o tipo de máquina antes de nomear as súas partes
Confirmar o proceso a partir dos documentos técnicos e de identificación da máquina. A moldaxe por extrusión e soplado, o moldeo por inxección e o molde por soplado fan produtos ocos mediante diferentes disposicións de ferramentas. Unha lista de compoñentes que combine os tres pode enviar un comprador a buscar hardware que a máquina instalada non utiliza.
No moldeado por extrusión e soplado, ou EBM, un extrusor proporciona polímero fundido a unha cabeza de matriz. A cabeza forma un tubo oco chamado parison, que o molde captura e infla. de Kinggleguía da máquina de sopladoexplica as categorías de procesos e identifica o moldeado por extrusión e soplado como o foco dos seus equipos.
En cambio, unha máquina de moldeo por inxección por soplado forma unha preforma arredor dunha varilla de núcleo antes de transferila á fase de soplado. Un sistema de estirado-soplado de PET utiliza unha preforma e unha operación de estirado. Esas distincións importan á hora de identificar ferramentas: un conxunto de varilla central de IBM e unha varilla estirable de PET non deberían aparecer nunha lista xenérica de pezas de recambio de EBM.
Manter conxuntos, pezas e material de proceso separados
O termo "pezas de moldeo por soplado" pode significar compoñentes da máquina ou os produtos plásticos feitos polo proceso. Indique cal significado se aplica. Un parison é un plástico que se procesa, non unha peza de máquina substituíble. Unha cavidade é unha característica do molde. Un cabezal de matriz é un conxunto que contén varios compoñentes coas súas propias identidades.
Use a xerarquía de montaxe cando solicite axuda: máquina, sistema, montaxe e despois peza individual. Por exemplo, "cabeza de extrusión, conxunto de ferramentas, mandril" é máis útil que "pin de cabeza". Engade a referencia do debuxo ou o número de peza orixinal sempre que estea dispoñible. Isto dálle ao provedor un punto de partida sen depender dun alcume local.
| Grupo de compoñentes | Función | Probas de identificación útiles |
|---|---|---|
| Alimentación e extrusión | Subministrar, transportar, fundir e mesturar resina | Debuxo da extrusora, especificación do parafuso/barril, placa do motor |
| Cabezal de matriz e ferramentas parison | Distribuír o fundido e formar o tubo | Modelo de cabeza, debuxo de ferramentas, revisión do conxunto |
| Control de Parison | O comando cambia na abertura da ferramenta | Versión de controlador, actuador e identificación de retroalimentación |
| Molde e pinza | Captura o parison, manteña a ferramenta e define a forma externa | ID do molde, debuxo da interface, referencia do conxunto da abrazadeira |
| Soplar e arrefriar | Inchar o parison e quitar o lume | Debuxo de ferramentas de soplado, circuíto de aire e mapa de circuíto de refrixeración |
| Condución e control | Funcións de potencia, secuencia e monitor | Esquemas, placas de dispositivos, versións de software e parámetros |
| Para levar e rematar | Elimina e, se está incluído, remata o produto | Debuxo de pinza/dispositivo e configuración de liña aprobada |
Alimentar e fundir a resina: tolva, parafuso, barril e accionamento
O camiño de alimentación comeza antes do parafuso
A tolva subministra material á sección de alimentación da extrusora. Un proxecto tamén pode incluír cargadores, licuadoras, equipos de dosificación ou un retorno de molido. Tratalos como equipos identificables con interfaces separadas. A presenza dunha tolva non proba que o transporte automático, o secado ou a mestura estean incluídos na subministración da máquina.
Cando a saída sexa irregular, rexistre o grao de resina, o lote, a mestura e o comportamento de alimentación antes de culpar ao parafuso. Unha restrición ou unha interrupción na entrega de material pode afectar o que chega á cabeza. O equipo de mantemento necesita observacións vinculadas ao funcionamento real, non só unha solicitude dunha extrusora máis grande.
O parafuso, o barril e o sistema de temperatura fan diferentes traballos
O parafuso xiratorio transporta e traballa a resina dentro do barril. As zonas de calefacción engaden calor baixo control de temperatura, mentres que o proceso tamén desenvolve calor a través do traballo mecánico. Os sensores de temperatura proporcionan información nos seus lugares de instalación. Polo tanto, a temperatura da zona de barril mostrada non é unha medida directa de todas as partes do fundido que flúe.
Mantén separadas as identidades do aquecedor e do sensor. Unha alarma de baixa temperatura pode implicar o circuíto de enerxía, o quentador, o dispositivo de retroalimentación, o cableado ou a configuración de control. Substituír un aquecedor sen confirmar a avaría pode deixar sen resolver o problema orixinal. Utilice o diagrama de cableado real e un diagnóstico eléctrico cualificado en lugar dunha resistencia universal ou límite de temperatura.
A unidade debe coincidir con máis dunha potencia nominal
O motor, a caixa de cambios e o acoplamento transmiten movemento ao parafuso. As súas conexións mecánicas e requisitos de funcionamento pertencen ao conxunto instalado. Un motor coa mesma potencia nominal non é automaticamente un substituto axeitado e un parafuso co mesmo diámetro nominal pode ter diferentes xeometrías ou detalles de conexión.
Para unha consulta de parafuso ou barril, proporcione o debuxo orixinal, o número de serie da máquina e a aplicación do material. Para unha consulta sobre a unidade, inclúa o motor completo e as placas da caixa de cambios máis a referencia de montaxe correspondente. Conserva a orientación orixinal e a información de conexión nas fotografías tomadas desde unha posición segura. Estes rexistros axudan a distinguir o elemento fallido do conxunto máis grande que o rodea.
Forma a paris: cabezal, ferramentas e control do espesor da parede
O cabezal da matriz recibe o fundido da extrusora e distribúeo cara á ferramenta de saída. A matriz e o mandril, ás veces descritos como perno de matriz ou ferramenta de núcleo, definen o paso anular que forma o tubo. A terminoloxía varía segundo o deseño da cabeza, polo que un compoñente nomeado sempre debe conectarse de novo a un debuxo.
O molde de soplado realiza un traballo diferente. Péchase ao redor do parison quente e define o exterior do recipiente a medida que o aire expande o plástico contra a cavidade. Solicitar "un novo cabezal de molde" sen identificar se o problema se refire ao cabezal de extrusión, ás ferramentas de saída ou ao molde de soplado crea ambigüidades evitables.
As cabezas continuas e acumuladoras teñen diferentes camiños de materiais
Un arranxo de extrusión continua forma o paris do subministro continuo de fusión. Un cabezal acumulador almacena unha cantidade de masa fundida e descárgaa durante o ciclo. As funcións adicionais de almacenamento e descarga cambian o conxunto da cabeza e os seus controis. Un acumulador de fusión tamén é diferente dun acumulador hidráulico que almacena enerxía nun circuíto de enerxía fluída.
Identifique a arquitectura da cabeza antes de comparar selos, ferramentas, quentadores ou actuadores. Coincidir só co diámetro da saída non establece que o conxunto, o movemento ou a interface de control circundantes sexan compatibles.
O controlador é só unha parte do control do espesor da parede
Un sistema de control parison vincula un perfil programado ao movemento de ferramentas mediante un controlador, un actuador e unha disposición de retroalimentación. Moog'sVisión xeral dos compoñentes de moldaxe por sopladodescribe controladores, actuadores e servocompoñentes como elementos separados das súas solucións. Estas familias de compoñentes teñen diferentes traballos dentro do sistema de control e movemento.
A implicación práctica é sinxela: non se pode seleccionar unha pantalla ou controlador de substitución independentemente do actuador, a retroalimentación e a interface da máquina. A visión xeral de Moog describe as familias de compoñentes; non identifica que dispositivo está instalado nunha máquina Kinggle en particular.
A posición da ferramenta e o espesor final da parede tamén deben permanecer separados. A parede da botella aínda depende do comportamento do material, da xeometría da peza e das condicións do proceso. Verifique a parte moldeada en lugar de tratar un perfil mostrado como un informe de medición da parede. Oguía de programación parisonconecta os cambios de perfil coas localizacións dos produtos medidos.
Dar forma e soltar a peza: molde, pinza, sistema de soplado e retirada
O molde de soplado e a unidade de suxeición deben identificarse por separado. O molde é a ferramenta específica do produto. O conxunto de suxeición apoia e move esa ferramenta e mantén pechada durante as etapas necesarias. As placas, guías, cilindros e calquera mecanismo de transporte pertencen á configuración da máquina, non automaticamente á compra do molde.
Para consultas de substitución, unha fotografía da cavidade pode identificar o produto pero revelar pouco sobre a interface de montaxe. Inclúa o ID da ferramenta e o debuxo da máquina ou do molde correspondente. Oguía de deseño de moldes por extrusión e sopladoexplica por que a cavidade, o pinch-off, o arrefriamento, a interface de soplado e o método de eliminación deben funcionar xuntos.
Un alfinete non é un alfinete
O perno ou mandril da matriz pertence á ferramenta de formación de fusión. Un perno de golpe pertence ao sistema de entrega de aire e, nalgunhas configuracións, ao arranxo de formación do pescozo ou de calibración. Ambos poden chamarse "pin" na tenda, pero realizan traballos diferentes e teñen interfaces diferentes.
Algúns produtos usan unha disposición de soplado diferente, incluíndo o soplado inferior. Non pida un pin de golpe só do volume da botella. O acabado do produto, a xeometría da ferramenta, a montaxe, o movemento e a conexión de aire deben coincidir co deseño aprobado. As funcións exactas dun pino ou conxunto de vento dependen dese deseño.
A eliminación de pezas vai máis aló da apertura do molde
O sistema de eliminación debe sacar o produto formado sen danos ou interferencias inaceptables. Segundo o proxecto, a retirada pode implicar unha pinza, un robot, outro mecanismo de manipulación ou unha operación manual definida. A eliminación do flash, a perforación do mango, a proba de fugas e o transporte poden ser equipos separados.
Ese límite importa cando unha peza chega incorrectamente á seguinte máquina. Pódese producir marcas ou deformacións despois da apertura do molde. Rexistra onde aparece por primeira vez, que estación ou cavidade o produciu e se estaba presente antes da súa manipulación. Non diagnostique o desgaste do molde por un defecto que só foi inspeccionado despois de cortar e transportar.
Confirme o alcance para levar e acabado pedido antes de solicitar dedos, accesorios ou sensores de substitución. Omáquina automática e guía de liña completasepara as funcións da máquina da subministración posterior. A automatización debe identificarse pola configuración real, non deducida da palabra "automático".
Apoiar o ciclo: hidráulica, refrixeración, sensores e controis
Circuítos de enerxía e fluídos
Nunha máquina hidráulica, o motor e a bomba proporcionan enerxía hidráulica. As válvulas dirixen ou regulan o fluxo e os actuadores producen movemento. Unha bomba de aceite accionada por servo segue sendo parte dun sistema hidráulico. Chamarlle motor eléctrico non fai que toda a máquina sexa totalmente eléctrica.
O sistema de aire admite as funcións pneumáticas e de soplado especificadas. Os reguladores, as válvulas, os filtros, os tubos e a ferramenta de soplado teñen diferentes funcións. Unha conexión que parece correcta aínda debe cumprir os requisitos dos seus circuítos. Identifique os compoñentes hidráulicos e pneumáticos a partir do código esquemático e completo do dispositivo, non só o tamaño corporal ou o aspecto do porto.
O arrefriamento ten varias cargas separadas
O molde necesita eliminación de calor e a máquina pode ter cargas de refrixeración adicionais, como aceite hidráulico ou outros circuítos especificados. Un enfriador, torre ou sistema de auga da planta pode estar fóra da subministración da máquina. Mapear o límite de responsabilidade antes de tratar os equipos da planta que faltan como un compoñente da máquina que falta.
Unha lectura normal no abastecemento principal de auga non demostra que cada rama de molde teña unha circulación adecuada. A identidade do circuíto e as observacións de funcionamento reais son máis útiles que unha única hipótese en toda a liña. Oguía de requisitos de utilidadeexplica como manter distintas as demandas da máquina, do molde e dos auxiliares.
O HMI, o PLC e os dispositivos de retroalimentación non son intercambiables
O HMI é a interface do operador. O PLC executa a lóxica de control da máquina, mentres que os dispositivos de campo proporcionan sinais e realizan comandos. Unha mensaxe na HMI identifica unha condición informada; non establece, por si só, que a pantalla estea defectuosa ou que fallou un dispositivo mostrado.
Preserve a alarma, o paso do ciclo e as observacións relevantes antes de borrar ou cambiar calquera cousa. Usa oGuía de configuración e alarmas de HMIpara organizar ese rexistro. As substitucións do controlador, da unidade ou do feedback tamén poden requirir o programa, os parámetros e a calibración correctos.
Os dispositivos relacionados coa seguridade requiren o seu proceso de substitución e validación especificado. Nos Estados Unidos,Guía de enerxías perigosas da OSHAaborda os riscos de servizo derivados da enerxía inesperada ou almacenada. Siga o procedemento específico da máquina do sitio a través de persoal autorizado. Nin unha parada de HMI nin unha guía de pezas xenéricas establecen un acceso seguro.
Vexa como se diferencian as pezas nas máquinas continuas e acumuladoras Kinggle
Exemplos reais de plataformas fan que o mapa de compoñentes sexa máis útil. de KingglePáxina do produto KGB5Ldescribe unha máquina continua dunha estación única cun mecanismo de cambio de molde de traslación. A súa táboa enumera un parafuso de 60 mm e o PLC Mitsubishi é nomeado na descrición da función.

OKGB100B 120L páxinaen cambio describe unha plataforma de cabeza de acumulador. Enumera un parafuso de 100 mm e describe o funcionamento do servo hidráulico, o bloqueo do molde a presión directa e o control do espesor da parede. A súa disposición de almacenamento e descarga dálle á discusión dos compoñentes unha estrutura diferente.

| Elemento | KGB5L | KGB100B | Que cambia a distinción |
|---|---|---|---|
| Arquitectura publicada | Extrusión continua monoestación | Extrusión de cabezal acumulador | Asamblea de xefes e relacións de ciclo |
| Diámetro do parafuso publicado | 60 mm | 100 mm | Diferentes referencias de extrusora; o diámetro non é unha especificación completa da peza |
| Arranxo do molde publicado | Cambio de molde translacional | Arranxo fixo de apertura/peche descrito na páxina | Identificar o conxunto correcto de abrazadeira e movemento |
| Identidade de substitución | Use a documentación da máquina tal como está construída | Use a documentación da máquina tal como está construída | Non se deriva ningunha intercambiabilidade dun nome de compoñente compartido |
Fontes: as dúas páxinas de produtos Kinggle ligadas. As descricións de configuración e os diámetros dos parafusos son información do catálogo, non medidas da máquina instalada do cliente.
Estes exemplos mostran por que "un parafuso Kinggle", "unha válvula hidráulica" ou "un controlador de parede" é unha descrición de orde demasiado ampla. Incluso dentro dunha familia de máquinas, o número de serie, os cambios aprobados e a revisión da montaxe actual importan. Os datos da páxina do produto poden localizar a plataforma, pero non poden substituír a lista de materiais tal como está construída.
Para a compra, separa tres rexistros: o que describe o catálogo, o que inclúe o pedido e o que está instalado agora. Unha modificación posterior pode ter cambiado unha unidade, un sensor ou unha ferramenta. Concilia eses rexistros antes de seleccionar un substituto, especialmente cando o compoñente antigo xa non coincide co debuxo orixinal.
Durante unha consulta de servizo, marque o subsistema afectado nunha fotografía xeral e engada a etiqueta do compoñente lexible por separado. Vincule ambas imaxes ao número de serie da máquina. Un primeiro plano sen contexto de instalación pode ocultar se o elemento pertence á unidade de extrusión, ao paquete hidráulico ou a un auxiliar.
Identifique o substituto correcto antes de realizar o pedido
Comeza polo problema observado e a identidade da peza, non unha conclusión de que un compoñente fallou. As paredes irregulares, o movemento lento ou unha alarma de temperatura poden ter varias causas. Anote as condicións e confirme a avaría mediante o proceso de diagnóstico aprobado antes de comprar un substituto.
Oguía de defectos de moldeo por sopladoé útil para organizar os síntomas do produto. Para os intervalos de servizo, use oLista de verificación do mantemento preventivoxunto co manual da máquina instalada. Unha visión xeral dos compoñentes non debe prescribir unha idade de substitución para cada resina, ciclo de traballo e ambiente operativo.
| Gravar | Incluír | Por que importa |
|---|---|---|
| Identidade da máquina | Modelo, número de serie e foto da placa identificativa | Localiza a compilación e a súa documentación |
| Identidade da asemblea | Sistema, debuxo de montaxe, número de peza orixinal e revisión | Distingue un compoñente de elementos similares |
| Información do dispositivo | Código completo do fabricante e clasificacións lexibles | Un código parcial pode omitir unha diferenza de configuración |
| Conexións | Montaxe relevante, eixe, fluído, interfaces eléctricas ou de sinal | Confirma algo máis que a semellanza visual |
| Historial de cambios | Substitucións, modificacións e cambios de software aprobados | Reconcilia o debuxo orixinal coa máquina actual |
| Evidencia de fallo | Alarma, paso de ciclo, medidas, mostras marcadas e fotografías seguras | Axuda a separar o síntoma informado do elemento fallido |
Use unha secuencia de identificación breve e controlada
- Localice o elemento no debuxo da máquina ou na lista de pezas e rexistre a súa referencia de montaxe.
- Capture a etiqueta completa e a instalación circundante desde unha posición segura e permitida.
- Relaciona as interfaces mecánicas, eléctricas e de fluídos relevantes coas especificacións do provedor.
- Documentar as substitucións ou revisións e obter a aprobación técnica requirida antes da instalación.
- Despois da substitución autorizada, verifique a configuración requirida, os comentarios, as funcións de seguridade e o resultado do produto antes de lanzar a produción.
As diferentes clases de compoñentes necesitan probas diferentes. Un aquecedor require os seus detalles eléctricos e de instalación especificados. Unha válvula require a función correcta do circuíto e a configuración do dispositivo. Unha ferramenta mecánica require o seu debuxo e interfaces. A substitución do control require comprobacións de versión e parámetros. Unha fotografía pode soportar estes rexistros, pero non pode establecer todos os requisitos ocultos.
Solicitar confirmación por escrito do artigo exacto subministrado e de calquera substituto aprobado. Conserva as identidades antigas e novas no rexistro do servizo. Ese rexistro é máis útil no seguinte fallo que unha descrición da compra que di só "unha peza de recambio para maquinaria de soplado".
Unha etiqueta ilexible necesita máis probas, non un número de peza adiviñado. Utiliza a posición de debuxo, as fotografías da instalación e o rexistro da máquina para resolver a identidade. Non copies un código dunha máquina próxima simplemente porque o seu compoñente parece semellante.
Preguntas frecuentes sobre pezas de máquinas de soplado
Cales son as partes principais dunha máquina de soplado?
Para unha máquina de extrusión, os principais grupos son a alimentación e extrusión, o cabezal da matriz e as ferramentas, o control parison, o molde e a abrazadeira, o soplado, o arrefriamento, os accionamentos e controis e a eliminación do produto. A disposición exacta depende da plataforma e do proxecto. Identifique primeiro o proceso, despois use os seus documentos de montaxe para distinguir equipos estándar, opcións seleccionadas e auxiliares separados.
Cal é a diferenza entre unha cabeza de matriz e un molde de soplado?
O cabezal da matriz manexa polímero fundido e forma o parison a través da súa ferramenta de saída. O molde de soplado péchase ao redor dese parison e define o exterior do produto durante o inflado. Unha cavidade de molde, matriz ou conxunto de cabeza completa é, polo tanto, un artigo de orde diferente. Dea a referencia da montaxe en lugar de confiar só na palabra "molde".
É o mesmo un pin de golpe que un pin ou mandril?
Non. Un perno ou mandril da matriz pertence á ferramenta de formación de fusión e axuda a definir a saída anular. Un perno de golpe introduce aire e pode ter funcións de formación do pescozo ou de calibración no deseño específico. A palabra compartida "pin" non fai que os compoñentes sexan intercambiables. Use o debuxo de ferramentas real para identificar calquera dos elementos.
Son pezas intercambiables entre diferentes máquinas de soplado?
Non asumas a intercambiabilidade dun nome común, unha aparencia similar ou unha clasificación de título coincidente. O código completo do dispositivo, a revisión do conxunto, o montaxe, as conexións e a función de operación deben coincidir. Os controis tamén poden depender da compatibilidade do software, dos parámetros e dos comentarios. Calquera alternativa debe ser aprobada para a configuración instalada en lugar de deducirse dunha fotografía do catálogo.
Que información se necesita para identificar unha peza de recambio?
Envíe o modelo e o número de serie da máquina, o número de peza orixinal, a referencia do debuxo de conxunto, as fotografías de revisión e etiquetas claras. Incluír interfaces relevantes, modificacións aprobadas e avaría observada. Para os dispositivos de control, conserve tamén os rexistros de versión e configuración. Isto permite que a consulta identifique un elemento en particular en lugar dunha categoría ampla de compoñentes.
Preparar unha consulta de pezas específicas
Para unha máquina Kinggle, comeza coa placa da máquina, a referencia do conxunto e a etiqueta de compoñentes lexibles. Engade o rexistro do problema e os debuxos pertinentes e, a continuación, envía o paquete a través doPáxina de contacto de Kinggle. Identificar a peza instalada é o primeiro paso para confirmar a substitución correcta.