HDPE ou PP? Siga a botella, non a etiqueta do polímero
Dous ficheiros de produtos hipotéticos mostran como cambia a elección cando cambian os contidos, a aparencia, as probas e as probas de produción.
O HDPE adoita ser o punto de partida práctico para botellas opacas domésticas e químicas. Un grao de moldeado por soplado de PP pode permanecer en funcionamento cando a claridade, a rixidez ou a temperatura de servizo cambian o resumo. Ningunha das respostas sobrevive sen unha nota exacta e probas de botella rematada.
A maioría das comparacións de HDPE versus polipropileno comezan cun cadro de propiedades. Iso axuda coa selección, pero fomenta un mal atallo: tratar dúas familias de polímeros como se cada unha tivese unha densidade fixa, comportamento de fluxo, valor de impacto e xanela de procesamento.
As carteiras de provedores din o contrario. Braskem publica varios tipos de moldaxe por soplado de polietileno e polipropileno para diferentes tamaños e usos de paquetes. SABIC separa as opcións de homopolímero de HDPE, copolímero de HDPE e copolímero aleatorio de PP na súa páxina de material de botella. Un nome de familia comeza a comparación; non pode rematalo.
Os dous ficheiros seguintes son casos didácticos. Non describen clientes nomeados de Kinggle nin as probas de fábrica completadas.
A botella de deterxente comeza con HDPE, despois gaña
- Resumo do produto
- Unha pequena botella de mango opaco para un líquido doméstico.
- Prioridade do comprador
- Compatibilidade química, rendemento de fugas, integridade do mango e pinchada, recorte repetible e saída aceptada.
- Aínda descoñecido
- Contido exacto, condicións de almacenamento, peche, peso, mapa mural, límites de proba e grao de resina.
Os contidos deciden se a lista curta é crible
"Producto químico doméstico" é demasiado amplo para ser aprobado. O propietario do paquete ten que identificar o contido, a concentración, o tempo de almacenamento e o rango de temperatura. SABIC nomea a resistencia ao impacto, a resistencia química e a resistencia ao estrés ambiental entre as necesidades de selección de botellas non alimentarias. Esas son preguntas de avaliación e proba, non promesas xerais para cada botella de HDPE.
O asa e a liña de beliscar converten os datos nun problema de pezas
Un valor de placa moldeada non pode mostrar como se estirou a ponte do asa ou se se fundiu a soldadura da cola. O debuxo do produto edeseño do molde de sopladodeterminar onde viaxa o parison, pincha e arrefría. As medicións de paredes, os resultados de fugas e as probas funcionais están xunto á ficha técnica.
A opacidade elimina unha razón para preferir o PP
Esta botella non necesita parecerse ao PET transparente. A consistencia da cor, o acabado superficial e a forma do panel de etiquetas aínda importan, pero a alta transparencia non impulsa o resumo. As calidades de moldeado por soplado de HDPE adecuadas permanecen na lista de preselección mentres o equipo verifica os requisitos máis duros.
A botella ten o voto final
A nota nomeada debe formar un parison estable, percorrer a matriz e o molde propostos, recortar correctamente e superar as inspeccións acordadas. A boa aparencia cun belisco débil é unha decisión material fallida. Oguía de defectosaxuda a separar as probas de resina, parison, ferramentas e refrixeración durante o ensaio.
Manter un grao de moldeado por soplado de HDPE adecuado como candidato principal. Non o libere ata que se acorde o contido exacto, os documentos de cualificación e as probas de botella rematada.
Por que non é unha vitoria universal de HDPE
O expediente A eliminou un motivo para preferir o PP, preservou os riscos que aínda importan e achegou a elección a unha proba de botella. Iso é máis estreito que unha táboa de vantaxes e moito máis útil.
O provedor de resina posúe os datos de calidade
As cifras de caudal, densidade, rixidez, impacto, calor e fisuras por tensión mantén os métodos e condicións impresos no documento de orixe.
O propietario da botella é o propietario do informe de servizo
Contido, peche, recheo, almacenamento, transporte e probas de aceptación definen o traballo do paquete.
O molde crea muros locais
A liña de separación, a xeometría de belisco, as ventilacións, o arrefriamento e o camiño de debuxo afectan a forma en que se forma o material.
O xuízo conecta as probas
O resultado necesita unha máquina nomeada, matriz, molde, receita, material e rexistro de mostra.
A mesma folla de datos pode enganar a ambos os equipos do proxecto
Un comprador pode abrir dous documentos de resina, rodear o valor de impacto máis alto e finalizar a comparación. Isto só funciona cando o método de proba, a mostra, o acondicionamento e as unidades son comparables. A guía ExxonMobil HDPE, por exemplo, etiqueta os seus valores publicados como típicos en lugar de límites de especificación. A carteira de Braskem coloca os métodos de proba xunto ás columnas de propiedade. Eses detalles son parte do número.
O ficheiro A debe buscar probas de grao relacionadas coa exposición a produtos químicos, a fisuración por estrés ambiental, o impacto e a estabilidade do proceso e, a continuación, confirmar esas necesidades na botella. O ficheiro B pode dedicar máis tempo ás condicións de bruma, brillo, rixidez e térmicas. Ningún equipo debería promover unha afirmación a nivel familiar como "PP sempre é máis claro" ou "HDPE sempre é máis duro" nun requisito de compra. A cualificación dun candidato pode avanzar porque o seu perfil documentado se adapta ao resumo. Aproba só cando o paquete rematado cumpre as probas controladas.
Os datos de fluxo precisan da mesma disciplina. A taxa de fluxo de fusión e o índice de fusión pódense informar baixo diferentes cargas e temperaturas para diferentes polímeros. Comparar os números impresos sen os seus métodos pode inverter o significado previsto. A pregunta útil para o equipo da máquina é máis directa: pode este nome de grao formar e manter o parison necesario no cabezal de extrusión proposto, cun ciclo repetible e botella aceptable?
A botella de coidado persoal máis clara dálle ao PP unha razón para quedarse
- Resumo do produto
- Unha botella de coidado persoal máis pequena onde o comprador quere ver o produto e manter unha forma ríxida do paquete.
- Prioridade do comprador
- Aspecto visual, calidade do acabado, axuste do peche, condicións de servizo e moldaxe estable por extrusión e soplado.
- Aínda descoñecido
- Obxectivo néboa ou claridade, parede, contacto do produto, temperatura de recheo, decoración, esixencia de caída e grao.
"Clear" debe converterse nun obxectivo de aceptación
Transparente, translúcido e simplemente menos opaco son expectativas diferentes. A carteira de Braskem inclúe calidades aleatorias de copolímeros PP para envases transparentes por soplado. Iso fai que PP sexa crible, pero non garante o aspecto desta parede, o paquete de cor, a superficie do molde e o proceso.
A falta de condicións de servizo pode poñer fin ao caso
O escrito aínda non indica as condicións de recheo e almacenamento. Unha afirmación sobre a resistencia á calor sería prematura. O provedor debe confirmar os datos exactos da nota e a declaración actual para o contacto e a rexión previstos. A continuación, o equipo do proxecto proba a botella moldeada baixo o seu plan de servizos.
A menor densidade non garante unha botella aprobada máis lixeira
As táboas de provedores adoitan mostrar as calidades de PP cunha densidade menor que as calidades de HDPE. Isto pode informar as primeiras estimacións de masa, pero o mesmo volume de resina non é o rendemento da botella igual. A rixidez, o impacto, a distribución da parede, as dimensións do acabado e as probas deciden o peso final.
A antiga receita de HDPE non pode aprobar o PP
Un cambio de familia de polímeros pode alterar o fluxo, a forza de fusión, o inchazo, a caída, a configuración térmica e o arrefriamento. Os traballos revisados por pares sobre a formación de parisons usan datos do proceso, incluíndo o oleaxe, o descenso e a temperatura. Na fábrica, o tubo colgante é parte da decisión material.
Manteña un grao de moldeado por soplado de PP adecuado para o desenvolvemento da mostra porque a aparencia dálle un motivo específico para competir. Manter unha referencia de HDPE ata que se comparen evidencias visuais, dimensionales e funcionais.
Os ficheiros non comparten un gañador
O ficheiro A dálle unha vantaxe inicial ao HDPE porque a compatibilidade e as probas estruturais impulsan a botella opaca. O expediente B mantén en liza ao PP porque a aparencia forma parte do traballo. Ambos permanecen condicionados porque ningún deles proporcionou unha calidade exacta, condicións de servizo completas ou resultados de pezas moldeadas.
Tipo de produto, intención de aparencia, categoría de contido amplo, tipo de proceso e existencia de graos de soplado en ambas as familias.
Debuxo controlado, peche, grao exacto e lote, condicións de contacto, obxectivos de parede e peso, métodos, saída e rexistro de proba.
Mesmo as tarxetas de puntuación das probas deberían ter un aspecto diferente
O ensaio da botella de deterxente debe conservar as probas arredor do asa, a liña de pinza, a interface de peche e calquera proba de exposición ou transporte requirida polo propietario do paquete. A aparencia pertence á folla, pero unha pequena preferencia cosmética non debe superar unha fuga ou fallo funcional. O ensaio de coidados persoais pode dar maior peso á consistencia visual, á calidade do acabado, á decoración e ao obxectivo de claridade definido polo comprador, mantendo os límites dimensionais e funcionais como portas non negociables.
Esa distinción afecta á mostraxe. Non verter botellas de cada estación e saída nunha caixa. Marca a máquina, revisión do molde, lote de material, receita, estación ou saída e secuencia temporal. Mida as mostras despois do paso de recorte ou acabado acordado. Unha media mixta pode ocultar unha saída débil ou unha deriva do grosor da parede que só se fai visible na orde temporal.
O rexistro do proceso debería mostrar as condicións reais e non só os puntos de referencia. Rexistra o estado térmico, a configuración da extrusión e da cabeza, a revisión do programa parison, o estado da auga de refrixeración, as etapas do ciclo e calquera intervención manual. Se o equipo cambia unha configuración importante durante a comparación, marca a hora e decide se se reinicia a xanela de aceptación. En caso contrario, o resultado pode combinar dous procesos diferentes mentres presenta unha media conveniente.
O xuízo tamén necesita regras de parada. Un candidato que non pode manter un parison seguro e controlable no equipo seleccionado non debe continuar simplemente producindo mostras atractivas. Un candidato que se moldea sen problemas pero que perde unha proba crítica para o produto non gaña porque o seu ciclo parece tranquilo. Estas son decisións de enxeñería, non un concurso de beleza entre materiais.
O custo entra só despois de que exista a botella aceptada
O prezo da resina por quilo é visible e fácil de comparar. Tamén está incompleto. A unidade comercial é unha botella aceptada e acabada. O peso final da peza, a chatarra de corte, a perda de arranque, o produto rexeitado, o tempo de ciclo, o traballo posterior e o comportamento de cambio afectan o resultado útil. Un grao de PP de menor densidade pode permitir unha estimación de peso prometedora, pero o deseño pode necesitar unha distribución ou masa diferente da parede para pasar as probas de impacto e manexo. Un candidato de HDPE cun prezo cotizado máis baixo aínda pode perder se a botella requirida non se pode facer de forma consistente.
Manteña o cálculo transparente: use o peso real aprobado da botella e o rendemento aceptado observado para cada candidato, despois aplique os insumos comerciais actuais proporcionados polo comprador e a fonte de resina. Non transforme unha propiedade de laboratorio ou o valor dun catálogo de máquinas nunha reclamación de aforro. A comparación faise creíble cando a adquisición pode rastrexar cada entrada ata unha cotización, mostra controlada ou rexistro de proba.
O catálogo de Kinggle debuxa un límite útil
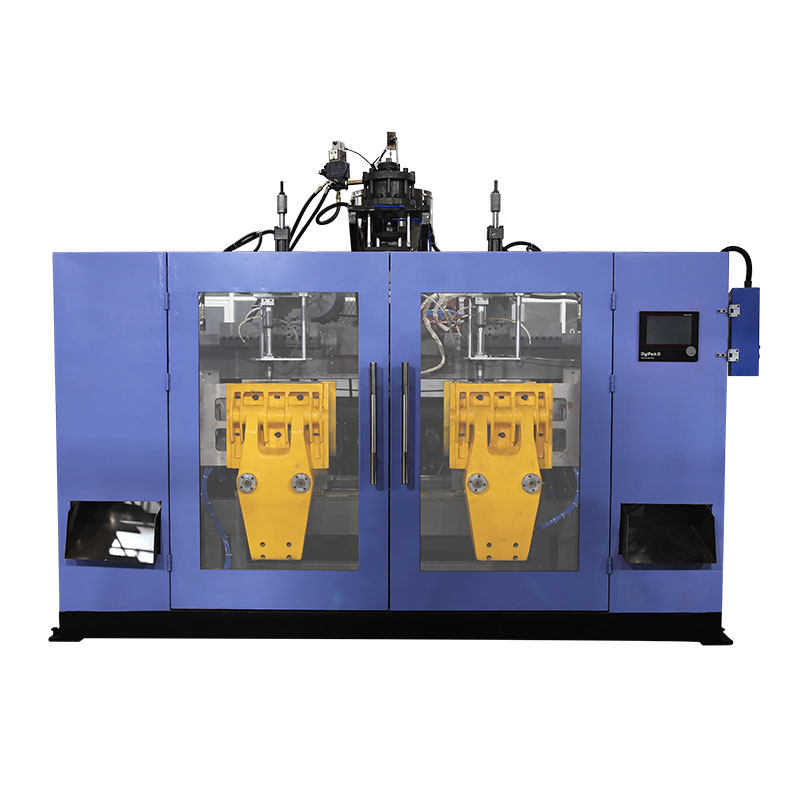
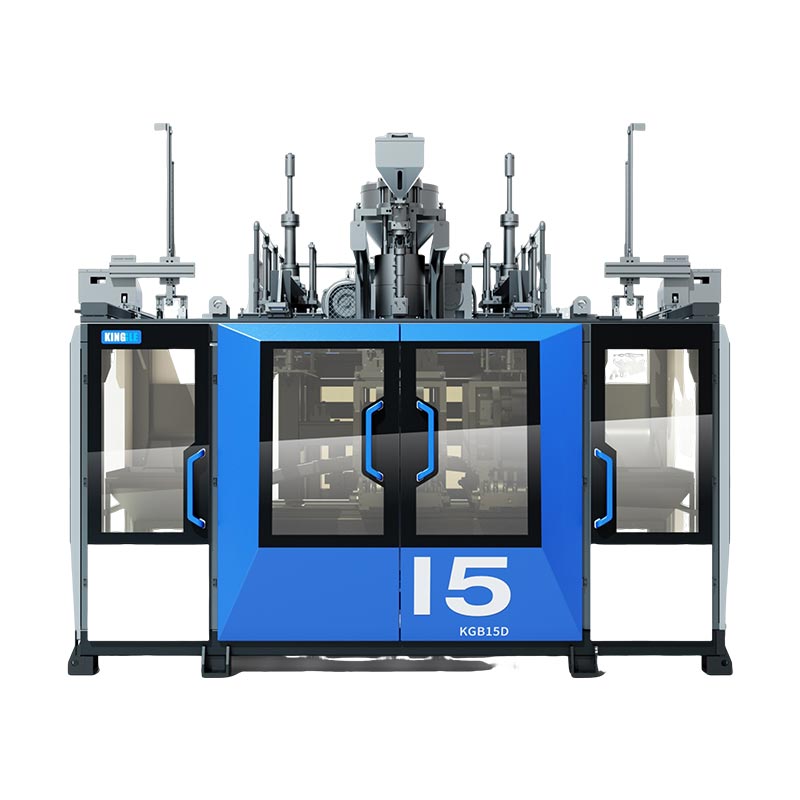
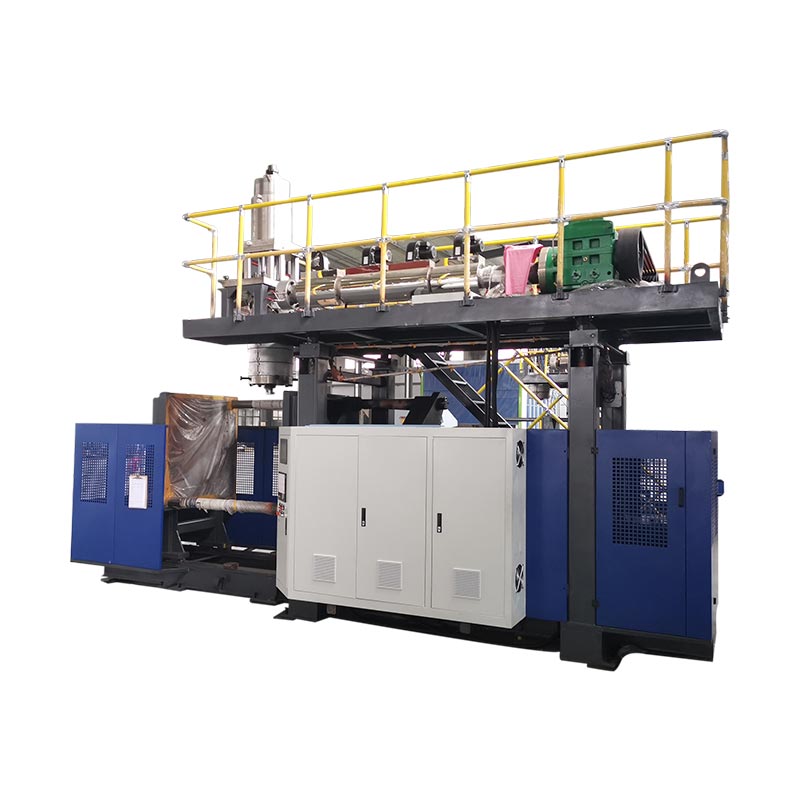
Páxinas actuais para oKGB2L, KGB5L, KGB15LeKGB80Aenumerar PE e PP entre as súas familias materiais. As súas filas de capacidade de extrusión están etiquetadas especificamente para HDPE.
SoportadoPE e PP están dentro do alcance material publicado destas familias de máquinas.
SoportadoAs referencias de 30, 55, 100 e 120 a 140 kg/h están etiquetadas como capacidade de fusión de HDPE.
Non é compatibleEsas cifras non se poden volver etiquetar como rendemento de PP verificado, botellas vendibles por hora ou garantía para ningún dos casos docentes.
Se o comprador propón PP, Kinggle necesita os datos de calidade e o resumo do produto antes de confirmar o parafuso, a cabeza, o proceso e a saída. Se o comprador propón HDPE, kg/h aínda non substitúe a masa bruta de parison, o tempo de arrefriamento, o reconto de estacións ou saídas e o rendemento aceptado. Oguía de proba de aceptación de fábricamostra como separar eses números durante a verificación.
Seis preguntas rematan a reunión
Que produtos e debuxos de peche se controlan e que dimensións se inspeccionan despois do recorte?
Que conterá a botella e que condicións de recheo, almacenamento, transporte e uso se aplican?
Que calidades exactas de HDPE e PP seguen en consideración, cos datos actuais dos provedores?
Que aspecto, peso, parede, fuga, caída, carga superior, par ou outros límites definen a aceptación?
Que máquina, matriz, molde, estación, saída e configuración posterior farán as mostras?
Como conservará o xuízo a identidade da mostra, a configuración, as perdas e o motivo polo que avanza un candidato?
Un rexistro útil remata cunha nota nomeada e unha razón limitada. "O HDPE é mellor" non é unha decisión que unha fábrica poida reproducir.
Trae a botella e o código da nota
Envíe a Kinggle os debuxos de pezas e peches, fichas de datos de resinas, contidos e condicións de servizo, pesos e obxectivos de parede, probas, saídas, planos de cor e rectificado, información do molde e alcance posterior. A resposta aínda pode ser HDPE ou PP. Será polo menos unha resposta á túa botella.
Discutir sobre o material e a proba da máquina