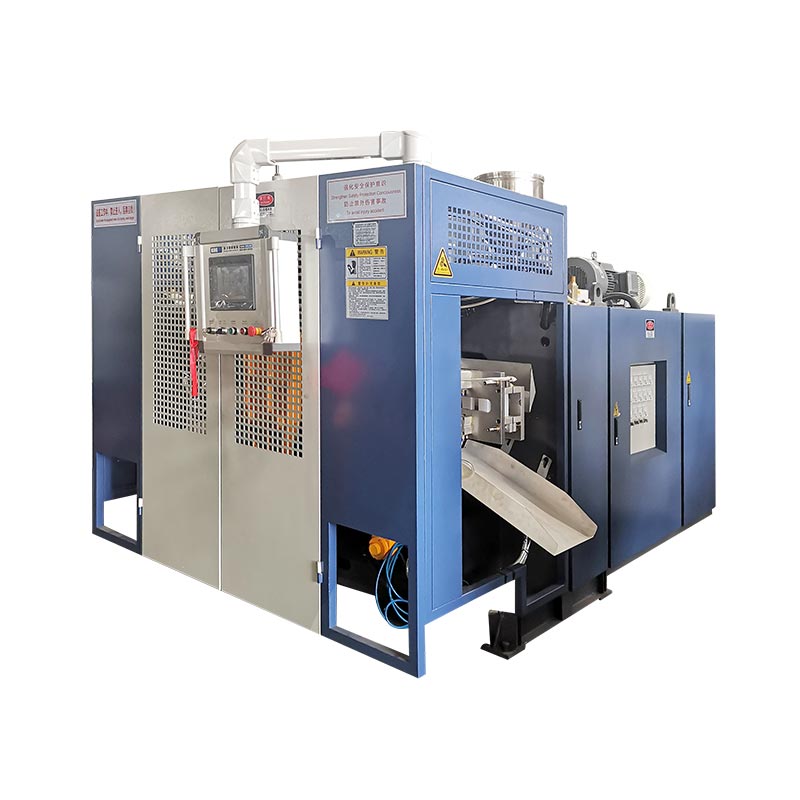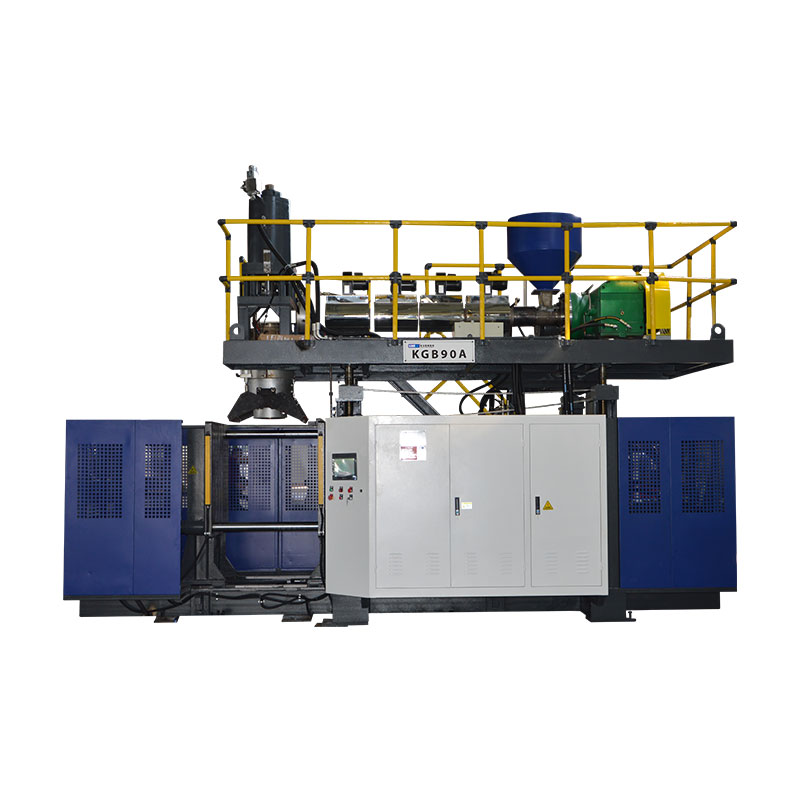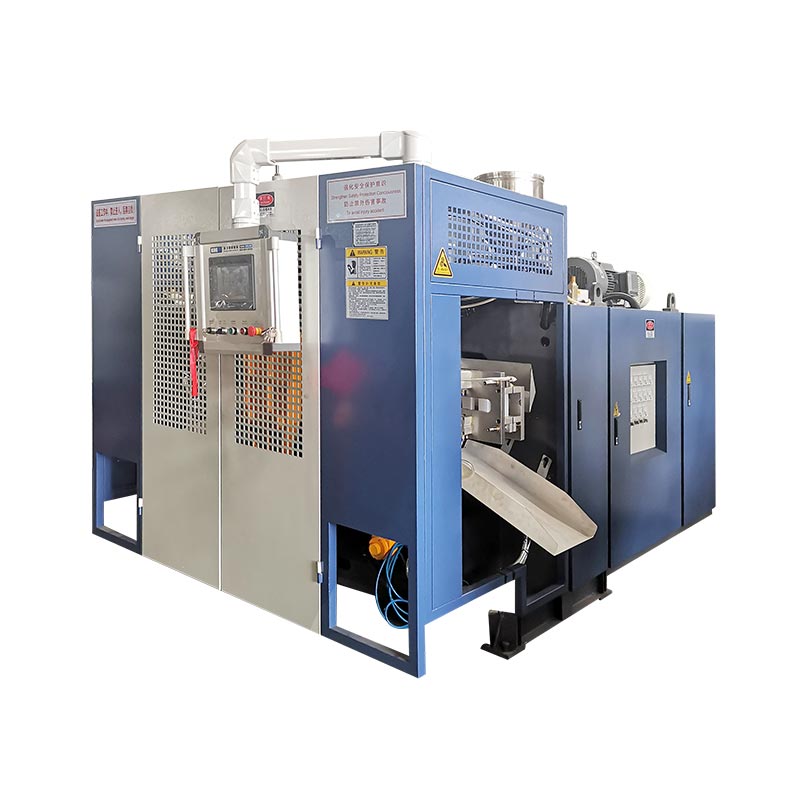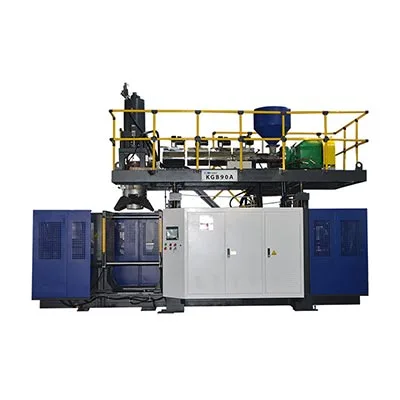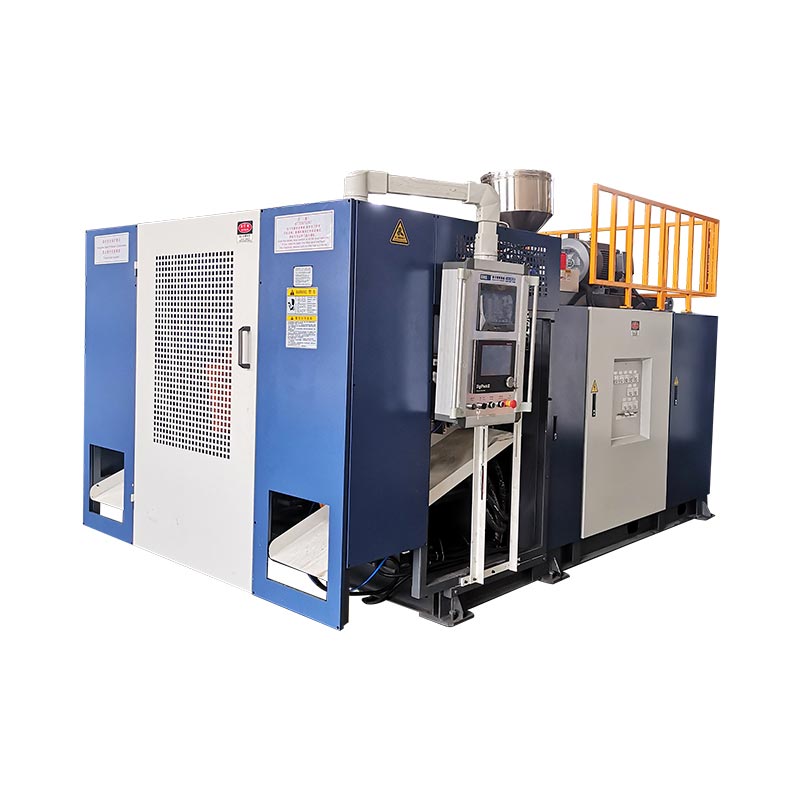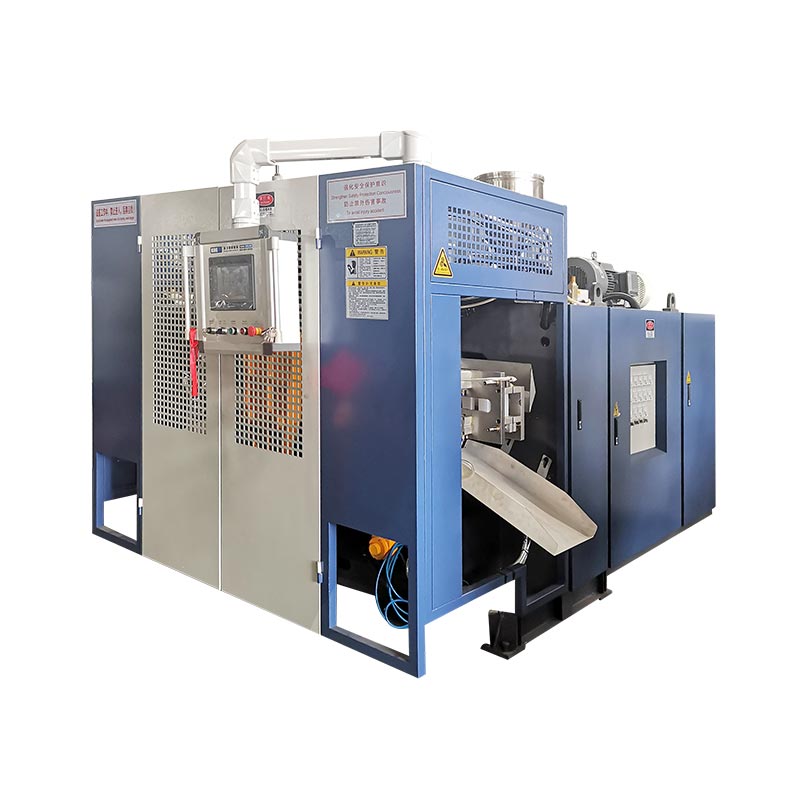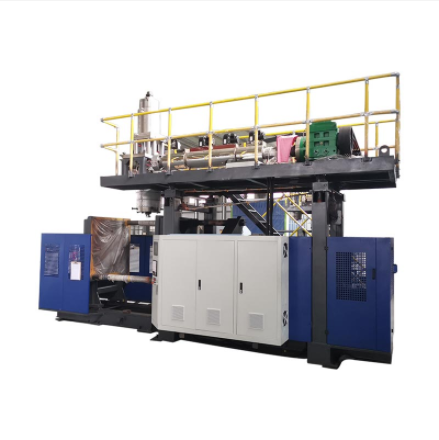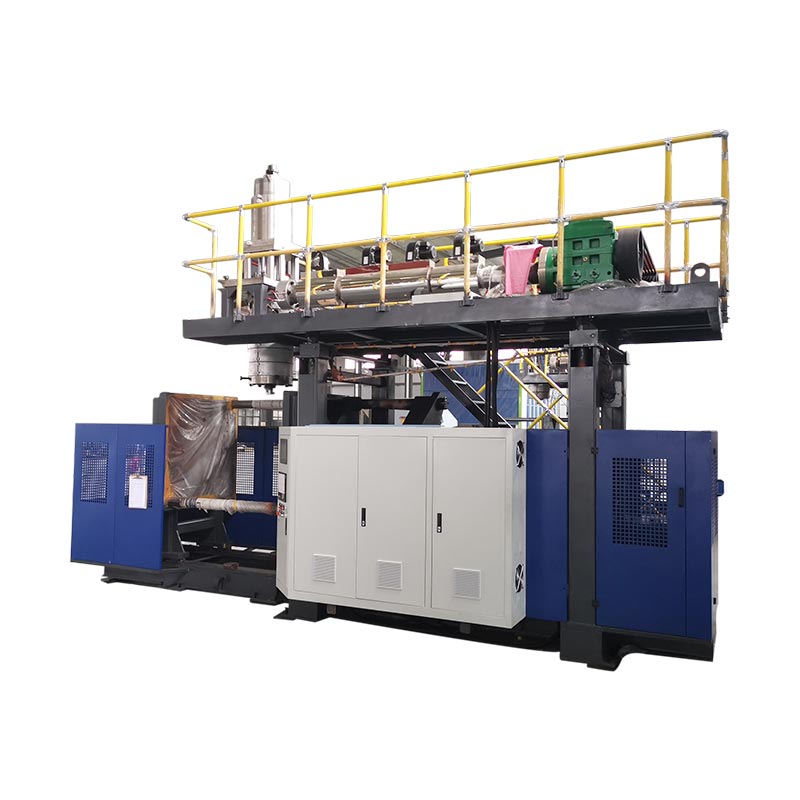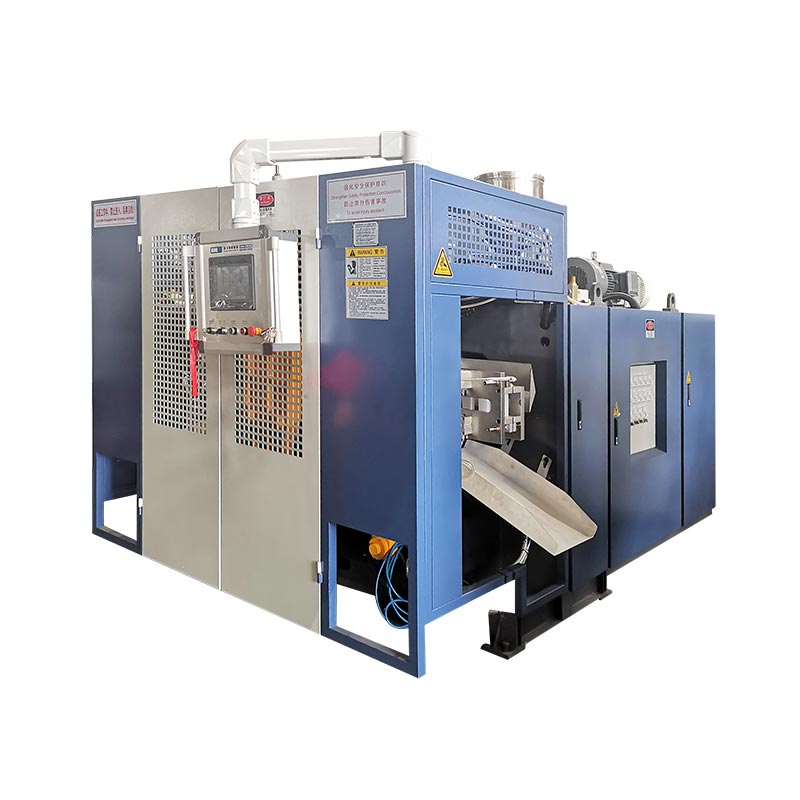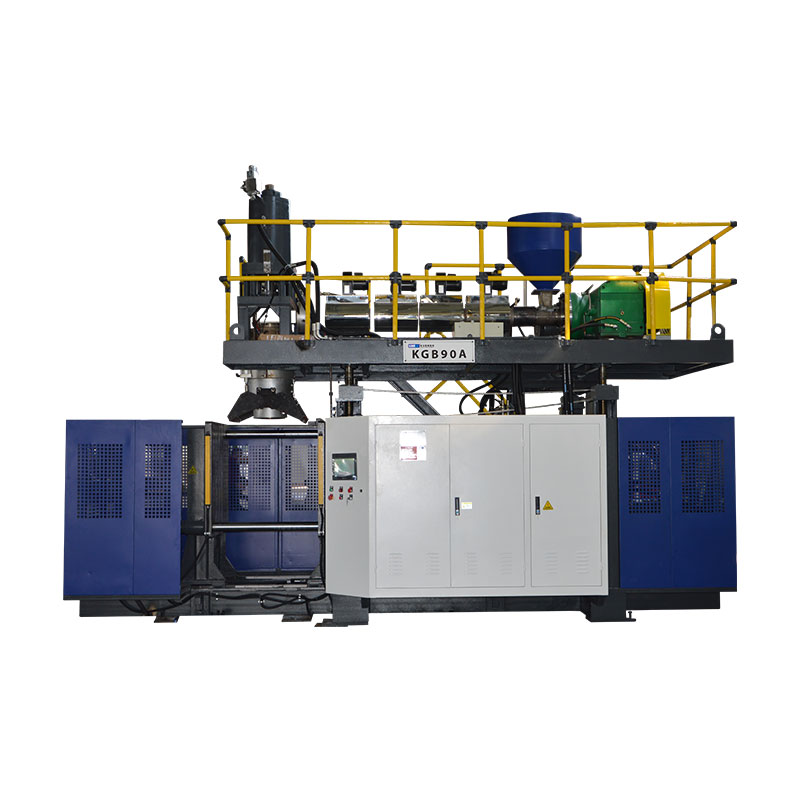
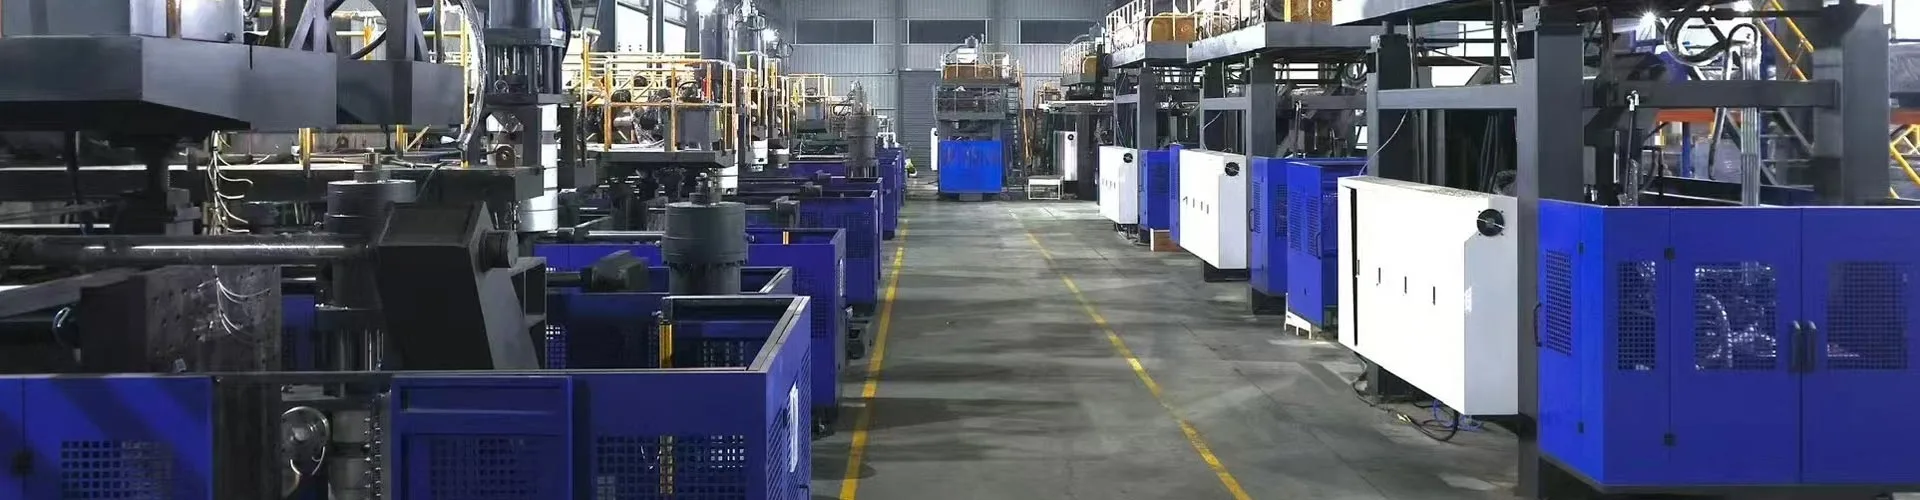
A máquina de moldeo por soplado continuoextrue un parison continuo mentres as estacións de moldes se moven para atrapalo e inflalo. A extrusora non para nunca, o que fai que este sexa o camiño máis rápido para envases de HDPE e PP duns 0,5 a 30 litros. Tres variables definen a súa saída: reconto de estacións, cavidades da cabeza da matriz e tempo de ciclo. Tres máis establecen o seu custo: enerxía por parte, mantemento e chatarra. Esta guía abrangue ambos os dous lados, con especificacións reais das nosas propias máquinas.
A extrusión continua cobre a maioría dos envases de plástico que manexas nun día. Botellas de deterxente, xerras de aceite de motor, bidóns, envases de produtos agroquímicos: case todos saen de máquinas como estas.
Unha aclaración antes dos detalles. As botellas de auga PET transparentes proceden dun proceso diferente, o moldeado por inxección por soplado, en diferentes máquinas. Esta guía abarca o moldeado por soplado por extrusión continua para HDPE, PP, PVC e PA. Se o seu produto é unha botella de bebida de PET, o equipo do nosogama continua de máquinasnon o conseguirá.
Configuracións da máquina: como se atopan os moldes co parison
Cada máquina continua resolve o mesmo problema. O parison flúe sen parar, polo que o molde ten que chegar a el, pechar, soprar e despexar antes do seguinte tiro. Como fai a máquina que define a configuración.
Máquinas para mover moldestraslade o molde horizontalmente ata o parison. A construción é sinxela, comprobada e rendible. Abrangue envases de 2 a 15 litros.
Máquinas de brazo curvobalance o molde a través dun arco, o que acurta a viaxe e acelera o ciclo. Tamén levan cabezas de coextrusión de 1 a 6 capas. Esta é a clase para botellas de alto rendemento e capas.
Despois vén o reconto de estacións.Estación única (L)executa un conxunto de moldes.Estación dobre (D)executa dous moldes nunha extrusora, polo que un lado sopla mentres o outro sae expulsado.
| Configuración | Gama de contedores | O mellor para | Intercambio |
|---|---|---|---|
| Movemento de moldes, estación única | 2-15 l | Volumes modestos, cambios frecuentes de produto | Produción máis baixa por máquina |
| Movemento de moldes, estación dobre | 2-15 l | Grandes volumes nunha familia de produtos | Maior custo; necesita unha demanda constante |
| Brazo curvo, estación única | 5-30 l | Velocidade, paredes en capas, bidóns máis grandes | Maior consumo de enerxía |
| Brazo curvo, estación dobre | 5-30 l | Máxima saída, multicapa a volume | Capital e superficie máis altas |
Axuste da planta, comprobado cedo:confirme catro cousas antes de comprometerse: espazo no chan contra a pegada da máquina, altura do teito para o cabezal da matriz e o cargador de tolva, enerxía trifásica para a carga conectada e capacidade de auga fría. O peso da máquina varía de 2,5 toneladas nunha estación simple de 2 litros a 28,5 toneladas nunha estación dobre de brazo curvo de 30 litros, así que comprobe tamén a carga do chan.
Os compradores estadounidenses deberían engadir unha comprobación anticipada máis. Os envases para alimentos, bebidas ou contactos farmacéuticos traen requisitos de materiais da FDA que dan forma á súa resina e a calquera política de molido. As regras de contido reciclado tamén varían segundo o estado e cambian a miúdo, polo que confirma o requisito actual para a túa categoría de produto antes de bloquear a especificación da resina.
Rendemento da produción: transformación de especificacións en botellas por hora
Cada catálogo imprime un número de saída. Léao correctamente ou prometerás de máis na entrega.
Eses números mostran ociclo seco— a máquina funcionando baleira a toda velocidade, sen plástico, sen arrefriamento. Utilízaos para comparar máquinas de forma xusta. Nunca os use como previsión de produción.
Aquí están as cifras reais do ciclo seco na nosa gama continua, coas especificacións que as impulsan.
| Modelo | Contenedor máximo | Ciclo seco | Suxeición | Parafuso | Capacidade HDPE | Prom. enerxía |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 unidades/hora | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12-18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12-18 kW |
| KGB5L | 5 L | 500 unidades/hora | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16-25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16-25 kW |
| KGB15L | 15 L | 450 unidades/hora | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25-34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25-34 kW |
| KGH15L | 15 L | 500 unidades/hora | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40-50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40-50 kW |
| KGH30L | 30 L | 450 unidades/hora | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70-80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70-80 kW |
Agora as matemáticas que converten eses números nun plan de produción.
Dúas regras fan que ese derate sexa honesto. As paredes máis grosas arrefríanse máis lentamente, polo que as pezas pesadas se reducen máis que as lixeiras. E os cambios comen horas que nunca aparecen nun número de tempo de ciclo.
Mida o seu propio rebaixa despois da instalación. Executa a máquina baleira para confirmar o ciclo de secado, despois executa unha quenda de produción completa e divide as boas pezas por horas. Esa proporción convértese no teu factor de planificación e mantense constante unha vez que o proceso se resolva.
Coincide coa liña, non só coa máquina:dimensione a súa saída de moldaxe por soplado contra a súa liña de recheo, non de forma illada. Unha máquina que supera o teu recheo crea inventario e desorde no chan. Multiplique as pezas planificadas por hora por horas de quenda, divídeas por botellas por caixa e compruebe ese número coa súa caixa descendente e o rendemento dos palés antes de comprar.
Deseño de materiais e pezas
Extrusión continua: PE, PP, PVC e PA. O HDPE leva a maioría das botellas e bidóns que funcionan, e a súa xanela de procesamento tolerante explica por que domina a categoría.
O parafuso fai o verdadeiro traballo. O seu diámetro e a relación lonxitude-diámetro establecen a cantidade de resina que se funde a máquina por hora, e iso limita a produción antes que calquera outra cousa. As nosas máquinas executan parafusos de 50 a 100 mm en L/D 25, con 3 a 5 zonas de calefacción no barril e 3×5 a 3×8 seccións de calefacción na cabeza da matriz.
| Material | Produtos típicos | Que ver |
|---|---|---|
| HDPE | Botellas de deterxente, bidóns, xerras de aceite de motor, produtos lácteos | O máis indulgente. Coincide o índice de fusión co peso da peza: menor IMF para pezas máis grandes |
| PP | Envases de recheo en quente e de alta temperatura | Ventá de procesamento máis estreita; arrefríase máis lentamente, polo que os ciclos alónganse |
| PVC | Botellas transparentes, envases químicos especiais | Sensible á calor. Degrada se está quente; purgar antes de calquera parada |
| Retriturar mesturas | Redución de custos na maioría dos produtos | Mestura nunha proporción controlada; o molido contaminado leva motas ao fundido |
O deseño da peza establece límites que a máquina non pode superar. Os recortes profundos loitan contra o pinch-off. As esquinas afiadas adelgazan a parede onde máis se estende o paris. As asas necesitan un diámetro suficiente da cabeza de matriz para formarse de forma limpa: as nosas cabezas teñen unha lonxitude de 90 a 220 mm nos modelos de un único perno.
Trae o debuxo ao teu provedor antes de cortar un molde. Segundo a nosa experiencia, a maioría das queixas sobre o grosor da parede remóntanse a unha decisión de deseño e non a unha configuración da máquina, e unha hora no debuxo evita semanas de proba e erro.
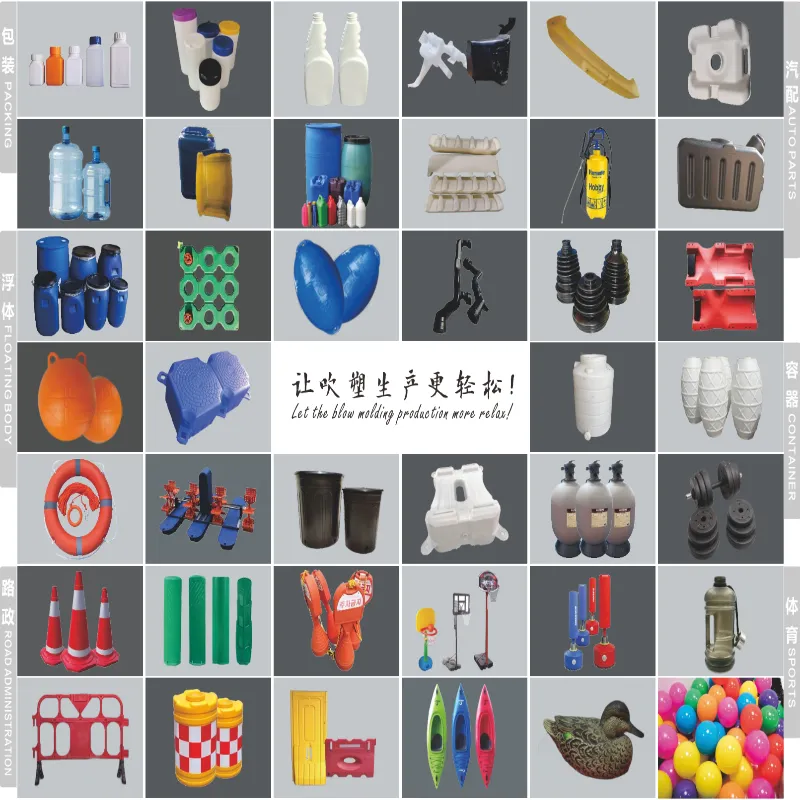
As capas abren máis opcións. Un cabezal de coextrusión engade unha pel de cor, unha franxa de vista transparente ou un núcleo reciclado enterrado, todo no mesmo plano. As nosas máquinas de brazo curvo executan de 1 a 6 capas, cubertas na súa totalidadeguía multicapa.
Automatización, controis e enerxía
A pila de control decide se a calidade se mantén nos turnos. Pregúntalle a calquera provedor o que hai dentro e espera nomes, non adxectivos.
As nosas máquinas executan PLC Mitsubishi, servocontrol MOOG, HMI Weinview e compoñentes OMRON, Schneider e GEFRAN. O control programado do espesor da parede varía a separación da matriz a través do plano, o que coloca o material onde a peza o necesita e sácao onde non o fai.
Para a integración da liña, faga tres preguntas específicas: que protocolos expón o PLC para a conexión MES ou SCADA, se as alarmas se exportan como datos estruturados e se o provedor ofrece diagnóstico remoto. Ofrecemos seguimento remoto de IoT para que os nosos enxeñeiros poidan inspeccionar unha máquina en tempo real e sinalar problemas antes de que deten a produción.
A enerxía merece a súa propia análise. Tres cargas dominan: calefacción de barril, sistema de accionamento e refrixeración. A táboa anterior indica o consumo medio por modelo e a auga de refrixeración funciona entre 50 e 180 l/min, dependendo do tamaño da máquina.
Compara os provedores con esa cifra por parte, non no sorteo por hora. Unha máquina máis rápida difunde os mesmos quilovatios en máis botellas, o que a miúdo fai que a máquina de maior calidade sexa máis barata para funcionar.
Economía do ciclo de vida: o que custa posuír a máquina
O prezo de compra é un pago. A propiedade ten unha década. Cinco factores impulsan o custo de capital e catro impulsan o custo operativo.
| Condutor de custos | Categoría | Notas |
|---|---|---|
| Tamaño da máquina e número de estacións | Capital | A maior variable única |
| Conta de capas | Capital | Cada capa engade unha complexidade de extrusora e cabeza |
| Moldes e cavidades | Capital | Normalmente citados por separado - orzamento para eles |
| Automatización downstream | Capital | Desbarbado, proba de fugas, transporte |
| Enerxía | En funcionamento | Use a figura por parte anterior |
| Laboral | En funcionamento | Cae bruscamente co desbarbado e manipulación automatizados |
| Desguace e tritura de novo | En funcionamento | Ao pechar o ciclo de rectificación recupera o flash polo que xa pagaches |
| Recambios e mantemento | En funcionamento | Orzamento anual; almacena artigos de desgaste rápido no lugar |
Constrúe o teu modelo de amortización no delta, non no total. Compara a nova liña coa que utilizas hoxe: pezas por hora gañadas, horas de traballo aforradas, chatarra reducida, enerxía por parte cambiada. Divide o custo da máquina e das ferramentas por esa ganancia anual e terás un período de amortización nos teus propios números en lugar do do provedor.
Modos de mantemento e avaría
O tempo de actividade vén dun horario, non da sorte. Planificar tres niveis de traballo.
| Intervalo | Tarefas |
|---|---|
| Diariamente | Comprobe os quentadores e as temperaturas da cabeza; limpar a zona de pinch-off; verificar o caudal e a presión da auga de refrixeración |
| Semanalmente | Inspeccionar as caras de suxeición e os pasadores de localización; comprobar as presións servo e hidráulica; revisar taxa de chatarra para deriva |
| Trimestral | Executar diagnósticos de rendemento; inspeccionar o sistema de lubricación; calibrar compoñentes críticos |
| Anualmente | Inspeccionar o desgaste do parafuso e do canón; dar servizo á cabeza; revisar o inventario completo de recambios |
Os modos de fallo comúns seguen patróns: os bordos desgastados que se desprendan debilitan as soldaduras da base, as zonas de quentamento á deriva cambian a distribución da parede e as caras de suxeición embotadas deixan aparecer un flash. Cada un aparece primeiro como un defecto na parte.
O adestramento do operador amortiza máis rápido que calquera peza de recambio. Confirma o que inclúe o teu provedor e confirma que a instalación abarca os procedementos de protección da máquina e de bloqueo segundo os teus requisitos de seguridade locais;
Pregunte sobre a garantía por escrito:o noso funciona durante un ano en toda a máquina desde a chegada á súa fábrica, con compoñentes principais como o controlador de espesor de parede MOOG e os servomotores que se estenden ata dous anos. Pregúntalle a calquera provedor o que cobre a súa garantía, o que exclúe e a rapidez con que chegan as pezas de reposto ao teu país.
Escollendo a súa configuración
Traballa nesta orde: o volume do recipiente e o material reducen a clase da máquina, o volume anual decide a estación simple ou dobre e os requisitos da capa deciden o movemento do molde ou o brazo curvo. A continuación, as cavidades escalan a saída segundo a súa previsión.
O nosoguía de selección de cinco pasospercorre ese camiño de tamaño con detalle. Para os envases de máis de 30 litros, o parison crece demasiado pesado para a extrusión continua e a decisión pasa ás máquinas de acumulación, cubertas no nosoacumulador vs comparación continua.
Preguntas frecuentes
Que é unha máquina de moldeo por soplado continuo?
Unha máquina de moldeo por soplado continuo extrue un tubo continuo de plástico fundido, chamado parison, mentres unha ou dúas estacións de molde se moven para atrapalo, pechar e inflar a peza. O extrusor nunca para. Isto é adecuado para envases pequenos e medianos en HDPE, PP e PVC: botellas, bidóns e envases de lubricantes. As pezas grandes usan máquinas de acumulación en vez diso, porque un pesado parison colgante esténdese antes de que se peche o molde.
Como calculo botellas por hora a partir do tempo de ciclo e das cavidades?
Multiplique os ciclos por hora por cavidades por cabezal de matriz segundo o reconto de estacións. Unha máquina con 600 ciclos de secado por hora cunha cabeza de 2 cavidades nunha estación dobre alcanza en teoría 2.400 pezas por hora. A continuación, aplique unha reducción realista de refrixeración, manipulación e cambio, xa que as clasificacións do catálogo mostran que a máquina está baleira. Planificar a capacidade no número reducido.
Que materiais funcionan nunha máquina de soplado continuo?
HDPE, PP, PVC e PA funcionan ben en máquinas de moldeo por soplado por extrusión continua. O HDPE domina a produción de botellas e bidóns. Combina o parafuso co material: as calidades máis ríxidas necesitan máis capacidade de fusión, polo que o diámetro do parafuso e a relación lonxitude-diámetro importan. As botellas de bebidas de PET transparentes usan un proceso diferente (moldaxe por inxección por soplado) e máquinas diferentes.
Canta enerxía utiliza unha máquina de soplado continuo?
Balanzas de consumo medio de enerxía co tamaño da máquina. As máquinas continuas Kinggle funcionan de 12 a 18 kW na clase 2 L, de 16 a 25 kW na clase 5 L, de 25 a 34 kW na clase 15 L e de 40 a 80 kW nos modelos de brazo curvo de alta velocidade. Compare os provedores en canto a enerxía por peza acabada en lugar de por hora, xa que unha máquina máis rápida difunde o mesmo sorteo en máis pezas.
Que mantemento precisa unha liña de soplado continuo?
Planificar o traballo diario, semanal e trimestral. Diariamente: verifique os quentadores de cabezal da matriz, limpe a zona de pinzamento, verifique o fluxo de auga de refrixeración. Semanalmente: inspeccionar as superficies de suxeición e as presións hidráulicas ou servo. Trimestral: realice diagnósticos de rendemento, inspeccione o sistema de lubricación e calibra os compoñentes críticos. Manteña os recambios de desgaste rápido no lugar, xa que unha peza que falta custa máis no tempo de inactividade que no inventario.
O seguinte paso depende de onde esteas
Envía os detalles do teu recipiente (volume, material, espesor da parede, saída obxectivo) e os nosos enxeñeiros responderán co camiño correcto para a túa etapa:
- Probando un produto novo?Recomendaremos unha configuración inicial e executaremos a súa parte nunha proba de mostra.
- Engadindo capacidade?Construiremos as matemáticas de saída contra a túa liña de recheo e citaremos o modelo correspondente.
- Substituír unha máquina envellecida?Compararemos a enerxía por parte e chatarra coa túa liña actual, polo que a amortización procede dos teus números.
Cada cita indica o modelo, os compoñentes, os termos comerciais e o prazo de entrega: os modelos habituais teñen unha duración de 30 a 40 días, as versións personalizadas de 60 a 120 días. Navega porgama completa de máquinas continuasmentres reúnes os teus números.
Solicitar configuración e cotización →Unha máquina de moldeo por soplado continuo gaña o seu lugar a través do ritmo: unha extrusora que nunca para, moldes que se manteñen e unha liña do tamaño do seu recheo. Obtén a configuración, o reconto de cavidades e a redución correcta, e as matemáticas de saída manteñen na produción. Consulta os modelos e especificacións nogama de máquinas de soplado continuo.