
Resposta rápida
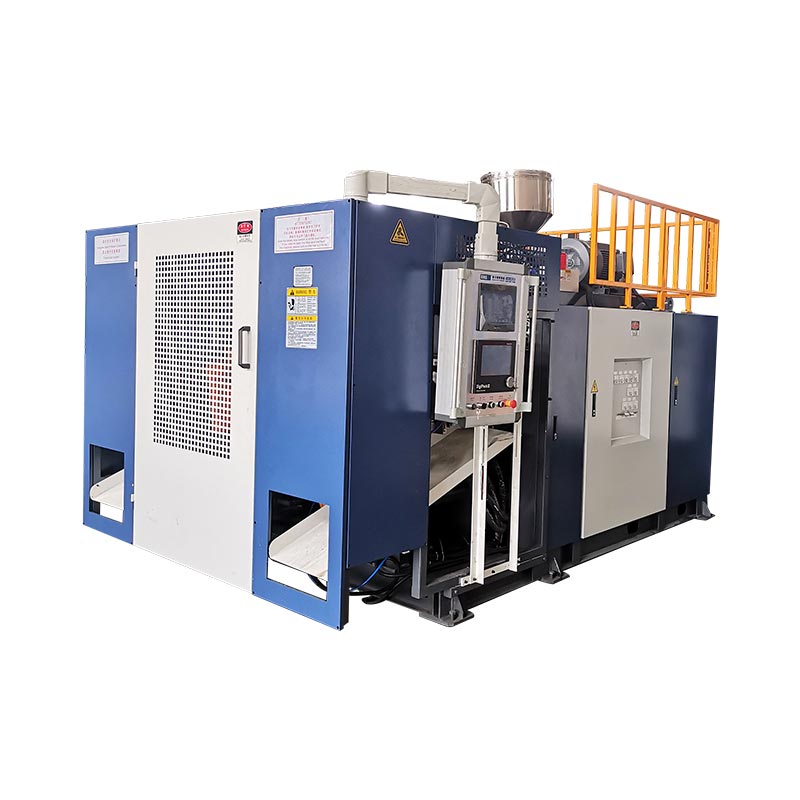
Moldeo por sopladoinfla un tubo de plástico fundido contra un molde en segundos a minutos. Custa máis en ferramentas e gaña en volume.Moldeo rotacionalcae o po de plástico dentro dun molde quente e de xiro lento. Os seus ciclos duran decenas de minutos, pero a ferramenta é barata e as pezas saen sen problemas. O volume anual o decide normalmente: os volumes baixos favorecen os moldes baratos do rotomoldeo; os volumes de produción favorecen a velocidade do moldeo por soplado. Para tanques, IBC, flotadores e barreiras, unha máquina de moldeo por soplado de 250 litros executa un ciclo de secado de 300 pezas por hora, mentres que un ciclo de rotomoldeo fai unha parte no mesmo intervalo.

Ambos procesos fan pezas plásticas ocas. Para tanques, kayaks, flotadores e barreiras, calquera podería facer o traballo. Así que a elección importa, e equivocarse custa diñeiro real.
A maioría dos artigos sobre este tema proveñen de tendas de moldaxe que favorecen calquera proceso que vendan. Construímos máquinas de moldeo por soplado, así que o diremos claramente. Para que isto sexa útil, engadimos unha sección completa sobre cando gaña o rotomoldeo, porque ás veces o fai.
Aquí está a comparación honesta que necesita un comprador.
Os dous procesos, un minuto cada un
Unha máquina de soplado extrue un tubo oco de plástico fundido chamado parison. O molde péchase ao redor do tubo, o aire inflámolo contra as paredes e a peza arrefríase e expulsa. O ciclo corre en segundos para botellas e uns minutos para pezas grandes.
Unha máquina de moldaxe rotacional carga po de plástico nun molde oco. O molde xira en dous eixes dentro dun forno e o po fundente recubre o interior como unha pel sen costuras. Despois arrefríase mentres segue xirando, e a parte sae.
Mesmos produtos, física oposta. Un usa presión e velocidade. O outro usa calor, gravidade e tempo.
Moldeo por soplado vs moldaxe rotacional: lado a lado
| Moldeo por soplado | Moldeo rotacional | |
|---|---|---|
| Como se forma a parte | O aire infla un parison fundido nun molde | O po fúndese nun molde giratorio a presión ambiente |
| Tempo de ciclo | Segundos a poucos minutos | Decenas de minutos por parte |
| Ferramentas | Moldes mecanizados - maior custo, longa vida | Moldes de aluminio fundido: máis baratos, máis rápidos de cambiar |
| Muros | Máis fino, distribución programada por control de separación | Máis groso, naturalmente uniforme, sen costuras |
| Costuras | Liña de pinch-off superior e inferior | Ningún - unha pel continua |
| Mellores volumes | Ciclos de produción; o custo por parte cae coa escala | Tiradas baixas a medias; prototipos; cambios frecuentes |
| Produtos típicos | Botellas, bidóns, botellas IBC, depósitos de combustible, bidóns | Tanques de gran tamaño, equipo de xogos, pezas personalizadas de baixa carreira |
A verdadeira diferenza: presión e tempo
Para levar:o moldeado por soplado compra velocidade coa presión e ferramentas máis caras. Rotomolding compra ferramentas baratas co tempo.
Cada fila desa táboa remite a un feito. O moldeado por soplado forma a peza baixo presión, nun evento rápido. O rotomoldeo fórmao a presión ambiente, lentamente, mentres o po se funde na parede.
A presión explica o custo das ferramentas. Os moldes de soplado deben resistir forzas de suxeición (de 800 a 1800 kN nas nosas grandes máquinas) polo que se mecanizan a partir de aceiro para ferramentas. Os rotomolds case non se enfrontan a forza, polo que funciona o aluminio fundido barato.
O tempo é o prezo que paga o rotomoldeo. Quentar un molde nun forno e arrefrialo mentres xira leva decenas de minutos. Ningunha habilidade acurta iso.
O punto de equilibrio do volume: onde se toma a decisión
Para levar:por debaixo da cantidade de equilibrio, as ferramentas baratas de rotomolding gañan. Por enriba, a velocidade do ciclo do moldeado por soplado gaña e a brecha amplíase cada ano que produces.
Este cálculo resolve a maioría das decisións reais. O rotomoldeo comeza máis barato, porque o molde custa unha fracción dun molde de soplado. Pero cada parte leva un ciclo lento.
O moldeado por soplado dálle voltas a iso. O molde custa máis por diante. A continuación, a máquina fabrica pezas moitas veces máis rápido, cada hora, durante a vida útil do programa.
Os números reais mostran a diferenza. O nosoMáquina de clase KGB120Epara envases de 250 litros corre 300 pezas por ciclo de secado por hora. Unha célula de rotomoldeo que fai un tanque similar remata unha parte por ciclo de forno e arrefriamento.
Entón, a verdadeira pregunta non é "cal é máis barato?" Pregunta "máis barato na túa cantidade anual?" Uns centos de partes ao ano favorecen o rotomoldeo. De miles a decenas de miles favorecen o moldeado por soplado cunha ampla marxe.
A zona de cruce: tanques, kayaks, flotadores, barreiras
Para levar:os produtos que a xente chama "pezas de rotomoldeo" (tanques, kayaks, flotadores, barreiras) funcionan con grandes máquinas de moldeo por soplado de acumuladores a volume.
A maioría dos artigos de comparación omiten esta parte. Toda unha familia de produtos grandes encaixa en ambos procesos.
Depósitos de auga. Botellas IBC de 1000 litros. Kayaks e pequenas embarcacións. Flotadores e boias. Barreiras viarias. Todos ocos, todos grandes, todos vinculados ao rotomoldeo por costume, e todos funcionan hoxe en máquinas de soplado.
Estes son traballos reais da nosa gama. As nosas máquinas acumuladoras fan depósitos de auga eBotellas IBC de ata 1000 litros, e a serie KGS de tres cilindros chega a envases de 2000 litros, ademais de flotadores, barreiras e pezas tipo kayak en HDPE e HMWHDPE.
Por que cambiar estas pezas de roto a soplar mentres o volume crece? Tempo de ciclo. Cando un tanque se vende por decenas de miles ao ano, un proceso que fai unha parte por ciclo do forno non pode seguir o ritmo. Engadir brazos roto significa engadir fornos, espazo e enerxía por parte.
O comercio é o muro. Un tanque rotomoldeado funciona sen costuras e uniformemente groso. Un moldeado por golpe leva unha liña de pinch-off e confíacontrol programado do espesor de paredepara poñer o material onde asenta a carga. Feita ben, a peza moldeada por soplado cumpre co mesmo deber cun peso máis lixeiro, o que tamén significa menos resina por parte.
Cando gaña a moldaxe rotacional
Para levar:volumes baixos, cambios frecuentes de deseño, tamaños extremos e especificacións sen costuras son auténticos triunfos de rotomoldeo. Ningunha compra de máquina cambia iso.
Prometemos honestidade. Aquí tes os traballos nos que che diríamos que non compras a nosa máquina.
Volumes anuais baixos.Uns centos de unidades ao ano nunca devolven as ferramentas de moldes por soplado. Os moldes de aluminio baratos de Rotomolding se adaptan exactamente a isto.
Cambios frecuentes de deseño.Recortar un rotomolde custa pouco. Recortar un molde de soplado custa moito. Iterar un produto anualmente favorece o roto.
Tamaños extremos e formas complexas.O rotomoldeo escala a enormes tanques dunha soa peza máis aló de calquera paris, e manexa ben as insercións moldeadas e os recortes profundos.
Requisitos sen costuras.Un bo pinch-off é forte. Pero se a túa especificación prohibe calquera liña de soldadura, a pel rotomoldeada sen costura resíltala.
Se dous ou máis destes encaixan no teu produto, fíxate no rotomoldeo. Se non cabe ningún e os teus volumes soben, o teu proceso é o moldeado por soplado.
O ángulo de compra: o que cambia para a túa liña
O proceso que escollas remodela todo o teu investimento, así que pésao como unha compra, non como unha preferencia.
Custo de ferramentas e prazo de entrega.Un rotomold envía máis barato e rápido. Un molde de soplado custa máis e dura máis. Relaciona a opción con canto tempo funcionará o produto e con que frecuencia cambia.
Tempo de ciclo e traballo.O moldeado por soplado produce máis pezas por operador-hora a volume. O rotomoldeo necesita máis fornos e mans para acadar a mesma saída.
Como escala cada proceso.Unha planta de rotomoldeo crece engadindo brazos e fornos, máis espazo e enerxía de calefacción cada vez. Unha planta de soplado crece a través da velocidade do ciclo e da automatización das máquinas que posúe.
ROI ao teu volume.Modela o número honesto: ferramentas máis enerxía máis man de obra, dividida na túa cantidade anual. Pídalle a calquera fabricante de máquinas de moldeo por soplado unha cotización especificada antes de comparar: un número real supera unha regra xeral.
Dous erros que cometen os compradores
Escoller o proceso por hábito."Os tanques son rotomoldeados" era certo a baixos volumes. A escala de produción, deixa de ser certo. Executa o punto de equilibrio para a túa cantidade, non o reflexo da industria.
Comparando só o prezo das ferramentas.O molde barato parece unha vitoria ata que divides o ciclo lento en 20.000 partes. Compare o custo por peza rematada, en todo o programa, non a cotización do molde.
Escoller o moldeado por soplado? Dimensiona a seguinte máquina co nosoguía de selección de cinco pasos. Aínda decides entre partes ocas e sólidas? Lermoldaxe por soplado vs moldaxe por inxecciónprimeiro. Novo nas familias de máquinas? Comeza notipos de máquinas de sopladopiar.
Preguntas frecuentes
Cal é a diferenza entre a moldaxe por soplado e a moldaxe rotacional?
O moldeado por soplado incha un tubo de plástico fundido contra un molde con aire, formando pezas en segundos a minutos. O moldeado rotacional fai caer o po de plástico dentro dun molde quente que xira en dous eixes, formando pezas sen costura e de paredes grosas en ciclos que duran decenas de minutos. O moldeado por soplado gaña en velocidade e custo por peza en volume. Rotomolding gaña en custos de ferramentas e liberdade de deseño en volumes baixos.
Que é máis barato, o moldeo por soplado ou o moldaxe rotacional?
Depende do volume. O moldaxe rotacional custa menos para comezar, porque os seus moldes de aluminio fundido custan unha fracción dos moldes de soplado mecanizados. O moldeo por soplado custa menos por peza, porque os seus ciclos son moitas veces máis rápidos. Os baixos volumes anuais favorecen o aforro de ferramentas. Os volumes elevados favorecen a velocidade do ciclo. Modela a túa cantidade anual real para atopar o punto de equilibrio.
Pódense moldear grandes depósitos de auga en lugar de rotomoldear?
Si. As grandes máquinas de soplado de acumuladores producen depósitos de auga, botellas IBC de 1000 litros e recipientes de ata 2000 litros. Nos volumes de produción, o moldeado por soplado fai que estas pezas sexan moito máis rápidas que o rotomoldeo. Unha máquina de 250 litros executa un ciclo de secado de 300 pezas por hora, mentres que un ciclo de rotomoldeo para un tanque comparable leva decenas de minutos por parte.
Por que as pezas rotomoldeadas son sen costura e as pezas por soplado non?
No moldeado rotacional, o po recubre todo o interior do molde mentres xira, polo que a peza se forma como unha pel continua sen liña de soldadura. No moldeado por soplado, as metades do molde pechan o parison na parte superior e inferior, deixando unha liña de belisco. Un bo pinch-off é forte. Pero se a túa parte non pode ter ningunha costura, a parede rotomoldeada sen costuras é unha vantaxe.
Que proceso fai pezas máis resistentes?
Ningunha das dúas gaña por completo: alcanzan a forza de forma diferente. As pezas rotomoldeadas son máis grosas e sen costuras, o que se adapta aos produtos pesados. As pezas moldeadas por soplado alcanzan a súa forza grazas á distribución controlada da parede: o control programado da matriz coloca o material onde está a carga, polo que unha peza máis lixeira cumpre co mesmo deber. O moldeado por soplado en HMWHDPE cun control de espesor adecuado fai botellas IBC con clasificación de apilado.
Decidir entre os dous procesos?
Se estás elixindo un proceso para unha peza oca grande, o noso equipo de enxeñería pode executar contigo o equilibrio en función do tamaño da peza, do material e do volume anual. Se o rotomoldeo encaixa mellor cos teus números, dirémolo. Se gaña o moldeado por soplado, especificaremos a máquina exacta e mostraremos as matemáticas do ciclo detrás dela. Construíndo máquinas de soplado desde 2002, con 15 enxeñeiros no equipo.
Obter unha avaliación honesta do proceso →Moldeo por soplado versus moldaxe rotacional é unha cuestión de volume nun traxe técnico. Ferramentas baratas e paciencia en cantidades baixas. Presión, velocidade e muros programados a escala. Coñece o teu número anual e o proceso elixe por si mesmo. Cando colle moldaxe por soplado, ogran gama de acumuladoresé onde viven os produtos cruzados.