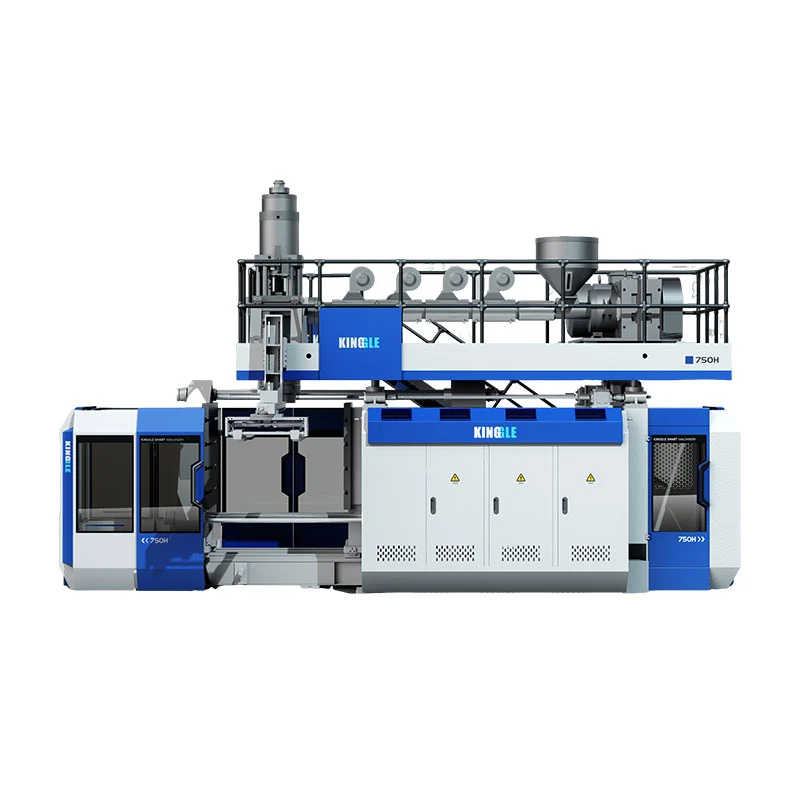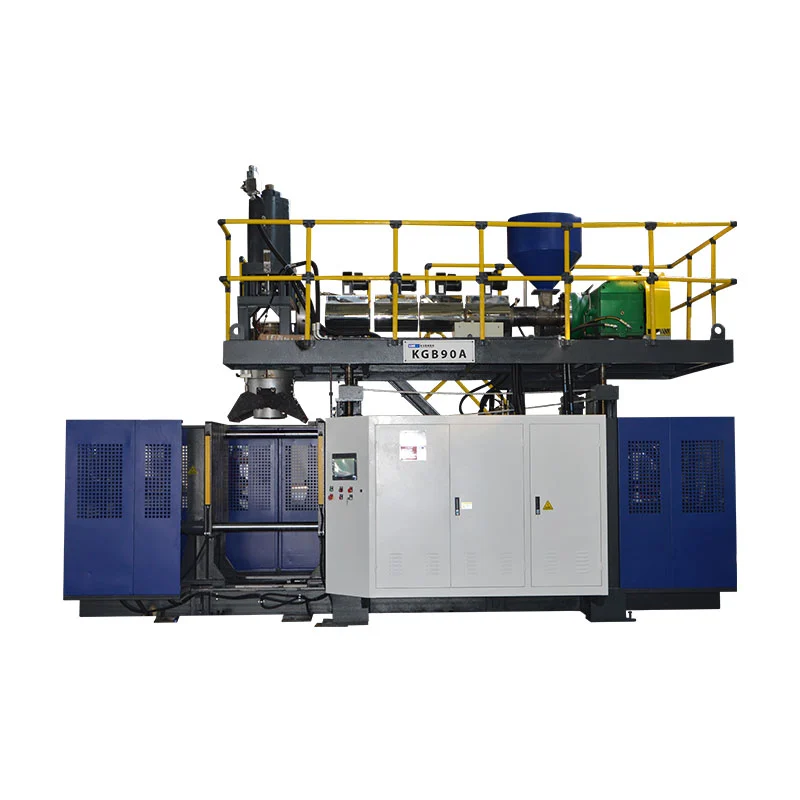

Escolla unha máquina de moldeo por soplado multicapa facendo coincidir a función de cada capa coa especificación do recipiente. Comprobe que o sistema de extrusión citado pode manter a receita coa saída necesaria e, a continuación, compare o custo por recipiente aceptado. Verificar a configuración cos materiais e o molde previstos; as capas adicionais só se xustifican por un produto ou un requisito de produción definido.
Unha decisión de compra útil segue catro comprobacións:
- Escriba a especificación do recipiente antes de seleccionar un reconto de capas.
- Mapear cada fluxo de material coa súa capa e verificar o seu rango de funcionamento.
- Comprobe a distribución real da capa e o rendemento do recipiente acabado.
- Incluír as perdas de produción na comparación de custos e no rexistro de proba.
Comeza coa especificación do recipiente, non o reconto de capas
A solicitude dunha "máquina de botellas de tres capas" deixa demasiadas decisións abertas. Non identifica o contido, a xeometría do recipiente, as calidades de resina, a saída necesaria nin o motivo para separar a parede en capas. Un provedor pode responder a esa solicitude cunha categoría de máquina mentres segue citando o sistema de material incorrecto.
Comeza co recipiente acabado. Proporcione o seu debuxo, o acabado do pescozo, a disposición do asa, a capacidade nominal e o peso acabado. Engade o aspecto necesario, as condicións de servizo e as comprobacións de rendemento. Unha botella de deterxente de cor clara e un paquete sensible ao osíxeno necesitan probas diferentes, aínda que o seu volume e peso total coincidan.
Converte os requisitos en elementos de aceptación
Substitúe termos soltos como "boa barreira" ou "alta resistencia" por unha proba definida e un límite de aceptación. Indique se a botella debe soportar unha determinada secuencia de manipulación, manter un aspecto específico ou cumprir un obxectivo de protección do produto. A condición de proba pertence ao límite, incluíndo o contido ou o simulante cando sexa relevante.
| Requisito | Pregunta de selección | Evidencia a solicitar |
|---|---|---|
| Cor da superficie consistente | Que capa leva a cor e que variación de entrada está permitida? | Mostras de aspecto aprobada e mostras de proba durante toda a carreira |
| Material reciclado no núcleo | Que fonte, grao e material compartido debe manexar o sistema? | Especificación do material, mapeo de alimentación e resultados das pezas acabadas |
| Protección do produto | Que substancia debe manter a parede dentro ou fóra? | Obxectivo de barreira, condicións de proba e validación a nivel de paquete |
| Manipulación e empilhado | Que localizacións de contedores e cargas controlan o rendemento? | Trazado de límites e probas mecánicas acordadas |
| Saída da produción | Cantos contedores aceptados son necesarios dentro do tempo definido? | Demanda bruta de fusión, recontos aceptados, rexeitamentos e rexistro de parada |
Mantén os requisitos obrigatorios separados das preferencias. Se unha estrutura dunha soa capa xa supera a especificación, utilízaa como opción de referencia. Unha proposta multicapa necesita entón unha razón clara: unha superficie diferente, un material de núcleo definido, unha función de barreira ou outro requisito que a referencia non pode cumprir economicamente.
Indique tamén a mestura de produtos. Unha liña que atende pedidos repetidos longos ten unha carga de cambio diferente á que fai lotes curtos en varias cores. Inclúe os produtos planificados máis pequenos e maiores, en lugar de probar só a botella máis sinxela. Isto dá á discusión do equipo un límite utilizable.
Dálle un traballo a cada capa antes de escoller a estrutura
O moldeado por soplado de coextrusión combina fluxos de materiais nun parison en capas antes de que o molde forme a parte oca. A pregunta de selección é como serven esas capas ao recipiente. de KinggleVisión xeral da coextrusión multicapaexplica o proceso básico e as funcións comúns das capas.
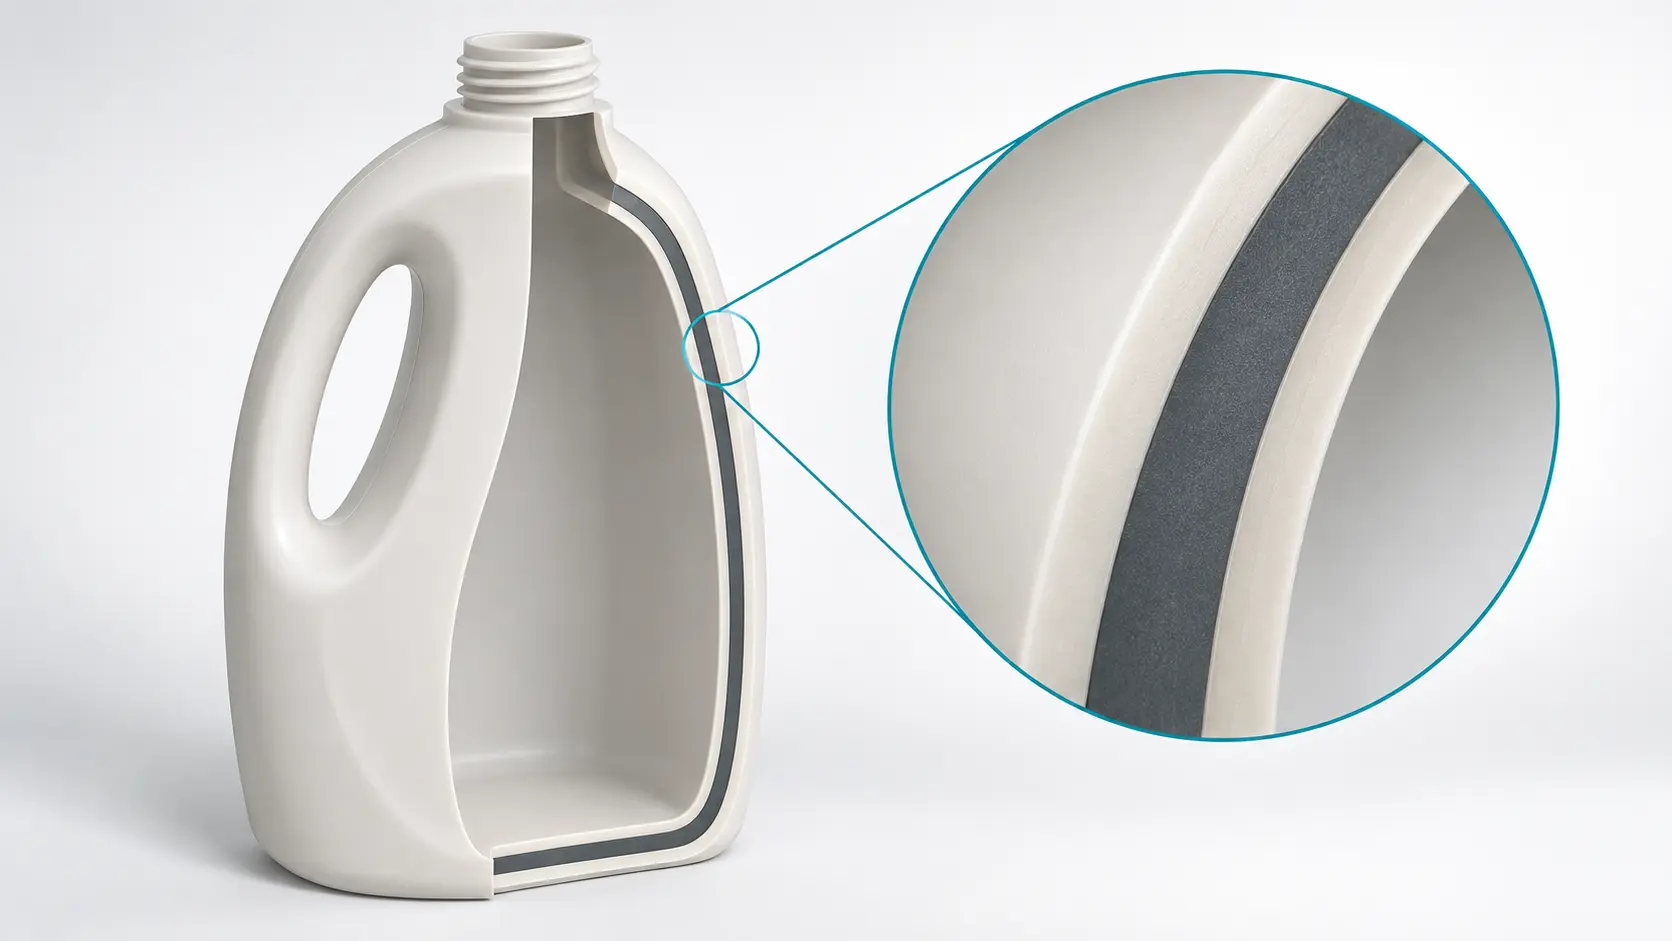
Unha máquina de moldeo por soplado de dobre capa pode ser relevante cando as superficies interior e exterior necesitan formulacións diferentes. Unha máquina de moldeo por soplado de tres capas engade un núcleo separado entre esas superficies. Ningunha descrición establece por si mesma a resistencia, a compatibilidade química ou o rendemento da barreira. Esas propiedades aínda necesitan os materiais seleccionados, a xeometría e os resultados das probas.
| Concepto de estrutura | Motivo para valoralo | Pregunta que queda |
|---|---|---|
| Capa única | Unha formulación cumpre o requisito completo do produto | O recipiente rematado pasa co peso proposto? |
| Dúas capas | Separa as formulacións internas e externas | As superficies e a interface seguen sendo aceptables? |
| Tres capas | Asigne unha formulación básica independentemente de ambas as peles | Pódese executar o recurso compartido principal con aspectos e un rendemento aceptables? |
| Estrutura de barreira con capas de amarre | Combina unha resina de barreira seleccionada con materiais estruturais | Están validados os graos de resina, as interfaces e o rendemento do paquete? |
Especificar materiais como un sistema
Para unha estrutura de pel/núcleo/pel, identifique o paquete de resina e aditivo en cada posición. Distinguir materias primas recicladas compradas dos recortes de produción devoltos a través dun moedor. Unha receita descrita simplemente como "nova/vella/nova" oculta a información necesaria para avaliar a coherencia e o manexo do material.
Non trate un núcleo reciclado soterrado como proba automática de adecuación ao contido. Solicitar a documentación do material e a avaliación específica do produto necesaria para o uso previsto. Así mesmo, o contido reciclado e a reciclabilidade son cuestións separadas. Un é o que entra no recipiente; a outra refírese ao que pode pasar despois co paquete completo.
Unha capa de barreira cambia o sistema de material
Kuraray identificaEVAL EVOH como material de barreira ao gasusado en envases e outras aplicacións. O seupresentación técnicatamén ilustra as capas de unión entre a poliolefina e o EVOH. Esas posicións de adhesivo pertencen á revisión da estrutura e do equipamento, non fóra do reconto de capas.
Solicite a combinación completa de resinas, incluíndo calidades de adhesivo, instrucións de manexo e condicións de barreira acordadas. Un valor de permeabilidade do material non é un resultado da vida útil dunha botella acabada. O envase, o peche, o contido e as condicións de uso precisan da súa propia validación. Engadir unha resina de barreira sen esa especificación deixa a decisión de compra sen rematar.
Comproba se a máquina citada pode executar a receita da capa
Unha máquina de extrusión por soplado multicapa debe coincidir tanto co recipiente como cos fluxos de material que alimentan a súa cabeza. Solicite un cronograma de equipamento que nomee cada extrusora, alimentador, camiño do material e posición da capa. O debuxo tamén debe identificar as saídas da matriz, as estacións e as cavidades do molde. Estes recontos describen diferentes partes do sistema.
Unha máquina de varias cabezas produce varios parisons para un evento de moldeado. Un cabezal de matriz multicapa forma capas dentro dunha parede de paris. Unha cita pode combinar estas características, pero unha non establece a outra. Do mesmo xeito, o reconto de capas por si só non proporciona un reconto de extrusora fiable. Le o mapa de feeds real.
Dimensiona os fluxos de materiais con unidades completas
Use a demanda bruta de parison para o tamaño da extrusión. Só a masa da botella acabada deixa fóra o material que se fai recortado. Define a masa bruta por recipiente moldeado e o número de recipientes formados por hora. Para un arranxo con varias saídas, inclúa todos os envases nesa taxa de produción.
Considere unha botella hipotética cunha masa acabada de 40 g e unha asignación bruta de parison de 55 g. Supoña que a liña forma 1.200 botellas por hora antes de rexeitamentos de calidade. Neste exemplo, a diferenza de 15 g está recortada, non unha asignación estándar de chatarra. Estas entradas ilustran o método; non son resultados de produción de Kinggle.
Demanda de fluxo de material = demanda bruta de fusión × fracción de masa asignada
| Posición | Cota masiva asignada | Fluxo necesario |
|---|---|---|
| Pel exterior | 20 % | 13,2 kg/h |
| Núcleo | 60 % | 39,6 kg/h |
| Pel interior | 20 % | 13,2 kg/h |
| Total | 100 % | 66,0 kg/h |
A receita 20/60/20 é unha suposición de cálculo, non unha proporción recomendada de contido reciclado. Se un fluxo de material alimenta varias posicións, combine esas posicións ao calcular a carga dese fluxo. Comprobe tamén a parte de botella e capa máis pequena prevista. Unha cifra de potencia máxima non establece un funcionamento estable a unha baixa taxa de alimentación.
Use as opcións de produtos de Kinggle como punto de partida
de KinggleMáquina monoestación KGB2L 2Llista opcións de capa única, dobre e de tres capas. OMáquina de dobre estación KGB5D 5Lenumera as mesmas opcións de capa nunha plataforma diferente. Ambas páxinas describen por separado configuracións de cabezas múltiples, o que reforza por que o reconto de capas e o reconto de saídas necesitan entradas separadas na cita.

As clases de capacidade publicadas son útiles para reducir a plataforma. Non substitúen unha revisión de configuración específica da resina. Pregunta que deseños de parafusos, sistemas de alimentación e opcións de cabeza serven á receita proposta. Non trate unha figura plastificante de HDPE base como a capacidade combinada dun sistema multicapa non especificado.
Para unha cotización da máquina de moldeo por soplado de coextrusión, rexistre o intervalo de caudal acordado para cada fluxo de material, requisitos de preparación, filtración onde sexa necesario, controis de receitas e procedemento de purga. Especifique que auxiliares inclúe o prezo. Un circuíto de material que funciona nunha demostración aínda pode necesitar equipos fóra do límite da máquina citada.
Verifique as capas no recipiente moldeado, non só na pantalla da receita
O control da proporción de capas comeza coa subministración de material, pero a aceptación pertence ao recipiente acabado. Unha pantalla que mostra as porcentaxes correctas non mostra o grosor da capa nun ombreiro ou esquina. O peso total da parte tamén é insuficiente: describe todo o recipiente, non onde acabou cada material.
Manteña tres rexistros separados: a receita de masa, o perfil do espesor total da parede e a distribución de capas medida na peza. Mesmo nunha sección ideal, as diferentes densidades de material significan que unha fracción de masa non é automaticamente unha fracción de espesor. A formación e o fluxo locais engaden outro motivo para inspeccionar o recipiente en lugar de converter unha porcentaxe de receita nunha garantía de parede.
Construír un plan de mostra baseado na localización
Seleccione lugares de medición a partir do debuxo real. Inclúe áreas nas que a xeometría ou o uso fan que unha sección delgada sexa consecuencia, despois engade suficientes localizacións do corpo para mostrar o patrón de distribución. Identifica a estación, a saída, a hora e a revisión da receita en cada mostra. En caso contrario, unha bandexa mixta de botellas pode ocultar un problema específico da posición.
Utilizar un método de seccionamento e medición axeitado aos materiais. A inspección visual ordinaria pode non distinguir capas de resina similares. Cando unha capa funcional delgada controle o rendemento, acorde como o identificará o laboratorio e como se probará a propiedade do paquete relevante. A fotografía dunha parede cortada só non é un resultado completo de barreira.
Diagnosticar o síntoma antes de cambiar a receita
Se a cor exterior parece inconsistente, compare primeiro o lote de material aprobado, a formulación da cor e a distribución da pel medida. Aumentar o colorante inmediatamente pode enmascarar un síntoma mentres cambia as condicións de custo e proceso. Para obter unha separación aparente, revise o emparellamento de materiais, os requisitos de adhesivo e o rexistro de procesamento antes de axustar cada extrusora á vez.
Para unha zona delgada local, inspeccione a posición do parison e a distribución total da parede xunto coas medidas da capa. de Kinggleguía de programación parisonexplica por que importan a sincronización do perfil, o aliñamento das ferramentas e a estabilidade da extrusión. Garda unha liña base e cambia unha variable controlada á vez para que a seguinte mostra poida explicar o efecto.
Relaciona as comprobacións de rendemento co seu alcance.ASTM D2463-23aborda a resistencia ao impacto das caídas dos envases termoplásticos moldeados por soplado cheos de auga.ASTM D2659-16 (2023)aborda as propiedades de esmagamento de columnas. Ningunha das probas por si mesmas establece o rendemento da barreira ou a compatibilidade cos contidos previstos. Acordar os métodos aplicables e os límites do produto antes do ensaio.
Compare o custo por recipiente aceptado, non só o prezo da resina
Un prezo máis baixo da resina de núcleo pode soportar un investimento multicapa, pero a comparación financeira necesita o mesmo produto aceptado ao final. Compare estruturas só despois de que ambas cumpran as especificacións do recipiente. En caso contrario, a opción aparentemente máis barata pode simplemente conter menos material necesario para pasar a proba.
Mantén o custo de compra separado da circulación interna. O recorte enviado a través dun moedor e devolto á liña aínda necesita manipulación, enerxía e control. Non obstante, non é outra compra do mesmo polímero. Contar a masa bruta de extrusión como resina fresca comprada en cada pasada pode exagerar o custo do material.
Use un libro de lote cun límite claro
Rexistra os insumos comprados consumidos, a saída aceptada, a chatarra non recuperada, o material de purga e os cambios de inventario durante o mesmo período. Rastrexa as devolucións internas por separado. Cobra as perdas de material onde realmente saen dese límite, en lugar de aplicar unha porcentaxe de chatarra universal que pode contar o recorte reciclado dúas veces.
O exemplo seguinte usa unidades de custo hipotéticas, non prezos de mercado nin unha cotización Kinggle. Ambas opcións producen 10.000 envases aceptados de 40 g de peso cada un. Supón que non hai cambios de inventario. A resina monocapa custa 100 unidades/kg. Para a opción multicapa, a mestura de entrada comprada é un 20% de material exterior a 100 unidades, un 60% de núcleo a 75 e un 20% de material interior a 100 unidades/kg.
= 85 unidades de custo/kg
| Entrada ou resultado | Capa única | Asunción de tres capas |
|---|---|---|
| Contenedores aceptados | 10.000 | 10.000 |
| Masa en contedores admitidos | 400 kg | 400 kg |
| Insumos comprados consumidos, incluídas as perdas non recuperadas | 410 kg | 430 kg |
| Custo ponderado da entrada comprada | 100 unidades/kg | 85 unidades/kg |
| Custo do material adquirido | 41.000 unidades | 36.550 unidades |
| Custo do material por recipiente aceptado | 4.10 unidades | 3.655 unidades |
O cálculo supón que o custo de mestura indicado aplícase a todos os insumos comprados consumidos. Dá intencionadamente á opción multicapa máis perdas sen recuperar. Aínda así, a súa vantaxe de custo de material é de 4.450 unidades para o pedido. Esa cantidade é a asignación dispoñible para os custos de explotación e propiedade adicionais antes de que a vantaxe desapareza.
Se a opción multicapa engade 2.000 unidades para o pedido, o seu custo combinado nesta comparación limitada pasa a ser de 38.550 unidades, ou 3,855 por contedor aceptado. As cotizacións reais precisan dun límite máis completo: man de obra, servizos públicos, mantemento e custo de propiedade do equipo extra. Substitúe todas as entradas asumidas polo propio libro de fábrica.
Consulta o calendario de produción detrás do aforro
Os cambios frecuentes na receita ou na cor poden facer que as perdas de purga e o tempo de configuración sexan decisivos. Compare as lonxitudes dos lotes e a secuencia de pedidos planificada, non só unha carreira estable. Un aforro de material demostrado nun pedido longo pode non cubrir as perdas de varios lotes curtos. Proba os cambios que realmente programará a fábrica.
Manter o cálculo aínda que cambien os prezos dos materiais. Un modelo de custo útil permite ao comprador variar o prezo básico, o rendemento aceptado e o tamaño do lote sen cambiar os requisitos do produto. Debería expoñer onde deixa de pagar a proposta, en lugar de producir unha única porcentaxe de aforro atractiva.
Demostrar a configuración nunha proba de máquina específica de material
Organiza o ensaio arredor do recipiente e dos materiais previstos. Unha resina de demostración sinxela pode establecer que a máquina funciona, pero non pode responder se o sistema citado ten unha formulación central esixente ou unha fina capa funcional. Identifique a construción adquirida, a configuración da cabeza, os auxiliares e as operacións posteriores no plan de proba.
Antes de executar o material, acorde o plan de mostra, os métodos de medición, os límites do produto e a definición de saída. A duración requirida depende do que deba mostrar o xuízo. Inclúe a estabilización, a reposición de material ou un reinicio relevante cando eses eventos formen parte da pregunta de aceptación. Unha lonxitude de carreira arbitraria non substitúe unha proba definida.
- Relaciona a proba co debuxo do recipiente aprobado, a revisión do molde e as calidades exactas de resina. Rexistrar os lotes de materiais e as condicións de preparación.
- Confirme o mapeo de extrusora a capa, a receita masiva e o equipo de manipulación de material incluído. Garda a configuración inicial do control.
- Establecer a condición estable acordada. Rexistrar os valores reais do proceso, as intervencións e calquera cambio de receita durante a proba.
- Recoller mostras rastreables por estación, punto de venda e hora. Manteña as mostras erradas no rexistro de calidade en lugar de presentar só as mellores botellas.
- Mide as localizacións especificadas e realiza as probas funcionais acordadas. Conecta cada resultado de aceptación coa súa mostra e método.
- Rexistra a saída aceptada, as perdas non recuperadas e os resultados relevantes de cambio ou reinicio. Conxela a configuración e a receita que pasou.
Capacidade de proceso separada dunha mostra atractiva
Unha mostra pode pasar mentres o proceso segue á deriva. Compare as mostras na xanela de observación acordada e despois dos eventos incluídos. Se un lote de material ou unha recarga cambia a aparencia ou a distribución da capa, preserve a evidencia e investigue a causa. As medias só poden ocultar fallos nun punto de venda ou nun momento.
Para a saída, use envases aceptados dividido polo tempo de produción acordado. Indique como entran no cálculo as paradas, os rexeitamentos e as retencións augas abaixo. Se o obxectivo se refire á liña completa, inclúa o recorte e a inspección no límite probado. Un contador da máquina e unha caixa de envases acabados e aceptados miden diferentes resultados.
de Kinggleguía de proba de aceptación de fábricaexplica como conectar un resultado á máquina, produto, método e límite. Para a selección de varias capas, engade a programación do fluxo de material, as medidas de capa e a revisión da receita a ese rexistro. Documentar os elementos abertos e as probas necesarias para pechalos.
Solicite unha configuración que se poida reproducir na fábrica receptora: as calidades de materiais aceptadas, as vías de subministración, os identificadores de cabezas e ferramentas, os ficheiros de receitas, as condicións de utilidade e os resultados das mostras deben viaxar coa máquina.
Un ensaio específico de material reduce o risco de compra ás condicións que as partes realmente comprobaron. Non promete rendemento en todas as resinas ou produtos futuros. Calquera cambio no sistema de materiais ou na especificación do recipiente precisa dunha revisión definida, en lugar de supoñer que o mesmo reconto de capas garante o mesmo resultado.
Envía a Kinggle o debuxo do recipiente, o contido, as calidades de resina, as funcións de capa previstas e o obxectivo de saída aceptada. Engade a mestura de produtos e as probas necesarias para que a proposta de equipamento poida abordar o traballo real.
Discutir unha configuración de máquina multicapa
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Preguntas frecuentes
Unha máquina de moldeo por soplado multicapa é sempre mellor que unha máquina dunha soa capa?
Non. Unha máquina dunha soa capa é unha referencia razoable cando unha formulación cumpre coa especificación do recipiente. Os equipos multicapa están xustificados por un requisito definido de superficie, núcleo ou barreira e un caso de custo viable. Compare o rendemento do produto aceptado e o custo operativo, en lugar de tratar as capas adicionais como un grao de calidade.
Unha estrutura de tres capas require tres materiais diferentes?
Non. Unha estrutura de tres capas identifica tres posicións na parede, non necesariamente tres familias de polímeros diferentes. As dúas peles poden usar a mesma formulación mentres que o núcleo usa outra. Solicitar a programación real do material e o mapeo de alimentación; eses documentos establecen como o cabezal e as extrusoras seleccionadas crean a estrutura.
Unha máquina de moldeo por soplado con varias cabezas é o mesmo que unha máquina multicapa?
Non. Varias saídas de matrices producen varios parisons para un evento de moldeado. Os equipos multicapa forman capas de materiais dentro dunha parede de paris. Unha máquina pode combinar ambas as funcións. Rexistra o reconto de saídas, a estrutura da capa, as estacións e as cavidades por separado para que a cotización non confunda unha disposición de produción coa disposición de material.
Pódese actualizar unha máquina existente dunha soa capa para a produción de varias capas?
A resposta depende do sistema de extrusión existente, do espazo dispoñible, da interface principal, dos controis, das utilidades e do rendemento necesario. Obtén unha revisión de enxeñería da construción real antes de presupostar unha conversión. Non supoña que a substitución da cabeza só proporciona os circuítos de materiais adicionais ou o rango de operación necesarios para a receita proposta.
Que información se necesita para cotizar unha máquina de moldeo por soplado multicapa?
Proporcione o debuxo do recipiente e o estado final, o contido, as calidades de resina, as funcións de capa propostas, o obxectivo de saída aceptada e a mestura de produtos. Inclúa a masa bruta de paris se se coñece, as probas necesarias, as utilidades dispoñibles e o alcance posterior. Se a receita da capa non está resolta, defina primeiro o requisito de rendemento para que o provedor poida avaliar as configuracións adecuadas.