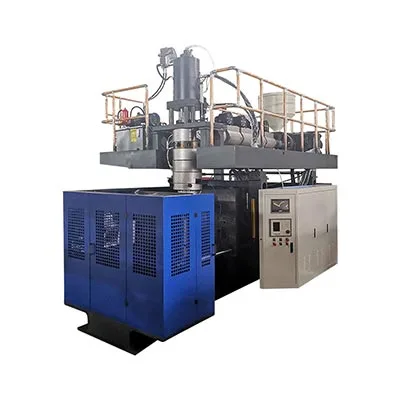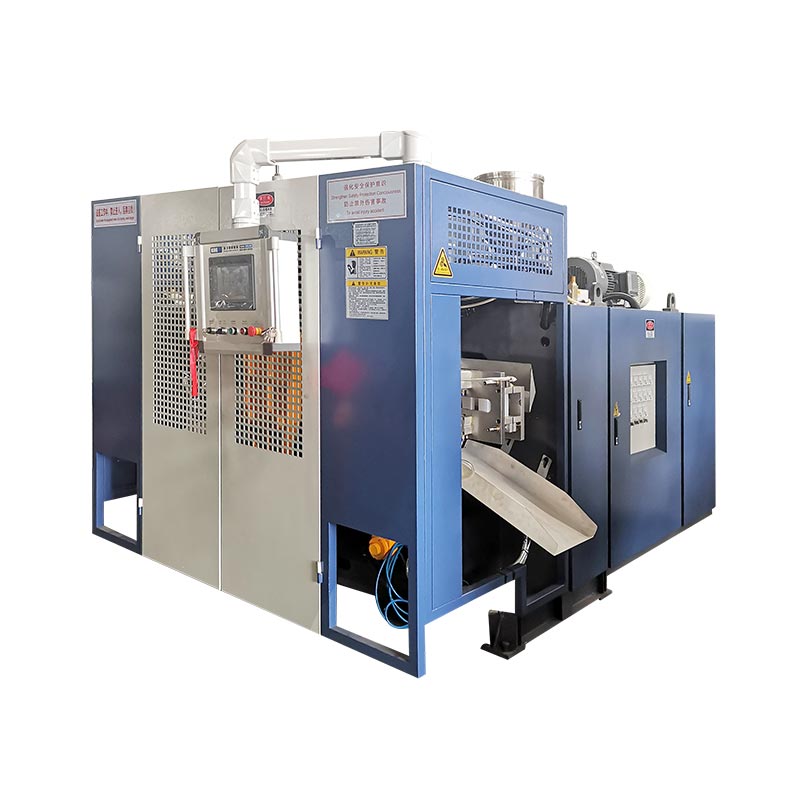

Unha máquina de moldeo por soplado servo hidráulica usa un paquete de bomba de motor servo-controlado para proporcionar enerxía hidráulica segundo a demanda de funcionamento da máquina. Escólleo polos movementos, os requisitos de fluxo de presión e os resultados do produto aceptado que debe ofrecer, en lugar dunha etiqueta de servo ou unha porcentaxe de aforro de enerxía non compatible. A proba decisiva é un ensaio de produción controlada con límites de medición claros.
Unha comparación de compras tórnase enganosa cando tres preguntas diferentes comparten unha única resposta: o que alimenta a bomba, o que move o molde e o que controla a peza. Un servomotor pode mellorar a forma en que responde un suministro hidráulico. Non converte un cilindro hidráulico nun actuador eléctrico, non elimina o requisito de refrixeración nin establece o grosor de parede acabado da botella.
Manteña estas comprobacións na lista de compras:
- Identificar o tipo de accionamento e o ámbito de control de cada eixe da máquina.
- Ler a potencia do motor da bomba por separado da extrusión e a demanda total da máquina.
- Revisa os movementos simultáneos, non só as valoracións máximas individuais.
- Proba a produción en quente co molde, a resina e as regras de aceptación reais.
- Require rexistros de diagnóstico, configuracións recuperables e documentos de servizo.
Comeza co que realmente controla o servosistema
Nun sistema servo-hidráulico, o accionamento eléctrico e o motor controlan a bomba que subministra enerxía hidráulica. O circuíto hidráulico da máquina distribúe entón esa potencia aos actuadores correspondentes. Pregunta que variable regula o bucle de control: presión de subministración, caudal comandado, posición do eixe ou unha combinación. Estas son tarefas de control diferentes, mesmo cando unha cita chame a todas elas "control servo".
Bosch Rexroth describe o seuUnidades de velocidade variable Sytronixcomo combinacións de motor-bomba que coinciden coa demanda de carga conectada e reducen a demanda durante as fases de inactividade. Iso establece o principio de funcionamento. Non establece cales son os compoñentes, sensores ou software de Rexroth que utiliza unha determinada compilación de Kinggle, nin o aforro que conseguirá esa construción.
O primeiro documento de compra debe ser, polo tanto, un calendario de eixe. Enumere a apertura e peche do molde, o desprazamento do carro, o movemento do perno de soplado, a retirada e calquera movemento de descarga do acumulador que corresponda. Ao lado de cada movemento, rexistre o seu actuador e método de control. Se dous movementos comparten unha subministración hidráulica, fai visible esa relación. Se unha unidade separada controla a extrusión, manteña separada do paquete hidráulico.
O control da subministración non é o mesmo que o control das pezas
Unha bomba controlada por presión pode soportar movementos repetibles, pero un valor de presión non proba que un cilindro alcanzou a súa posición comandada. Así mesmo, un codificador do motor da bomba describe o movemento dese motor. Non mide automaticamente a posición da placa, o paralelismo do molde ou o grosor da parede do produto acabado. A cita debe identificar os comentarios utilizados para cada función prometida.
de KingglePáxina do produto KGB2Lenumera un deseño diferencial hidráulico, un motor servo-bomba de aceite e un PLC Mitsubishi. Estes elementos describen diferentes partes da máquina. Un PLC é o controlador de secuencia, non evidencia de movemento totalmente eléctrico. Para unha visión máis ampla do proceso, oguía da máquina de sopladoexplica onde encaixan a extrusión, a suxeición e o soplado.
Unha especificación de servo útil nomea a función controlada e a evidencia que a verifica. Unha marca de compoñentes ou un distintivo de motor por si só non é un criterio de aceptación.
Le os números publicados sen mesturar os seus significados
As máquinas de botellas e acumuladores de Kinggle ofrecen exemplos útiles de equipos servohidráulicos a diferentes escalas. As figuras que aparecen a continuación proceden das páxinas do modelo vinculadas. Son referencias de configuración publicadas, non medicións dunha proba de produción compartida. Deberían guiar unha discusión sobre enxeñería en lugar de clasificar estas máquinas unhas contra outras.
| Modelo e fonte | Capacidade máxima do recipiente | Forza de suxeición | Motor servo bomba de aceite | Valor da bomba publicado |
|---|---|---|---|---|
| KGB2L | 2 L | 40 kN | 11 kW | 80 l/min |
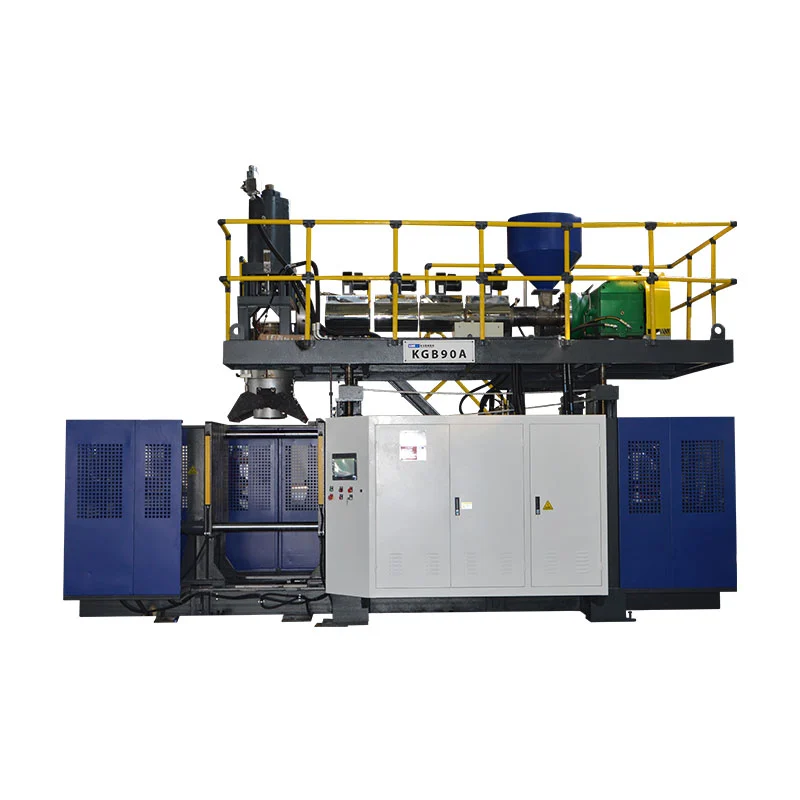
| KGB90A | 60 L | 280 kN | 18,5 kW | 150 l/min |
| KGB100B | 120 L | 440 kN | 25 kW | 200 l/min |
Fontes: as tres táboas de especificacións Kinggle ligadas. As páxinas etiquetan os valores L/min como "desprazamento da servobomba"; L/min é unha unidade de caudal, a diferenza do desprazamento por revolución. Confirme o desprazamento real da bomba, o rango de velocidade e as condicións nominales de funcionamento na documentación de construción seleccionada.
O KGB2L ten un arranxo de cambio de molde dunha soa estación. As páxinas KGB90A e KGB100B describen máquinas de cabezal acumulador con bloqueo de molde de cilindro de aceite e servosistemas hidráulicos. Os tamaños dos seus recipientes e as esixencias de suxeición difiren substancialmente. Polo tanto, o motor da bomba de 25 kW do KGB100B non é unha evidencia de que sexa menos eficiente que o motor de 11 kW do KGB2L.
Separe tamén o motor da bomba do motor da extrusora. OMesa KGB100Benumera un motor de extrusora de 55 kW xunto co seu servomotor de bomba de aceite de 25 kW. Estas clasificacións pertencen a diferentes cargas. Ningún número representa a electricidade consumida mentres se produce un determinado recipiente aceptado.
Dúas etiquetas de catálogo merecen especial atención
A páxina KGB2L enumera 600 PC/HR en "Saída (ciclo seco)". Trátao como unha referencia de ciclo seco, non como unha promesa de 600 botellas aceptadas por hora. A produción depende da botella, molde, resina, arrefriamento e secuencia de acabado. Un movemento baleiro rápido non pode establecer eses resultados.
Na mesma páxina aparece "Consumo medio de enerxía" de 12 a 18 kW. Esas unidades describen a potencia, non a enerxía acumulada ao longo do tempo. Non convertas o intervalo en kWh por botella sen unha ventá de medición coincidente e un reconto de produtos aceptados. de Kinggleguía de consumo de enerxíaexplica esa medida por separado.
A presión e o fluxo deben traballar xuntos a través da secuencia requirida
O valor do caudal principal dunha bomba non lle indica ao comprador canto caudal queda dispoñible á presión necesaria. A potencia do motor, as características da bomba, o estado do aceite e as perdas de circuíto limitan ese punto de funcionamento. Revise a envolvente de fluxo de presión para o ciclo de traballo real, incluíndo o tempo empregado en cada condición. Non é suficiente unha lista de valores máximos separados.
Catálogo de bombas T6 de Parkerofrece unha rutina de selección que verifica o desprazamento, a velocidade, as fugas, o caudal dispoñible e a perda de potencia. O seu método traballado distingue o fluxo teórico do fluxo efectivo e engade perdas á demanda de potencia teórica. O método é útil aquí; os seus valores particulares de bomba non deben transferirse a unha máquina Kinggle.
Un pequeno cálculo expón a información que falta
A potencia hidráulica ideal asociada cunha diferenza de presión e caudal entregado é:
Para un punto de funcionamento ilustrativo de 100 bar e 60 L/min, a potencia hidráulica ideal é de 10 kW. A 200 bar co mesmo caudal, é de 20 kW. Estes son exemplos construídos, non presións de operación de Kinggle ou resultados de proba. A entrada real da unidade tamén debe cubrir as perdas relevantes; unha clasificación eléctrica non se pode tratar como unha saída hidráulica ideal.
O cálculo explica por que un motor de bomba de 11 kW e un valor de catálogo de 80 L/min non establecen que a bomba entrega 80 L/min a cada presión. O provedor debe mostrar as condicións de funcionamento que poden ocorrer en conxunto. Solicitar límites continuos e intermitentes, rango de velocidade admisible, comportamento de limitación de potencia e as consecuencias de alcanzar un límite.
Revise os movementos superpostos antes de aumentar o tamaño da bomba
Se o movemento do carro e outro eixe hidráulico se solapan, a súa demanda combinada pode diferir da súa demanda individual. O circuíto pode priorizar un eixe, reducir temporalmente a velocidade ou separar as subministracións. Pídalle ao provedor que explique a estratexia elixida e que a demostre durante a secuencia especificada. Non supoña que cada movemento citado alcanza a súa velocidade máxima individual ao mesmo tempo.
A forza de suxeición necesita unha revisión separada do molde e do mecanismo de suxeición. A lectura da presión da bomba non é unha medida directa da forza utilizable na ferramenta, nin unha evidencia de paralelismo da placa. Compare o grosor do molde ordenado, a carreira de apertura, a disposición de montaxe e o requisito de pinch-off coa configuración de suxeición aprobada.
Continúa botando aire fóra deste cálculo. O valor de 0,8 MPa da páxina KGB100B está etiquetado como presión de golpe. Non é a clasificación de presión do sistema hidráulico. de Kinggleguía de requisitos de utilidadesepara a subministración eléctrica, o aire comprimido e a auga de refrixeración para que eses sistemas poidan ser revisados nos seus propios termos.
Sigue o ciclo en lugar de xulgar un movemento impresionante
Unha pequena demostración pode facer que unha máquina pareza sensible mentres oculta onde se perde o tempo de produción. Grava a secuencia real desde a preparación para a parison ata a seguinte parte aceptada. Inclúe os permisos que permiten comezar cada movemento. Un eixe hidráulico que espera un robot ou unha condición de arrefriamento xa pode ser o suficientemente rápido; aceleralo non acurtaría o ciclo completo.
Durante a viaxe rápida, observe se o movemento alcanza a posición programada suavemente e se desacelera antes do contacto. Durante o bloqueo do molde, examine a acumulación de presión e o estado real da abrazadeira. Durante a retención ou o arrefriamento, verifique que cargas hidráulicas permanecen activas e como responde a subministración. Ao abrir e sacar, estea atento a interferencias, permisos atrasados ou correccións repetidas.
Grava os tempos de movemento e os resultados de calidade xuntos. Un tempo de peche do molde máis curto ten pouco valor de compra se produce un pinch-off inestable ou obriga a un axuste posterior. Igualmente, unha unidade de potencia silenciosa non é suficiente se un movemento diminúe a medida que o aceite alcanza o seu estado normal de funcionamento. O ensaio debe conectar o movemento coa parte que o segue.
Manter o control de parison na súa propia ruta de diagnóstico
Unha máquina de moldeo por soplado por extrusión hidráulica servo pode ter un sistema de control de espesor de parede separado. A páxina KGB100B de Kinggle enumera un controlador de grosor MOOG 100. Iso non fai que o control da velocidade da bomba e a programación de die-gap sexan intercambiables. Abordan diferentes partes do proceso e unha proba debería conservar ambos os conxuntos de configuración.
Se a distribución da parede se move de ciclo a ciclo, compare o comando parison e a retroalimentación dispoñible coa estabilidade da extrusión, a consistencia do disparo e o tempo. Se un lado permanece delgado, inspeccione o centrado e o aliñamento antes de aumentar o perfil completo. de Kinggleguía de programación parisonexplica por que as edicións de software non poden reparar de forma fiable un fallo mecánico ou de proceso.
A prioridade de compra práctica é unha secuencia repetible que produce pezas aceptables. A velocidade máxima do eixe pertence a ese obxectivo. Esixir rexistros de eventos que revelen que fase cambiou cando cambiou a produción ou a calidade, en lugar de aceptar un único número de ciclo total sen desglose.
Compare accionamentos hidráulicos, servohidráulicos e eléctricos segundo a aplicación
As etiquetas das unidades só son útiles despois de que a arquitectura de movemento está clara. "Hidráulico" describe como chega a potencia ao actuador. "Servo-hidráulico" engade unha descrición do control, moitas veces no paquete de motor-bomba. "Todo eléctrico" debe identificar a actuación eléctrica para os movementos da máquina indicados. Unha máquina tamén pode combinar diferentes tipos de accionamento, polo que unha programación de eixes é máis informativa que unha etiqueta.
| Descrición da unidade | Que establecer | Evidencia a solicitar |
|---|---|---|
| Hidráulico convencional | Tipo de bomba, funcionamento do motor e método de control ou descarga de subministración | Circuíto, condicións de traballo, xestión da calor e unha proba de produción combinada |
| Servo-hidráulico | Que funcións motor-bomba varían coa demanda e que eixes comparten a oferta | Límites de presión-caudal, alcance de control, realimentación e resultados de eventos de ciclo |
| Sistema de movemento eléctrico | Que eixes utilizan accionamento eléctrico e se permanece algunha función hidráulica | Lista de eixes, límites de forza/velocidade, necesidades de servizo mecánico e resultados de produción |
A documentación do fabricante mostra por que é importante esa distinción. Bosch Rexrothdescrición do accionamento hidráulico de velocidade variableexplica o funcionamento da motobomba baseado na demanda. Pola contra,Descrición da máquina eléctrica de Bekumidentifica explícitamente a suxeición eléctrica, a elevación da extrusora e a retirada. Este último é un exemplo de definición, non unha recomendación para substituír os modelos hidráulicos de Kinggle ou evidencia dunha oferta eléctrica Kinggle.
Non asuma que un paquete hidráulico convencional funciona a plena carga en cada pausa. Hai que comprobar a súa bomba e a súa disposición de descarga. Do mesmo xeito, non asumas que un paquete de servo elimina o arrefriamento, o coidado do aceite ou toda perda hidráulica. Bosch Rexroth describe a redución da entrada de calor e da demanda de refrixeración para os seus sistemas de velocidade variable, pero iso non é unha afirmación de que a célula de produción completa non necesite arrefriamento.
Para a adquisición, seleccione a máquina que se axuste ao molde e á forza necesaria, que complete a secuencia e que se poida manter localmente. A continuación, compare os resultados medidos no mesmo produto. Se as normas de hixiene restrinxen o aceite hidráulico preto do produto, defina explícitamente a zona restrinxida e as disposicións permitidas. Se o acceso ao servizo é difícil, inspeccione as rutas de substitución dos compoñentes antes de escoller o paquete.
Unha arquitectura de disco gaña o seu lugar grazas ao axuste do produto e aos resultados documentados. Escoller a etiqueta máis recente antes de definir a peza crea unha comparación cara sen unha base de decisión fiable.
Fai que a proba de aceptación responda á pregunta de compra
Unha proba de aceptación servo-hidráulica debe establecer se o paquete solicitado completa a secuencia de produción requirida en condicións definidas. Acorda o debuxo do produto, a revisión do molde, o grao de resina e as probas das pezas aceptadas antes de executar. Identifica a construción real da máquina e a revisión do software. Cambiar o artigo de proba na metade pode facer que aparentemente sexan mellores resultados de enerxía ou ciclos imposibles de comparar.
Use rexistros separados para o comportamento da accionamento hidráulico e a enerxía total da máquina. Un submedidor de accionamento da bomba pode axudar a explicar onde o paquete hidráulico usa electricidade. O contador da máquina de entrada tamén pode capturar extrusión, quentadores e auxiliares instalados. Ningunha das dúas captura necesariamente o compresor ou o enfriador. Grave o límite xunto ao resultado en lugar de describir cada lectura como "consumo da máquina".
EUROMAP 46.2, Versión 1.0, especifica a medición de enerxía relacionada co produto para unha máquina de extrusión-soplado cun molde determinado e os requisitos de produto definidos polo cliente. Esixe un funcionamento automático estable, condicións do barril e temperatura do aceite antes da medición. As súas condicións de medición inclúen polo menos 10 minutos e polo menos 15 ciclos. Estes son requisitos de medición de enerxía, non unha proba de fiabilidade completa nin de aceptación do envío.
Use as condicións definidas na recomendación cando ese método forme parte do contrato de compra. Engade un plan de mostraxe e de mostraxe separado adecuado ao produto e ao risco de produción. Un requisito de resistencia máis longo necesita a súa propia duración acordada, política de paradas, inspeccións e tratamento de desviacións; non debería estar implicado só pola proba enerxética.
- Conxela a configuración de proba, a identidade do produto, as utilidades e os límites de calidade.
- Estabilizar a máquina segundo o método acordado e as instrucións de funcionamento.
- Grava a secuencia de produción normal, incluíndo movementos e pausas superpostos.
- Mida a electricidade e a saída aceptada na mesma ventá definida.
- Inspeccionar as mostras contra as dimensións acordadas, a localización das paredes e as probas funcionais.
- Reproduce as condicións de parada e reinicio permitidas e rexistra o comportamento de recuperación.
- Pecha as desviacións con resultados de apoio e garda a configuración aprobada.
A enerxía por parte aceptada mídese en kWh dividida polas partes aceptadas desde esa mesma ventá. Se a proba é só para o límite da máquina, nomee a métrica en consecuencia. Esta medida de compra non debe confundirse co denominador de produto-masa de EUROMAP, e non debe ocultar os rexeitamentos contando cada artigo moldeado como saída aceptada.
de Kinggleguía de proba de aceptación de fábricamostra por que un simple resultado "aprobado" é unha evidencia débil. Aplique esa lóxica ao paquete de unidades: indique o que se observou, en que condición, fronte a que límite e o que pasou cando cambiou a secuencia.
Un sistema reparable separa as fallas hidráulicas das fallas do proceso
Escolla un paquete que permita ao mantemento identificar un problema antes de axustar a configuración. Unha servo alarma, unha flutuación de presión e unha fina parede da botella son observacións diferentes. Poden estar conectados, pero tratalos como un "problema hidráulico" pode levar a cambios innecesarios. Comeza co evento rexistrado e compárao coa última liña base de produción aprobada.

| Observación | Compare primeiro | Evite este atallo |
|---|---|---|
| O movemento diminúe despois do quecemento | Estado real do aceite, resposta presión/caudal, arrefriamento e tempo rexistrado do eixe | Aumentando cada configuración de presión |
| A presión cambia mentres o movemento se detén | Comando, retroalimentación dispoñible, permiso de secuencia e condición do circuíto | Asumindo que o motor ten un tamaño inferior |
| O tempo de ciclo aumenta pero os tempos dos eixes mantéñense estables | Refrixeración, preparación para parison, esperas para levar e augas abaixo | Mercar unha bomba máis rápida para solucionar un pescozo de botella diferente |
| Cambios na distribución da parede | Perfil Parison, estabilidade da extrusión, ferramentas e retroalimentación do actuador relevante | Tratando a velocidade da bomba como unha receita de espesor de parede |
Estes controis organizan a investigación; non substitúen o procedemento de detección de avarías do provedor. As inspeccións físicas, as medicións eléctricas e os axustes hidráulicos requiren persoal autorizado. As instrucións da máquina deben indicar como illar a enerxía eléctrica, hidráulica e pneumática e tratar as cargas retidas. Parar un motor só non establece que un circuíto hidráulico sexa seguro de abrir.
Guía de enerxías perigosas da OSHAIdentifica a enerxía hidráulica e pneumática xunto con perigos eléctricos e mecánicos. Use os requisitos locais aplicables e o procedemento de illamento específico da máquina. Nunca evite un bloqueo ou afloxe unha conexión activa para investigar un problema de presión.
Inspeccione o paquete de servizo antes do envío
Require un circuíto hidráulico indexado, debuxos eléctricos, números de pezas de compoñentes, especificacións de aceite e filtros aprobadas, instrucións de mantemento e unha copia de seguridade documentada das configuracións. O comprador debe saber como substituír unha unidade ou un controlador sen perder a configuración aprobada. Acepta quen pode acceder aos parámetros protexidos e como se rexistrará e invertirá unha configuración modificada.
Comprobe o acceso ao armario e as disposicións de refrixeración fronte ao ambiente da planta. Inspeccione se o mantemento pode chegar aos puntos de servizo sen retirar equipos non relacionados nin entrar nunha zona perigosa. A dispoñibilidade de pezas de recambio merece unha discusión concreta sobre os identificadores e os arranxos de subministración, non unha promesa de que as marcas de compoñentes coñecidas eliminen o tempo de inactividade.
Unha transferencia útil inclúe a liña base aceptada, a lista de alarmas e a evidencia necesaria para o diagnóstico remoto. Iso permite que a fábrica informe dunha condición identificable en lugar de enviar un vídeo dunha parada inexplicable.
Coloque o sistema de accionamento na especificación de compra
Unha cotización debe conectar o paquete de unidades cun produto aprobado e un obxectivo de produción. Comeza co debuxo da peza, o peso acabado, os requisitos da parede, o grao de resina, a disposición das ferramentas e as quendas previstas. Despois define os movementos e as condicións de funcionamento que debe completar a máquina. Isto dálle ao provedor o deber de resolver en lugar de solicitar un tamaño de motor particular.
Para unha botella pequena, oKGB2Lproporciona un punto de partida publicado de pequena capacidade. Para produtos industriais máis grandes, oKGB90AeKGB100Bproporcionar referencias acumulador-máquina. Seleccione entre eles a través da ferramenta completa e dos requisitos do proceso, non só do volume nominal do recipiente.
O programa de condución debe indicar a disposición do abastecemento hidráulico, a identidade da bomba e do motor, as variables controladas, a retroalimentación necesaria e a envolvente de operación permitida. Achegue a secuencia acordada e identifique que accións se poden solapar. Inclúa o arrefriamento do aceite e as condicións da planta porque o equipo debe funcionar na fábrica receptora, non só na zona de proba do provedor.
- Defina a produción de produto aceptable por separado do rendemento do ciclo seco.
- Especifique o límite enerxético e o método de medida acordado.
- Indique como se rexistrarán os eventos do ciclo, as desviacións e a identidade da mostra.
- Identificar os debuxos, as copias de seguridade do software e os ficheiros de mantemento subministrados no momento da entrega.
- Acordar os escenarios de reinicio permitidos e as probas necesarias para aceptalos.
Mantén explícitos os termos comerciais e o rendemento. Se a redución de enerxía é unha condición de compra, defina a referencia de comparación e o artigo de proba. Se importa unha saída garantida, indique os criterios das pezas aceptadas e as condicións de proba. Unha promesa xeral de resposta rápida non pode resolver unha disputa sobre unha liña de produción lenta.
A proposta máis forte explicará por que o seu paquete de fluxo de presión seleccionado se adapta ao molde e á secuencia, como a proba demostrará esa elección e como a fábrica receptora pode preservar o resultado. Compra ese axuste de enxeñería. Unha etiqueta de servo é só o comezo da avaliación.
Para discutir unha configuración de Kinggle, envíe o debuxo do produto, a calidade da resina, a información do molde e a saída aceptada de destino a través doPáxina de consulta do proxecto Kinggle. Inclúa a tensión da fábrica receptora, as condicións de refrixeración e os equipos posteriores para que o sistema de accionamento poida ser revisado como parte da célula de produción.
Correo electrónico:sales@kinggle.com· Teléfono:+86-574-87103665
Preguntas frecuentes
É unha máquina de moldeo por soplado servo hidráulica totalmente eléctrica?
Non. Unha máquina servohidráulica usa un servoaccionamento eléctrico para controlar unha bomba hidráulica mentres o aceite hidráulico aínda transmite potencia aos actuadores correspondentes. Un sistema de movemento totalmente eléctrico utiliza accionamentos eléctricos para os movementos da máquina especificados. Comprobe o tipo de accionamento de cada eixe, incluíndo o peche do molde, a viaxe do carro e a retirada, en lugar de confiar nunha etiqueta xeral da máquina.
O servocontrol mellora automaticamente o grosor da parede da botella?
Non. O control de bombas e a programación de parison realizan diferentes traballos. Un abastecemento hidráulico estable pode soportar un actuador que dependa del, pero a distribución da parede tamén depende do perfil do separador, a aliñación das ferramentas, a estabilidade da extrusión, a resina e a xeometría da peza. Diagnostica o comportamento de comandos e comentarios antes de cambiar o perfil ou aumentar o peso total da peza.
A potencia do motor da servobomba de aceite pode predecir a factura eléctrica?
Non por si só. A clasificación do motor describe un compoñente instalado, non a enerxía total da máquina durante unha quenda de produción. Mida os kWh nun límite identificado e conte a saída aceptada na mesma xanela. Inclúa a enerxía do compresor e da refrixeración por separado cando queden fóra dese límite. Compare os mesmos produtos e requisitos de calidade.
Que debe comparar un comprador entre dúas cotizacións servohidráulicas?
Compare a lista de eixes, a abrazadeira e o axuste do molde, os puntos de operación de fluxo de presión necesarios, movementos simultáneos, refrixeración de aceite, diagnósticos de control e documentos de servizo. A continuación, compare os resultados das probas nas condicións do produto coincidente. Unha bomba máis grande ou un motor máis pequeno non é automaticamente a mellor opción. O paquete debe completar a secuencia acordada sen perder a saída aceptable.
Pódese actualizar unha máquina de moldeo por soplado hidráulico existente cunha servobomba?
Unha modificación pode ser factible, pero necesita unha revisión de enxeñería. Comprobe a combinación de bomba, motor e accionamento, válvulas, límites de presión, refrixeración, interface de control e funcións de seguridade. Identifique tamén o pescozo de botella existente na produción. A substitución da unidade da bomba non pode eliminar un límite de refrixeración ou extrusión do molde, e a máquina modificada necesita un plan de posta en marcha e aceptación definido.