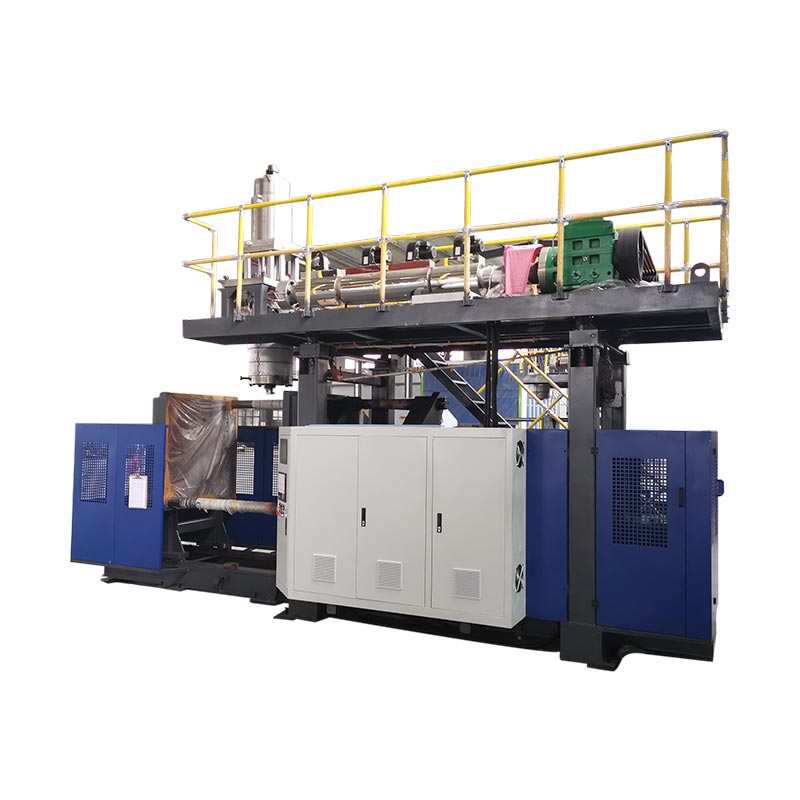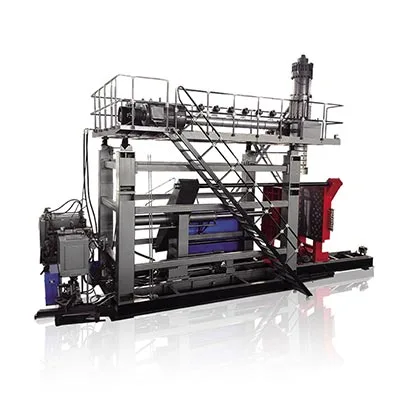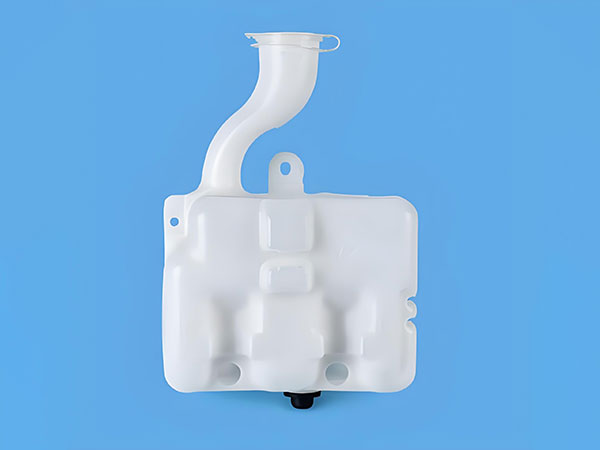

A programación de Parison cambia o espazo da matriz durante a extrusión para que o material se coloque onde a peza acabada o necesite. Un bo perfil protexe as esquinas, asas, os ombreiros e as zonas de belisco sen facer máis pesado todo o recipiente.

O que realmente controla a programación parison
No moldeado por extrusión e soplado, o plástico fundido sae da matriz como un tubo chamado parison. A gravidade, a forza de fusión, o inchazo da matriz, o estiramento e a xeometría do molde afectan a forma en que ese tubo se converte nunha parte. Un oco de matriz uniforme raramente crea unha parede acabada uniforme cando a peza ten ombreiros, esquinas, un asa ou un fondo profundo.
O controlador move a ferramenta para facer que as seccións seleccionadas sexan máis grosas ou máis finas. O obxectivo é a distribución controlada do material: material suficiente en zonas moi estiradas ou moi cargadas, con menos peso innecesario en tramos que se forman facilmente.
| Acción de perfil | Efecto proceso | Que verificar |
|---|---|---|
| Aumenta a apertura nos puntos seleccionados | Engade material a esa parte do parison | Esquinas finas, raíces do mango, ombreiros, parte inferior e zona de pinch-off |
| Diminuír a apertura nos puntos seleccionados | Reduce o material nesa porción | Paredes rectas pesadas, zonas de arrefriamento lento e exceso de peso da peza |
| Cambia o perfil | Move as zonas grosas e finas ao longo do paris | Indica se unha zona programada se aliña coa característica da peza prevista |
| Escala o peso do perfil global | Cambia o perfil completo | Peso total e muro mínimo, non só a media |
Un rexistro de produción útil mantén o ficheiro de perfil xunto co número de molde, o grao de resina, a cor ou a condición de molienda, a receita da temperatura, o tamaño da toma, o tempo de arrefriamento e as medidas das pezas aprobadas.
Os sistemas continuos e acumuladores utilizan diferentes referencias
En amáquina de moldeo por soplado continuo, a parison fórmase continuamente. Normalmente, o perfil está sincronizado co tempo ou a lonxitude do parison. A estabilidade da extrusión importa porque un cambio na saída pode mover un punto programado ao longo da peza.
Nunmáquina de moldeo por soplado acumulador, o fundido almacénase e empúxase a través da matriz. O perfil pódese atar á posición do acumulador. O tamaño da toma, a consistencia do recheo e a calibración do transdutor pasan a formar parte do problema do grosor da parede.

O oficialManual de MOOG DigiPack IIIdocumenta aplicacións tanto de acumulador como de extrusión continua. Isto non significa que todas as máquinas Kinggle usen o mesmo controlador. Confirme o modelo do controlador, a capacidade do perfil, o actuador e as ferramentas na cotización do proxecto.
Unha secuencia de configuración controlada
- Confirma a receita correcta.Relaciona o molde, o material, a matriz e a revisión do produto.
- Estabiliza a fusión.Deixa que as temperaturas reais se asienten e confirme unha alimentación e extrusión consistentes.
- Comprobe a ferramenta cero e o alcance.Inspeccione o movemento en busca de pegadas, fugas ou desalineamentos.
- Establece a lonxitude do parison e o tamaño do tiro.O parison debe alcanzar a posición correcta ao pechar o molde.
- Comeza cun perfil sinxelo.Os cambios amplos son máis fáciles de diagnosticar que moitas correccións bruscas.
- Moldear varios ciclos estables.Non xulgue a primeira parte despois dun cambio de proceso importante.
- Medir localizacións fixas.Rexistra o muro mínimo, o peso da parte, o aspecto e os resultados funcionais.
- Cambia unha área á vez.Garda unha nova revisión só despois dunha mellora repetible.
Resolución de problemas de espesor de parede por síntoma
| Síntoma | Inspeccionar | Seguinte paso |
|---|---|---|
| Parte inferior ou ombreiro fino | Posición do perfil, caída parison, estiramento e tempo de golpe | Confirme o aliñamento antes de engadir o peso total |
| Un lado sempre máis fino | Centrado de matrices, aliñación de moldes, arrefriamento e contacto de parison | Corrixe a causa física asimétrica |
| O grosor move ciclo a ciclo | Temperatura de fusión, saída, tamaño de tiro, retroalimentación e estabilidade hidráulica | Estabilice o proceso antes de editar os puntos |
| Muro pesado pero débil pinchadura | Localización do material, deseño de pinch-off e posición de paris | Move o material á zona de belisco en lugar de aumentar o peso da parte completa |
| Boa distribución pero exceso de peso | Escala total e seccións innecesariamente pesadas | Reduce os pasos medidos ao tempo que protexe as localizacións de paredes mínimas |
| O comando cambia pero parte non | Actuador, válvula, cableado, calibración ou restrición | Compara comandos e comentarios e, a continuación, pasa ao mantemento |
A vista de fábrica: a repetibilidade importa máis que unha mostra perfecta
Un perfil só está listo para a produción cando sobrevive á variación normal, como un reinicio en quente, o cambio de lote de material, o cambio de quenda e o rango esperado de condicións de auga de refrixeración. Un bo recipiente demostra que a máquina pode facer a peza; unha execución estable demostra que o proceso se pode xestionar.
Antes da aceptación, acorde os lugares de medición, a cantidade de mostra, as probas funcionais e a revisión da receita aprobada. Protexa o ficheiro de referencia ao tempo que dá aos operadores adestrados unha ruta documentada para facer e revertir axustes controlados.
Se aparece inestabilidade do perfil con alarmas, desacordo de posición ou cambios de secuencia, use oHMI e guía de alarmas. Os compradores que aínda están definindo o equipo poden comezar co Kinggle'sguía de selección de máquinas.
Preguntas frecuentes
Que é a programación parison?
A programación de Parison cambia a abertura da matriz durante a extrusión para que as diferentes seccións da parison reciban diferentes cantidades de material.
Pode a programación parison solucionar todos os problemas de paredes delgadas?
Non. Non pode corrixir de forma fiable o desalineamento da matriz, a extrusión inestable, as ferramentas danadas, o arrefriamento deficiente, o deseño incorrecto do molde ou un actuador que funciona mal.
Debo cambiar primeiro puntos individuais ou peso global?
Use o peso total só cando a parte completa sexa constantemente lixeira ou pesada. Use cambios de puntos locais cando as medicións mostren un problema repetible nunha área específica.
Por que se move o perfil da parte?
As causas comúns inclúen os cambios na velocidade de extrusión, a lonxitude do parison, a consistencia do disparo do acumulador, a temperatura do material, o retardo de inicio ou a calibración do sensor.
Cantos puntos de perfil necesita unha máquina?
O número necesario depende da xeometría da peza e da configuración do controlador. Máis puntos non compensan un proceso inestable.