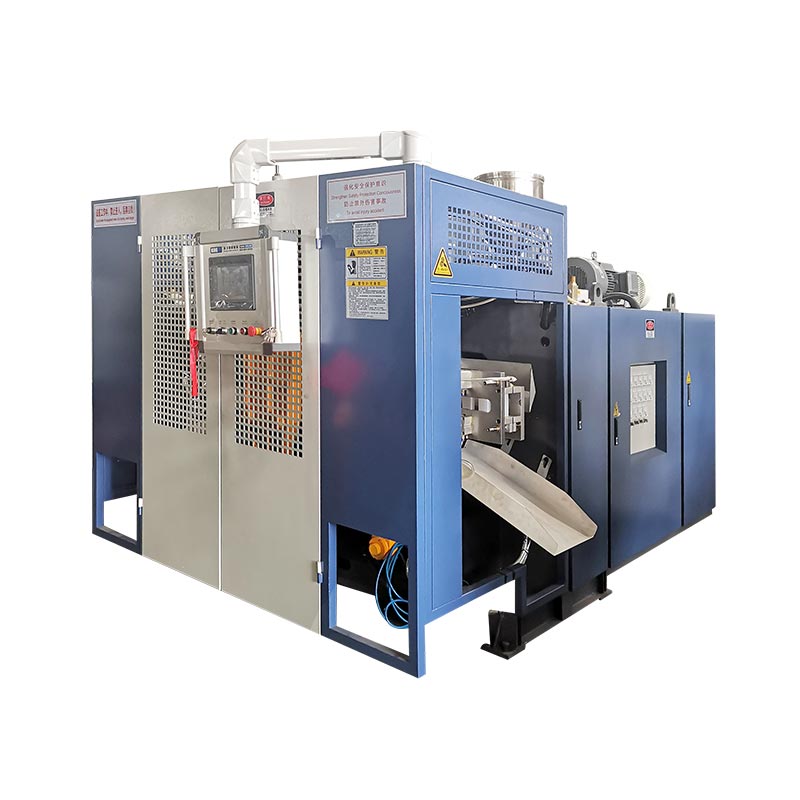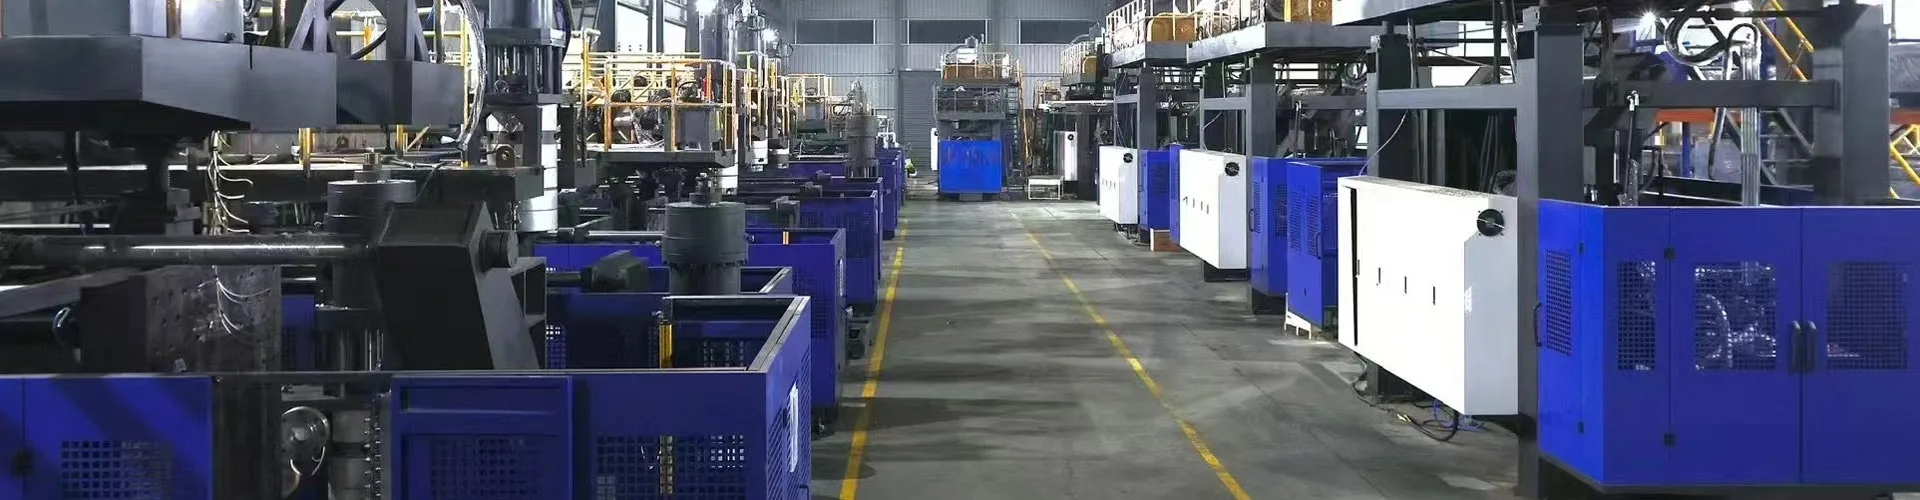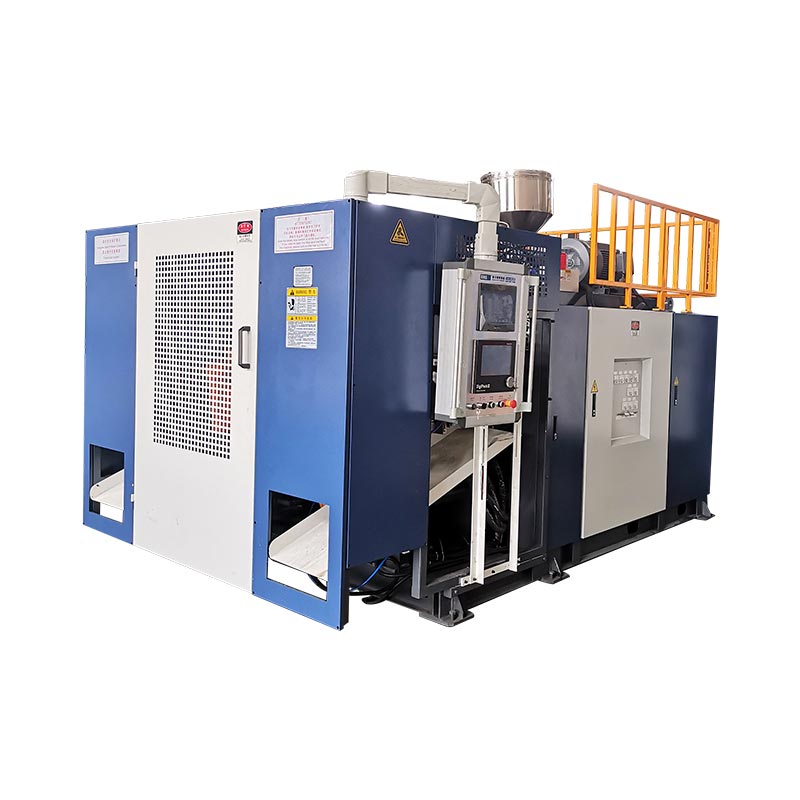

Escolla un fabricante de máquinas de moldeo por soplado por probas de axuste do produto, responsabilidade de enxeñaría, probas repetibles e preparación para o servizo, non só as reclamacións do tamaño da fábrica ou do catálogo. Verifique quen constrúe o equipo, como a configuración proposta manexa a súa parte e o que entregará o provedor despois da proba. Recomendamos tratar os requisitos de produción ou de conformidade non resoltos como portas de decisión que un prezo máis baixo non pode compensar.
Un vídeo de fábrica pode mostrar baías de montaxe limpas e máquinas que se moven sen problemas. It cannot tell you whether the pictured machine uses your resin, forms your neck finish or delivers accepted containers through the required finishing operations. Esa é a brecha que debe pechar unha avaliación de provedores.
A pregunta correcta non é simplemente: "É esta unha boa fábrica?" É: "Pode este provedor explicar, construír, verificar e apoiar este sistema de produción?" Ese cambio fai que a revisión sexa máis útil e que a cita final sexa máis fácil de comparar.
Antes de seleccionar un fabricante, verifique cinco cousas:
- Proceso relevante e experiencia de produto, non só o volume do recipiente coincidente.
- Unha parte contratante clara, lugar de construción e responsabilidade técnica.
- Explicacións de enxeñería apoiadas en debuxos e comprobacións medibles.
- Unha proba que identifica o produto, as condicións e a saída aceptada.
- Documentación de conformidade, formación e acordos de servizo para a construción subministrada.
Comeza co teu produto, non coa lista de máquinas dun provedor
Unha lista útil útil comeza cunha definición de produto controlada. Dálles aos provedores o deseño, a calidade do material, o peso obxectivo, os detalles do pescozo ou do peche, as dimensións críticas e as probas funcionais requiridas. Engade o calendario de produción e a condición na que o produto debe saír da cela. Unha botella recortada e probada por fugas é un requisito de entrega diferente dun artigo moldeado sen recortar.
O axuste do proceso pasa antes que a reputación do provedor. O moldeado por extrusión por soplado forma un parison fundido, mentres que o molde por soplado por estiramento de PET funciona a partir dunha preforma. A experiencia cunha ruta non debe ser tratada como proba de competencia na outra. de Kinggleguía de máquinas e procesosexplica a distinción. Para un proxecto de HDPE, pídelle a un fabricante de máquinas de extrusión por soplado que aborde a xeometría real da resina e da peza.
Que fai que un proxecto de referencia sexa relevante?
Igualar litros nominais é unha comparación débil. Unha referencia faise máis útil cando o seu material, asa, pescozo, requisitos de parede, disposición de ferramentas e percorrido de acabado se asemellan ao traballo proposto. Pregunta que funcións foron difíciles e como se comprobaron. A explicación do provedor debe conectar a configuración da máquina a esas funcións.
A fotografía dun recipiente exitoso non revela as pezas rexeitadas nin as condicións que o produciron. Solicite unha discusión de referencia permitida ou un rexistro técnico anónimo cando a confidencialidade do cliente impida a súa divulgación. Respecta esa confidencialidade; un provedor non ten que expoñer os debuxos doutro comprador para demostrar un método de revisión sólido.
Os termos de busca tamén necesitan coidado. Afábrica de moldeo por sopladopode producir envases utilizando maquinaria comprada en lugar de fabricar as propias máquinas. Establecer o que realmente ofrece a empresa. A experiencia operativa pode ser valiosa, pero o deseño de equipos, a integración e o apoio a longo prazo requiren a súa propia evidencia.
Define a familia de produtos así como o primeiro SKU. Identifica a parte máis ancha, a parte máis pesada e o formato máis difícil de agarrar ou recortar. Poden non ser o mesmo elemento. O provedor debe explicar cales se adaptan á construción proposta, cales necesitan ferramentas adicionais e cales quedan fóra do ámbito citado.
Preferimos unha configuración máis estreita e ben soportada a unha promesa de que unha máquina xestionará todos os produtos futuros. Unha proposta útil indica os límites antes do pedido, mentres que o comprador aínda ten opcións.
Quen construirá e apoiará a túa máquina?
Facer explícita a cadea de responsabilidade. Identifique a empresa que asina o pedido, o lugar de fabricación, o contacto técnico e o responsable da aceptación e soporte. Estes roles poden situarse dentro dunha organización ou en varias. O que importa é que o comprador poida seguir a cadea sen descubrir máis tarde unha interface sen asignar.
Pregunta quen controla os debuxos da máquina, os compoñentes adquiridos, o traballo de montaxe, as interfaces de ferramentas, o software e os rexistros de probas. Se o molde ou unha unidade posterior procede doutro provedor, identifique quen aproba a súa conexión coa máquina de moldeo. O contratista principal debe explicar o ámbito que controla e o traballo que coordina.
A subcontratación é unha cuestión de alcance, non un fallo automático
Os controis, unidades, válvulas e ferramentas especializadas adquiridos non fan que un provedor non sexa fiable por si só. Tampouco un distribuidor ofrece automaticamente un mal servizo. Un distribuidor pode ofrecer un acceso local útil, mentres que un fabricante aínda pode depender de especialistas externos. Avaliar a rendición de contas, o acceso técnico e as obrigas acordadas en lugar de escoller só pola etiqueta.
O arranxo débil é aquel no que ninguén posúe o resultado completo. Un fabricante de máquinas pode aprobar o seu ciclo de moldeo mentres que un fabricante de moldes aproba as dimensións da cavidade e un provedor de automatización aproba o seu robot. Se o recipiente non pode transferirse entre eles, esas aprobacións separadas non resolveron o problema do comprador.
Solicite un debuxo do alcance ou unha lista de responsabilidade antes de comparar os prezos dos equipos. Debe identificar a máquina, moldes, auxiliares, unidades de acabado, controis e servizos de planta. Teña en conta quen fornece, instala, proba e admite cada elemento. Os límites deben coincidir coa proposta comercial.
de Kinggleperfil da empresadescribe a maquinaria de extrusión por soplado xunto con moldes e equipos auxiliares para liñas de produción completas. Para unha compra específica, esa ampla capacidade aínda debe converterse nunha lista de compilación acordada. A descrición da capacidade é un punto de partida, non a especificación final.
Unha visita á fábrica ou unha guía en directo pode axudar a conectar o sitio de construción nomeado ao proxecto. Solicitar ver unha máquina ou conxunto identificado e comentalo co equipo técnico responsable. Non confunda un obradoiro ocupado coa proba de que todas as opcións citadas están incluídas.
Antes do compromiso, rexistre como se aprobarán os cambios de deseño. Un compoñente substituto, unha interface de molde revisada ou un alcance posterior modificado poden afectar á documentación e á aceptación. O comprador necesita unha revisión controlada, non un cambio silencioso entre a cotización e o envío.
Pídelle ao enxeñeiro que explique a túa parte máis difícil
A conversa técnica máis reveladora comeza cunha característica difícil do produto. Para un recipiente de HDPE manipulado, pregunte como o proceso proposto colocará o material ao redor da raíz do mango, pechará a pinza, arrefría as rexións pesadas e soltará a peza para cortar. Para unha botella con varias saídas, pregunte como se comprobará a separación das saídas, a disposición do molde e a calidade da posición individual.
Unha resposta substantiva conecta xeometría, ferramentas e condicións do proceso. Non debería deterse nunha lista de compoñentes premium. O comprador debe comprender o que se axustará, o que se medirá e o que provocaría un cambio de ferramenta ou de configuración.
Use tres preguntas para probar o razoamento
- Onde é a parte máis difícil de formar?Pídalle ao enxeñeiro que identifique as restricións de estiramento, soldadura, arrefriamento ou liberación do debuxo.
- Que sistema controla esa función?Espere unha ligazón clara ao perfil de parison, o detalle do molde, a disposición de soplado, o circuíto de refrixeración ou o dispositivo de manipulación.
- Como se aceptará o resultado?Acordar lugares de medición, estado acabado e proba funcional en lugar de "boa calidade".
Considere a distribución da parede. Engadir material en todas partes pode aumentar o peso sen corrixir a localización que o precisa. Preguntar como se relaciona o perfil cos puntos de medición marcados e como distinguirá o provedor un axuste de proceso dun problema mecánico ou de ferramentas. Oguía de programación parisonproporciona o contexto de control relevante.
O pinch-off necesita unha discusión diferente. No moldeado por extrusión e soplado, o molde captura e sela o parison quente. Non é simplemente unha cavidade de inxección chea de masa fundida a presión. O material, a acción de peche, a rexión de soldadura e o método de eliminación de flash necesitan unha revisión coordinada. de Kinggleguía de deseño de moldesexplica estas interfaces.
Converte as dimensións do catálogo en preguntas de selección
| Referencia publicada KGB2L | O que lle di ao comprador | O que aínda necesita verificación |
|---|---|---|
| Capacidade máxima do recipiente: 2 L | Clase de capacidade nominal da máquina | A forma real, a resina, o peso e os requisitos de calidade |
| Tamaño máximo do molde: 360 × 380 mm | Sobre ancho × alto publicado | Axuste completo do molde, servizos, apertura e eliminación de pezas |
| Espesor do molde: 160–300 mm | Intervalo de espesores publicado | Ferramentas e disposición de montaxe homologadas |
| Saída (ciclo seco): 600 PC/HR | Referencia de ciclo seco etiquetada explícitamente do catálogo | Saída aceptada co produto real e alcance de acabado |
Fonte:Páxina do produto KGB2L dunha estación única de 2 L de Kinggle. Estes campos describen diferentes aspectos da máquina; non son un resultado de produción-ensaio.
A mesma páxina do produto describe as opcións de varias tendas de botellas máis pequenas. Iso non significa que todas as botellas poidan compartir o paso de saída ou que engadir saídas garante un aumento proporcional da produción aceptada. Revise o sobre do molde, a demanda bruta de parison, o arrefriamento e o acabado xuntos. Oguía multi-cabeza versus multi-cavidadeaxuda a separar esas decisións.
A nosa prioridade nesta discusión é o razoamento do enxeñeiro. Unha explicación clara dunha restrición é máis útil que unha promesa segura de que non existe ningunha restrición.
Unha visita á fábrica debería producir probas, non só fotos
Un percorrido que paga a pena segue unha construción, un debuxo e unha mostra. Eses tres camiños revelan algo máis que un paseo xeral por diante de máquinas ensambladas. O obxectivo é comprender como o provedor transforma un requisito en traballo controlado e como verifica que o resultado cumpre o requisito.

Siga unha construción identificada
Pídalle ao equipo que mostre como está vinculado o conxunto coa configuración aprobada e as revisións do debuxo. Comprobe como se identifican os compoñentes adquiridos e as interfaces de ferramentas. Despois pregunta como se rexistran os cambios. A proba útil é a conexión entre os documentos e o equipo físico, non o número de máquinas na bahía.
For inspection, look for a defined method and result. A checklist marked “OK” may be adequate for a simple presence check. A dimensional or functional requirement needs the relevant value, limit and method. Preguntar como se identifican os calibres e os equipos de proba onde importa a precisión da medida.
Siga unha mostra
Traza unha mostra permitida ata a súa resina, molde, posición de produción e estado de proba. Con varios puntos de venda ou estacións, descubra se o provedor conserva a identidade da posición. Unha caixa mixta de botellas atractivas pode ocultar unha posición inestable. A mesma localización debe permanecer identificable mediante as comprobacións necesarias para o traballo.
Dedicaríamos máis tempo a como se trata unha mostra rexeitada que a unha mostra de mostras perfectas. Pregunta que pasa cando falla unha medición: quen a revisa, como se investiga a causa e que probas pechan a corrección. Un rexistro de problemas cunha resolución verificada é máis útil que unha afirmación de que nunca se producen problemas.
Iso non significa esixir ficheiros confidenciais dos clientes. Solicita unha demostración, un rexistro redactado ou un exemplo de proxecto acordado. A avaliación necesita información suficiente para probar o método de control sen expor o deseño propietario doutro cliente.
Finaliza o percorrido no proceso de entrega. Revisa como se reúnen para o comprador os debuxos, os manuais, as receitas, os identificadores de pezas de recambio e os problemas abertos. Unha construción tecnicamente forte é máis difícil de operar se o equipo de produción non pode identificar unha peza de recambio ou recuperar unha configuración aprobada.
Registre as conclusións confirmadas, que precisan aclaracións ou sen resolver. A falta de probas non é automaticamente unha proba de mala conduta. Pide primeiro a explicación e despois xulga se a incerteza restante afecta á decisión de compra.
Fai a proba comparable á túa produción
Un ensaio debe responder ás preguntas de produción do comprador. Necesita un produto identificado, resina, molde, configuración, condición de utilidade e definición de produto aceptado. Sen eses detalles, a demostración mostra que a máquina pode funcionar, non que se verificou o traballo proposto.
Acordar o límite da proba antes da carreira. Se a cotización inclúe o recorte e a descarga con proba de fugas, esas operacións pertencen á saída da liña de apoio de demostración. Se non se poden incluír, identifique o que foi probado e o que queda para a cualificación posterior. Non transformes silenciosamente un reconto ascendente nun resultado de contedor acabado.
Separa tres observacións
Unha secuencia seca establece os movementos da máquina acordados nas súas condicións indicadas. Unha carreira de produción establece o moldeado co material e ferramentas identificadas. A saída aceptada engade as comprobacións de calidade e acabado requiridas. Estas observacións están conectadas, pero non son intercambiables.
Contar as partes aceptadas durante un período de observación definido e conservar os rexeitamentos por razón. Rexistrar paradas, axustes e intervencións manuais na base temporal acordada. Unha curta duración con persoal de apoio corrixindo repetidamente as transferencias non demostra o mesmo arranxo operativo que unha célula de produción automática.
Manter as mostras rastrexables por saída, cavidade ou estación onde esas posicións poidan influír na calidade. Informe resultados individuais relevantes en lugar de depender só dunha media. As partes máis pesadas ou sonoras desde outra posición non poden aceptar unha raíz do mango delgado ou unha fuga de pinza.
Recomendamos acordar as condicións da proba antes de discutir o obxectivo de saída. En caso contrario, o obxectivo pode ser apoiado por unha botella máis lixeira, unha resina máis fácil ou unha operación de acabado omitida no reloxo. Unha proba comparable fai que a discusión sobre o rendemento sexa o suficientemente específica como para ser útil.
Pregunta que pasa despois dunha interrupción
Escolla as comprobacións de recuperación e cambio relevantes para o proxecto. Estes poden incluír un evento de reposición de material acordado, parada posterior ou cambio de formato. O deseño de seguridade aprobado controla o procedemento; a proba non é unha invitación a crear un fallo inseguro ou evitar a protección.
Rexistrar cal receita e estado de ferramentas restauráronse a produción aceptada. Esa información convértese nunha liña de base para a posta en servizo, non só en probas para o envío. Oguía de proba de aceptación de fábricaexplica os rexistros detrás dun resultado defendible.
Unha proba de referencia nunha máquina similar pode axudar a unha lista inicial. Debe permanecer identificado como referencia. O plan de aceptación final debe conectar a reclamación co equipo e configuración realmente adquiridos.
Comprobe os documentos de conformidade coa construción exacta
A información de certificación e conformidade merece unha lectura atenta. O documento debe responder a unha pregunta definida: que organización, produto ou sistema abrangue, baixo que requisitos e en que ámbito? Unha colección de logotipos non pode responder a esas preguntas para o comprador.
Para un proxecto do EEE, oOrientación CE da Comisión Europeadescribe as responsabilidades do fabricante en materia de avaliación da conformidade, documentación técnica, declaración e marcado do produto. Tamén explica que a marca CE non significa que un produto fose aprobado como seguro por unha autoridade da UE. Non é unha clasificación de fábrica nin un certificado de produción-saída.
Preguntar como se identifica o equipamento subministrado na correspondente declaración e na documentación que se acompaña. Comprobe a identidade do modelo ou da construción, a configuración e o alcance declarado co revisor técnico responsable. Para unha liña integrada, estableza quen se encarga das responsabilidades de conformidade relevantes nas interfaces. Non asuma que documentos separados para módulos individuais resolvan a instalación completa.
Que establece un reclamo de "moldeador por soplado certificado ISO"?
En primeiro lugar, identifica se a organización fabrica produtos ou maquinaria moldeadas. Logo identifica o estándar nomeado. ISO 9001 refírese a un sistema de xestión da calidade; un certificado do sistema de xestión é diferente da proba de que unha máquina produce un recipiente aprobado a unha taxa especificada.Visión xeral da xestión da calidade da ISOproporciona ese contexto del sistema.
Solicita o certificado en lugar de confiar nun distintivo. Comprobe a organización legal, o sitio cuberto, as actividades, a validez e o órgano emisor. Pregunta se o alcance indicado se relaciona co traballo que se está a mercar. Un certificado que cobre un sitio ou actividade non relacionado non resolve a cuestión do proxecto.
A propia ISO non emite certificados; organismos de certificación externos realizan a certificación. O seuguía de certificacióndescribe as vías de verificación, incluíndo contactar co organismo emisor e utilizar a base de datos de certificacións acreditadas pertinente. A verificación debe confirmar a afirmación específica, non só atopar un nome de empresa similar.
Manter a revisión de conformidade separada da aceptación da produción. O primeiro aborda os requisitos aplicables; este último verifica o produto e o rendemento acordados. Ambos necesitan a identidade e o alcance correctos. Ningún dos dous pode ser substituído por un testemuño de cliente ou unha marca de compoñentes.
O destino, o alcance do equipamento e os requisitos aplicables determinan o conxunto de documentos definitivos. Que o especialista responsable estableza ese conxunto antes do compromiso. Resolve calquera lago esencial antes do lanzamento en lugar de descubrir na instalación que a configuración adquirida e a documentación non coinciden.
Proba o plan de servizo antes de que o necesites
"Un bo servizo posvenda" debería converterse nun plan de entrega práctico. Identifica o contacto técnico, a vía de comunicación e a información necesaria para diagnosticar un problema. A continuación, revise como os operadores e o persoal de mantemento do comprador utilizarán esa ruta despois de que o equipo de comisionado marche.
Un exercicio útil de pedido anticipado é unha guía de apoio. Describe un escenario de avaría proposto e pregunta que información solicitaría primeiro o provedor. Os elementos relevantes poden incluír a identidade da compilación, o historial de alarmas, a versión da receita, a posición do produto e as lecturas da utilidade. Esta é unha forma de avaliar o método de apoio, non un substituto dun compromiso de resposta acordado.
Facer que as partes sexan identificables
Solicite unha lista de pezas que conecte os elementos de desgaste e servizo da máquina con identificadores utilizables. Aclara cales son os elementos que se compran estándar e cales requiren un debuxo específico do provedor ou unha referencia de construción. Unha fotografía pode axudar á identificación, pero unha fotografía non debe ser a única vía para solicitar unha substitución crítica.
Defina os recambios recomendados para a posta en marcha e o funcionamento en torno á configuración seleccionada. Confirme o que está incluído, o que é opcional e como se xestionan os pedidos futuros. Non supoña que un kit de recambio xenérico cobre unha cabeza adicional, un paquete de válvulas revisado ou un dispositivo posterior.
Fai que a configuración aprobada sexa recuperable
Acorda os debuxos, os manuais, as copias de seguridade de software ou receitas e as disposicións de acceso que recibirá o comprador. Identificar as revisións e o proceso para cambios posteriores. A planta necesita unha liña de base controlada e unha ruta autorizada para o mantemento, non un acceso sen restricións que anule o deseño de seguridade.
A formación debe cubrir o funcionamento normal, os controis de calidade, os cambios de ferramentas, as alarmas e os procedementos de recuperación aprobados. Tamén debe identificar as tarefas que permanecen manuais. Unha liña automática aínda precisa de persoas responsables do material, a toma de mostras, a chatarra, o envasado e o mantemento.
de Kinggleinformación do servizo publicadadescribe o apoio á instalación, os recursos de formación e a coordinación posvenda. Para unha compra, especifique por escrito o alcance real da entrega, as responsabilidades e as exclusións. As capacidades publicadas non definen a garantía de cada proxecto, o acordo de asistencia local ou a provisión de viaxes.
Valoramos un plan de servizo que o equipo de mantemento pode utilizar por unha ampla reclamación de asistencia instantánea. Confirme a dispoñibilidade dos contactos, a escalada e calquera obriga de resposta segundo os termos acordados. Tamén se debe confirmar a dispoñibilidade de pezas e o tempo de envío para os artigos nomeados en lugar de ser prestados doutro proxecto.
Use portas de probas para seleccionar provedores
A puntuación dun provedor pode parecer precisa mentres oculta un requisito sen resolver. Unha fábrica grande, un prezo atractivo ou unha presentación pulida non deben compensar unha máquina que non se demostrou que se adapta ao produto. Comeza coas portas de probas esenciais e, a continuación, compara as fortalezas comerciais dos provedores que poden cumprilas.
A seguinte matriz é un método de avaliación práctico, non unha certificación da industria nin un sistema de clasificación oficial. Adaptar as súas portas ao proxecto. Marque cada área como confirmada, que precisa aclaración ou non resolta de forma crítica, e manteña as probas de apoio adxuntas á decisión.
| Área de revisión | Evidencia a examinar | Pregunta se faltan probas | Acción de contratación |
|---|---|---|---|
| Axuste do produto | Proposta técnica vinculada ao debuxo e ao material | Que requisito só se apoia por suposición? | Aclarar ou probar a función crítica antes da aprobación. |
| Construír a responsabilidade | Lista de equipos, interfaces e responsables | Quen é o propietario do resultado entregado completo? | Asignar interfaces non resoltas no ámbito da orde. |
| Ensaio de produción | Condicións identificadas, resultados de calidade, recontos e rexistro de eventos | As probas coinciden co traballo proposto? | Non acepte unha referencia ou ciclo seco como resultado final de produción. |
| Conformidade | Documentos aplicables á configuración subministrada | A identidade e o alcance coinciden coa construción? | Resolver as lagoas esenciais co revisor responsable. |
| Entrega do servizo | Recambios, manuais, copias de seguridade, formación e condicións de soporte acordadas | Pode a planta identificar, manter e recuperar o equipamento? | Define as entregas e as responsabilidades que faltan. |
Compare o prezo só despois de aliñar o alcance
Considere dúas propostas hipotéticas. Un inclúe ferramentas, recortes e un ensaio identificado; a outra cita só a máquina de moldear. Os seus prezos principais non describen a mesma compra. Engade os equipos e servizos que faltan e, a continuación, compara as condicións, as exclusións e o traballo recorrente. Non inferir calidade do prezo en calquera dirección.
Unha brecha crítica é diferente dunha aclaración ordinaria. Un detalle do folleto que falta pode ser fácil de resolver. Un requisito esencial dun produto non verificado, o propietario descoñecido da integración ou a documentación aplicable non resolta precisa dunha decisión antes do compromiso. Solicita probas, establece a seguinte acción e mantén o problema ata que estea pechado.
Recomendamos un breve rexistro de decisións: requisito, evidencia, incerteza restante e base de aprobación. Ese rexistro permite que a produción, o mantemento e a adquisición comprendan por que se seleccionou o provedor. Tamén dá ao proxecto unha liña de base cando a configuración cambia.
Envía aos provedores seleccionados a mesma definición de produto e alcance de entrega. Solicita explícitamente os seus supostos. Isto produce unha comparación máis significativa que preguntar a varias fábricas polo prezo de equipos de moldeo por soplado vagamente similares.
Comenta o teu proxecto con Kinggle.Envíe o debuxo, a calidade da resina, o peso acabado, os requisitos de calidade, o calendario de produción e o alcance posterior a través dopáxina de consulta do fabricante.
Contactosales@kinggle.comou+86-574-87103665. As entradas claras do proxecto permiten revisar unha configuración definida e as evidencias necesarias para aprobala.
Preguntas para facer antes de escoller un fabricante
Como pode un comprador verificar quen realmente constrúe a máquina de soplado?
Relacione a empresa contratante, o lugar de fabricación e os contactos técnicos cunha construción identificada. Pregunta quen controla os debuxos, a montaxe, as probas e o soporte posvenda, incluído o traballo subcontratado. Unha guía en directo ou unha visita á fábrica pode apoiar esa revisión, pero as fotografías por si soas non establecen a responsabilidade. O pedido debe identificar a parte responsable da configuración completa subministrada.
Unha fábrica de soplado é necesariamente un fabricante de máquinas de soplado?
Non. Unha fábrica de moldaxe por soplado pode fabricar envases de plástico ou outros produtos ocos utilizando maquinaria adquirida. Un fabricante de máquinas subministra o equipo que realiza ese proceso. Comprobe os produtos reais do provedor e a responsabilidade do proxecto antes de seleccionar. Para a compra dun equipo, a experiencia no funcionamento dun proceso de moldeo é relevante, pero non establece por si só a capacidade de deseño, integración ou servizo da máquina.
Que debe dicir ao comprador unha reclamación dun moldeador por soplado con certificación ISO?
Debería solicitar unha comprobación do certificado, non finalizar a avaliación. Identifique a norma, a organización certificada, o sitio cuberto, o alcance, a validez e o organismo emisor. Establecer tamén se a empresa subministra produtos moldeados ou maquinaria. Un certificado do sistema de xestión non proba que unha máquina en particular cumpra os requisitos de produción do comprador. Comprobe a compilación real, a proba do produto e as obrigas de entrega por separado.
O marcado CE proba que un provedor ofrece a mellor máquina?
Non. A marca CE indica a conformidade cos requisitos aplicables, non unha clasificación de fabricantes nin unha garantía de produción. Para un proxecto do EEE, examine a declaración e a documentación pertinentes para a configuración subministrada, coa revisión técnica adecuada. Compare o rendemento do produto a través dunha proba acordada. Unha marca nun folleto non pode substituír nin a revisión de conformidade nin a proba de produción.
Que información debe enviarse coa consulta do fabricante?
Envíe o debuxo do produto, a calidade da resina, o peso obxectivo, os requisitos de calidade críticos, o calendario de produción e as operacións posteriores necesarias. Inclúa as utilidades da planta dispoñibles e as interfaces de ferramentas ou equipos existentes. Solicite unha configuración definida, exclusións e condicións de proba propostas. Estas entradas permiten que un fabricante de máquinas de extrusión por soplado aborde o traballo en lugar de devolver unha recomendación xenérica do catálogo.