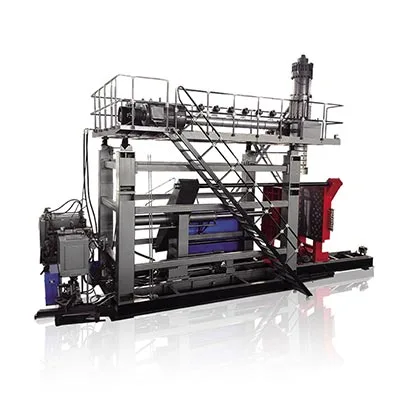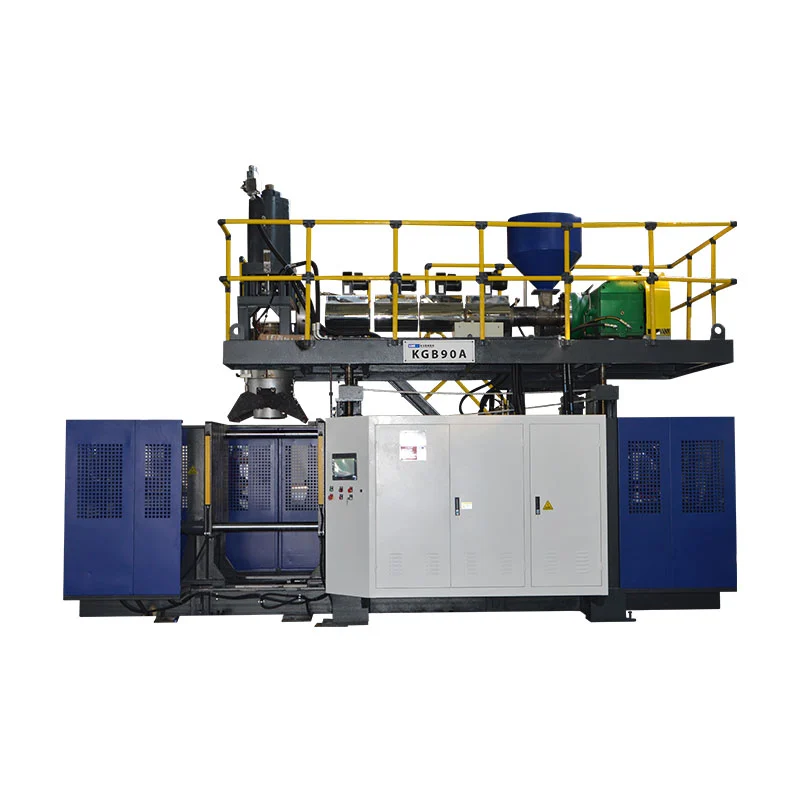

Escolla unha máquina de moldeo por soplado automática polo produto que debe entregar e as operacións incluídas despois do moldeado, non pola palabra "automático" na cotización. Para o moldeado por extrusión por soplado, especifique a resina, as ferramentas, a retirada, o recorte, a inspección e a transferencia como un único sistema de produción. Recomendamos aprobar a configuración con contedores aceptados no punto de descarga final, non unha cifra de ciclo seco do catálogo.
Unha máquina de moldeo pode executar un ciclo automático mentres a xente aínda elimina o flash, revisa botellas ou enche cartóns. Esa pode ser a disposición adecuada para unha gama de produtos pequena e cambiante. É un arranxo incorrecto se o caso de investimento supón que eses postos de traballo desapareceron. Define o límite antes de comparar prezos.
Cinco decisións que importan antes dunha orde
- Relacione o proceso de moldaxe coa peza antes de comparar os niveis de automatización.
- Defina cada operación de transferencia e acabado, incluído o traballo que permanece manual.
- Equilibre a taxa de moldaxe coa capacidade de recorte, inspección e embalaxe.
- Proba a recuperación de fallos e os cambios, non só a produción ininterrompida.
- Compare o custo total da liña por contedor aceptado nas mesmas condicións.

Que é a cobertura "automática" no moldeado por soplado?
"Automático" describe como se controlan as operacións. Non identifica como se forma a parte plástica. Unha máquina de moldeo por extrusión por soplado automática e unha máquina de soplado de botellas de PET poden executar secuencias programadas, aínda que precisan de diferentes disposicións de preparación do material, ferramentas e acabados. Un comprador que busque unha máquina de moldeo por soplado totalmente automática debe resolver primeiro a cuestión do proceso.
No moldeado por extrusión e soplado, a máquina forma un tubo fundido chamado parison. O molde capta ese tubo, e o aire forma a parte oca. O moldeado por soplado de estiramento de PET usa unha preforma que se estira e se infla. Eses diferentes formularios de inicio explican por que unha guía de carga de preformas de PET non é unha guía de compra completa para unha liña de botellas de deterxente de HDPE.
| Decisión | Moldeo por extrusión soplado | Moldeo por estiramento e soplado de PET |
|---|---|---|
| Forma de partida | Parison fundido extruido | Preforma de PET |
| Contexto de compra común | Botellas de HDPE, envases manipulados e pezas ocas industriais | Botellas de bebida transparentes feitas de preformas |
| Preguntas de automatización | Liberación de pezas, eliminación de flash, recorte, proba e transferencia | Manipulación de preformas, secuencia de quecemento/estirado e transferencia de botellas |
Referencia do proceso:Guía da máquina de moldeo por soplado de Kinggle. A xeometría do produto e o grao de resina determinan a elección final do proceso.
Separa a máquina, a cela e a liña
Un ciclo automático a nivel de máquina abrangue a secuencia de moldeado acordada. Unha cela automatizada engade un manexo ou acabado definido ao redor desa máquina. Unha liña de produción conecta operacións sucesivas a través dun límite de produto aceptado acordado. A embalaxe pode estar dentro dese límite ou pode seguir sendo unha operación de fábrica separada.
Estas son distincións de compra útiles, non unha promesa de que todos os provedores empreguen a mesma terminoloxía. Pon as operacións reais na especificación. "Totalmente automático" sen unha lista de equipos deixa demasiado espazo para diferentes interpretacións.
Favorecemos unha descrición específica como "moldeo automático, extracción orientada, desbarbado e descarga con proba de fugas" sobre unha etiqueta ampla. Indícalle ao comprador onde aparece o produto acabado e o que aínda necesita atención. A reposición de material, a toma de mostras, a manipulación de chatarra e os cambios de cartón tamén precisan de propietarios, mesmo cando a secuencia de moldaxe normal se executa sen manipulación manual repetitiva.
Do mesmo xeito, o control automático non é o mesmo que un accionamento totalmente eléctrico. O tipo de unidade, a disposición da estación, o número de persoas e o alcance da automatización son opcións separadas. Revisa cada un contra o traballo en lugar de tratalos como unha especificación premium.
Comeza coa peza e o calendario de produción
O volume nominal dunha botella non é suficiente para especificar a súa liña de produción. Unha botella redonda estreita e un recipiente de mango ancho poden levar o mesmo volume de líquido pero necesitan moldes, ferramentas e soportes diferentes. A liña debe manexar a forma externa real, non un "produto de 2 L" abstracto.
Comeza co debuxo da peza e a condición de acabado que se espera na descarga. Rexistra o acabado do pescozo, a abertura do asa, as dimensións do corpo, o peso obxectivo e os requisitos críticos de calidade. Confirme o grao exacto de resina, o paquete de cor e o estado de reciclado ou remolido acordado. Estes detalles fan que unha proposta de proba sexa relevante para o traballo previsto.
Traduce o plan de vendas nun requisito de fabricación
Defina os contedores aceptados por quenda xunto co número de quendas, o tamaño dos lotes e a frecuencia de cambios. Unha tarifa horaria elevada é menos útil se a maioría dos pedidos necesitan tiradas curtas e cambios de ferramentas extensos. Unha cela máis lenta pero máis fácil de cambiar pode encaixar mellor con esa mestura de produción. Non se pode chegar a ningunha conclusión só a partir da máxima produción do catálogo.
Enumere a familia de produtos, non só a primeira botella de lanzamento. Identifica a parte máis ancha, a parte máis pesada e a máis difícil de agarrar ou recortar. Estes poden ser SKU diferentes. A continuación, decida que produtos deben executarse na construción inicial e cales requiren ferramentas futuras ou equipos separados.
- Conxelar o artigo de proba:revisión de debuxo, resina, peso acabado e probas requiridas.
- Establece a condición de entrega:recortado, inspeccionado, orientado, contado o embalado.
- Define o horario:bos contedores por quenda, horas de funcionamento e cambios de SKU previstos.
- Consulte a familia de ferramentas:moldes, cabeceo, accesorios de agarre, recortes de niños e selos de proba.
- Aproba o sobre celular:utilidades, vixilancia, acceso ao servizo e fluxo de produtos.
O reconto de estacións, as saídas de matriz e as cavidades necesitan unha revisión separada. Dúas estacións non significan dúas saídas. Unha máquina de moldeo por soplado con varias cabezas non fai que todas as formas de botella sexan compatibles co espazo de saída. Unha cabeza multicapa describe a construción da parede, non o número de recipientes acabados por evento.
de Kinggleguía multi-cabeza versus multi-cavidadeexplica esas distincións de configuración. Use esa revisión antes de corrixir o deseño da automatización. Unha vez asentada a disposición da cavidade, o equipo de retirada e acabado deberá preservar cada posición mediante o traslado e os controis de calidade.
Polo tanto, a consulta máis útil inclúe un debuxo, especificación do material, calendario de produción e definición de calidade. Para unha liña de produción de botellas de HDPE, a solicitude dunha "máquina automática de fabricación de botellas de plástico" sen esas entradas non pode establecer o alcance da liña correcta.
Comprobe os sistemas da máquina que definen a calidade do produto
A automatización posterior non pode reparar un parison inestable, un pinch-off inadecuado ou unha peza que deixa o molde demasiado brando para manexar. O proceso de moldeo debe producir un artigo repetible antes de que o sistema de transferencia poida ofrecer resultados repetibles. En caso contrario, o robot convértese nun xeito preciso de mover pezas inconsistentes.
As partes importantes dunha máquina de moldeo por soplado inclúen a extrusora, a cabeza da matriz, a unidade de suxeición, o sistema de soplado, os circuítos de refrixeración e os controis. Revisa a súa contribución á parte aprobada en lugar de escoller só por nomes de compoñentes. Unha marca de PLC recoñecida, por exemplo, non establece as funcións de receita subministradas nin a comunicación posterior.
| Sistema | Que revisar | Evidencia a solicitar |
|---|---|---|
| Cabezal de extrusión e matriz | Adecuación da resina, demanda bruta de parison e equilibrio de saída | Mostras de produción e condicións materiais identificadas |
| Control de Parison | Distribución da parede nos lugares críticos da peza | Medicións específicas da posición e receita gardada |
| Molde e suxeición | Axuste das ferramentas, separación e separación | Debuxos aprobados e inspección de pezas moldeadas |
| Refrixeración e manipulación | Rixidez da peza nos puntos de liberación e agarre previstos | Proba de transferencia coa parte real |
| Controis | Secuencia, alarmas, alcance da receita e sinais descendentes | Demostración de funcións e lista de interfaces |
Unha referencia concreta: a máquina de estación única de 2 L de Kinggle
OPáxina do produto KGB2Lenumera unha capacidade máxima do recipiente de 2 L, un parafuso de 50 mm, unha capacidade de fusión de HDPE de 30 kg/h e un tamaño máximo de molde de 360 × 380 mm. Tamén describe configuracións de dúas, tres e catro saídas para botellas máis pequenas no rango de 100 ml–1 L. Estes valores axudan a seleccionar un traballo proposto; non substitúen unha revisión de ferramentas.
A mesma páxina etiqueta 600 PC/HR como "Saída (ciclo seco)." Esa non é a saída aceptada dunha botella de xampú, un molde e unha liña de acabado identificados. Un requisito de produción necesita o material real, o tempo de arrefriamento, as posicións activas e as condicións de inspección. Trate a entrada do ciclo seco como a referencia de movemento publicada que é.
Para unha proposta de varias tomas, verifique a masa bruta combinada de parison así como o axuste da cavidade. O peso da botella acabado exclúe o flash que tamén ofrece a extrusora. Máis puntos de venda poden aumentar a demanda de extrusión, refrixeración e acabado xuntos. O reconto por si só non pode establecer unha taxa de produción utilizable.
Aprobaríamos o sistema de moldaxe só despois de que as medidas de pezas críticas e o comportamento de transferencia sexan estables nas condicións acordadas. Engadir un transportador antes de resolver eses problemas move o problema máis lonxe na liña. Para a distribución na parede, use oguía de programación parisonxunto co debuxo do produto.
Especifique a liña desde a alimentación ata os recipientes aceptados
A especificación máis forte para a automatización do moldeo por soplado segue o produto en cada operación. Di o que recibe cada módulo, o que entrega e quen é o propietario da conexión co módulo seguinte. Isto é máis útil que unha longa lista de robots, transportadores e sensores sen un límite de proceso acordado.
Kinggle's publicadocapacidades de automatizacióninclúen o recorte, a inspección e o envasado posterior. Para un proxecto de botella, traduce esa capacidade nun ámbito definido. O desbarbado automático, o recorte do pescozo, a proba de fugas e o empaquetado son funcións diferentes; ningún debe ser asumido en silencio da presenza doutro.
| Operación | Pregunta por resolver | Verificación de aceptación |
|---|---|---|
| Alimentación | Quen proporciona o transporte, a mestura e o control do nivel de material? | O material aprobado chega á tolva sen unha interrupción non planificada da subministración. |
| Para levar | Onde se agarra a peza e que orientación deixa a unidade? | Non hai transferencia perdida nin marca inaceptable no artigo da proba. |
| Desbastar e recortar | Que funcións de flash e acabado se eliminan? | Os bordos necesarios, o pescozo e as aberturas de asa cumpre a definición da peza. |
| Inspección e rexeitamento | Que probas están en liña e como se separan as partes que fallaron? | As mostras de desafío acordadas identifícanse e envíanse correctamente. |
| Transporte e embalaxe | Que estado e disposición da botella debe chegar á seguinte estación? | Traballos de transferencia, acumulación e reconto final ao ritmo pactado. |
Dálle a cada límite un nomeado propietario da integración. Se o provedor da máquina proporciona a retirada e outro provedor proporciona o comprobador de fugas, alguén aínda debe aprobar a orientación da botella, a altura de transferencia, o espazamento e controlar o apretón de mans. Non é o mesmo comprar módulos compatibles que mercar unha cela integrada.
Acorda como se representan "listo", "parte presente", "ciclo completo" e as condicións de avaría onde se necesitan eses sinais. Identifique que controlador inicia unha parada e que unidade informa do fallo iniciador. A arquitectura exacta é específica do proxecto, pero a responsabilidade non pode permanecer vaga.
Comprobe o fluxo de chatarra por separado da ruta do produto aceptado. O flash eliminado necesita recollida e unha disposición acordada. A reutilización depende dos requisitos do material e do produto; unha conexión automática de moedor non autoriza ningunha porcentaxe de molido. Mantén controlada a receita do material.
Para a proba de fugas de botellas, defina o método de proba, o dispositivo, a condición de selado e as mostras de desafío acordadas. Unha estación de proba debe facer máis que mostrar un resultado verde. Debe separar os fallos de forma fiable e rexistrar os recontos sen deixar que as pezas rexeitadas volvan desapercibidas ao transportador de produtos bos.
O debuxo do ámbito tamén debe mostrar o acceso ao mantemento e ao cambio de molde. Usa o de Kinggleutilidade e guía de deseño de fábricapara coordinar potencia, aire, auga e espazo con todos os auxiliares incluídos.
A transferencia pode limitar a produción antes de que o faga a máquina de moldeo
Unha liña de produción de moldaxe por soplado ofrece só o que as súas operacións conectadas poden soportar. O módulo máis rápido non pode compensar indefinidamente un cortador, probador ou estación de embalaxe máis lentos. Os búfers danlle tempo á liña para recuperarse dunha pequena interrupción; non eliminan un desaxuste de capacidade persistente.
Primeiro pon todos os tipos de equipamento na mesma base. O número significa eventos de moldaxe, pezas brutas, pezas probadas ou recipientes aceptados? Abarca só o funcionamento continuo ou inclúe a reposición e as paradas ordinarias? Compare as tarifas só despois de que esas definicións coincidan.
Un exemplo traballado cunha base de produción asumida explícitamente
Considere unha liña proposta que libera 480 envases por hora despois do moldeado e o recorte. Supoña que o seu probador de fugas dunha posición require 8 segundos para a secuencia completa de carga, proba, decisión e descarga. A súa capacidade ideal é de 3.600 ÷ 8 = 450 contedores por hora. Estas son suposicións de planificación, non un resultado medido da máquina Kinggle.
Velocidade de entrada: 480/h · Capacidade ideal do comprobador: 450/h · Acumulación: 30/h
Aínda sen paradas de proba, as pezas entrantes superan a súa capacidade en 30 contedores por hora. Un búfer con 15 posicións utilizables enchería 15 ÷ 30 = 0,5 horas ou 30 minutos. Comezar a liña cunha cinta transportadora baleira pode facer que unha pequena demostración pareza satisfactoria. O desequilibrio aínda existe.
Agora considere unha parada completa do probador. Coa taxa de entrada suposta de 480/h, as pezas chegan a 8 por minuto. As mesmas 15 posicións libres proporcionan só 15 ÷ 8 = 1,875 minutos, uns 113 segundos, antes de que ese búfer estea cheo. A taxa de acumulación durante unha desaceleración e durante unha parada completa é diferente.
Eses cálculos só son útiles se as posicións son realmente utilizables. Unha botella que se inclina, toca un protector ou non pode conservar a orientación requirida non crea unha posición de amortiguador válida. Os controis tamén precisan dunha resposta acordada antes de alcanzar o límite de acumulación segura.
Comprobe a xeometría e a velocidade
As ferramentas de extracción e as cintas transportadoras deben manipular a peza no seu estado real de liberación. Identifica un lugar de agarre repetible. Comproba se o pescozo, o corpo ou o flash proporcionan esa localización e se o recorte o elimina antes da seguinte transferencia. É posible que unha función dispoñible na primeira recollida non exista na segunda.
Resolveríamos esa cadea de datos antes de aumentar a velocidade da máquina. Unha liña que se transfire a un ritmo sensato e que se recupera de forma previsible é un mellor activo de produción que aquela que precisa reposicionamento manual repetido. A solución preferida pode ser ferramentas revisadas, unha secuencia de transferencia diferente ou capacidade adicional augas abaixo, non un ciclo de moldeo máis rápido.
Finalmente, contabilizar os contedores aceptados despois do punto de inspección acordado. Manteña os recontos brutos ascendentes para o diagnóstico, pero non os utilice como cifra de envío-saída. de Kinggleguía de aceptación de fábricaexplica por que a identidade do produto, os límites de conta e o tempo de observación pertencen ao mesmo rexistro.
Demostra que a liña pode recuperar e cambiar produtos
Un funcionamento automático suave demostra só un estado de funcionamento. A produción tamén inclúe a reposición, as transferencias erradas, as pezas rexeitadas, os transportadores bloqueados e os cambios de produto. Eses eventos merecen un lugar no plan de aceptación porque a resposta determina se a célula volve á produción controlada.
Desde o lado da fábrica, poriamos a recuperación de fallos por diante dunha demostración pulida. Se unha botella perde a recollida, a seguinte pregunta non é a rapidez con que alguén pode volver colocala. As preguntas son que detectou o fallo, que movemento se detivo e como a célula confirma un estado coñecido antes de reiniciarse. A corrección repetida da man é un síntoma a investigar, non o funcionamento automático normal.
Cando unha botella de paredes delgadas se inclina despois da liberación, comprobaríamos a condición de adherencia e soporte antes de cambiar varias opcións de proceso. Revise a rixidez da peza na transferencia, os puntos de contacto do dispositivo e a secuencia de movemento. A continuación, proba unha corrección controlada e inspecciona de novo a peza. Máis presión de agarre pode crear un defecto diferente en lugar de arranxar o primeiro.
A mesma disciplina aplícase cando aumentan os rexeitamentos de fugas. Conservar as mostras afectadas e identificar a posición e a hora. Comprobe o selo de proba e o estado da fixación xunto ao pescozo moldeado e a pinza. Unha conexión de proba de fugas e un recipiente con fugas requiren correccións diferentes. Cambiar a receita de moldaxe sen separar esas causas pode perder tempo e ocultar o fallo.
Defina a recuperación antes de que se produza o fallo
- Rexistra o fallo iniciador, o módulo afectado e a posición do produto.
- Levar a cela ao estado definido polo deseño de control e seguridade aprobado.
- Facer que o persoal autorizado resolva a avaría segundo o procedemento de illamento e acceso prescrito.
- Reconcilia pezas nas posicións de transferencia, inspección e rexeitamento antes de reiniciar.
- Retoma a secuencia de recuperación acordada e, a continuación, verifique as comprobacións do produto necesarias.
Estes son pasos de planificación, non permiso para entrar en equipos protexidos ou evitar un bloqueo. A célula integrada necesita unha avaliación de riscos que abrangue as interaccións do módulo e as intervencións previsibles.ISO 12100:2010establece os principios xerais para a avaliación e redución de riscos das máquinas; o proxecto tamén debe identificar os requisitos específicos da máquina e do destino aplicables.
Unha receita gardada non é necesariamente un cambio completo
Unha receita pode recordar temperaturas e movementos de moldura mentres o selector, o niño de recorte e o comprobador permanecen axustados manualmente. Preguntar que posicións están almacenadas, cales están motorizadas e cales requiren un cambio físico de ferramentas. de Technedocumentación de automatización de procesosofrece un exemplo da industria de configuracións vinculadas ao formato para as posicións de selección, eliminación e proba de fugas. Iso ilustra o alcance a especificar; non establece esas funcións en cada máquina.
Defina o tempo de cambio desde a parte final aceptada dun formato ata a primeira parte aceptada do seguinte, segundo o método acordado. Rexistra o traballo de ferramentas, os axustes, a transición de material e a liberación de calidade por separado. Isto expón o que aforra unha receita máis rápida e o que segue sendo unha tarefa mecánica ou de proceso.
Compare o custo por contedor aceptado, non as etiquetas de automatización
Unha comparación de máquinas de moldeo por soplado semiautomática versus totalmente automática debería comezar co mesmo produto e programa de produción. En caso contrario, a cotización máis barata pode simplemente excluír a manipulación, proba ou embalaxe que inclúe a outra cotización. Compare límites de entrega iguais antes de comparar os totais dos equipos.
A automatización é máis defendible cando elimina unha restrición repetitiva definida. Isto pode ser a eliminación manual do flash, a transferencia inconsistente, unha difícil entrega de inspección ou unha operación de embalaxe que non pode seguir o ritmo. Comprar máis automatización sen identificar a limitación pode engadir traballo de mantemento e cambio sen mellorar a produción aceptada.
Mantén o límite de custos tan ancho como o límite de saída
Custo por contedor aceptado = custo total dentro do límite de produción acordado ÷ contedores aceptados entregados dentro dese límite
O numerador debe incluír os custos relevantes para a comparación: material, man de obra, servizos públicos, ferramentas, mantemento e o capital seleccionado ou tratamento xeral. Use o mesmo método de contabilidade para ambas opcións. Un robot posterior non é gratuíto porque o seu custo está fóra da cotización da máquina de moldeo.
Enumera as tarefas humanas recorrentes. Alguén aínda pode repoñer material, mover chatarra, probar pezas, substituír cartóns, manter as ferramentas e responder ás alarmas. Estima a carga de traballo nun turno normal, non só mentres se executa a secuencia automática. Decide se un operador pode atender de forma segura a máis dunha cela sen comprobacións ou recuperación atrasadas.
Utilizar enerxía eléctrica en kWh para o período de observación e envases aceptados dese mesmo período. A potencia en kW é unha cantidade diferente. Incluír os auxiliares acordados á hora de comparar unha liña completa, especialmente se cambia entre as propostas un compresor, un chiller ou un moedor. Oguía de requisitos de utilidadeexplica por que a potencia conectada e a demanda operativa tamén deben permanecer separadas.
Para cambios de formato frecuentes, examine os accesorios e as ferramentas de reposición necesarias para cada SKU. Un prezo inicial máis baixo da cela pódese compensar con cambios difíciles ou pezas de formato extra. Pola contra, un sistema de transferencia sofisticado pode ser innecesario para un produto de baixo volume cunha ruta de acabado manual práctica.
Recomendamos clasificar as propostas segundo a restrición de produción que eliminan, a saída aceptada que poden verificar e o traballo recorrente que deixan. Unha cela máis automatizada gaña o seu lugar cando eses beneficios se axustan ao horario real da fábrica. "Non tripulado" non é un argumento financeiro suficiente.
Solicita casos de sensibilidade en lugar dunha reclamación de amortización universal. Compare a demanda esperada, a menor utilización e os cambios máis frecuentes utilizando os custos propios do comprador. Isto fai que a decisión de investimento sexa útil mesmo cando cambien os volumes de vendas ou a mestura de produtos.
Aproba a configuración antes de realizar o pedido
Transforma o concepto seleccionado nunha lista de equipamento acordada, disposición da cela e protocolo de aceptación antes da orde de compra. A ambigüidade máis cara moitas veces non é un sensor que falta. É un límite que cada partido pensaba que pertencía a outra persoa.
Para un proxecto de botella compacta, oPlataforma monoestación de 2 Lofrece un punto de partida concreto. O seu sobre de molde publicado e as opcións de varias saídas de botellas máis pequenas permiten unha revisión inicial do axuste. O deseño real, a resina, a disposición da cabeza e o alcance augas abaixo determinan a construción proposta. Non escolla esa configuración só a partir do volume.
Fai que a proba responda ás preguntas de compra
A proba debe utilizar a definición de produto acordada e incluír as operacións que apoian a saída citada. Se a proba de fugas ou o recorte forman parte do límite de entrega, demóstrao coa cela en lugar de presentar un ciclo autónomo non relacionado. Conserva a identidade da mostra onde varias posicións poden ocultar unha saída ou cavidade débiles.
O rexistro de aceptación debe conectar cada reclamación cun método, límite e resultado observado. Unha palabra como "aprobado" sen a condición subxacente non pode guiar a posta en servizo na fábrica do comprador. OGuía de Kinggle FATproporciona un marco máis completo para esa evidencia.
- Construír identidade:máquina, ferramentas, versión de control e módulos incluídos.
- Condicións da proba:produto, resina, posicións activas e condicións de utilidade.
- Calidade:medicións críticas, probas funcionais e motivos de rexeitamento.
- Rendemento da liña:reconto aceptado, período de observación, paradas e intervencións.
- Recuperación:escenarios de falla acordados e a secuencia de reinicio demostrada.
- Entrega:debuxos, manuais, información de ferramentas, copias de seguridade e elementos abertos.
Separe a aceptación de fábrica da aceptación do lugar onde os servizos da planta ou equipos de terceiros non se poidan reproducir antes do envío. Identifique os controis restantes con antelación e asigne a responsabilidade. Unha proba de fábrica non debería reclamar silenciosamente verificar as condicións que non incluía.
A formación debe cubrir o funcionamento ordinario e os postos de traballo que deixa atrás a automatización. Os operadores deben recoñecer unha transferencia fallida, interpretar a alarma iniciadora e seguir o método de recuperación aprobado. O mantemento necesita os debuxos, a información sobre as pezas de desgaste e o acceso necesario para soportar a cela.
Discuta unha configuración automática de moldeo por extrusión por soplado con Kinggle.Envíe o debuxo do recipiente, a calidade de resina, o peso acabado, as probas necesarias, o calendario de produción e as operacións descendentes planificadas a través dopáxina de consulta do proxecto.
Contacto:sales@kinggle.com · +86-574-87103665. Un produto definido e un límite de liña fan que a revisión da configuración sexa máis útil que unha solicitude só polo prezo da máquina.
Preguntas frecuentes
Unha máquina automática de moldeo por soplado é o mesmo que unha liña de produción completa?
Non. Unha máquina automática pode controlar os movementos de moldaxe mentres a retirada, o recorte, a inspección ou o embalaxe do produto permanecen separados. Unha liña de produción completa define a transferencia, os controis e o límite de calidade entre esas operacións. Solicite unha lista de equipos e un esquema que identifique cada módulo incluído, tarefa manual e servizo excluído. A especificación de compra, non a palabra automática, determina o que chegará.
Unha máquina de soplado totalmente automática aínda necesita operarios?
Si. A reposición de material, a mostraxe de calidade, os cambios de ferramentas, o mantemento e a recuperación de avarías aínda precisan de responsabilidades asignadas. A automatización pode eliminar o manexo repetitivo sen eliminar todas as tarefas de produción. Planifique a dotación de persoal ao redor da quenda completa e da disposición real do servizo, incluíndo o embalaxe e a manipulación de chatarra. Non derive unha estimación laboral dunha pequena demostración na que o persoal de apoio permanece fóra do marco da cámara.
Están incluídos de serie o desbarbado automático, a proba de fugas de botellas e o envasado?
Non asumas que o son. A cotización debe identificar cada operación, o equipo subministrado, a ferramenta específica do produto, o método de proba e a ruta de rexeitamento. Unha unidade de extracción non é un comprobador de fugas e un transportador automático non é un sistema de envasado automático. Para cada módulo citado, pregunte que condición inacabada recibe e que condición aceptada entrega.
Pódese automatizar unha máquina de extrusión-soplado existente?
Posiblemente, pero a viabilidade depende do sistema de control existente, a protección, o espazo dispoñible, a apertura do molde, a liberación do produto e a disposición da transferencia. A peza tamén debe adaptarse aos dispositivos de suxeición, recorte e inspección propostos. Revise a célula completa antes de comprar un robot ou un transportador por separado. Unha modificación debe incluír unha responsabilidade de integración definida, unha avaliación de riscos actualizada e unha proba de produción acordada.
Como deberían os compradores verificar a saída dunha liña automática?
Contar os contedores aceptados no punto de descarga final acordado durante un período de observación definido. Identifique a resina, o produto, o molde, as posicións activas, as utilidades e as operacións posteriores incluídas. Manter no rexistro os rexeitamentos, as paradas e as intervencións manuais. Informe a produción bruta de moldaxe por separado da saída de liña aceptada. Un valor de ciclo seco do catálogo non é un substituto para esta proba de produción.