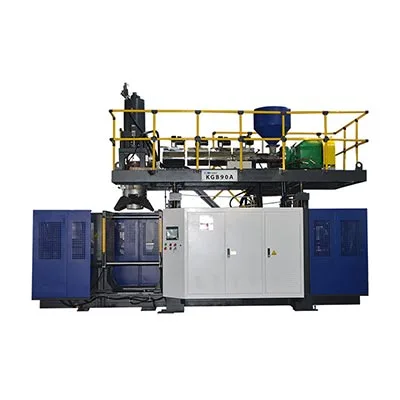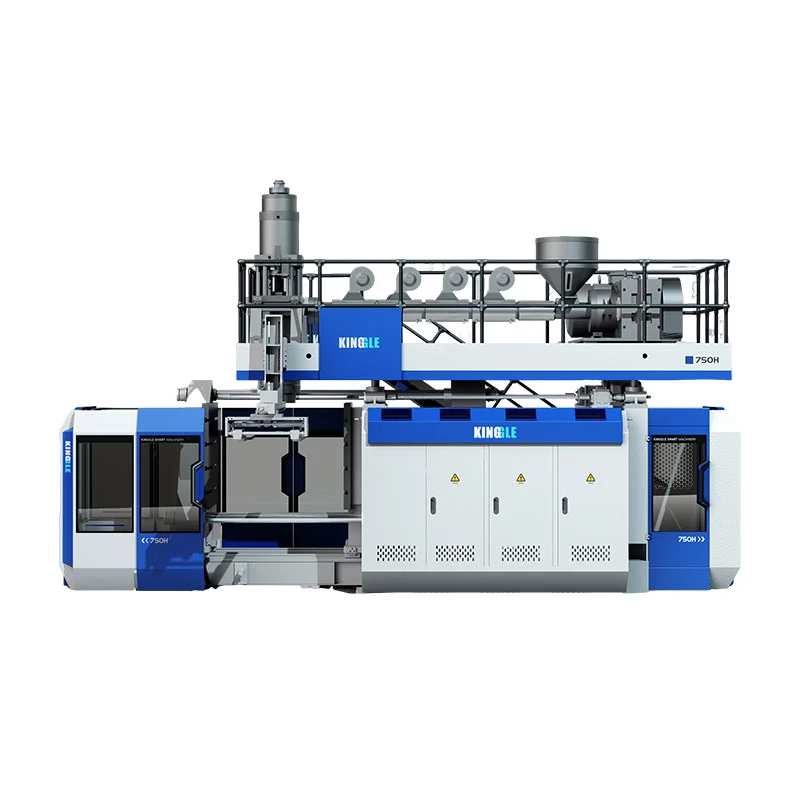

O KGB200L/LP é a plataforma de moldeo por soplado de acumuladores de clase 250L de Kinggle para bidóns químicos de dobre anel de 220L. Un proxecto de traballo precisa máis que a máquina de moldeo. Tamén necesita unha especificación de tambor aprobada, HMWHDPE combinado, deseño de moldes e refrixeración, programa de parison, eliminación e eliminación, probas de fugas, controis de calidade trazables e un plan de aceptación da fábrica.
Débese planificar unha liña de tambor químico desde o paquete acabado cara atrás. O tambor debe conter o contido previsto. Debe sobrevivir ás probas de manipulación e transporte definidas. Os seus peches, mapa mural e rexistros de produción deben manterse baixo control. Só un ciclo de secado rápido non demostra ningunha desas cousas.
Esta guía segue un tambor a través da cela completa. Separa os datos da máquina publicados das entradas do proxecto. Tamén mostra cales son os resultados que se deben demostrar durante un ensaio de produción.

- Conxela o debuxo do tambor, os peches, o material, o peso neto e o mapa da parede.
- Converte o peso acabado en masa bruta de parison, incluíndo todo o recorte.
- Relaciona a cabeza, o programa parison, o molde e o arrefriamento coas zonas críticas.
- Definir manipulación, desbarbado e inspección como parte do ciclo.
- Acepte a liña con resina aprobada, configuracións de produción e criterios de aprobación medibles.
O que inclúe unha pila de tambor química completa de 220 L
A máquina forma o corpo oco. A célula fai tambores repetibles e aceptados. Esa distinción cambia a lista de compras. Tamén cambia as preguntas feitas durante a enxeñaría.
Os equipos posteriores poden incluír almacenamento, transporte, secado ou mestura de resina cando a formulación o requira. A cor e a dosificación de aditivos precisan de receitas controladas. O remolido precisa dunha fonte definida, condición de partículas e proporción permitida. Estes elementos determinan o que chega á extrusora. Un alimento inestable non pode producir un parison estable.
A célula do núcleo contén o sistema de extrusión, a cabeza do acumulador, a unidade de suxeición, o molde, os pasadores de soplado ou a disposición de soplado inferior, o sistema hidráulico e os controis. de KingglePáxina do produto KGB200L/LPtamén enumera un controlador de espesor MOOG 100, un brazo robot e un sistema de soplado de fondo na súa descrición publicada. O pedido final debe identificar as versións exactas subministradas.
O traballo augas abaixo comeza cando se abre o molde. O tambor quente necesita unha eliminación controlada. O flash superior e inferior deben cortarse sen danar as superficies de selado. As aberturas poden necesitar mecanizado ou acabado. Os peches poden necesitar axuste. Cada bidón aceptado necesita entón as comprobacións acordadas de dimensións, peso, paredes e fugas.
Os equipos de refrixeración, o aire comprimido, a manipulación de materiais, a recollida de recortes e o acceso seguro sitúanse ao redor desta cela. Un laboratorio ou área de calidade pode estar fóra dela. Esa área xestiona probas máis longas, mostras conservadas e revisión de rexistros.
Un ámbito completo tamén nomea cada límite. Quen fornece o enfriador de moldes? Quen proporciona o compresor e o receptor? Quen conecta o robot que protexe? Quen fornece o comprobador de fugas? Se un límite non ten propietario, moitas veces convértese nun atraso de inicio.
Bloquee a especificación do tambor antes de seleccionar a configuración final
A frase "bidón de 220 litros" non é unha especificación completa. Dous tambores poden compartir o volume nominal aínda que precisan condicións de proceso diferentes. Un tambor de dobre anel de cabeza pechada ten diferentes pescozos e zonas de manipulación dun deseño de cabeza aberta. O sistema de peche, os contidos e a vía de transporte tamén afectan ás probas.
Comeza cun debuxo controlado. Inclúe dimensións xerais, capacidade nominal e de desbordamento, ocos, detalles de peche, badaladas, aneis, asas e áreas de etiquetas. Marque a liña de separación e pinza. Identifique todas as dimensións que afectan o recheo, a paletización, o apilado ou o axuste de tapa.
Engade un mapa numerado do grosor da parede. O mapa debe cubrir o anel superior, o ombreiro, a parede lateral, o anel inferior, a base, o pescozo e as áreas de beliscar. Un número medio de parede non pode mostrar como se distribúe a resina. A páxina de Kinggle enumera 3,5 a 4 mm para a súa aplicación publicada 200L. Utilízao como referencia específica da páxina, non como substituto do mapa de muro aprobado.
Anota o peso neto moldeado. Non inclúa peches montados por separado. A continuación, estima o flash superior, a cola inferior, o pescozo e calquera outro material recortado. Isto crea o obxectivo de paris bruto. Un bidón acabado de 12 kg pode necesitar un disparo superior a 12 kg porque o proceso tamén debe formar material extraíble.
Os contidos previstos pertencen ao ficheiro. Engade densidade, viscosidade, temperatura de recheo, presión de vapor, requisitos de compatibilidade química e tempo de almacenamento previsto. O comprador tamén debe indicar se o bidón levará mercadorías perigosas reguladas. Esa resposta cambia o camiño de validación.
de Kinggleproceso de vendaspide fotos, debuxos, peso, tamaño, material, grosor, produción diaria e resistencia química. Esas entradas deberían ser un expediente de tambor controlado por revisión. A cotización, o deseño do molde e o plan de aceptación deben apuntar á mesma revisión.
Lea os datos publicados do KGB200L/LP como un conxunto coincidente
A páxina KGB200L/LP ofrece un útil sobre inicial. Identifica unha clase máxima de colectores de 250 L, unha máquina de 39 t e unha disposición fixa de peche aberto. Tamén enumera unha forza de suxeición de 760 kN, unha placa de 1300 x 1500 mm e un tamaño máximo de molde de 1100 x 1700 mm.
A táboa de extrusión pública mostra dous parafusos de 100 mm con relacións L/D de 32. A capacidade de fusión de HDPE publicada é de 180 kg/h por parafuso. A táboa tamén enumera un acumulador de 25 L e unha referencia de peso acumulador de PE de 18 kg. Estes son valores de páxina máquina. Non proban un tambor, resina ou ciclo en particular sen unha proba combinada.
| Elemento publicado KGB200L/LP | Valor do sitio web | O que o proxecto aínda debe comprobar |
|---|---|---|
| Capacidade máxima do recipiente | 250 L | Molde real, demanda de tiro, xeometría e camiño de eliminación |
| Tamaño e peso da máquina | 9,5 x 4,1 x 6,5 m; 39 t | Limpeza de servizo, cimentación, división de transporte e plan de elevación |
| Forza de suxeición | 760 kN | Área proxectada, presión de golpe, carga de pinch-off e marxe |
| Tamaño máximo do molde | 1100 x 1700 mm | Sobre de molde completo, mangueiras, colectores e pezas móbiles |
| Espesor do molde | 810 a 950 mm | Pila de moldes pechados e debuxo da interface da placa |
| Parafuso e L/D | 100 mm x 2; 32 L/D | Arquitectura de capas ordenadas, grao de resina e sistema de cor |
| Capacidade de fusión HDPE publicada | 180 kg/h x 2 | Produción estable coa formulación HMWHDPE aprobada |
| Acumulador | 25 l; 18 kg de referencia PE | Masa parisiana bruta, reserva e perfil programado |
| Soplar aire | 0,8 MPa; 1,8 m³/min | Calidade de aire requirida, caudal máximo, receptor e presión na máquina |
| Auga de arrefriamento | 0,3 MPa; 120 l/min | Temperatura de subministración, temperatura de retorno, calidade e carga térmica |
| Referencia de potencia publicada | 70 a 80 kW de media | Límite de medición, produto, configuración e estado de produción |
A páxina tamén mostra 300 unidades/h como "Saída (ciclo seco)." Iso non é a produción de bidóns químicos. Describe unha referencia de movemento da máquina seca. A mesma páxina publica por separado de 17 a 20 bidóns por hora para a súa aplicación en barril químico. Mantén as dúas etiquetas intactas.
O obxectivo de aceptación correcto non é ningún número por si só. Admítense bidóns por tempo acordado en condicións de produción aprobadas. A carreira debe incluír extrusión, soplado, arrefriamento, retirada, recorte, inspección e paradas contadas.
Le os datos en grupos conectados. As dimensións do molde pertencen ao trazo de apertura e ao camiño de eliminación. A masa do acumulador pertence á masa bruta de tiro e á resina. O fluxo de aire pertence á presión na máquina. Un único valor grande non pode compensar unha coincidencia débil noutro lugar da cela.
Por que o sufixo /LP non debería desaparecer da cita
Kinggle publica actualmente dúas páxinas de produtos relacionadas. Un nomea a plataforma KGB200L/LP especializada en barricas químicas. O outro nomea a máquina de bombo de plástico KGB200L de 220 litros. A súa clase compartida de 250L non fai que os nomes dos modelos sexan intercambiables.
A páxina KGB200L/LP enumera unha máquina de 39 t e dous parafusos de 100 mm. A súa descrición céntrase nun cabezal acumulador de dobre capa. A páxina KGB200L enumera unha máquina de 36 t e un parafuso de 120 mm. Publica 320 kg/h para HDPE. Ambas páxinas mostran o mesmo sobre de molde ancho e unha referencia de abrazadeira de 760 kN.
Esa diferenza apunta á arquitectura, non só á capacidade. Un deseño de dúas extrusoras pode soportar unha estrutura de capas ordenada ou división de material. Un deseño dunha única extrusora serve para un camiño de fusión diferente. A función exacta de cada capa aínda precisa dun diagrama de proceso escrito. Nunca asuma que dúas extrusoras crean automaticamente unha barreira necesaria, unha estrutura de contido reciclado ou unha disposición de cores.
KGB200L/LP posicionamento público
Plataforma especializada de bidón químico de dobre anel de 220 L. A páxina enumera dous parafusos de 100 mm, unha descrición da cabeza de dobre capa e un peso da máquina de 39 t.
KGB200L posicionamento público
Cabina de plástico de 220 litros. A páxina enumera un parafuso de 120 mm, unha capacidade de fusión de HDPE de 320 kg/h e un peso da máquina de 36 t.
Un pedido de compra debe incluír o modelo completo, a revisión e a configuración. Adxunta un debuxo do fluxo do proceso. Enumere cada extrusora, motor, parafuso, paso de cabeza e controlador. Mostra que material alimenta cada paso. Se se controla a relación de capas, defina o seu rango de traballo e o seu método de verificación.
Este control protexe ambos lados. O comprador recibe a arquitectura prevista. O provedor recibe un obxectivo técnico estable. Tamén mantén listas de pezas de recambio, debuxos eléctricos e formación do operador aliñadas coa máquina instalada.
Controle o HMWHDPE como entrada de produción, non como etiqueta xenérica
Os nomes de referencia da aplicación de Kinggle son HMWHDPE. O acrónimo describe o polietileno de alta densidade de alto peso molecular. Non identifica un grao exacto. O rendemento do tambor depende da resina seleccionada, da formulación, do historial de procesamento e do deseño do paquete.
O ficheiro de material aprobado debe indicar o provedor e a calidade. Engade a folla de datos do material, o masterbatch de cores, os aditivos e as regras de control de cambios. Rexistra como se identifican os lotes entrantes. Se se permite unha nota alternativa, indica a proba de homologación antes de que entre en produción normal.
Regrind necesita a súa propia regra. Separe o recorte limpo durante o proceso do material reciclado posterior ao uso. Defina a fonte permitida, a preparación, o tamaño das partículas, o almacenamento e a proporción de mestura. Rexistra como responden os operadores cando a moedora ou o transportador para. Unha porcentaxe na pantalla dunha receita ten pouco valor se non se controla o fluxo de feed real.
A humidade, a contaminación e os finos poden perturbar a alimentación ou a calidade da superficie. A temperatura do material e o comportamento a granel tamén poden cambiar a recuperación. Inspeccione o sistema real durante a proba de produción. A resina debe percorrer a tolva, a batidora, o transportador e o bucle de molienda previstos.
Se o tambor leva produtos químicos, a compatibilidade pertence ao programa do paquete acabado. A máquina de moldaxe non pode establecer a compatibilidade por si mesma. A substancia prevista, a duración do almacenamento, a exposición ambiental e as normas aplicables determinan a evidencia.
Un cambio de material pode cambiar a forza de fusión e a caída. Pode alterar a forma en que o paris se estende por aneis e esquinas. Por iso a aprobación material eprogramación parisonnon deben xestionarse como proxectos separados.
Constrúe o paris arredor de aneis, ombreiros, base e peches
Un tambor grande non se estira uniformemente. O ombreiro viaxa sobre unha parte do molde. A esquina inferior viaxa sobre outra. Os aneis, a base de contacto e as zonas do pescozo pídenlle cada un ao pariso material diferente. Unha brecha de dados non pode servir a todas as zonas por igual.
Comeza coa masa. Engade o tambor acabado, o flash superior, o flash inferior, o pescozo e outros adornos. Esta é a masa parisina bruta. Compáreo coa capacidade do acumulador ordenada baixo a base de resina aprobada. Deixa unha reserva de enxeñería en lugar de coincidir exactamente co máximo publicado.
masa de tambor acabada + flash superior + cola inferior + pescozo ou restos de asa + outro material recortado
A continuación, mapee o parison ao longo da súa lonxitude. Use o mapa de parede numerado do tambor aprobado. Conecte cada localización de batería crítica a unha posición do programa parison. O primeiro perfil é só unha receita inicial. O ensaio de produción debería actualizalo a partir dos resultados medidos na parede.
Observa as zonas de dobre anel. Demasiado pouco material pode reducir a parede local ou cambiar a xeometría do anel. Demasiado pode aumentar o peso, o tempo de arrefriamento e o flash. Os pescozos e peches necesitan unha xeometría estable. A base necesita material suficiente para o contacto e o rendemento do impacto. Ningún destes obxectivos se resolve facendo que todo o tambor sexa máis pesado.
A descarga do acumulador tamén é importante. O paris debe entrar no molde nun tempo controlado. A temperatura de fusión, a velocidade de descarga, o movemento da matriz e o tempo de peche do molde interactúan. Se o parison garda demasiado tempo, o sag cambia o mapa da parede antes de que se peche o molde.

Almacena o perfil final cun número de revisión. Rexistra a ferramenta da matriz, a resina, os puntos de referencia de temperatura, o tempo de descarga e o mapa da parede da mostra. Un perfil sen esas condicións é difícil de reproducir.
Trate o molde do tambor e o circuíto de refrixeración como unha única decisión de deseño
O sobre do molde público é só unha verificación de axuste. Non proba que o molde se arrefríe uniformemente, solte o tambor ou limpa o robot. Revise o conxunto completo do molde. Inclúe colectores, curvas de mangueira, hardware de soplado, insercións móbiles, bloques de presa e puntos de elevación.
A liña de separación e o pinch-off deben xestionar un parison pesado. O corte debe selar de forma consistente sen atrapar material excesivo. Os petos de flash necesitan espazo para a masa esperada. Os detalles do pescozo e do golpe inferior deben coincidir co debuxo do tambor e co método de acabado posterior.
O arrefriamento debe seguir a carga térmica do tambor. Os aneis e as transicións grosas poden reter a calor. As paredes laterais anchas poden deformarse durante a eliminación. A base e as zonas de peche poden necesitar un control máis estrito da temperatura. Deseña canles ao redor destas necesidades en lugar de usar un circuíto sinxelo para todo o molde.
Divide o molde en zonas de refrixeración denominadas. Dálle a cada zona un fluxo obxectivo e unha condición de entrada. Proporcionar conexións accesibles e un plan de descarga. Durante a proba, rexistre as temperaturas de subministración e retorno. Unha lectura de presión só non pode mostrar se a calor está a saír de cada circuíto.
A temperatura de eliminación forma parte do ciclo. Unha liberación anticipada pode aumentar a produción mentres o tambor aínda está brando. O robot, o transportador ou o operador pode entón deformar os aneis ou as superficies de selado. Definir unha condición de eliminación segura con evidencia dimensional e funcional.
A páxina Kinggle enumera 0,3 MPa e 120 L/min como referencias de auga de refrixeración da máquina. Estes valores axudan a dimensionar a conexión. Non son unha especificación completa do enfriador. O paquete de refrixeración final precisa a temperatura da auga, a condición de deseño ambiental, a carga de calor do molde, a carga de calor da máquina, a estabilidade do fluxo e a calidade da auga.
Usa oguía de deseño de moldes por extrusión e sopladopara revisar a ventilación, o pinch-off, o arrefriamento e a liberación. Coloque o debuxo do molde aceptado no mesmo ficheiro técnico que o deseño da máquina.
Planifica as probas de eliminación, eliminación e fugas dentro do ciclo
O ciclo de moldaxe non remata cando se abre o molde. Un tambor grande aínda necesita unha eliminación segura e un acabado controlado. Estes pasos poden converterse no límite de saída real se se engaden despois de construír a máquina.
Comeza coa comida para levar. Defina a localización do agarre, a temperatura do tambor, a carga útil e o camiño do movemento. O robot debe limpar o molde, protexer e soplar o hardware. O seu agarre non debe esmagar un anel quente nin marcar un panel de etiquetas. O punto de entrega debe soportar o tambor sen rodar sen control.
A continuación, mapea cada corte. O material do flash superior, a cola inferior e o pescozo poden necesitar ferramentas diferentes. Protexer as caras de peche e as dimensións críticas. Recolle os recortes sen mesturalos cos restos do chan. Se o recorte limpo volve ao proceso, móstrase a ruta ata o moedor e a batidora.
A proba de fugas necesita un límite escrito. Defina as aberturas probadas, a condición de peche, o método de presión ou baleiro, o tempo de estabilización, o tempo de proba e o limiar de rexeitamento. Tamén define o que ocorre despois do fracaso. Un tambor rexeitado debe seguir sendo rastrexable ata a súa cavidade, xanela de tempo e rexistro do proceso.
| Estación | Entrada | Saída | Evidencia para captar |
|---|---|---|---|
| Robot para levar | Tambor moldeado quente | Tambor soportado na estación de corte | Espazo libre, marcas de agarre, tempo de ciclo e repetibilidade |
| Desenroscar | Tambor con corte de proceso | Limpar os bordos rematados | Calidade de corte, danos do tambor e masa de corte |
| Acabado de apertura | Pescozos como moldeados | Interfaces listas para o peche | Dimensións, superficie e resultados de calibre |
| Proba de fugas | Tambor rematado e peches de proba | Aprobación ou rexeitamento rastrexable | Receita, resultado, ID do instrumento e marca de tempo |
| Inspección final | Tambor probado | Produto aceptado ou rexeitamento controlado | Peso, mapa mural, dimensións e aparencia |
Cronometra cada estación durante a proba de fábrica. Unha máquina de moldura pode esperar porque a ruta de retirada é longa ou a estación de corte está chea. Eses atrasos pertencen á saída aceptada. Non deben ocultarse detrás do número de ciclo seco.
Separa a capacidade da máquina da aprobación de embalaxe da ONU
A páxina do produto de Kinggle indica que os tambores da aplicación publicada poden pasar unha proba de caída de 3 m e completar a certificación da ONU. Manter esa reclamación vinculada á solicitude indicada. Non o reescriba como garantía para cada bidón, substancia de recheo ou mercado.
Unha máquina non pode conceder a marca de embalaxe da ONU. A aprobación aplícase a un tipo de deseño de embalaxe baixo o sistema correspondente. O tambor acabado, os peches, o contido ou os medios de proba, a preparación, o acondicionamento e os resultados das probas importan. Os controis de fabricación en curso tamén importan despois de que pase o deseño.
A Comisión Económica para Europa das Nacións Unidas publica oRegulamento modelo da ONU. A revisión 24 publicouse en 2025. As normas nacionais ou modais aplicables poden utilizar unha edición determinada ou engadir requisitos. Confirmar a autoridade, o laboratorio de probas e a vía de aprobación para o mercado de destino.
Construír dúas capas de evidencia. O primeiro é a proba de aceptación da fábrica da máquina. Proba que a cela ordenada executa o tambor acordado en condicións definidas. A segunda é a proba de tipo de deseño de envases. Proba o envase acabado contra o programa aplicable. Un non substitúe ao outro.
Durante as probas da máquina, mide as funcións que admiten probas posteriores. Rexistra a masa neta, a masa bruta do disparo, o mapa da parede, as dimensións do peche, a xeometría do anel, o resultado da fuga e a configuración do proceso. Conservar as mostras etiquetadas. Isto dálle ao equipo de proba de envases un lote de partida rastreable.
Para obter máis detalles sobre a intención das probas de produtos, use o existente de KinggleGuía de proba de caída de tambor químico. Manteña o presente artigo centrado na célula de produción. Esa separación axuda aos compradores a atopar a resposta á integración da máquina ou a resposta á proba sen ler dúas páxinas que din o mesmo.
Calcula a saída aceptada de eventos de produción reais
A páxina do produto publica de 17 a 20 tambores por hora para a súa aplicación nomeada. Esa é unha referencia útil para a planificación. Non é unha tarifa garantida para un tambor diferente. O peso, o mapa da parede, a resina, o arrefriamento do molde, a retirada e a inspección poden cambiar o resultado.
Comeza cunha carreira cronometrada. Conta cada evento de moldaxe. A continuación, clasifica cada tambor como aceptado, rexeitado ou en espera dunha proba. Grava cada parada e a súa causa. Use o mesmo plan de calidade que rexerá a produción.
bidóns aceptados ÷ minutos de produción observados x 60
Calcula tamén a demanda bruta de material. Multiplique a masa bruta de paris por eventos de moldeo por hora. Non multiplique o peso do tambor acabado por unha taxa de catálogo. Ese atallo ignora o flash, os rexeitamentos, o material de inicio e outras perdas de proceso.
masa parisoniana bruta x eventos de moldeo por hora
Separe o rendemento do primeiro paso da reelaboración ou reprobación. Un tambor que falla na estación de fugas e despois pasa despois do axuste do peche non debería desaparecer do rexistro de eventos. A razón importa. Pode apuntar ao moldeado, ao acabado, ao conxunto de peche ou ao probador.
O arrefriamento adoita controlar o ciclo. Se uns segundos adicionais protexen a xeometría do anel, ese tempo pertence á taxa aceptada. Un lanzamento máis rápido que crea pescozos ovalados ou dimensións inestables non é unha ganancia de produtividade.
Use unha carreira o suficientemente longa para expor a recuperación e o saldo posterior. Grava a configuración da máquina ao comezo e ao final. Oguía de tempo de cicloexplica como separar a recuperación da extrusión, o moldeado, o arrefriamento e a manipulación. Oguía enerxéticaexplica por que a potencia e a enerxía por tambor aceptado necesitan un límite de medida establecido.
Un conxunto de KPI final útil inclúe tambores aceptados por hora, rendemento de primeira pasada, quilos brutos por tambor aceptado, quilogramos de recorte por tambor, tempo de inactividade contado e enerxía por tambor aceptado. Cada número necesita unha regra de inicio e parada acordada.
Planifica o límite da fábrica arredor dos picos, o acceso e a eliminación de calor
As dimensións da máquina pública son 9,5 x 4,1 x 6,5 m. Esa caixa non é o espazo de instalación. Operadores, cambios de moldes, plataformas, armarios, tubos, transportadores e gardas esténdense máis aló. O tellado tamén debe permitir a montaxe e o mantemento.
Comeza co debuxo do esquema do equipamento. Engade espazo de tracción de mantemento para parafusos e compoñentes hidráulicos. Marque o camiño do molde desde o camión ou a zona de almacenamento ata as placas. Comprobe a capacidade do guindastre ou carretilla elevadora en cada punto. Mostra onde viaxarán os tambores quentes e o flash eliminados.
O aire comprimido necesita presión e caudal na conexión da máquina. Kinggle publica 0,8 MPa e 1,8 m³/min. A sala de compresores debe contabilizar a perda de liña, outros usuarios, a demanda máxima, o volume do receptor e o tratamento do aire. O proceso de soplado tamén precisa da calidade do aire acordada.
O arrefriamento necesita temperatura e caudal estables. A páxina pública enumera 0,3 MPa e 120 L/min. Solicite unha folla de carga térmica que separe o molde, a hidráulica e outros consumidores. Dimensiona o enfriador ou a torre de refrixeración para as condicións ambientais locais e a calidade da auga.
A planificación eléctrica precisa da carga conectada, tensión, frecuencia, percorrido do cable, protección e verificación do transformador. A fila de "consumo medio de enerxía" de 70 a 80 kW da páxina é unha referencia de potencia. Non é a carga instalada nin a enerxía por tambor.

Revisa o completoplan de utilidade de moldaxe por sopladocoa máquina e provedores auxiliares. Poñer todas as condicións e límites de subministración no acordo técnico.
Realiza unha proba de aceptación que segue un lote de batería rastrexable
A proba de aceptación en fábrica debe utilizar o debuxo do tambor, o molde e o material aprobados. Se a resina de produción non está dispoñible, documente o substituto e os límites do resultado. Non chame un movemento de máquina seca unha proba de aceptación do produto.
Acordar o plan de proba antes da visita. Nomea os instrumentos, o tamaño da mostra, a duración da execución e os límites de aceptación. Decide como se contan as paradas. Define que configuracións poden cambiar durante a execución e quen aproba un cambio.
- Verifica a compilación.Comprobe o modelo completo KGB200L/LP, extrusoras, cabezal, controlador, abrazadera, robot, soplado de fondo, protección e auxiliares ordenados contra o contrato.
- Verificar a calibración e as utilidades.Gravar ID do instrumento. Confirme as condicións de enerxía, aire e refrixeración no límite da máquina.
- Carga o material aprobado.Rexistra o grao de resina, o lote, a cor, o aditivo e a receita de moída. Siga o camiño de transporte previsto.
- Estabiliza o proceso.Alcanza condicións de fusión repetibles, recuperación do acumulador, comportamento de descarga, arrefriamento e retirada antes de comezar a carreira formal.
- Conxela a receita inicial.Garda temperaturas, velocidades, perfil de paris, tempos, presións e configuracións posteriores cun número de revisión.
- Executar a xanela acordada.Contar bidóns moldeados, aceptados e rexeitados. Rexistra cada parada coa duración e a causa.
- Medir o plan de mostra.Comprobe a masa, as dimensións, o mapa da parede, a xeometría do anel e do pescozo, a calidade do recorte, o aspecto e o resultado da fuga.
- Auditar o saldo abaixo.Confirme que o robot, o recorte, o probador e as cintas transportadoras poden manter a taxa de moldeo sen acumulación insegura.
- Pecha cada desviación.Gravar o resultado, propietario e método de reproba. Non oculte un problema aberto nunha declaración xeral de "proba superada".
Conserva as mostras do inicio, do medio e do final. Etiqueta cada tambor co tempo, receita e resultado. Manteña o mapa da parede e o rexistro de fugas co informe do xuízo. Isto converte unha visita á fábrica nunha proba que pode apoiar o inicio e a resolución de problemas posteriores.
Fotografiar as mostras aprobadas e as súas etiquetas. Exporta a receita final antes do apagado. O informe tamén debería enumerar as observacións non resoltas que non provocaron o rexeitamento. Estes detalles dan ao equipo do sitio un punto de reinicio claro despois da instalación.
As probas de paquetes funcionais pódense presenciar durante o proxecto da máquina se se acorda o método. Non obstante, a aprobación formal do tipo de deseño pode ocorrer noutro lugar. Mantén eses informes separados. Cada informe debe indicar exactamente o que proba.
O proceso de vendas de Kinggle inclúe inspección, probas e unha invitación para unirse á proba. Aproveita esa oportunidade para seguir oguía de proba de aceptación de fábrica. Despois da entrega, repita unha carreira de aceptación do sitio definida coas utilidades instaladas e o sistema de material local.
Constrúe unha solicitude de cotización lista para a cela KGB200L/LP
Unha consulta útil permite ao provedor comprobar toda a ruta de produción. Comeza co ficheiro de batería. Engade un debuxo, fotos e unha mostra física se está dispoñible. Indique se o produto é de 200L, 220L ou doutro tamaño dentro da clase proposta.
Proporcione o peso neto do molde, a estimación do tiro bruto e o mapa da parede numerado. Nomea o grao, a cor, os aditivos e a regra do HMWHDPE. Indique o contido, o sistema de peche, o requisito de resistencia química e as probas do envase aplicables.
Defina a saída como tambores aceptados por hora. Engade volume anual, patrón de quendas e cambios planificados. Describe a retirada, o recorte, o acabado de apertura, a proba de fugas, a inspección, o marcado e a paletización. Marque que artigos debe citar Kinggle e cales proporcionará o comprador.
Adxunta os datos da fábrica. Inclúe tensión, frecuencia, capacidade de aire comprimido, fonte de refrixeración, rango ambiental, altitude, altura do edificio, capacidade do guindastre e planta dispoñible. Engade a orientación preferida da máquina e o fluxo do tambor.
Solicite unha resposta por escrito coa configuración completa do KGB200L/LP. Debe incluír sobre do molde, extrusora e arquitectura da cabeza, base do acumulador, utilidades, lista auxiliar, maquetación, plan de aceptación e entrega de datos. Non acepte a "configuración estándar" como única descrición.
A decisión final debe conectar todos os requisitos importantes do tambor cunha función ou proba da máquina. Se un requisito non ten propietario, péchao antes de lanzar o pedido. Se aínda estás recopilando ficheiros, usa Kingglecentro de descargasevídeos da máquinapara as referencias dispoñibles. A continuación, envíe o paquete do proxecto controlado a través deformulario de contacto.
Preguntas frecuentes
Estas respostas cobren as preguntas de compra que a miúdo cambian a configuración ou o plan de aceptación. Usan as páxinas de produtos Kinggle actuais como referencia da máquina. Os documentos do proxecto deben controlar a orde final.
Para que produtos está deseñada a KGB200L/LP?
Kinggle posiciona o KGB200L/LP como unha máquina especializada de clase 250L para bidóns químicos azuis de dobre anel de 220L. Un tambor diferente aínda necesita comprobacións de masa bruta, axuste do molde, distribución da parede, peches, refrixeración, eliminación e probas de paquete obrigatorias.
300 unidades/h significa que a máquina produce 300 bidóns químicos por hora?
No. A táboa de produtos indica 300 unidades/h como ciclo seco. A mesma páxina publica de 17 a 20 pezas por hora para a súa aplicación de tambor químico. A saída final aceptada debe acreditarse co molde de produción, resina, refrixeración, automatización e plan de calidade.
O KGB200L/LP pode facer un tambor acabado de 15 kg?
A páxina enumera unha referencia de tambor acabado de 12 a 15 kg e unha referencia de peso acumulador de PE de 18 kg. A masa bruta de paris tamén inclúe flash e outros recortes. Confirme o balance de masa completo, a base de resina, a reserva e o mapa da parede antes de conxelar a configuración da cabeza.
A KGB200L/LP é a mesma máquina que a KGB200L?
Non. Kinggle publícaos como configuracións relacionadas pero distintas. A páxina KGB200L/LP enumera dous parafusos de 100 mm, unha descrición de dobre capa e un peso da máquina de 39 t. A páxina KGB200L enumera un parafuso de 120 mm e un peso da máquina de 36 t.
A compra desta máquina dá aos tambores a certificación da ONU?
Non. Unha máquina non outorga a marca de embalaxe da ONU. A aprobación aplícase ao tipo de deseño de embalaxe probado segundo as normas pertinentes. O tambor acabado, os peches, os contidos previstos ou os medios de proba, a preparación, os resultados das probas e os controis de produción en curso importan.
Que debo enviar para unha cotización KGB200L/LP?
Envía o debuxo do tambor, fotos, mostra, dimensións, ocos, peso neto, mapa da parede, grao HMWHDPE, estimación de recorte, peches, contidos, probas, obxectivo de saída aceptado, alcance posterior e utilidades de fábrica. Indique tamén a estrutura de capas necesaria e o límite de automatización.
Converte un tambor aprobado nunha especificación completa da máquina
Envía a Kinggle o debuxo do tambor, o material, o mapa da parede, os peches, o plan de proba, o destino de saída e as utilidades de fábrica. O equipo de enxeñería pode confirmar a configuración, o molde, os auxiliares e o alcance de aceptación KGB200L/LP.
Solicite unha solución KGB200L/LP