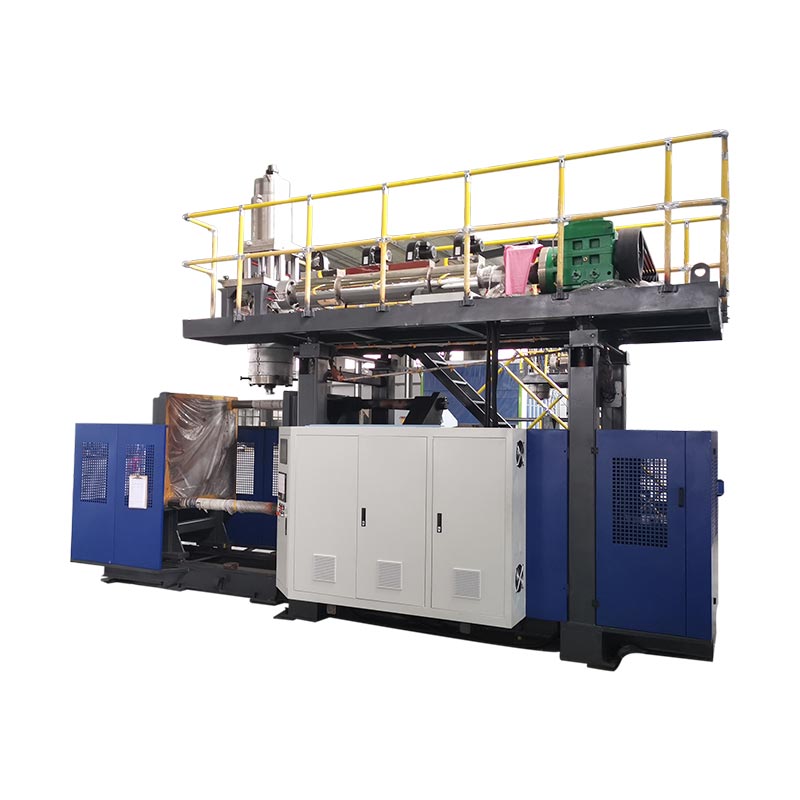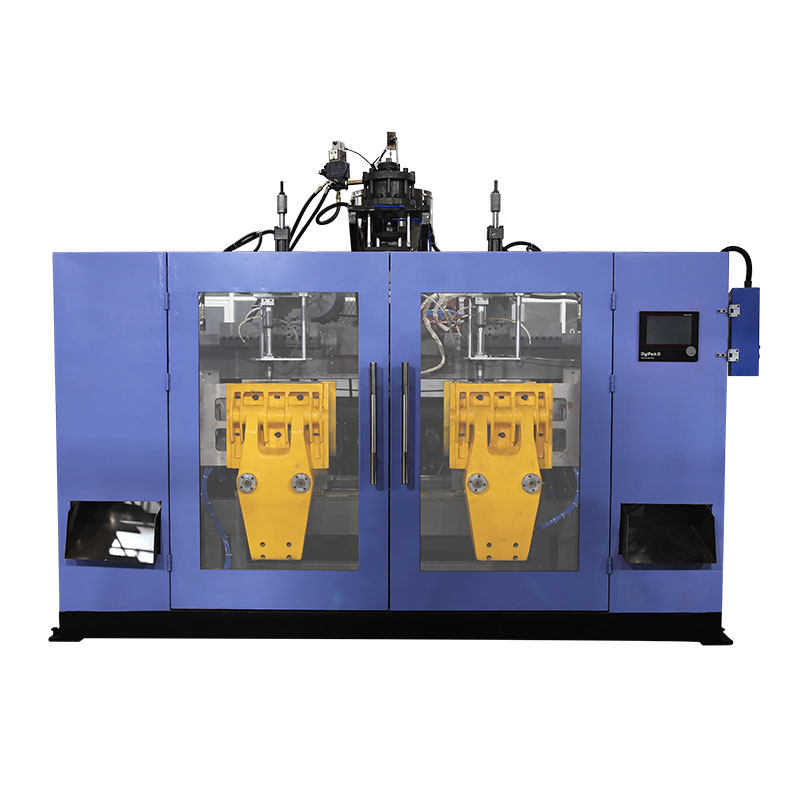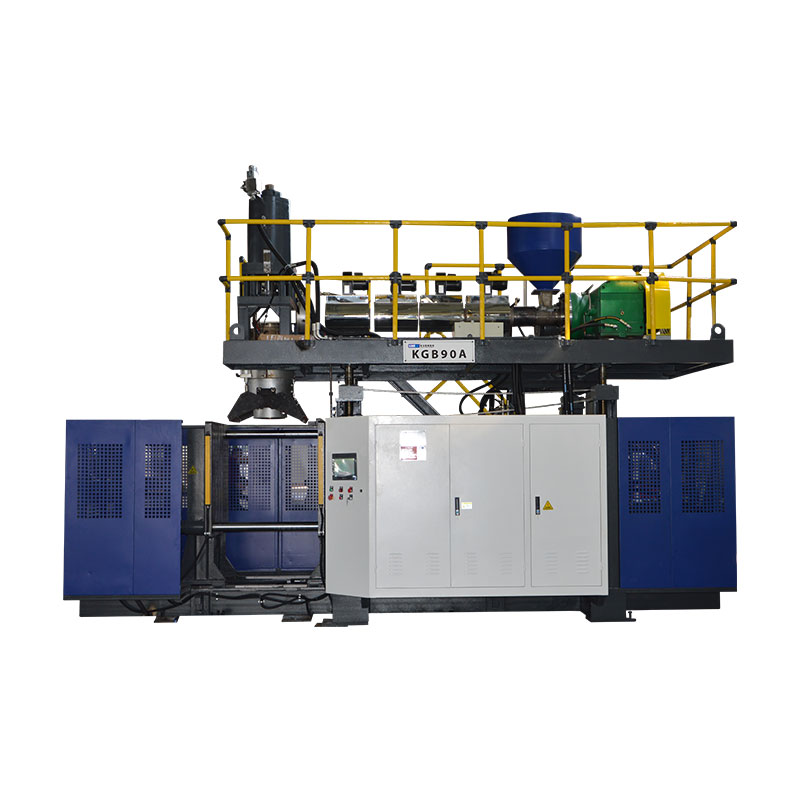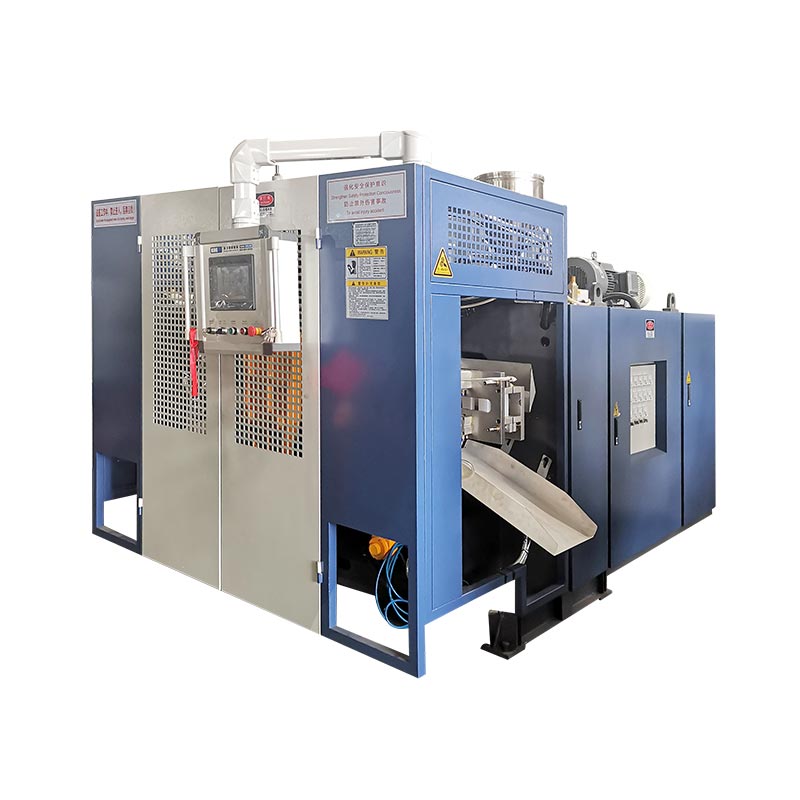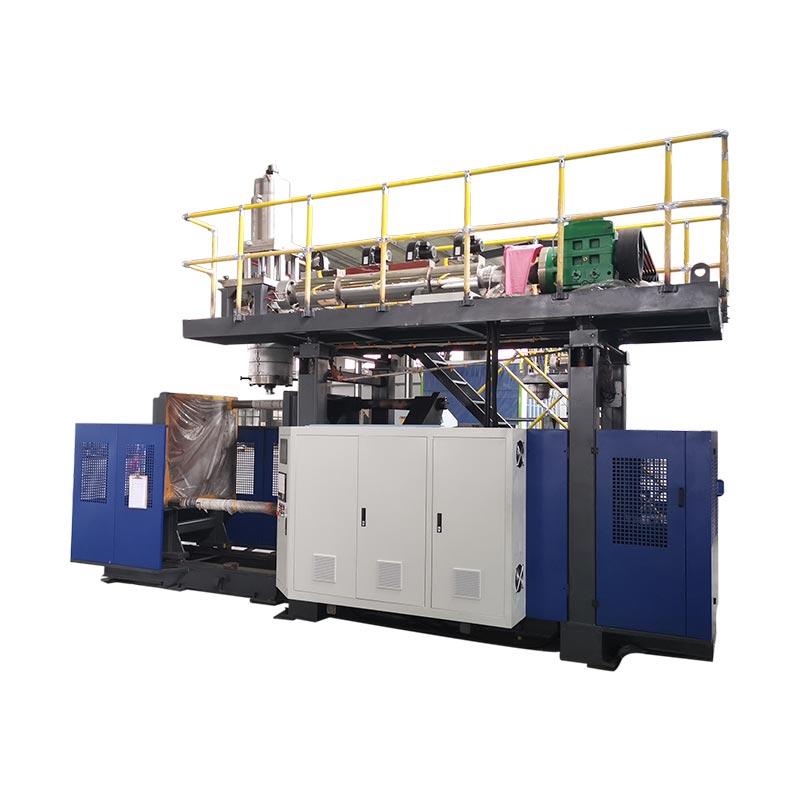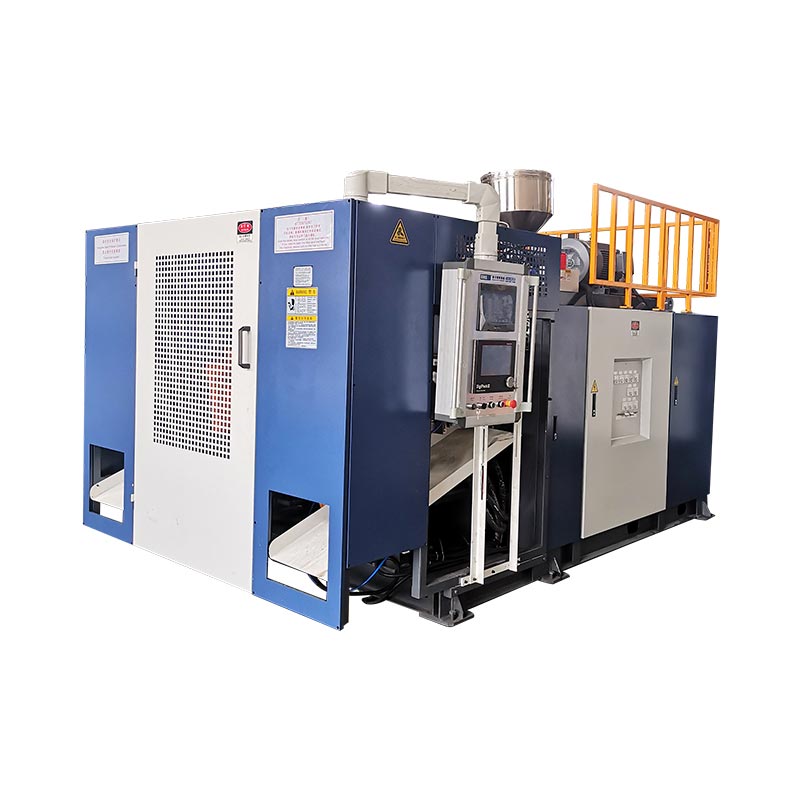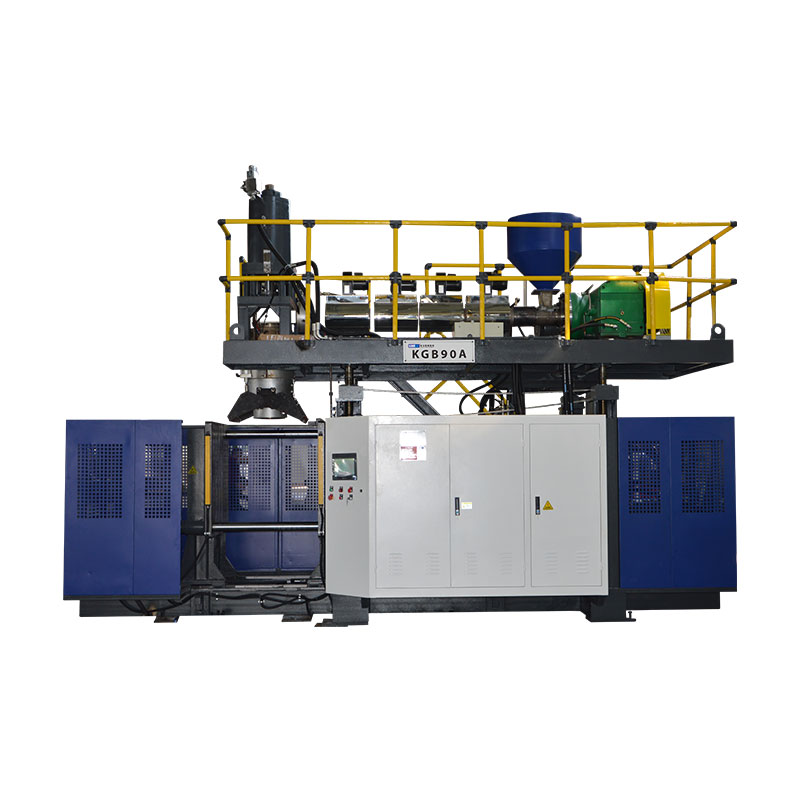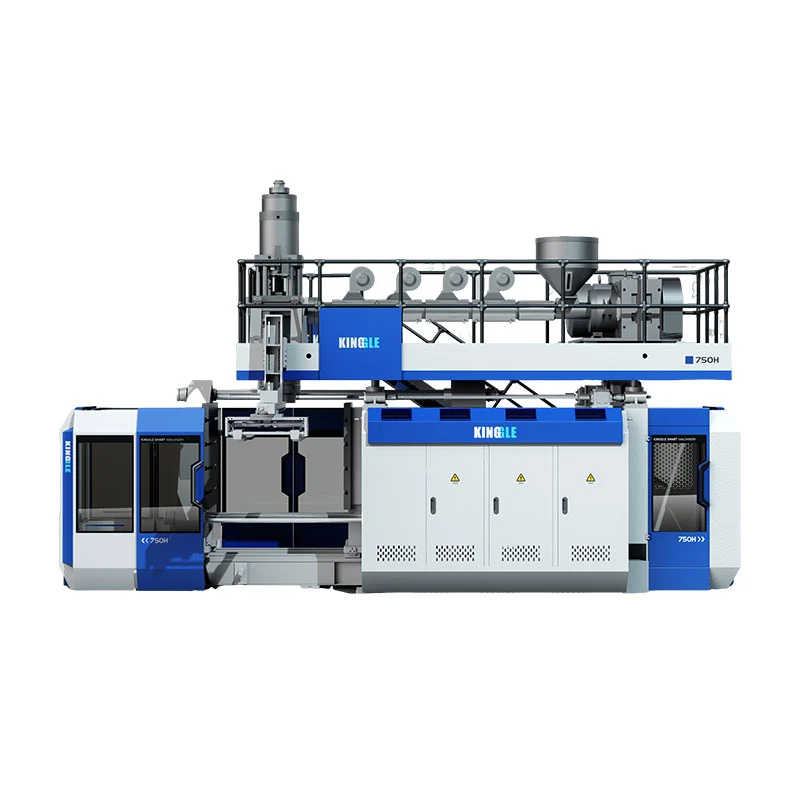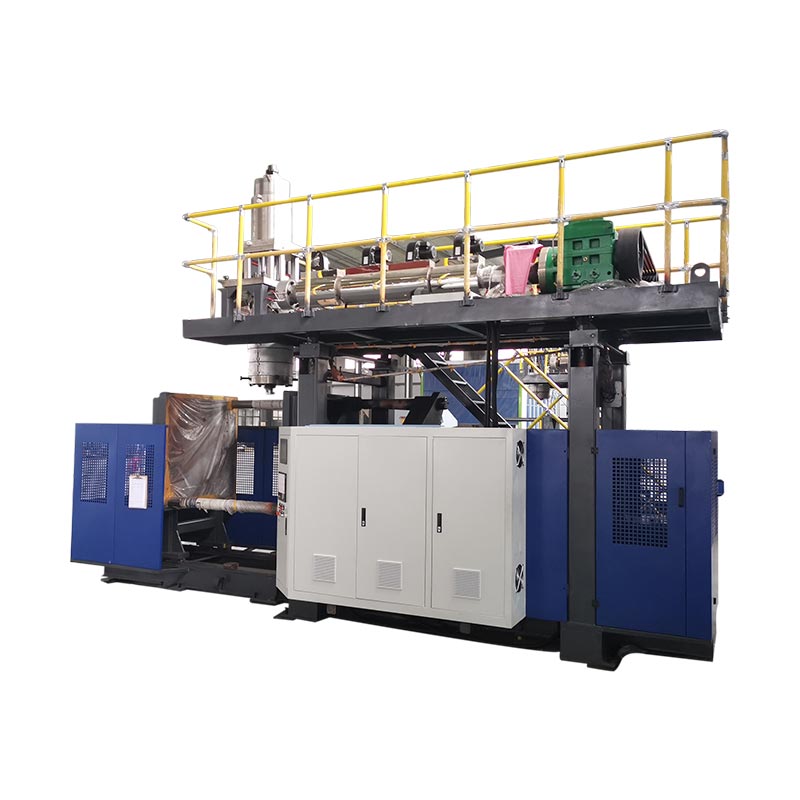
O tempo do ciclo de moldeado por soplado debe reducirse só despois de que o equipo mida onde se está a consumir o ciclo actual e confirme que a peza aceptada aínda cumpre as súas especificacións.A refrixeración adoita ocupar o bloque máis grande, pero a entrega de parison, o movemento de abrazadeira, o vento, o escape, a saída e a espera augas abaixo tamén poden marcar o ritmo. Constrúe unha liña de base estable, nomee unha restrición evidenciada, cambie só a variable que a controle e, a continuación, compare a saída aceptada, a distribución da parede, as dimensións, a forma posterior á expulsión, as probas funcionais requiridas e os defectos antes de manter o ciclo máis curto, co produto, a resina, o molde, a condición de utilidade e a revisión final da receita rexistrada para que outra quenda poida repetir o resultado.

Terminoloxía empregada polos equipos de produción:Optimización do tempo de ciclo de moldaxe por soplado, tempo de ciclo de extrusión por soplado, tempo de ciclo da máquina de soplado de botellas, saída da máquina de soplado, redución do ciclo, optimización do tempo de arrefriamento e eficiencia da produción de moldeo por soplado. Estes termos apuntan ao mesmo obxectivo empresarial, pero o traballo técnico comeza cun proceso medido en lugar dunha porcentaxe obxectivo.
Seis lugares onde se pode limitar o ciclo
| Bloque de ciclo | Medir na máquina | Evidencia antes de acurtar | Fallo que pode aparecer máis tarde |
|---|---|---|---|
| Parison ou tiro | Sinal de inicio/fin repetible, lonxitude de parison, tiro ou posición do acumulador | Entrega estable e relación correcta co peche do molde | Sag, parison curto, correa, peso ou cambio de perfil |
| Pechar e bloquear | Comando, retroalimentación de posición e estado de finalización | Movemento claro, peche total e estado aprobado da máquina | Flash, danos por pinza, peche incompleto ou colisión |
| Golpe e escape | Temporalización, condición de aire de entrada da máquina e comportamento da presión durante o evento | Inflado completo, detalle, ventilación e liberación segura | Parte incompleta, reventón, pegado ou apertura anticipada |
| Refrixeración | Condición de subministración e retorno por circuíto, patrón de temperatura do molde e estado da peza na expulsión | Dimensións estables, parede, pescozo, base e forma posterior á expulsión | Deformación, pescozo ovalado, encollemento, fondo basculante ou recorte en quente |
| Para levar e augas abaixo | Secuencia de robot, transportador, recortador e probador | A parte borra cada interface ao ritmo de produción | Colisións, atascos, danos no recorte ou atraso do probador |
01 / Liña baseComeza co ciclo que realmente está a funcionar
Un proxecto de tempo de ciclo necesita un punto de medición repetible. Nunha liña de extrusión continua, ese punto pode ser o sinal asociado ao corte de parison ou o inicio da seguinte secuencia repetida da máquina. Nunha máquina acumuladora, a produción pódese entender mellor a través da preparación do tiro, a posición do acumulador, a expulsión e a secuencia de moldeo. Escolle un sinal que aparece unha vez por evento de formación completo e documentao. Non compare un obxectivo HMI dunha máquina cunha observación cronometrada manualmente doutra.
Aloxado por KinggleManual de Moog DigiPack IIIdescribe claramente a distinción. Para a extrusión continua, o controlador pode relacionar o perfil de parison co tempo de ciclo e pode medir o intervalo entre sinais de inicio sucesivos. Para unha máquina acumuladora, o perfil parison está relacionado coa posición do acumulador mentres o material é expulsado. Esta diferenza é importante porque a mesma edición de tempo pode cambiar o perfil da parede nunha máquina mentres ten un efecto diferente na outra.
Grava polo menos eventos consecutivos suficientes para ver a variación normal. A planta debe escoller o período de mostra, pero debe cubrir o patrón de funcionamento real: ambas as estacións nunha liña de dobre estación, todas as saídas ou cavidades de matriz relevantes, a eliminación de pezas rutineiras e os equipos posteriores que regulan a liberación. Anote as alarmas, as paradas curtas e as intervencións manuais por separado. Unha media que inclúe o tempo de inactividade non clasificado oculta o ciclo, mentres que un mellor evento único oculta a repetibilidade.
Manteña a parte aceptada xunto ao rexistro de tempo. Captura a revisión do produto e do molde, a calidade e o lote de resina, a cor ou a regra de molienda, a revisión da receita, o estado de temperatura real, o aire de entrada da máquina e o estado da auga de refrixeración, o peso da peza, as localizacións críticas da parede, as dimensións e as probas funcionais necesarias. Este rexistro é a liña de base. Se a proba máis curta falla, o equipo pode volver a un proceso coñecido en lugar de reconstruílo desde a memoria.
02 / DiagnósticoTraza o evento que limita o seguinte ciclo
A maioría das HMI facilitan a edición da configuración da hora. Esa comodidade pode levar a un equipo a reducir o maior número visible antes de descubrir o que controla. Rompe o ciclo en bloques físicos e observa os seus límites: preparación de parison ou tiro, transferencia de molde, peche e bloqueo, movemento de perno de soplado, inflado, arrefriamento, escape, apertura, retirada e manipulación augas abaixo. Algúns bloques ocorren en serie. Outros se solapan. O ciclo total está establecido polo camiño que debe rematar antes de que poida comezar o seguinte evento de formación.
Unha liña de tempo sinxela é máis útil que unha lista de configuracións. Grava o sinal de inicio e finalización de cada bloque e compara o comando coa retroalimentación real. Se o arrefriamento remata pero a máquina espera un sinal de eliminación do robot, reducir o tempo de arrefriamento pode crear unha parte máis quente sen cambiar o ciclo. Se o seguinte parison non está listo cando regrese o molde, a apertura máis rápida non pode aumentar a produción. Se unha recortadora non pode limpar pezas ao novo ritmo, a restrición moveuse río abaixo.
de KinggleGuía de configuración e alarmas de HMIsepara os valores establecidos dos valores reais por este motivo. Un comando mostra o que o controlador solicitou. O estado do sensor, a retroalimentación da posición e a observación física mostran se a acción ocorreu. O historial de alarmas da máquina tamén pode revelar o primeiro bloqueo ou permisivo que interrompeu a secuencia. Un reinicio pode eliminar a mellor pista.
Clasifica cada atraso antes de editar a receita. Necesítase tempo produtivo para formar e estabilizar a peza. O tempo condicional protexe un movemento ou espera un estado verificado. A espera evitable provén dun robot atrasado, unha utilidade inestable, un circuíto de refrixeración bloqueado, un parison inconsistente, unha confirmación manual ou unha conxestión augas abaixo. A perda de mantemento vén por desgaste, fugas, lubricación deficiente, sensores danados ou problemas de aliñación. Cada clase ten un propietario diferente e unha corrección diferente.
03 / Eliminación de calorVerifique o rendemento de arrefriamento antes de cortar o tempo de arrefriamento
LyondellBasellGuía de moldeado por soplado de poliolefinaafirma que o arrefriamento ocupa a maior parte do ciclo de moldaxe en moitas aplicacións de moldaxe por soplado de poliolefina. A guía conecta ciclos máis curtos con condicións de transferencia de calor como a temperatura de fusión, a temperatura do molde, o fluxo de auga e a turbulencia, aínda que require a calidade da peza desexada. Esta é unha dirección útil para o diagnóstico, non un conxunto de valores Kinggle universais.
Comeza na fonte de refrixeración e siga o circuíto real. Rexistra a condición de subministración e retorno de refrixerante nunha produción estable, non só na pantalla do refrixerador. Comproba se o molde recibe o caudal especificado e se os circuítos paralelos están equilibrados. Busca un circuíto quente, mangueira restrinxida, canle contaminado, conexión incorrecta, bolsa de aire, selado con fugas ou carga de calor compartida con outra máquina. OGuía de utilidades da máquina de moldeo por sopladoexplica por que hai que distinguir o abastecemento da planta e a condición de entrada da máquina.
Mapear o molde e a parte expulsada. Unha única lectura de superficie non pode representar un molde con insercións de pescozo, áreas de beliscar, asas grosas, bases profundas e circuítos separados. Use o método de medición aprobado pola planta e compare localizacións repetibles. Observe cando aparece deformación: dentro do molde, durante a retirada, no corte, na cinta transportadora de refrixeración ou despois de que a peza alcance o estado de habitación. Unha parte quente que parece aceptable durante un minuto pode mostrar máis tarde un pescozo ovalado, un fondo basculante, encollemento ou deriva dimensional.
Formosa Plastics'Guía de proceso de moldeo por soplado por extrusión de polietilenoenumera un ciclo curto, unha temperatura elevada do molde e os canles de refrixeración obstruídos entre as posibles causas cando unha peza está demasiado quente. Tamén conecta o arrefriamento insuficiente do molde coa deformación e aconsella comprobar o fluxo de auga, a temperatura do molde e o estado da canle. Estas relacións admiten unha investigación de arrefriamento, pero o grao de resina, o molde e as especificacións do produto deciden a xanela de funcionamento aceptable.
Non baixe a temperatura do refrixerante por hábito. A condensación depende da relación entre a temperatura da superficie, a temperatura ambiente e a humidade. A auga sobre ou arredor do molde pode afectar a peza e crear problemas no equipo ou no lugar de traballo. Registre o estado da sala cando a condensación estea preto do límite operativo e siga os procedementos do enfriador, do molde e da planta. Mellorar a distribución do fluxo ou limpar un circuíto restrinxido pode recuperar a transferencia de calor sen mover o obxectivo de temperatura.
04 / Deseño de pezasA distribución da parede cambia a cantidade de calor que debe eliminar o molde
A demanda de refrixeración segue o plástico da peza. Unha zona grosa contén máis material quente que unha zona delgada e pode permanecer suave despois de que as paredes próximas estean listas para a expulsión. Estender toda a etapa de arrefriamento pode protexer ese lugar, pero tamén mantén máis tempo todas as outras áreas do molde. Antes de aceptar un ciclo longo como inevitable, compare o mapa da parede medido co requisito de deseño e o tramo esperado desde o parís ata a cavidade.
O manual de Moog DigiPack III aloxado por Kinggle explica que a programación parison controla o espazo de matriz ao longo da lonxitude do produto. Tamén conecta seccións de paredes pesadas innecesarias con refrixeración máis longa e explica que o perfil debe verificarse en función do espesor da parede medido nos recipientes de proba. Use esta relación con coidado. A eliminación de material non é un atallo de tempo de ciclo a non ser que a parte revisada aínda cumpra os requisitos de peso, parede mínima, impacto, carga superior, caída, presión, resistencia química e dimensional que se aplican ao produto.
Primeiro localice a rexión quente ou distorsionada na parte rematada. A continuación, conecte esa posición ao programa parison, estiramento do molde, pinch-off e circuíto de refrixeración. Unha base pesada pode proceder do perfil, da captura da cola ou da xeometría. Un mango quente pode implicar correas, estiramento local, ventilación ou arrefriamento. Un pescozo cálido pode implicar contacto con alfileres de golpe, refrixeración da inserción, exceso de material ou liberación retardada. Oguía de programación parisonproporciona un método baseado na medición para mover o material do perfil en lugar de editar puntos por aparencia.
O deseño do molde tamén establece a ruta de transferencia de calor dispoñible. A colocación da canle, o camiño do fluxo, as insercións, a construción do pescozo, a ventilación, o contacto coa superficie e o deseño da liña de separación poden limitar a rapidez coa que se estabiliza a peza. Usa o de Kinggleguía de deseño de moldes por extrusión e sopladocando se manteña a mesma rexión quente despois de verificarse as utilidades e a distribución da parede aprobada. Unha restrición local persistente pode necesitar unha corrección de molde, non outro cambio de temporizador.

Manter o peso da parte aprobado como resultado, non o único control. Dúas partes co mesmo peso total poden ter diferentes distribucións de parede e comportamento de arrefriamento. Seccione ou mida as localizacións que rexen o rendemento e comprobe a forma posterior á expulsión no momento definido polo plan de control do produto. Así é como o traballo do grosor da parede convértese nunha proba útil do proceso máis que nunha afirmación xeral sobre o aforro de material.
05 / Lóxica da máquinaAs máquinas continuas e acumuladoras non comparten un modelo de temporización
Nunha máquina de moldeo por soplado por extrusión continua, a extrusora ofrece un parison continuamente mentres unha ou máis estacións de molde se moven polas súas secuencias. O tempo de ciclo, a lonxitude do parison, o tempo de corte e o programa de espesor de parede pódense vincular. Se o ciclo cambia, o controlador aínda debe colocar o perfil desexado ao longo do paris físico e dentro do molde. Unha secuencia de estacións máis curta que cambia o perfil non é un cambio de velocidade neutro.
O manual do controlador Moog describe o control de perfil baseado no tempo para máquinas continuas e o control baseado en posición para máquinas acumuladoras. Nunha configuración continua, pode determinar o tempo de ciclo a partir do intervalo entre sinais de inicio, como cortes de paris sucesivos. Nunha configuración de acumulador, o perfil da parede segue a posición do acumulador durante a expulsión. Esta distinción publicada é o motivo polo que unha planta debería identificar o modo de máquina e controlador antes de tomar prestado un método de tempo de ciclo doutra liña.
Unha máquina acumuladora tamén ten que preparar o tiro necesario mentres avanza a secuencia de moldeo. Pregunta se a plastificación ou a acumulación remata antes de que o molde estea listo para a seguinte toma. Se o acumulador aínda se está enchendo, recortar segundos desde a apertura do molde pode non reducir o ciclo completo. Se a acumulación remata cedo, o camiño de moldaxe e arrefriamento pode ser a limitación. Rexistra a preparación real do disparo, a posición de almofada ou final, o estado de fusión e o peso da peza en lugar de inferir a preparación a partir dun valor obxectivo.
O deseño da estación tamén cambia a liña de tempo. Unha máquina continua de dobre estación pode usar unha estación mentres a outra arrefría ou libera unha peza, pero a extrusora, o cabezal da matriz, o movemento de transferencia, o sistema de refrixeración e os equipos posteriores deben soportar a superposición. de Kingglecomparación de estación única versus estación dobreexplica esta decisión de capacidade. As disposicións de varias cabezas e varias cavidades afectan as pezas por evento e o equilibrio entre tomas ou cavidades; oguía multi-cabeza versus multi-cavidadesepara eses termos.
Use o denominador correcto ao comparar máquinas. Un evento en formación non sempre é unha parte. Conta as pezas aceptadas de todas as cabezas, cavidades e estacións relevantes e, a continuación, inclúe as restricións que fan que esas pezas sexan vendibles. Unha máquina cun movemento de secado rápido aínda pode producir menos pezas aceptadas por hora se a extrusión, o arrefriamento, o recorte ou a estabilidade da calidade non poden seguir o ritmo.
06 / SecuenciaRecuperar o tempo de espera sen riscos superpostos
Despois de entender o arrefriamento e a entrega de parison, examine as lagoas entre as accións. Un atraso pode ser histórico máis que necesario, pero tamén pode proporcionar autorización, estabilización de presión, escape, confirmación de sinal ou transferencia segura. Identifica que condición protexe cada atraso. A continuación, comprobe se o controlador xa ten comentarios fiables para esa condición. Substituír unha espera fixa por un sinal de finalización verificado pode mellorar a repetibilidade, pero só cando o deseño da máquina e a lóxica de control aprobada o admitan.
Kinggle está aloxadoManual de operación da máquina automática de moldeo por sopladosepara categorías de tempo, como o peche do molde, o tempo de soplado, as accións relacionadas co escape, a microapertura do molde, o movemento do perno de soplado e os atrasos do robot. O manual vincula repetidamente os valores ao produto real ou á condición de produción. A súa interface aplícase á familia de máquinas documentada e pode diferir segundo o modelo, a opción ou a versión do software, polo que non debería converterse nunha lista xenérica de segundos recomendados.
Observa a secuencia física en condicións reducidas e controladas permitidas polo procedemento da máquina. Confirme que as mangueiras, os cables, os pasadores de soplado, os núcleos, os dispositivos de extracción e a peza queden libres a través do camiño completo. Lea o comando e os comentarios xuntos. Se un movemento alcanza a posición cedo pero a secuencia aínda espera, busca o permisivo exacto. Se o feedback chega tarde ou de forma intermitente, corrixe a causa do sensor, mecanismo ou utilidade antes de reducir o temporizador que o estaba enmascarando.
O traballo posterior pertence á mesma liña de tempo. Un robot pode limpar o molde rapidamente pero colocar pezas nun transportador que xa está cheo. Un cortador pode requirir unha temperatura estable da peza. Un comprobador de fugas pode converterse no pescozo de botella despois de que a produción da máquina aumente. Rexistra a lonxitude da cola e as causas de parada durante a primeira execución sostida, non só durante algúns ciclos na máquina. O ciclo de máquina seguro máis rápido non é útil se move os defectos ou a conxestión a unha estación de distancia.
07 / ExperimentoRealiza unha proba controlada por tempo de ciclo que pode repetir outra quenda
Unha proba útil comeza cunha pregunta como "O circuíto do molde B limita a expulsión segura?" ou "O atraso de borrado do robot permanece despois de verificar o sensor?" Non comeza con "Facer o ciclo máis rápido". Indique a restrición sospeitosa, o cambio, a resposta esperada e as comprobacións parciales que poden rexeitar o ensaio. Asigne unha persoa para controlar as edicións de receitas e unha persoa para rexistrar os resultados para que non se produzan varios axustes entre mostras.
-
Conxelar a liña base aprobada.Garda ou imprime a configuración publicada, identifica o paquete do produto e conserva as mostras aceptadas. Rexistrar a variación do ciclo real e a saída aceptada en condicións estables.
-
Nomea unha restrición.Use a liña de tempo da secuencia, o mapa de refrixeración, as lecturas de utilidades, o historial de alarmas e as observacións posteriores. Escribe a evidencia que apunta a esta limitación.
-
Definir o cambio permitido.Utiliza a documentación da máquina, do molde e da resina. Establece un límite de axuste controlado e un punto de retorno. Non cambie outra variable durante a xanela de observación.
-
Establecer disparadores de rexeitamento.Inclúe sinais relevantes como parison inestable, movemento incompleto, pezas quentes ou pegadas, deformación, movemento dimensional, fallo de peso ou parede, flash, explosión, alarmas, atascos ou comportamento inseguro.
-
Correr pola estabilización.Marca as partes por tempo, estación, cabeza ou cavidade. Non xulgue a nova condición desde a primeira peza se a variable modificada necesita tempo para alcanzar un novo estado estacionario.
-
Mida a xanela de produción aceptada.Aplicar os controis controlados visuais, de peso, de parede, dimensionais e funcionais. Inclúa o recorte, as probas e o empaque posterior cando definan unha parte vendible.
-
Manter, rexeitar ou investigar.Manteña o cambio só cando a xanela definida pase e mellore a saída aceptada. Restablecer a liña de base se a calidade ou o control se deterioran. Abrir unha ferramenta, utilidade ou acción de mantemento cando a proba expón unha causa física.
O plan de mostra debe coincidir coa liña. Nunha máquina de dobre estación, inclúa ambos os dous lados. Nunha configuración de varias cabezas, conserva a identidade da cabeza. Nun molde de varias cavidades, preserve a identidade da cavidade cando sexa práctico. Unha media pode ocultar un circuíto quente ou unha saída fina. Oguía de defectos de moldeo por sopladomostra como os patróns fixos e aleatorios levan a diferentes comprobacións.
Os rexistros das probas deben incluír o valor antigo, o novo valor, o momento do cambio, a persoa responsable, a distribución real do ciclo, o lote de material, o estado da utilidade, os ID da mostra, os resultados medidos, os rexeitamentos e a decisión final. As fotografías son útiles para a localización de formas e defectos, pero non substitúen as medidas. Se o proceso volve á liña de base, rexistrao tamén. Un xuízo fallido aínda pode evitar que outro cambio repita a mesma idea.
08 / CapacidadeCalcula a saída das partes aceptadas, non o movemento de ciclo seco
A saída do ciclo seco describe o movemento da máquina sen o material completo, o arrefriamento e a carga de aceptación parcial. É útil para comprobar a capacidade de movemento, pero non é unha promesa de produción vendible. Un cálculo de produción debe utilizar a parte real, resina, molde, reconto de cabezas ou cavidades, sistema de refrixeración, equipos posteriores e método de aceptación. É por iso que Kinggle'sproceso de información do proxectopregunta por tamaño do produto, peso, material, espesor e requisitos de saída antes de recomendar unha máquina.
Mida a saída aceptada directamente nunha xanela de produción representativa. Conta só as pezas que superan os criterios de liberación definidos e rexistra por separado as paradas planificadas, as paradas non planificadas, as perdas de configuración e os rexeitamentos. Non os escondes nun único factor de eficiencia inexplicable. Se a liña produce varias partes por evento, compatibiliza o reconto por estación, cabeza ou cavidade para que unha saída desactivada non desapareza dentro do total.
| Métrica | Cálculo ou observación | Use | Erro común de informes |
|---|---|---|---|
| Ciclo segundos | Tempo entre o mesmo evento a través de ciclos estables repetidos | Mostra o ritmo e a variación do evento da máquina | Informando do evento único máis curto |
| Partes por evento | Partes físicas aceptadas liberadas por un evento de formación completo | Conecta cabezas, cavidades e estacións con volume | Asumindo que cada punto de venda está a producir |
| Produción horaria teórica | (3.600/segundos de ciclo) × partes por evento | Comparación de planificación en condicións ininterrompidas | Chamando o resultado garantía de produción |
| Salida horaria aceptada | Pezas aceptadas / horas de produción observadas | Mostra a saída utilizable do paquete do produto probado | Contando as pezas de purga, configuración ou rexeitamento |
| Cambiar resultado | Saída aceptada despois da saída menos aceptada antes, en condicións coincidentes | Proba se a edición mellorou o obxectivo real | Comparar diferentes produtos, quendas ou utilidades |
Informe a calidade ademais da velocidade. Inclúa os resultados do peso e da parede, as dimensións críticas, o resultado das probas funcionais, o recuento de chatarra ou de retención, o estado da utilidade e a revisión da receita. Unha redución de dous segundos non ten significado autónomo sen o ciclo orixinal, o reconto de pezas, o rendemento aceptado e as condicións de proba. Polo tanto, este artigo non publica un obxectivo de mellora porcentual. O resultado debe proceder dos datos da liña do comprador.
Para unha máquina ou molde novo, defina o método de saída antes da proba. de Kinggleguía de proba de aceptación de fábricaexplica como conectar a tirada medida coas condicións exactas do produto, material, molde e utilidade. Usa olista de verificación de iniciopara establecer un estado estable antes do tempo, e oguía de cambiopara manter a perda de configuración separada da produción constante.
09 / LímitesDetén a proba cando o proceso perda o control
Detén e restablece a condición aprobada se un dispositivo de protección, bloqueo, parada de emerxencia ou control de enerxía perigosa non funciona segundo o previsto. Deténgase por movementos inesperados da máquina, risco de colisión, comportamento hidráulico ou pneumático inusual, compoñentes de presión danados, sobrequecemento eléctrico, fugas ou un desacordo entre o feedback mostrado e a posición física. O traballo en tempo de ciclo nunca autoriza o funcionamento arredor dunha avaría.
A proba parcial tamén pode deter o xuízo. Observe un paraíso que xa non chega na posición correcta, peche incompleto do molde, destello en aumento, peso inestable, paredes críticas delgadas, explosións, detalles incompletos, adherencia, danos no recorte, deformación, pescozos ovalados, fondos basculantes, encollemento ou fallo das probas funcionais. A guía de procesos de Formosa conecta varios destes síntomas con calor excesivo, arrefriamento insuficiente, ciclo curto ou condición da canle de refrixeración. Use o síntoma para reabrir o diagnóstico correcto en lugar de engadir un tempo de arrefriamento amplo sen atopar a causa.
Escalar cando a restrición requira un cambio de canle de molde, modificación de matriz ou perno de soplado, cambio de programa de control, cambio de bloqueo, traballo no sistema de presión ou operación fóra da ventá da máquina e da resina cualificada. Usa oguía de mantemento preventivopara resultados repetibles de equipos. Un mecanismo desgastado pode facer que o ciclo sexa lento, pero un comando máis rápido non o reparará.
Finaliza o proxecto cunha liña base publicada. Actualice a receita só a través do proceso de aprobación da planta, anexa o rexistro de mostra e medición e indique que produto, molde, resina e configuración da máquina abrangue o resultado. Manteña as probas rexeitadas no rexistro de cambios. Cando a seguinte quenda pode reproducir o ciclo aceptado e explicar os seus límites, a mellora está lista para a produción normal.
10 / RespostasPreguntas frecuentes sobre o tempo do ciclo de moldeo por soplado
Que determina o tempo do ciclo de extrusión-soplado?
O tempo de ciclo está determinado polo camiño máis lento necesario a través da preparación de parison ou tiro, movemento do molde, inflado, arrefriamento, escape, apertura, retirada e manipulación augas abaixo. A xeometría do produto, a distribución da parede, o comportamento da resina, o arrefriamento do molde, a arquitectura da máquina e os criterios de pezas aceptadas afectan a ese camiño. Mida a secuencia real e os sinais de retroalimentación antes de decidir que temporizador é o responsable.
O arrefriamento é sempre a parte máis longa dun ciclo de moldaxe por soplado?
O arrefriamento ocupa a maior parte do ciclo de moldeo en moitas aplicacións de poliolefinas, segundo a guía de moldeo por soplado de LyondellBasell, pero non é automaticamente a restrición activa en cada liña. A entrega de Parison, o recheo de acumuladores, a transferencia de moldes, a eliminación do robot, o recorte ou as probas poden gobernar o seguinte inicio. Unha liña de tempo mostra se reducir o arrefriamento cambiaría o ciclo completo ou só expulsaría a parte máis quente.
Como se pode reducir o tempo de arrefriamento sen causar deformación?
Verifique primeiro as condicións de subministración e retorno de refrixerante, o equilibrio do circuíto, a limpeza da canle, o patrón de temperatura do molde e a localización quente da peza. Compara a distribución da parede co debuxo e o proceso aprobado. Cambie unha condición documentada, permita que o proceso se estabilice e comprobe as dimensións e a forma despois do intervalo necesario despois da expulsión. Se permanece a mesma rexión quente local, a distribución do molde ou da parede pode necesitar unha revisión de enxeñería.
Un ciclo máis curto sempre aumenta a produción de soplado?
Non. A saída só aumenta cando o ciclo modificado é a restrición de liña e se aceptan as pezas adicionais. Un evento de máquina máis rápido pode crear pezas máis quentes, máis rexeitamentos, atascos de robots, danos de recorte ou un atraso do probador. Compare as pezas aceptadas por hora observada en condicións de produto, material, molde, utilidade e calidade. Manter o movemento de ciclo seco, a produción teórica e a produción aceptada como figuras separadas.
Como afecta a programación de parison ao tempo de ciclo?
A programación de Parison cambia onde se atopa o material ao longo do produto. As áreas pesadas innecesarias poden requirir máis arrefriamento, mentres que as áreas demasiado delgadas poden fallar nas probas do produto. Nas máquinas continuas, o perfil da parede tamén se pode sincronizar co tempo de ciclo, polo que un cambio de tempo pode cambiar a colocación do perfil. Verifique as localizacións da parede, o peso da peza e o aliñamento do perfil despois dun cambio de ciclo en lugar de asumir que a curva gardada segue a ser correcta.
Que datos deberían enviarse a Kinggle para un problema de tempo de ciclo?
Envíe o modelo da máquina e a versión do controlador, o debuxo do produto, os ID de moldes e ferramentas, o grao de resina e o lote, a revisión da receita, o vídeo do ciclo capturado desde un lugar seguro, a cronoloxía do evento, o historial de alarmas, o peso da peza e o mapa da parede, as dimensións críticas, as fotos de defectos, as observacións de aire de entrada da máquina e auga de refrixeración, as causas de parada augas abaixo e a saída aceptada durante un período definido. Esta evidencia axuda a separar as causas de refrixeración, ferramentas, controis, utilidades, materiais e equilibrio de liña.

Discutir o produto e o ciclo como un único sistema
Envíe o debuxo da peza real, a resina, o molde, a configuración da máquina, a cronoloxía do ciclo actual, as observacións da utilidade e os resultados da calidade medida. Kinggle pode revisar as probas arredor da máquina, ferramentas, controis e obxectivo de produción.
Envía os teus datos de produciónFontes utilizadas para esta guía
Os manuais aloxados por Kinggle admiten declaracións sobre os controis documentados e a secuencia da máquina. As guías de produtores de polímero admiten as relacións de arrefriamento e defectos. Inclúense fontes OSHA para o límite de seguridade dos Estados Unidos. Ningunha destas fontes proporciona un obxectivo de ciclo universal para cada produto ou máquina.
- Manual de operación da máquina automática de moldeo por soplado hospedada por Kinggle, consultado o 8 de setembro de 2026.
- Manual do controlador de espesor de parede Moog DigiPack III Parison, MRJ06301, organizado por Kinggle, consultado o 8 de setembro de 2026.
- LyondellBasell, A Guía de moldeado por soplado de poliolefina, consultado o 8 de setembro de 2026.
- Plásticos Formosa, Guía de proceso de moldeo por extrusión por soplado de polietileno, consultado o 8 de setembro de 2026.
- OSHA 29 CFR 1910.147, O control da enerxía perigosa, consultado o 8 de setembro de 2026.
- OSHA 29 CFR 1910.212, Requisitos xerais para todas as máquinas, consultado o 8 de setembro de 2026.