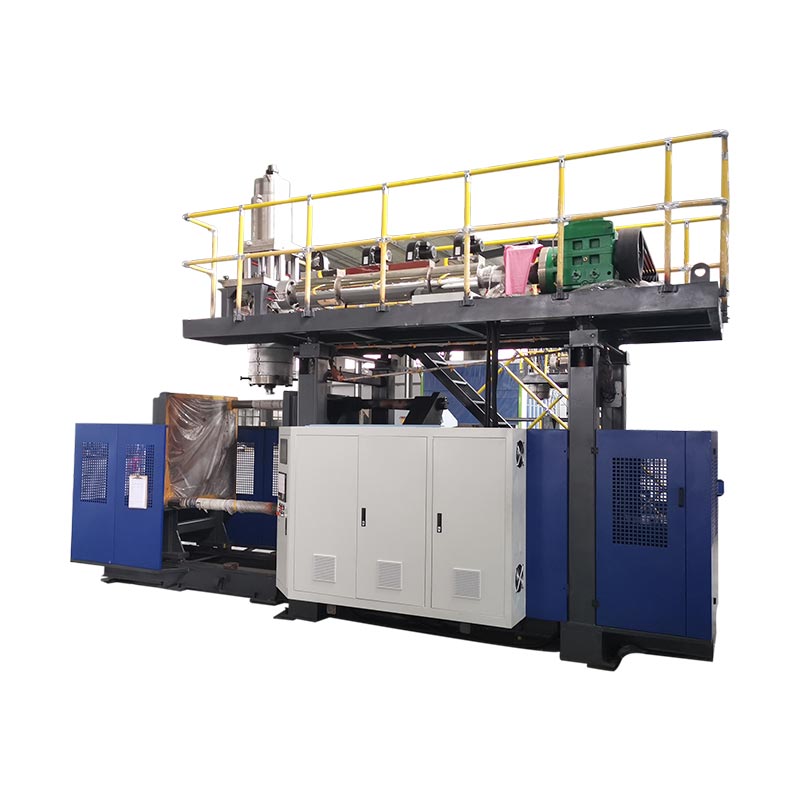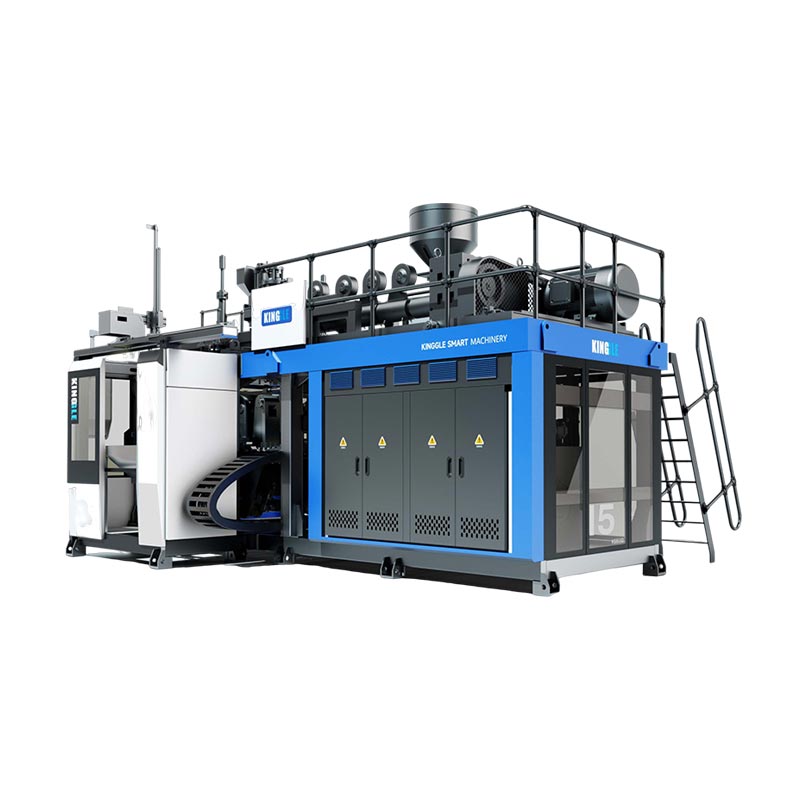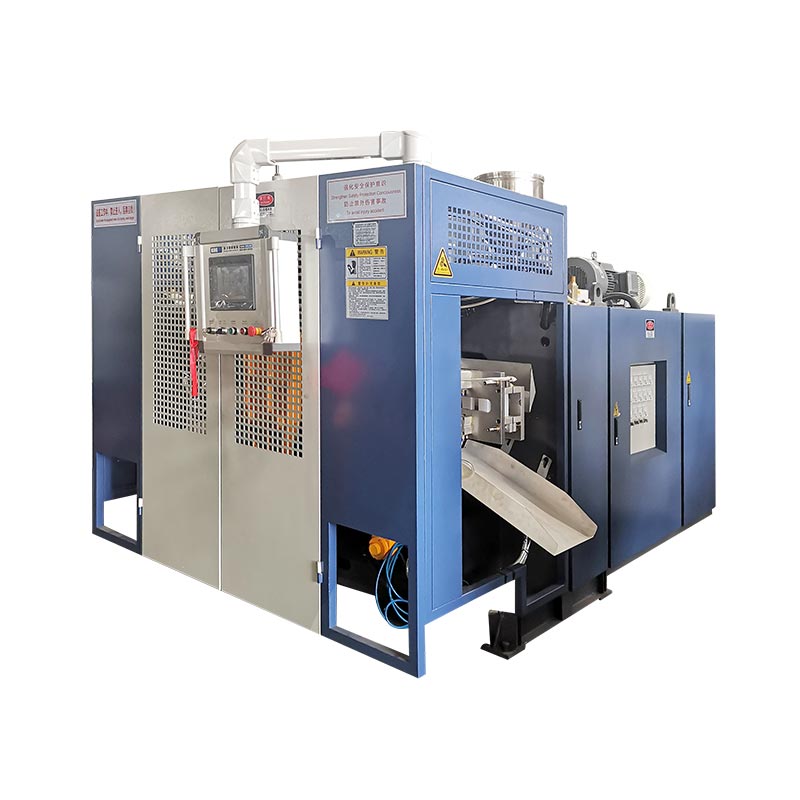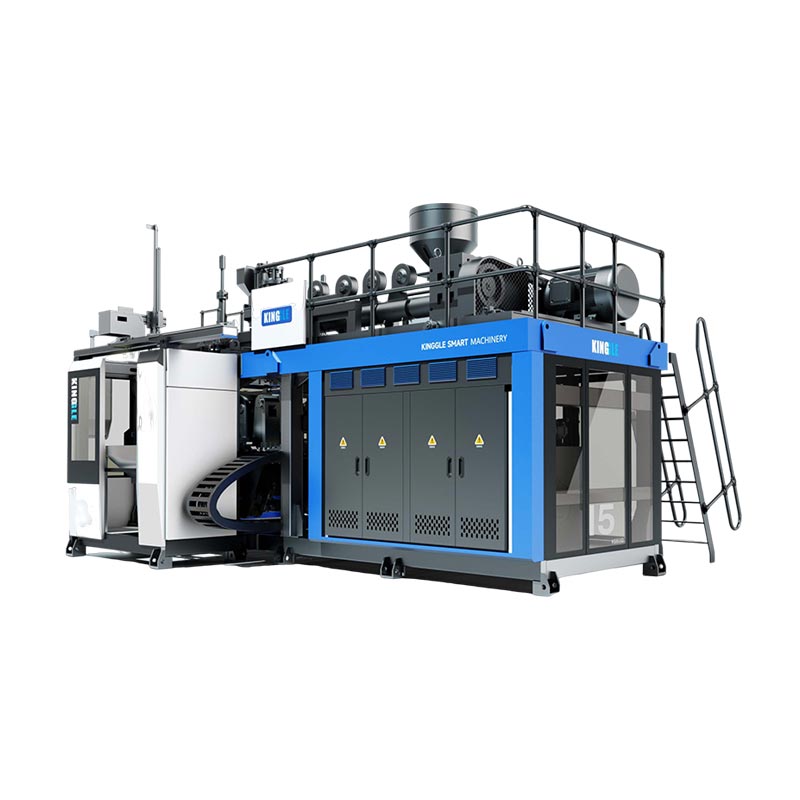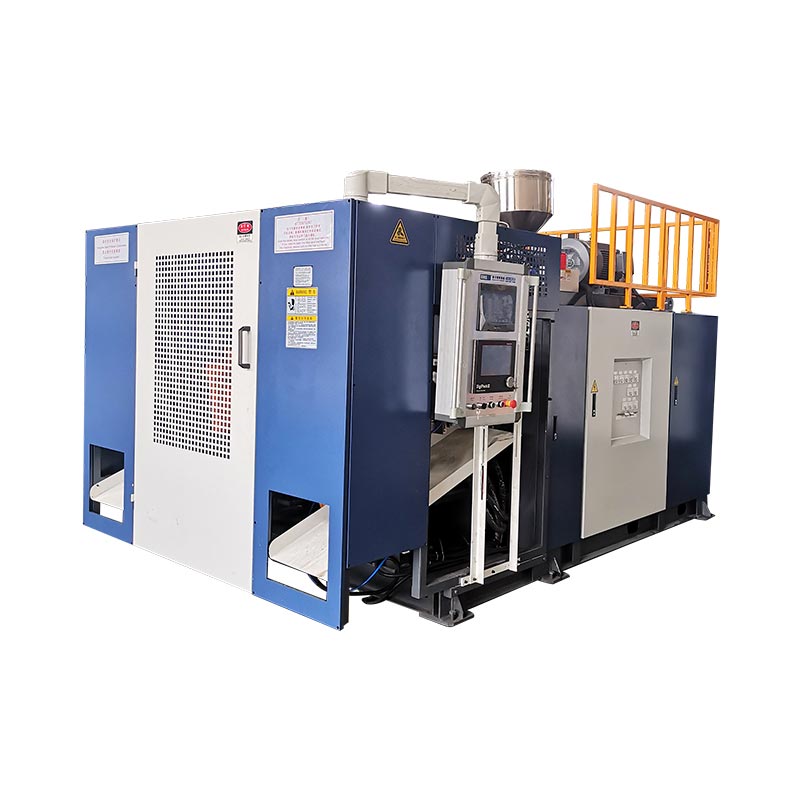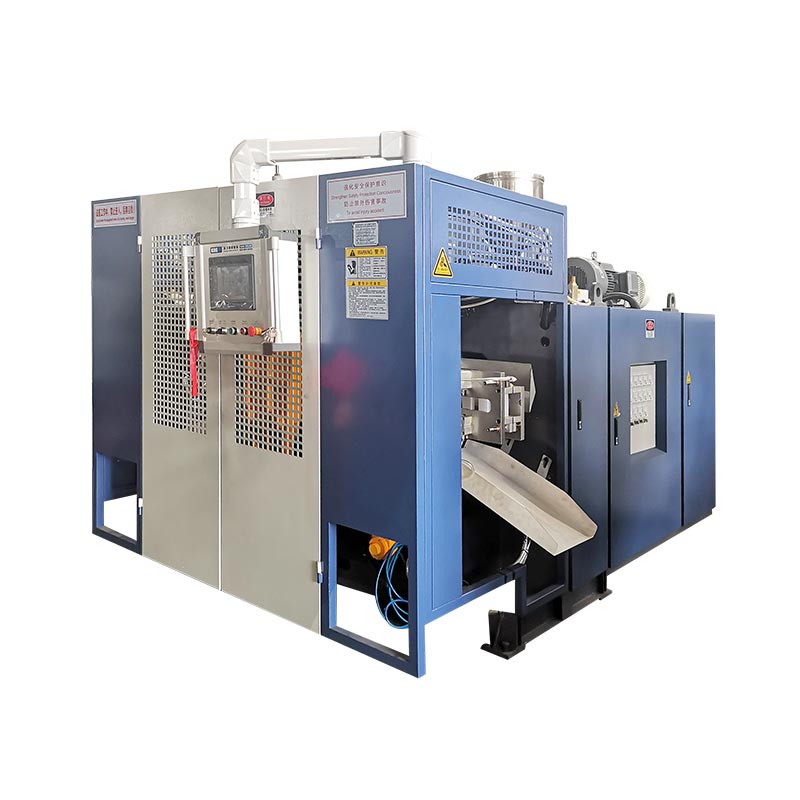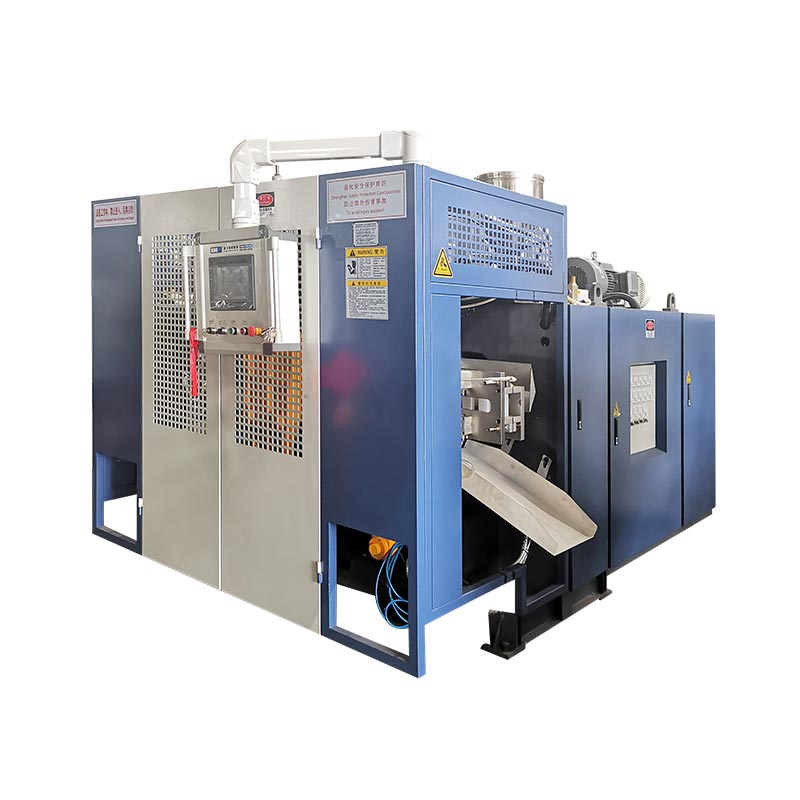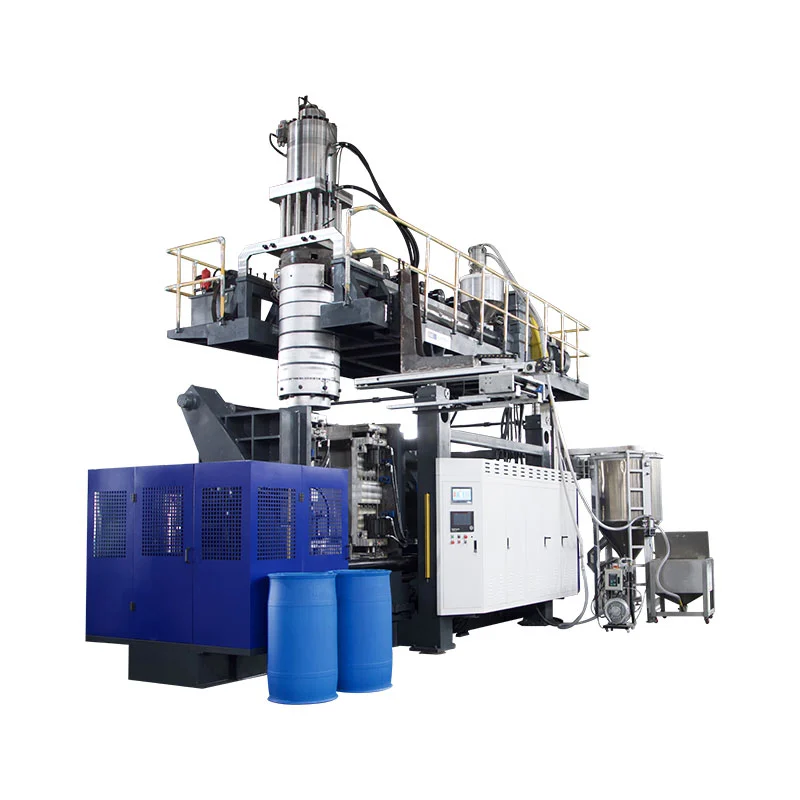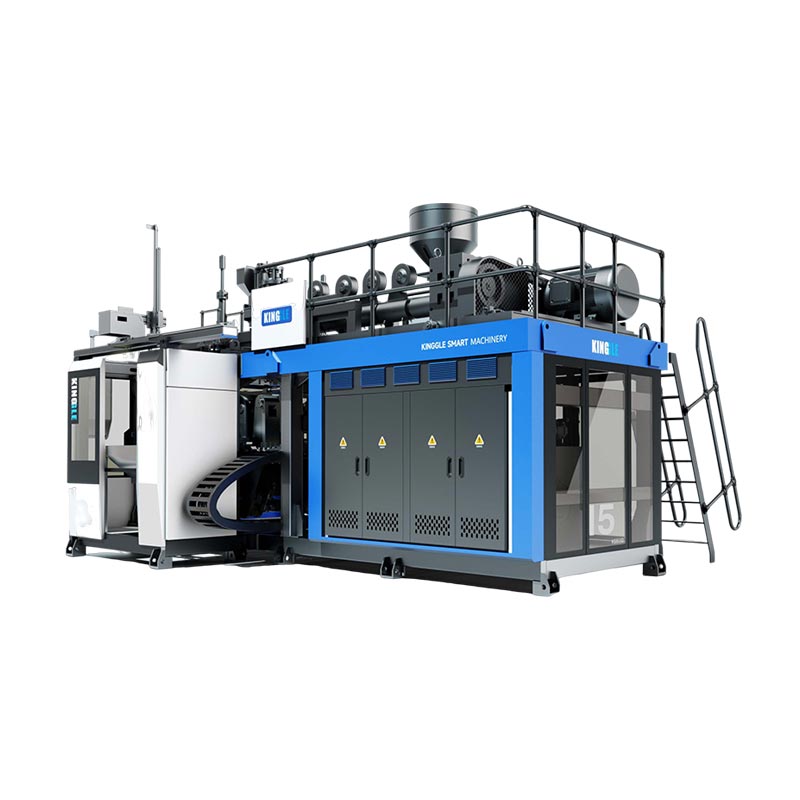
Un cambio de máquina de moldeo por soplado só se completa cando o novo molde, o camiño do material, a ferramenta, a receita e a configuración posterior están correctamente identificados e a nova peza pasa as comprobacións definidas.O inicio de ciclos automáticos é un fito intermedio, non unha proba de finalización. O método práctico máis seguro e rápido é preparar todo o posible antes da parada, illar a enerxía perigosa para o traballo exposto, restaurar as funcións nunha orde controlada e medir o tempo ata a primeira xanela de produción aceptada, coa definición de aceptación, a perda de transición, o aprobador responsable e as probas requiridas rexistradas antes de que o equipo comece a seguinte campaña de produción a partir dunha liña base de produción controlada e rastreable.

Nota terminolóxica:Os equipos de produción poden describir este traballo como un cambio de máquina de moldeo por soplado, cambio de molde de moldeo por soplado, cambio de molde, cambio de ferramenta, cambio de liña de botella, cambio de cor de moldeo por soplado, cambio de resina de moldeo por soplado ou cambio de receita de moldeo por soplado. Estas etiquetas se solapan, pero non sempre describen o mesmo alcance. O paquete de traballo debe indicar exactamente que elementos físicos, materiais, dixitais e posteriores cambiarán.
Cinco decisións que controlan o cambio
- Defina o punto de acabado como peza aceptada e xanela de produción estable.
- Identifique cada elemento modificado: molde, ferramentas de matriz, pasador de soplado, resina, cor, receita e equipos posteriores.
- Move a verificación, a posta en escena e a documentación fóra da xanela da máquina parada onde estea seguro.
- Use o procedemento de enerxía perigosa autorizado do lugar antes de que alguén entre nunha zona de perigo exposta.
- Rexistra a configuración e as probas aprobadas para que a seguinte carreira comece desde unha liña de base controlada.
| Cambiar dominio | O que debe coincidir co novo traballo | Reiniciar probas | Dependencia oculta típica |
|---|---|---|---|
| Moldes e interfaces | Corrección das relacións de revisión, montaxe, arrefriamento, blow-pin/núcleo e eliminación | Movemento manual controlado e conexións sen fugas | Enrutamento da mangueira, posición do sensor ou separación augas abaixo |
| Troqueles e ferramentas de empastado | Identidade da ferramenta homologada, posición mecánica e calibración | Parison recto e estable colocado para o molde | O ficheiro de ferramentas non coincide co hardware instalado |
| Material e cor | Grao correcto de resina, lote, masterbatch e regra de molienda aprobada | Fundido limpo e homoxéneo e transición de material trazable | Resina ou cor antigas permanece nos camiños de manipulación e fusión |
| Receita e controis | Revisión da receita publicada para o paquete de produto instalado | O mando e o estado real coinciden mediante un ciclo controlado | Un antigo valor do produto sobrevive fóra da receita gardada |
| Aceptación de pezas e liñas | Debuxo, límite visual, peso, muro, dimensións e probas funcionais | Ventá de aceptación consecutiva ou baseada no tempo definida | O recortador, o comprobador de fugas, o transportador ou o empaquetado aínda usa o antigo SKU |
O cambio só se completa cando se aproba a nova botella
As plantas adoitan usar a palabracambiopara varios eventos diferentes. Un supervisor pode parar o reloxo cando se suxeita o novo molde. Outro pode detelo cando comece o primeiro ciclo automático. A calidade pode definir a finalización como a primeira parte que pasa a inspección, mentres que a produción pode requirir unha serie sostida de pezas aceptadas. Estas definicións producen números diferentes, polo que unha comparación de tempo de cambio carece de sentido ata que se fixen o punto de inicio e o punto de chegada.
Para unha liña de moldeo por extrusión e soplado, un punto de inicio útil é a última parte aceptada do traballo de saída. Un punto final útil é a primeira xanela de produción aceptada para o traballo entrante. A planta debe definir esa ventá. Pode ser un número determinado de partes consecutivas, un tempo definido en condicións estables ou unha regra de mostraxe en estacións, cavidades ou saídas de matriz. O requisito pertence á especificación do produto ou proceso controlado, non á memoria do operador.
Esta definición expón o traballo que oculta unha métrica só de molde. O produto entrante pode requirir outra matriz ou mandril, pasador de soplado, ferramentas para o pescozo, movemento do núcleo, perfil parison, resina, cor, regra de rectificado, programa de proba de fugas, accesorio de recorte, etiqueta, guía do transportador ou patrón de empaquetado. Mesmo cando o molde físico permanece instalado, unha transición de material e receita aínda pode ser un cambio completo de produción de botellas de plástico.
Separe o resultado en catro medidas: tempo de máquina parada, tempo ata a primeira parte conformada, tempo ata a primeira parte aceptada e tempo ata a xanela de produción aceptada. Rexistra os rexeitamentos de configuración e purga a cantidade xunto a esas veces. Isto non promete que todos os números cairán. Fai visible a perda e evita que se informe dun reinicio rápido como un cambio exitoso da máquina de extrusión por soplado cando a liña posterior ou a porta de calidade aínda está a rexeitar pezas.
Planifique o paquete do novo produto antes de que a máquina pare
O cambio debería comezar como unha comprobación de información mentres o traballo de saída aínda está en execución. Constrúe un paquete de traballo publicado que identifique o debuxo e revisión da peza, a calidade de resina, o masterbatch, a rectificación permitida, o peso obxectivo da peza, as dimensións críticas, as localizacións do grosor da parede, os criterios visuais, as probas funcionais e o paquete esperado. Engade as identidades do molde, a ferramenta de matriz, o pasador de soplado, a inserción, a eliminación e as identidades dos accesorios posteriores. Se dous elementos comparten un nome común, utiliza identificacións duradeiras ou fotografías controladas por revisións para que o equipo de configuración non elixa por aparencia.
Publicado por Kinggleproceso de vendaspídelles aos compradores que proporcionen fotografías ou debuxos do produto, peso, tamaño, material, grosor, saída e necesidades de resistencia química antes de seleccionar unha solución de máquina. As mesmas categorías de entrada son valiosas durante os cambios posteriores porque conectan a configuración da máquina coa peza que se debe producir. O paquete de produción debe ser máis específico que a solicitude orixinal e debe conter só os valores aprobados para a combinación real de máquina, molde e material.
Escenifica o seguinte molde e elementos auxiliares verificados na zona designada sen obstaculizar as saídas, protección ou fluxo de material. Comprobe os puntos de elevación e o plan de elevación da planta, pero non deduza a capacidade de elevación do tamaño nominal do molde. Confirme que as conexións de refrixeración, as conexións de aire, os sensores, os cables e os elementos de fixación están presentes e correctamente identificados. Prepare equipos de manipulación de materiais limpos e recipientes separados para a resina de saída, o material de transición e as pezas rexeitadas. Se a liña inclúe un cortador, probador de fugas, etiquetadora ou transportador, inclúa a súa receita e cambie as pezas na mesma revisión de preparación.
Manteña unha breve decisión de preparación antes da parte antiga final. O moldeador confirma a preparación das ferramentas e do levantamento, a manipulación do material confirma os lotes correctos e a ruta limpa, o operador confirma o acceso á receita, o mantemento confirma calquera traballo programado e a calidade confirma o plan de mostra. Se falta un elemento necesario, deixa en execución o traballo de saída cando sexa posible. Descubrir o problema antes da parada planificada converte o tempo de inactividade en tempo de preparación sen tomar un atallo de seguridade.
Controlar a enerxía perigosa antes de traballar con moldes ou ferramentas
Un cambio de molde de moldeo por soplado pode expor ás persoas a movementos de suxeición, placas móbiles, pasadores de soplado, cortadores, robots, presión hidráulica, presión pneumática, enerxía eléctrica, polímero quente e ferramentas quente. Premer un botón de parada normal non establece unha condición segura para traballar dentro dunha zona de perigo. O empresario debe determinar cales son as tarefas de mantemento ou mantemento, identificar todas as fontes de enerxía e aplicar o procedemento de control enerxético específico da máquina da obra mediante persoal capacitado e autorizado.
Para os lugares de traballo dos Estados Unidos,OSHA 29 CFR 1910.147aborda o servizo e o mantemento nos que unha enerxética inesperada, o arranque ou a liberación da enerxía almacenada pode ferir un empregado. Require un programa de control enerxético, procedementos documentados se é o caso, formación e inspección periódica.OSHA 29 CFR 1910.212proporciona o requisito xeral de protección da máquina. As plantas fóra dos Estados Unidos deben seguir as leis, as normas e os procedementos do empresario que se apliquen na súa localización.
O plan de cambios tamén debe abordar tarefas que requiran enerxía temporal para probas ou posicionamento. Iso non é permiso para improvisar. O empresario responsable debe definir unha secuencia conforme para a limpeza de ferramentas e persoas, restaurando só a enerxía necesaria, realizando a proba, desactivando de novo cando sexa necesario e reaplicando os controis antes de que se reanude o traballo exposto. Unha cortina de luz, unha porta bloqueada ou unha parada de emerxencia poden protexer o funcionamento normal, pero non deben ser tratadas casualmente como un substituto do procedemento de enerxía perigosa aplicable.
Protexa o equipo con tanto coidado como as persoas. Kinggle está aloxadoManual de operación da máquina automática de moldeo por sopladoadvirte de que o movemento do perno de soplado debe coordinarse coa condición de aberto do molde e describe as funcións de posicionamento da plataforma e da cabeza da matriz. A interface exacta e a lóxica de movemento seguro varían segundo o modelo, as opcións e a versión do software. Polo tanto, o equipo de instalación debe identificar os movementos permitidos específicos da máquina antes da parada en lugar de descubrilos mentres hai un molde suspendido ou unha ferramenta exposta.
Execute unha secuencia controlada en moldes, materiais e controis
A seguinte secuencia de oito etapas está escrita deliberadamente como un fluxo de control, non un procedemento mecánico universal. Os pasos detallados de eliminación de moldes, os valores de fixación, o método da mangueira, os límites de temperatura da ferramenta e os movementos de proba deben proceder das instrucións reais da máquina, do molde e da planta. O valor dunha secuencia común é que dá a operacións, ferramentas, mantemento, materiais e calidade os mesmos puntos de transferencia.
-
Liberar o traballo saínte.Identifique a última parte antiga aceptada, garde o rexistro do proceso necesario e concilie a resina saínte, as etiquetas e o traballo en proceso. Conservar unha mostra aprobada se o plan de control da planta o require.
-
Pare na condición aprobada.Siga as instrucións de apagado da máquina e da resina. Ten en conta a residencia quente e o material que queda na tolva, extrusora, cabezal ou acumulador en lugar de asumir que unha pausa normal é adecuada para un cambio de resina.
-
Illar para traballos expostos.O persoal autorizado aplica os procedementos de elevación e enerxía perigosa do lugar. Verificar o illamento e dirixir a enerxía hidráulica, pneumática, gravitatoria e térmica almacenada antes de que alguén entre na zona de perigo definida.
-
Elimina e protexe os compoñentes saíntes.Desconectar, levantar e almacenar o molde e as ferramentas asociadas polas súas instrucións controladas. Tapa ou protexe as conexións limpas e rexistra os danos, as fugas ou o desgaste anormal en lugar de pasalo á seguinte carreira.
-
Inspeccionar interfaces comúns.Comprobe as caras de montaxe, as características de aliñamento, as conexións de aire e de refrixeración, os sensores, os cables e a zona protexida accesible. Un problema de interface oculta pode seguir o novo molde e parecer un fallo de receita.
-
Instala o paquete de entrada verificado.Relaciona os ID físicos co paquete de traballo lanzado. Encamiña as conexións para evitar riscos de beliscar, calor e movementos, despois completa as comprobacións de conexión e montaxe especificadas.
-
Restaurar funcións mediante autorización.Limpe o persoal e as ferramentas, reinstale os protectores, siga o proceso de reactivación aprobado e comprobe os movementos manuais permitidos en condicións controladas. Confirma que o comando, a retroalimentación e o movemento físico coinciden.
-
Introducir material e cualificar o produto.Complete a transición de resina ou cor aprobada, cargue a receita publicada, forme pezas de diagnóstico, corrixa unha causa evidenciada de cada vez e libere a produción só despois de que transcorra a xanela de aceptación definida.
O propietario do escenario debe asinar ou recoñecer dixitalmente cada entrega. Ese pequeno control evita afirmacións ambiguas como "o molde está listo" cando o arrefriamento non está conectado ou "a receita está cargada" cando un dispositivo auxiliar aínda ten o SKU anterior. Tamén mostra onde se perdeu o tempo realmente: esperando a autorización, localizando hardware, corrixindo unha interface, borrando cor antiga, estabilizando o parison ou repetindo unha proba de calidade.
Para obter máis detalles sobre a relación de ferramentas, use Kinggleguía de deseño de moldes por extrusión e soplado. Para o retorno controlado dunha máquina parada á produción, use oLista de verificación de arranque da máquina de moldeo por soplado. Eses artigos amplían etapas individuais; esta páxina de cambio é propietaria do traspaso interfuncional dun traballo aprobado ao seguinte.
Trata a resina e o cambio de cor como unha decisión do camiño do material
Un cambio de material de moldeo por soplado non está completo cando a seguinte bolsa chega á tolva. A resina ou a cor que saen poden permanecer nas liñas de transporte, cargadores, tolvas, licuadoras, gargantas de alimentación, parafuso e barril, adaptadores, cabezal de extrusión, camiños de fluxo do acumulador e ferramentas de matriz. O plan de transición debe identificar cales deses volumes están implicados e onde se recollerá o material mesturado ou fóra de cor. Tamén debe indicar se o material de transición pode ser recuperado, se debe poñer en corentena ou se debe eliminar segundo as normas de materiais da planta.
Siga as instrucións de parada, arranque e purga aprobadas polo provedor de resina, así como as instrucións da máquina. Non asuma que un material, temperatura ou cantidade de purga universal funciona para cada polímero, colorante e sistema de extrusión. Un cambio de material natural a escuro presenta un problema de visibilidade diferente de escuro a natural. Un cambio entre as calidades do mesmo polímero aínda pode alterar a forza de fusión, o inchazo, o arrefriamento e o comportamento de parison. Un cambio entre as familias de polímeros pode requirir unha revisión máis específica da compatibilidade e da degradación. de KinggleGuía de moldeo por soplado HDPE versus PPexplica por que se debe reconsiderar a peza, o proceso e o paquete de validación en lugar de tratar o nome do material como unha simple substitución.
LyondellBasellguía de solución de problemas de moldeo por sopladoidentifica a contaminación exterior e a resina degradada como fontes de liñas de matriz, estrías, partículas descoloridas e buracos. Sinala especificamente como posibles contribuíntes á limpeza de manipulación de materiais, a moenda contaminada, a depuración deficiente entre resinas e a mala práctica de apagado ou inicio. Estas son relacións de diagnóstico, non puntos de referencia operativos de Kinggle.
Construír unha identificación positiva do material na entrega. Rexistrar provedor de resina, grao, lote, masterbatch, proporción, fonte de molienda e a hora en que a nova mestura entrou no sistema de alimentación. Manteña etiquetas ou rexistros de códigos de barras coas mostras conservadas cando sexa necesario. Se as primeiras pezas novas mostran manchas negras, raias ou remanentes de cor, a marca de tempo e o rexistro da ruta do material axudan a distinguir unha transición previsible da contaminación ou degradación. Oguía de defectos de moldeo por extrusión y sopladoproporciona unha matriz máis ampla de síntomas a evidencia.
Restaura a receita sen importar as suposicións do produto antigo
Unha receita gardada só é útil cando a súa identidade e alcance están claros. O rexistro entrante debe indicar a revisión do produto, a combinación de moldes e ferramentas, o grao de resina, o ficheiro de controlador relevante, o estado de aprobación e a última data verificada. Os dereitos de acceso deberían distinguir as receitas de produción publicadas das probas de desenvolvemento. Antes de cargar un ficheiro, o operador debe confirmar que o estado físico da máquina coincide co ficheiro en lugar de usar o nome da receita como proba de que o hardware é correcto.
O alcance da receita pódese dividir entre os sistemas. A HMI principal pode conter posicións de apertura e peche do molde, velocidades de movemento, atrasos, tempo de soplado, tempo de arrefriamento, lóxica de retirada e seleccións de funcións. Un controlador de espesor de parede separado pode conter información de disparo ou ciclo, valores de separación de matrices e o perfil de parison. Os equipos posteriores poden manter as configuracións de recorte, probas de fugas ou transportadores. Kinggle está aloxadoManual de Moog DigiPack IIIexplica que os ficheiros de contedores almacenados poden incluír o perfil de parison programado e a información de calibración de ferramentas. Tamén indica que a calibración precisa das ferramentas da matriz é importante cando se cambia dun recipiente a outro.
Esa evidencia apoia unha regra vital: non desvincular un ficheiro de software da ferramenta para que funcionou. O mesmo manual do controlador sinala que un cambio de molde tamén pode esixir un cambio de ferramentas. Un ficheiro que produciu un recipiente aceptado cunha matriz, un mandril e unha calibración non é válido automaticamente despois de que se cambien eses elementos. Cando a planta teña a configuración mestra aprobada, compare a revisión cargada co rexistro publicado e documente calquera diferenza deliberada. Non sobrescriba o master mentres afina as primeiras partes.
Use o modo manual ou de configuración para probar só os movementos permitidos polo procedemento específico da máquina. Verifique a separación do molde, a relación entre o núcleo ou o pasador de soplado, a posición da cabeza da matriz e da placa, o camiño de retirada, os protectores e a retroalimentación antes do ciclo automático. O manual de operación de Kinggle describe as funcións manuais e advirte de que o movemento do perno de golpe debe coordinarse co molde aberto. Dado que as interfaces e as funcións opcionais varían, oGuía de configuración e alarmas de HMIdebe lerse xunto co manual exacto da máquina en lugar de usar como substituto.
Cando comece a sintonización, cambie unha variable controlada por un motivo indicado, rexistre os valores antigos e novos e agarde a resposta do proceso antes de xulgalo. A distribución de Parison, o peso da peza, o comportamento de extrusión, o arrefriamento e a posición do molde interactúan. Oguía de programación parisonexplica como conectar o perfil con localizacións de paredes medidas en lugar de suavizar puntos só polo aspecto.
Valide as primeiras partes antes de medir o éxito do cambio
A primeira parte pechada responde só a unha pregunta: a liña pode formar algo. Non acredita que a peza cumpra os requisitos de deseño, funcionais ou de proceso. Trata as primeiras pezas como mostras de diagnóstico. Márcaos por secuencia, hora, estación, cavidade ou saída de matriz segundo corresponda. Mantéñaos en orde o tempo suficiente para ver se o proceso está a converxer, á deriva ou se repite un defecto específico.
Comeza coa identidade e a condición bruta. Confirme a peza e revisión correctas, resina e cor, xeometría do pescozo ou da interface, formación completa, ruta de recorte e danos evidentes. Despois aplique o plan controlado para o peso da peza, a distribución da parede, as dimensións críticas, o aspecto e as probas funcionais requiridas. As probas de fuga, caída, presión, carga, resistencia química ou axuste son específicas do produto; incluír só os requiridos polo debuxo, a norma ou o plan de validación do comprador. Non invente unha tolerancia universal nin un reconto de mostras.
A mostra de aceptación debe representar o réxime de produción real. Nunha máquina de dobre estación, mostre os dous lados. Nunha configuración de varias cabezas ou cavidades múltiples, mantén a identidade da cabeza ou da cavidade para que unha media non poida ocultar unha saída que falla. Se unha recortadora ou un probador de fugas forma parte do proceso de pezas vendibles, cualifique tamén ese equipo. Unha botella que pasa polo molde pero falla despois do recorte non é un resultado de produción aceptado. Oguía de proba de aceptación de fábricamostra como se poden unir as probas de produtos, procesos e probas antes do envío; o mesmo principio de trazabilidade aplícase durante os cambios de produción.
Os gardas, comentarios, servizos públicos, movementos manuais e fluxo de material coinciden coa configuración aprobada.
As mostras identificadas superan os requisitos de deseño, visuais, dimensións, paredes e funcionais que se aplican.
A xanela de produción consecutiva ou baseada no tempo definida da planta pasa por todas as saídas relevantes.
Libere a liña só a través da autoridade designada da planta. Anota as mostras aceptadas e a revisión da receita que as produciu. Se o proceso non pode chegar á xanela aprobada sen saír do seu rango cualificado, deixe de aumentar a configuración e investigue as ferramentas, as utilidades, o material, o estado da máquina ou o deseño orixinal do proceso. de Kinggleguía de requisitos de utilidadeaxuda a separar un problema de configuración da máquina do aire inestable, auga ou subministración eléctrica.
Reduce o tempo de cambio movendo a preparación fóra da parada
A oportunidade máis segura normalmente non é un traballo de chave máis rápido. Está a eliminar traballos que non deberían estar dentro da ventá parada. Revisa un cambio rexistrado e clasifica cada atraso: esperando o molde, confirmando unha revisión, atopando unha mangueira, limpando un recipiente de material, descargando un ficheiro, localizando un dispositivo de proba, esperando a calidade ou corrixindo unha conexión danada. Moitas destas tarefas pódense completar ou verificar antes da última parte antiga aceptada, sempre que a preparación non interfira coa produción ou a garda.
Crea un kit listo para funcionar para cada familia de produtos repetida. Pode incluír mapas de conexión verificados, fixadores protexidos, mangueiras etiquetadas, soportes de sensor, referencias de receitas aprobadas, planos de mostra e pezas de cambio posteriores. Use a identificación visual que sobreviva ao ambiente da tenda. Almacene os moldes e as ferramentas para que os puntos de elevación e as caras de conexión permanezan accesibles e protexidas. Un kit debería reducir a busca e a interpretación; nunca debería fomentar a substitución cando falta un elemento controlado.
Estandariza as interfaces só despois da revisión da enxeñaría. As localizacións consistentes das mangueiras, a identificación dos conectores, as referencias de montaxe e a denominación de receitas poden reducir o tempo de decisión, pero deben coincidir cos requisitos de presión, temperatura, fluxo, movemento e seguridade. Se se considera unha función de cambio rápido, avalía o sistema completo, incluíndo bloqueo positivo, comentarios, fugas, mantemento, proba de erros e avaliación de riscos do sitio. Non transforme un proxecto de velocidade nunha modificación de hardware non documentada.
Use o rexistro de cambio para escoller unha mellora á vez. Se domina a eliminación de cores, investigue o enrutamento do material e a estratexia de purga aprobada. Se o aliñamento domina, inspeccione o almacenamento, as características de localización e o estado do molde. Se domina a axuste da primeira parte, audita o goberno de receitas, a calibración de ferramentas e as probas do proceso. Se a espera de calidade domina, preséntase os medidores calibrados e defina quen pode liberar o traballo. O obxectivo é unha primeira xanela de produción aceptada repetible, non un cambio en seco de récord seguido de chatarra.
Tamén se deben planificar de forma explícita os traballos de mantemento. Un cambio pode proporcionar acceso para as inspeccións, pero a combinación de tarefas cambia o alcance, as persoas e as necesidades de control enerxético. Usa oLista de verificación do mantemento preventivopara decidir o que corresponde a unha intervención planificada. Mantén os achados de mantemento separados dos cambios de configuración do produto para que os problemas recorrentes dos equipos sigan visibles.
Crea un rexistro de cambio que facilite a seguinte execución
Un rexistro útil é o suficientemente curto como para completar e o suficientemente específico para reconstruír a carreira. Comeza coa identidade: data e hora, máquina, revisións de produtos entrantes e entrantes, ID de moldes e ferramentas, calidades de materiais e lotes, revisións de receitas, membros do equipo e autoridade de lanzamento. Engade os catro puntos de tempo definidos anteriormente, máis a cantidade ou o peso do material de purga, os rexeitamentos de configuración e o produto retido. Se a planta non pode medir un campo de forma fiable, etiqueteo como non dispoñible en lugar de estimalo.
Rexistrar excepcións en linguaxe observable. "O retorno de arrefriamento do circuíto B do molde non mostrou fluxo" é máis útil que "problema de auga". "Cargouse o ficheiro de receita 14; o probador posterior permaneceu no SKU X" identifica un fallo de transferencia. Fotografa o desgaste inesperado, as fugas, os conectores danados ou os defectos repetibles das pezas co marcador de identidade correspondente. Vincular o traballo correctivo ao sistema de mantemento ou non conforme en lugar de enterralo nun comentario do operador.
| Bloque de rexistro | Campos útiles mínimos | Pregunta que responde a próxima vez |
|---|---|---|
| Identidade laboral | Revisións de máquinas, produtos, moldes, ferramentas, materiais e receitas | Coincidían o paquete físico e dixital? |
| Tempo | Última parte antiga aceptada, primeira parte nova formada, primeira parte aceptada, versión de fiestra estable | Onde se converteu o intervalo detido en tempo de cualificación? |
| Perda | Cantidade de purga, rexeites de configuración, produto e man de obra almacenados por función | Unha parada máis curta simplemente moveu a perda a outro lugar? |
| Código de atraso | Espera, busca, reparación, limpeza, posta a punto, proba ou autorización | Que problema de preparación ou sistema debería mellorarse? |
| Aceptación | ID de mostras, medicións, probas, aprobación e revisión final da receita | Que probas proban que a liña foi liberada? |
| Excepción | Problema observado, propietario, contención e acción vinculada | Que hai que corrixir antes de que o mesmo traballo volva? |
Revisa os cambios repetidos por familia de produtos en lugar de confiar nunha mellor execución. Busca a mediana e a distribución de cada etapa de tempo, excepcións recorrentes e modos de refugallo repetidos. Un único evento inusualmente rápido pode ter omitido un cheque, beneficiarse das condicións ideais ou utilizar unha definición de aceptación diferente. O propósito dos datos é mellorar o estándar e a preparación, non presionar aos operadores para que eludan as garantías.

Pecha o rexistro coa liña base aprobada actual e coa seguinte acción. Se o cambio produciu unha mellor configuración, encamiña os valores revisados polo proceso de aprobación da planta antes de actualizar o mestre. Se expuxo un problema de deseño, mantén visible a contención temporal ata que a enxeñería o peche. Esta disciplina converte cada cambio de máquina de moldeo por soplado nunha proba utilizable en lugar de outro evento de quenda illado.
Preguntas frecuentes sobre cambios de moldaxe por soplado
Que se inclúe no cambio de máquina de moldeo por soplado?
Un cambio completo pode incluír o molde, a matriz e o mandril, o pasador de soplado, o núcleo ou insercións, a resina, o masterbatch, a regra de molienda, a receita de HMI, o perfil de espesor de parede, a retirada, a cortadora, o comprobador de fugas, as guías do transportador, as etiquetas e o paquete. O alcance exacto depende das diferenzas entre os paquetes de produtos de saída e de entrada. Define esas diferenzas antes da parada. Se só aparece o molde, o equipo pode reiniciar cunha ruta de material antiga, un ficheiro de controlador ou unha configuración posterior.
Cando debe comezar e parar o tempo de cambio?
Unha definición práctica comeza na última parte aceptada do traballo saínte e remata na primeira xanela de produción aceptada para o traballo entrante. Tamén rexistrar tempos intermedios para a primeira parte formada e a primeira parte aceptada. A planta debe definir a xanela de produción, como un número especificado de pezas consecutivas ou unha mostra baseada no tempo en todas as estacións, cavidades ou cabezas relevantes. Usar a mesma definición fai que as comparacións futuras sexan significativas.
Como pode unha planta reducir o tempo de cambio de moldes por soplado con seguridade?
Mover a identificación, posta en escena, limpeza, verificación de receitas, preparación de calibres e planificación da calidade fóra do intervalo parado onde se poidan realizar estas actividades sen interferir coa produción. Etiquetar interfaces, protexer o almacenamento, preparar kits específicos para o traballo e asignar propietarios para cada entrega. Analiza o tempo de espera e de corrección por separado do traballo físico do molde. Non reduza o tempo evitando os protectores, saltándose os controis de enerxía perigosa, utilizando equipos de elevación sen clasificación ou aceptando pezas antes de que pasen as comprobacións requiridas.
Ao cargar unha receita gardada remata a configuración?
Non. Unha receita gardada debe coincidir co molde instalado, a ferramenta de matriz, o pasador de soplado, o material e a revisión do produto. Algunhas opcións tamén poden estar nun controlador parison separado ou nunha máquina posterior. Confirme o conxunto de ficheiros completo, comprobe os movementos manuais permitidos e compare o comportamento real da máquina coa liña base publicada. O manual DigiPack III de Moog enlaza ficheiros de contedores almacenados con información de calibración de ferramentas de perfil parison e die-gap, polo que a identidade do hardware e a identidade do ficheiro deben permanecer conectadas.
Por que aparecen manchas negras ou raias de cor despois dun cambio de material?
As posibles causas inclúen o material antigo que queda no camiño de manipulación ou de fusión, resina contaminada ou moída, resina degradada liberada dunha zona estancada, mestura desigual de cores, fallos do quentador ou unha parada e purga inadecuadas. Conserva a resina e o rexistro de transición antes de cambiar a configuración. Siga o procedemento aprobado da máquina e do provedor de resina, inspeccione o percorrido do material e clasifique se o defecto é aleatorio ou solucionado ao redor do parison. Non asuma que un método de purga universal é seguro para cada resina e cabeza.
Que información debería enviarse a Kinggle sobre un cambio difícil?
Envíe a identificación da máquina e do controlador, debuxos de produtos entrantes e de saída, ID de moldes e ferramentas, calidades e lotes de resinas, detalles de masterbatch e remoción, revisións de receitas, historial de alarmas, lecturas de utilidades, cronograma de cambio, fotografías de mostra marcadas e datos de fallos medidos. Inclúe un vídeo só cando se poida capturar sen entrar nunha zona de perigo. A evidencia específica permite que a discusión separe un problema de camiño de material, ferramentas, control, utilidade ou deseño de pezas de forma máis eficiente.
Planifique a máquina arredor do paquete do produto
Para un novo molde, material novo ou problema de cambio repetido, envíe o debuxo da peza real, a resina, as probas de destino, os detalles do molde e as ferramentas, a información actual da máquina e o rexistro de cambio observado. Kinggle pode discutir a máquina, as ferramentas, os controis e os requisitos de produción a partir do mesmo conxunto de probas.
Envía a información do teu proxectoFontes comprobadas e método de proba
Utilizáronse páxinas de Kinggle propias e manuais aloxados por Kinggle para as declaracións de interface de máquina, entrada de proxecto e ámbito de formación. O manual do fabricante do controlador utilizouse para as relacións entre ficheiros almacenados e ferramentas e calibración. Utilizouse unha guía oficial de produtores de resina para as vías de contaminación e degradación do material. Os regulamentos de OSHA só se utilizaron para describir o límite de seguridade dos Estados Unidos. Ningunha fonte a continuación se presenta como unha receita universal.
- Manual de operación da máquina automática de moldeo por soplado hospedada por Kinggle, consultado o 8 de setembro de 2026.
- Manual do controlador de espesor de parede Moog DigiPack III Parison, MRJ06301, organizado por Kinggle, consultado o 8 de setembro de 2026.
- Proceso de vendas KinggleeServizo posvenda, consultado o 8 de setembro de 2026.
- LyondellBasell, Como resolver problemas de moldaxe por soplado, consultado o 8 de setembro de 2026.
- OSHA 29 CFR 1910.147, O control da enerxía perigosa, consultado o 8 de setembro de 2026.
- OSHA 29 CFR 1910.212, Requisitos xerais para todas as máquinas, consultado o 8 de setembro de 2026.