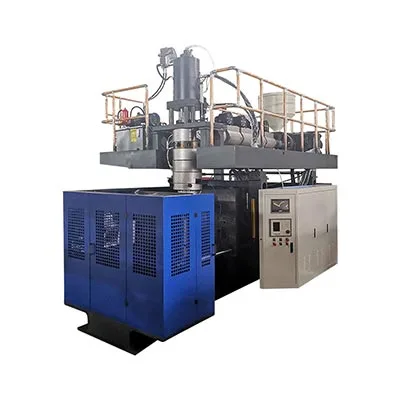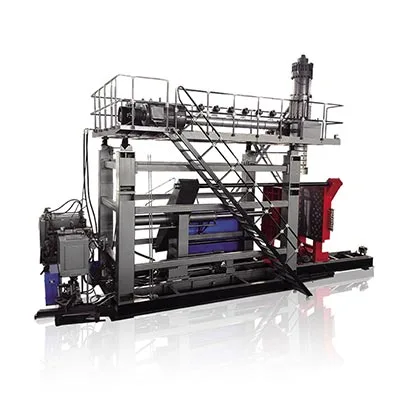

A métrica de enerxía de moldeo por soplado máis útil non é a potencia instalada nin unha lectura momentánea de kW, porque ningunha mostra a cantidade de produción vendible procedente da enerxía consumida en condicións de produción estables e especificadas.Use a electricidade medida durante unha xanela de produción estable, divídea pola saída aceptada da mesma xanela cronometrada e rexistre o límite, as posicións dos contadores, o produto, o molde, a resina, o ciclo e as regras de calidade. Para obter unha vista completa dos custos operativos, mida primeiro a máquina de moldeo por soplado e, a continuación, engada as cargas asignadas de aire comprimido, refrixeración, manipulación de materiais, manipulación de chatarra e augas abaixo cando estean fóra do contador da máquina principal, sen contar dúas veces a mesma enerxía.

Os cinco números que paga a pena poñer nun informe
- Electricidade da máquina durante a proba, en kWh
- Potencia activa media durante a mesma ventá, en kW
- Masa extruída e masa do produto aceptada
- Pezas aceptadas realizadas durante a proba
- Aire asignado, refrixeración e enerxía augas abaixo
| Vista de medición | Límite típico | Mellor denominador | Pregunta que responde |
|---|---|---|---|
| Carga conectada | Motores instalados, quentadores, controis e auxiliares seleccionados | Ningún | Como se debe dimensionar a infraestrutura eléctrica? |
| Enerxía da máquina principal | Subministro de entrada á máquina de soplado | kg extruído, kg aceptados ou partes aceptadas | Que consume esta máquina nunha execución definida? |
| Enerxía relacionada co produto | Límite definido da máquina, molde e produto especificado | kg de produción medida | Como se poden comparar dúas probas de produtos? |
| Enerxía completa | Máquina máis equipamento de compresor, enfriador e liña asignado | kg aceptados ou partes aceptadas | Que electricidade pertence ao modelo produto-custo? |
Comeza debuxando o límite de enerxía
"Canta potencia utiliza unha máquina de soplado?" soa sinxelo. Non é unha medida. A resposta cambia coa liña trazada ao redor do equipo. Un medidor de entrada principal pode incluír a extrusora, quentadores, sistema hidráulico, abrazaderas, controis e robot conectado. Pode excluír o compresor de aire central e o refrixerador. Outra planta pode colocar equipos de refrixeración locais dentro do panel da máquina. Non se poden comparar esas lecturas ata que se indique o límite.
O oficialLista de recomendacións EUROMAPsepara este problema en dous documentos para máquinas de soplado. EUROMAP 46.1 aborda a eficiencia enerxética relacionada coas máquinas. EUROMAP 46.2 aborda a enerxía utilizada para fabricar un produto específico cun molde determinado. Ambos documentos son a versión 1.0 de xaneiro de 2014. Continúan na páxina actual de recomendacións técnicas de EUROMAP.
Esa distinción é útil nunha fábrica. Unha proba de máquina estandarizada pode describir o comportamento da máquina nas condicións indicadas. Unha proba de produto responde a unha pregunta comercial diferente. Mostra a enerxía utilizada ao facer un recipiente, peza ou tanque definidos. Ningunha das dúas lecturas inclúe automaticamente a planta completa. A sala de compresores, a planta de refrixeración, o sistema de resina, o moedor, o transportador, o cortador e o comprobador de fugas poden estar fóra do contador da máquina.
Debuxa un diagrama sinxelo dunha liña antes de instalar os contadores. Marque a subministración da máquina entrante. Marque cada subministración auxiliar. A continuación, enumera os servizos centrais que cruzan o límite. Grava calquera carga compartida por outras liñas. Un compresor compartido non se pode asignar por completo a un soplador. Un refrixerador que serve cinco máquinas tamén necesita un método de asignación.
Utiliza enerxía por quilogramo e enerxía por parte aceptada
A potencia media e a enerxía están relacionadas, pero non son intercambiables. Os quilovatios describen unha taxa de uso. Os quilovatios-hora describen a enerxía consumida ao longo do tempo. EUROMAP 46.1 define a enerxía total da máquina como a potencia activa media multiplicada polo intervalo de medición. Define o consumo específico de enerxía como aquela enerxía dividida pola masa extruída durante o mesmo intervalo.
O valor kWh/kg é valioso para a comparación de procesos e máquinas. Normaliza diferentes lonxitudes de carreira. Tamén manexa pezas de diferentes tamaños mellor que os kWh por ciclo. Aínda así, a masa extruída inclúe material que pode non converterse nun produto aceptado. O flash, as colas, a purga de inicio, os recipientes rexeitados e as pezas de proba poden cambiar o resultado comercial.
Engade unha segunda métrica para o custo de fábrica. Divide a enerxía da liña relevante entre partes aceptadas ou masa aceptada. Use a unidade que coincida coa forma en que se vende e controla o produto. Un produtor de botellas pode preferir kWh por cada 1.000 botellas aceptadas. Un gran produtor de pezas industriais pode preferir kWh por parte aceptada. Un equipo centrado no material pode escoller kWh por quilogramo aceptado.
Manteña os dous denominadores. A diferenza entre a masa extruída e a masa aceptada expón a perda de rendemento. Un proceso pode mostrar un bo resultado da máquina kWh/kg aínda que desperdicia enerxía a través dos rexeitamentos. Outro proceso pode usar algo máis de enerxía pero producir pezas máis aceptadas no mesmo período. Unha lectura por si só non pode mostrar esa compensación.
Non utilice a carga conectada como resultado do consumo. A carga conectada axuda a dimensionar os transformadores, os cables e os dispositivos de protección. A enerxía de funcionamento real depende do ciclo, resina, molde, estratexia de control e estado de produción. de Kinggleguía de planificación de utilidadesexplica esta diferenza para a preparación en fábrica.
Mida só despois de que o proceso se estableza
Unha lectura curta do contador tomada durante o quecemento non describe a produción. Os quentadores de barril poden funcionar de forma diferente ao seu patrón constante. O aceite hidráulico aínda pode estar cambiando de temperatura. Os operadores poden estar corrixindo a lonxitude do parison ou eliminando partes de inicio. O denominador tamén é débil porque se contabilizaron poucos produtos aceptados.
EUROMAP 46.2proporciona un método específico de proba do produto. O produto debe cumprir os requisitos do cliente. A máquina debe funcionar automaticamente sen intervención manual durante polo menos 15 minutos. O barril debe permanecer á temperatura do punto de referencia durante polo menos 15 minutos. Unha máquina hidráulica tamén debe alcanzar unha temperatura estable do aceite e mantelo durante polo menos 15 minutos.
A medición formal dura polo menos 10 minutos e abrangue polo menos 15 ciclos. Pésase a masa do produto recollido. EUROMAP tamén solicita instrumentación certificada segundo as clases de contadores referenciadas IEC 62053-22:2003. Estas condicións pertencen a esa recomendación. Unha planta pode escoller unha fiestra máis longa cando a variación normal, varias estacións ou eventos posteriores necesitan máis cobertura.
| Antes da xanela cronometrada | Durante a fiestra | Despois da fiestra |
|---|---|---|
| Confirme o produto, o molde, o material e a receita aprobados | Mantén aliñadas as marcas de tempo do contador e da saída | Pesar a masa de produción definida |
| Alcanza unha produción automática estable | Grava alarmas, paradas e accións manuais | Conta as pezas aceptadas e os rexeitamentos |
| Confirmar as condicións térmicas e de utilidade | Non cambie a configuración do proceso | Realizar os controis de calidade requiridos |
| Pon a cero ou rexistra cada contador relevante | Observa todas as estacións, cabezas e cavidades | Garda rexistros de receitas, contadores e inspeccións |
EUROMAP 46.2 tamén identifica a documentación necesaria para a comparación. Inclúe a identidade da máquina, a potencia instalada, os detalles do parafuso, o illamento do cilindro, o peso da peza, o grosor da parede, o material e o provedor. Os detalles do ciclo, a información de suxeición, as temperaturas, o tempo de medición, o reconto de ciclos e o factor de potencia medio tamén pertencen ao rexistro. Este nivel de detalle mantén o resultado ligado á carreira que o produciu.
Para o traballo rutinario en fábrica, constrúe unha folla de proba repetible a partir destas ideas. Marque calquera desviación do método EUROMAP. Non chame unha verificación informal unha proba EUROMAP se as condicións e os instrumentos fosen diferentes. Aínda poden ser datos internos útiles cando o seu método está claro.
Busca cales son as cargas da máquina que consumen electricidade
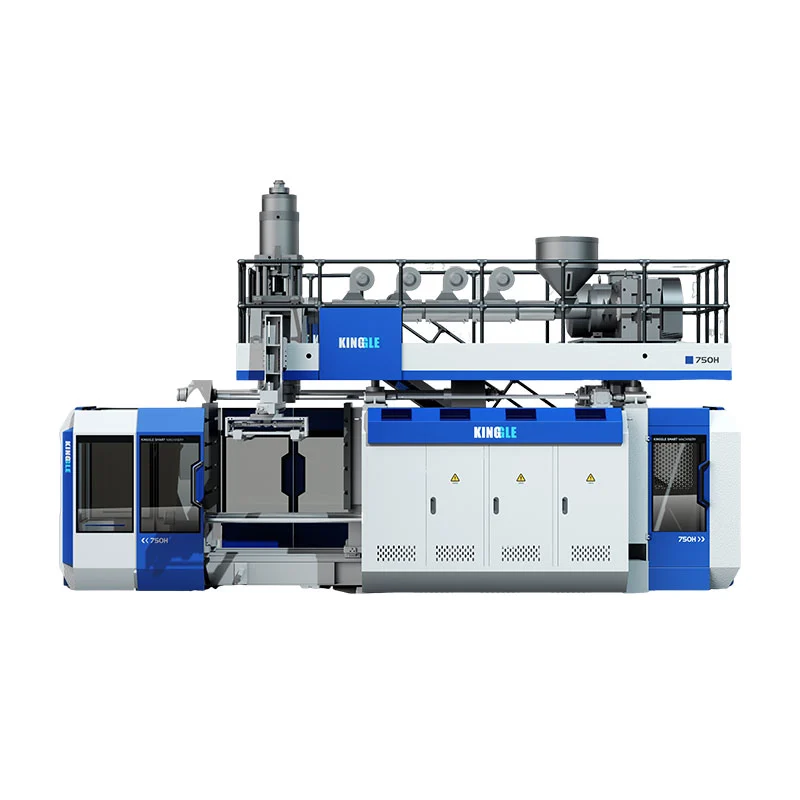
Un medidor de máquina completa indica o tamaño do problema. Non identifica a causa. Os principais consumidores adoitan pertencer a uns poucos sistemas físicos. O accionamento da extrusora move e plastifica o material. Os quentadores de barril e cabeza controlan o estado térmico. O sistema de conformación potencia o movemento da pinza e da estación. Os controis, ventiladores, bombas e dispositivos de refrixeración locais engaden cargas máis pequenas ou intermitentes.
EUROMAP 46.1 ofrece medicións opcionais do subsistema por este motivo. Separa o motor da extrusora e a condución da termorregulación do cilindro e da cabeza. Tamén define a enerxía do sistema de formación. A recomendación inclúe adicións de refrixeración líquida e enerxía do cabezal do acumulador cando se aplican eses sistemas. Estas categorías ofrecen un mapa diagnóstico útil aínda que unha planta non estea executando a proba de clasificación formal.
Comeza cun diagrama de tempo, non cun número medio. Relaciona os cambios de potencia cos eventos reais da máquina. Unha carga constante da extrusora ten unha causa diferente a un pico de movemento de pinza agudo. O ciclo do quentador debe verse xunto ás temperaturas da zona. Un sistema hidráulico pode consumir enerxía mentres a máquina espera. Un moedor conectado pode comezar só despois de que chegue un lote flash.
O seguinte paso depende do patrón. O aumento da carga de extrusión pode xustificar a comprobación do estado do material, o estado do parafuso ou a resistencia mecánica. A actividade excesiva do quentador pode indicar perdas térmicas, comportamento de control ou proceso inestable. A demanda continua de bombas durante a espera necesita unha investigación diferente. OLista de verificación de mantemento preventivoaxuda a separar os síntomas de enerxía do desgaste, fugas, restricións de refrixeración e mal estado.
Non axuste varios sistemas á vez. Garda primeiro a liña de base estable. Cambiar unha causa evidenciada. A continuación, repita a mesma proba do produto. Isto protexe o vínculo entre acción e resultado. Tamén mostra se a menor potencia da máquina causou outra perda, como un tempo de ciclo máis longo ou unha menor estabilidade da fusión.
Engade aire comprimido e arrefriamento no límite da planta
O contador eléctrico da máquina pode perder dúas cargas importantes de fábrica. O aire de soplado prodúcese noutro lugar en moitas plantas. A auga de refrixeración pode proceder dun enfriador central e dun conxunto de bombas. Ningunha das dúas utilidades é gratuíta. Ambos deben ser medidos ou asignados antes de que a fábrica poida estimar a electricidade de liña completa por parte aceptada.
Para o aire comprimido, rexistre a presión e o fluxo na máquina durante a produción. A presión só non é unha cantidade de aire. O fluxo por si só non revela a condición de entrega. Teña en conta o período de funcionamento, o comportamento do receptor, a disposición do secador e outros usuarios na cabeceira. As fugas e os usos inadecuados tamén poden distorsionar o total da planta.
O Departamento de Enerxía dos Estados Unidos mantén arecursos de sistemas de aire comprimidocon orientación sobre análise, controis, almacenamento, presión, fugas e custo do sistema. O seuPlataforma MEASURtamén inclúe calculadoras de aire comprimido, motores, bombas e outros sistemas de plantas. Estas ferramentas poden apoiar unha avaliación. O rendemento real do compresor e os datos medidos do sistema aínda deben impulsar a asignación.
Para o arrefriamento, defina o que cobre o medidor. Un refrixerador local pódese medir directamente coas súas bombas. Unha central necesita un método transparente baseado na enerxía eléctrica medida e na carga asignada á liña. As temperaturas de subministración e retorno, o caudal, as condicións ambientais e os usuarios simultáneos poden importar. Non converter o fluxo de auga de refrixeración en enerxía eléctrica cun factor xenérico.
de Kinggleguía de utilidade de moldaxe por sopladorecomenda medicións separadas para obter datos fiables sobre o custo do produto. Tamén sinala que un contador de liña completa pode incluír o compresor, o enfriador, o moedor, o transportador e os equipos posteriores. Use ese enfoque cando o deseño da planta o permita. En caso contrario, mantén cada fórmula de asignación visible.
Conecta a enerxía co tempo de ciclo, o peso da parte e os refugallos
A eficiencia enerxética é un resultado da produción. O kW momentáneo máis baixo non sempre crea o kWh máis baixo por parte aceptada. Unha máquina pode consumir máis enerxía mentres se move, pero terminar produtos máis aceptables nunha hora. Outra configuración pode reducir a potencia media pero prolongar o ciclo. O denominador decide que resultado importa.
O tempo de ciclo é a primeira conexión a comprobar. Use o método en Kinggle'sGuía de optimización do tempo de ciclo. Mida o paso límite e, a continuación, compare a saída aceptada. Un temporizador máis curto non é un aforro se provoca pezas máis quentes, deriva dimensional ou conxestión augas abaixo. Rexistra tanto a potencia media como a enerxía medida na mesma xanela de produción.
O peso da peza e a distribución da parede tamén afectan ao resultado enerxético. Máis material require plastificación e eliminación de calor. Con todo, un peso total inferior non é automaticamente aceptable. As paredes críticas aínda deben cumprir os requisitos do produto. Usa oguía de programación parisonpara conectar os cambios de perfil coas localizacións das paredes medidas. Usa oguía de deseño de moldescando procede da ferramenta un límite de arrefriamento local.
Os rexeitamentos merecen unha liña propia na ficha de enerxía. A electricidade utilizada para unha peza rexeitada xa foi consumida. Pode recuperarse algún material, pero non se recuperan o tempo da máquina, o aire e o arrefriamento. Rastrexa a purga de inicio, o flash, as colas, os rexeitamentos visuais e os rexeitamentos das probas funcionais por separado. de Kinggleguía de resolución de defectosaxuda a vincular fallas comúns para procesar probas.
Os cambios e os inicios poden dominar os pedidos curtos. A calefacción, a purga, a transición de cores e a aprobación inicial consumen enerxía antes de que comece a produción vendible. Usa olista de verificación de inicioeguía de cambiopara rexistrar esa perda. Informe por separado a enerxía en estado estacionario e a enerxía a nivel de orde. Cada un responde a unha pregunta válida pero diferente.
Compare de xeito xusto o servohidráulico e outros sistemas de accionamento
As etiquetas de Drive poden axudar ao comprador a comprender a arquitectura. Non poden substituír unha proba de produto. Unha máquina servohidráulica, unha máquina hidráulica convencional e un deseño accionado eléctricamente poden xestionar os períodos de inactividade de forma diferente. Os seus resultados tamén dependen do movemento da abrazadeira, do traballo da extrusora, do funcionamento do acumulador, do tamaño da bomba, dos controis e do ritmo de produción necesario.
Comeza co mesmo produto. Manter o molde, o material, o peso da peza, os requisitos de parede e as probas de aceptación comparables. Incluír o mesmo límite auxiliar. A continuación, executa cada máquina nun proceso estable aprobado. Unha comparación feita cunha máquina en ciclo seco e outra fabricando pezas acabadas ten pouco valor comercial.
Mira o trazo de potencia así como o kWh final. As cargas dinámicas poden aumentar durante o movemento do molde ou a expulsión do acumulador. A demanda inactiva pode importar cando a secuencia contén espera. A extrusión e a calefacción poden dominar outro traballo. Nunha máquina con varias cabezas, a saída útil por evento cambia de novo. Oguía multicabezal e multicavidadeexplica por que se deben definir partes por ciclo.
O deseño da máquina tamén pode cambiar o denominador. Aliña de estación única ou de dobre estaciónpode solaparse a extrusión, o arrefriamento e a manipulación de pezas dun xeito diferente. Iso non garante un resultado enerxético. O produto, o balance do ciclo, a capacidade de refrixeración e a liña posterior determinan a saída aceptada.
Pídalle aos provedores que indiquen o límite e as condicións da proba. Solicitar enerxía da máquina, saída aceptada, masa extruída e probas de calidade do mesmo intervalo. Se se ofrece unha reclamación de aforro porcentual, solicite as dúas medidas orixinais. Pregunte tamén que equipamento estaba fóra de cada metro. Isto converte unha afirmación do sistema de accionamento nunha comparación que a enxeñería e a compra poden revisar.
Realiza unha proba de enerxía da planta de oito pasos
A planta non necesita un panel complicado para comezar. Necesita unha proba controlada, medidores axeitados e un reconto de saída claro. O persoal eléctrico cualificado debe instalar ou conectar os instrumentos segundo os procedementos de seguridade da planta. O persoal de produción e calidade debe aprobar as condicións do produto antes da execución programada.
- Definir o produto e a regra de aceptación.Rexistra o debuxo, a revisión da peza, o molde, a resina, a cor, a regra de rectificado, o peso obxectivo e as comprobacións necesarias. Indique que partes contan como aceptadas.
- Debuxa o límite do metro.Marque a máquina principal, os auxiliares locais, a asignación do compresor, a asignación de refrixeración e as cargas posteriores. Pon un nome a cada metro.
- Comprobe os instrumentos e as marcas de tempo.Use medidores axeitados para a medición. Aliñar os reloxos utilizados para a electricidade, os ciclos da máquina e os recontos de produción.
- Alcanza unha produción automática estable.Confirmar estado térmico, utilidades e calidade. Para unha proba EUROMAP 46.2, siga os requisitos de estabilidade e instrumentación establecidos.
- Mide sen cambiar a receita.Rexistra os valores de inicio, os valores finais e a xanela de produción. Observe alarmas, paradas, intervencións manuais e eventos de utilidade pouco habituais.
- Conta masa e saída aceptada.Pesar a masa de produción definida. Conta as pezas aceptadas, os rexeitamentos, os flashes, as colas e outro material excluído mediante categorías claras.
- Calcula as métricas pareadas.Informe da máquina kWh/kg e enerxía por parte aceptada ou quilogramo aceptado. Engade utilidades da planta só a través da asignación documentada.
- Repita un cambio controlado.Corrixe unha perda evidenciada, restablece as condicións estables e repite a mesma proba. Mantén a nova configuración só cando a calidade e a seguridade sigan aprobadas.
Garda os datos en bruto. Unha proporción final non é suficiente para a resolución de problemas posteriores. Almacene lecturas de contadores, recontos de ciclos, pesos das pezas, resultados da inspección, revisión de receitas e fotografías de localizacións de contadores. Se o rastrexo de enerxía está dispoñible, gárdao co rexistro de eventos da máquina.
Revisa o resultado con máis dun departamento. O mantemento pode explicar o comportamento da bomba, quentador e refrixeración. A produción pode explicar a espera e as paradas curtas. A calidade define o denominador aceptado. A compra precisa dun resultado que se pode colocar nun modelo de custos. Un informe compartido impide que un equipo mellore o seu número mentres traslada a perda a outro lugar.
Usa oHMI e guía de alarmaspara separar os comandos dos estados reais da máquina. Usa oguía de proba de aceptación de fábricacando a proba admite a compra dunha máquina. As probas enerxéticas deben situarse xunto ás probas de calidade do produto e de saída, non substituílas.
Programe unha comprobación repetida despois de que o proceso volva á produción normal. Un resultado dun día pode verse afectado polas condicións de mantemento, a temperatura ambiente ou un problema de utilidade temporal. A tendencia do mesmo produto e límite mostra se a ganancia segue sendo real. Tamén dá á fábrica un sinal precoz cando a enerxía por parte aceptada comeza a derivar.
Converte o consumo de enerxía nunha cuestión de compra
Unha cita útil comeza co produto, non un adxectivo de eficiencia xeral. A corrente de Kinggleproceso de vendaspídelles aos compradores fotos ou debuxos do produto, peso, tamaño, material, grosor, produción e necesidades de resistencia química. Esas entradas tamén definen unha discusión significativa sobre a enerxía.
Solicite a carga conectada e os datos operativos previstos por separado. A carga conectada admite o deseño eléctrico. Unha proba relacionada co produto apoia a estimación do custo de produción. Solicite o límite do contador, a duración da proba, o estado da máquina, o molde, a resina, a masa bruta extruída, a produción aceptada e os controis de calidade. Indique se se inclúen aire comprimido e refrixeración.
Para un novo proxecto, acorda a proba antes da proba da máquina. Elixe o produto e o material. Conxelar os criterios de aceptación. Identifica quen subministra o contador e quen verifica os recontos. Decida como se tratará a posta en marcha, os rexeitamentos, o flash e o material reciclado. Se o método acordado é EUROMAP 46.2, nomeao no plan de proba e siga as súas condicións.
Use o resultado como unha parte do custo total. A electricidade importa, pero a máquina aínda debe fabricar o produto necesario. Revisa a estabilidade da produción, o rendemento, a perda de cambio, o acceso ao mantemento, as pezas de recambio, a man de obra e a compatibilidade posterior. Unha suposición débil pode superar unha pequena diferenza de kWh en estado estacionario.
Kinggle ofrece ambosmáquinas de moldeo por soplado por extrusión continuaemáquinas de moldeo por soplado de acumuladores. O plan de medición adecuado depende da configuración e do produto seleccionados. Envía o debuxo do produto e a información da utilidade da fábrica antes de solicitar unha estimación do proxecto.
Preguntas frecuentes
Canta electricidade utiliza unha máquina de extrusión por soplado?
Non hai unha figura universal fiable. Cambios de consumo coa configuración da máquina, tamaño da extrusora, sistema de accionamento, quentadores, produto, molde, resina, ciclo e auxiliares incluídos. Mida os kWh durante unha xanela de produción estable. Divídeo por masa extruida e saída aceptada. Mantén a carga conectada separada porque se usa para dimensionar o sistema eléctrico, non para o custo da enerxía do produto.
Cal é a mellor métrica de eficiencia enerxética para o moldeado por soplado?
Use polo menos dúas métricas. Máquina kWh por quilogramo de masa extruida admite a comparación técnica. A liña completa de kWh por parte aceptada ou quilogramo aceptado admite o custo do produto. Informe kW medios e kWh totais como datos de apoio. Cada resultado debe identificar o produto, o molde, o material, as normas de calidade e o límite do medidor.
A potencia instalada mostra o consumo normal da máquina?
Non. A enerxía instalada ou conectada axuda aos enxeñeiros a dimensionar transformadores, cables, interruptores e equipos de illamento. Non todas as cargas funcionan ao máximo durante a produción. A enerxía real depende do tempo e do estado de funcionamento. Use un contador de enerxía adecuado durante a produción estable en lugar de estimar a electricidade só a partir da placa de identificación.
Debería incluírse a potencia do compresor e do enfriador?
Inclúeos ao calcular o custo total da enerxía ou do produto. Mantéñaos separados cando informe dunha medición da máquina principal. Os sistemas centrais necesitan unha asignación documentada porque poden servir para varias liñas. Comprobe primeiro o mapa do contador para que os compresores, refrixeradores ou bombas locais non se contan dúas veces.
Unha máquina de soplado servo hidráulica sempre usa menos enerxía?
Non decidas só pola etiqueta da unidade. Compara máquinas mentres fai o mesmo produto aceptado en condicións equivalentes. Incluír os mesmos auxiliares e medir a mesma xanela horaria. A demanda inactiva, o movemento da abrazadeira, a extrusión, a calefacción, o traballo do acumulador e o equilibrio do ciclo poden cambiar o resultado para cada aplicación.
Como pode unha fábrica reducir a enerxía por parte aceptada?
Mida a perda actual antes de cambiar a configuración. As áreas comúns de investigación inclúen a demanda inactiva, as fugas de aire, as restricións de refrixeración, o estado do quentador, o comportamento hidráulico, os pasos de ciclo longo, os refugallos e os residuos de cambio. Corrixa unha causa evidenciada e repita a mesma proba do produto. Conserve o cambio só cando a produción, a calidade, a seguridade e o estado da máquina sexan aceptables.
Necesitas un plan de proba enerxética para o teu produto?
Comparte o debuxo do produto, o material, o peso obxectivo, a saída, a información do molde e as utilidades dispoñibles da fábrica. Kinggle pode usar eses detalles para definir a configuración da máquina e un límite de aceptación medible.
Envía os teus requisitos do produtoFontes consultadas para esta guía
- Recomendacións técnicas EUROMAP, lista actual que mostra EUROMAP 46.1 e 46.2 baixo Moldeo por soplado, revisada o 9 de setembro de 2026.
- EUROMAP 46.1, versión 1.0, xaneiro de 2014, definicións de enerxía relacionadas coas máquinas e medición de subsistemas.
- EUROMAP 46.2, Versión 1.0, xaneiro de 2014, método enerxético relacionado co produto, condicións de funcionamento estable e documentación.
- Departamento de Enerxía dos EUA, Sistemas de Aire Comprimido, avaliación do sistema e recursos técnicos, comprobado o 9 de setembro de 2026.
- Departamento de Enerxía dos EUA, MEASUR, ferramentas de análise de sistemas vexetais, verificado o 9 de setembro de 2026.
- Kinggle, requisitos de utilidade da máquina de moldeo por soplado, límite da máquina e da liña completa, verificado o 9 de setembro de 2026.
- Proceso de vendas Kinggle, información de produto solicitada para a definición do proxecto, verificada o 9 de setembro de 2026.