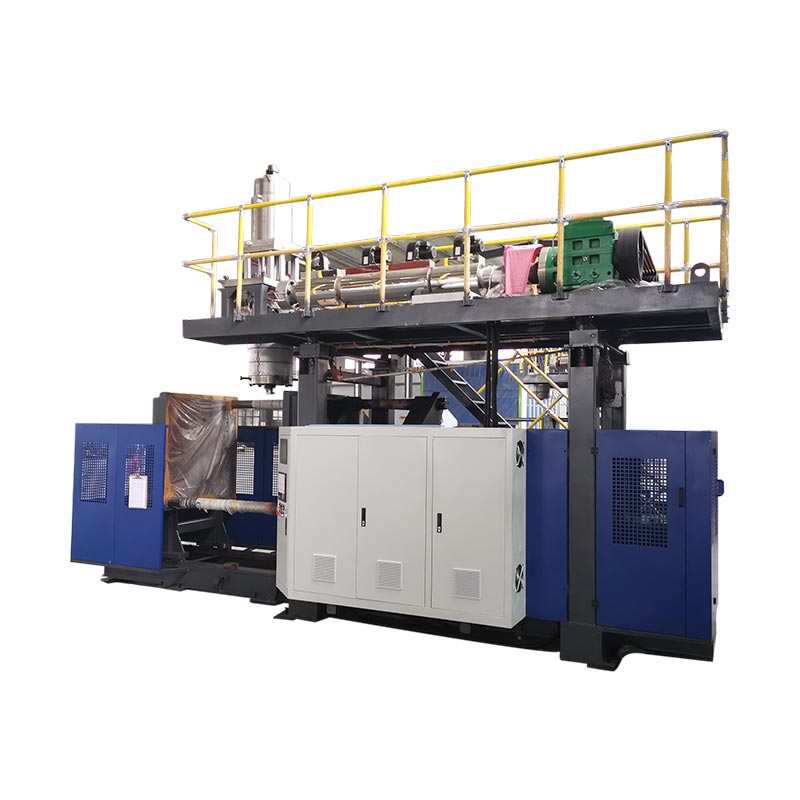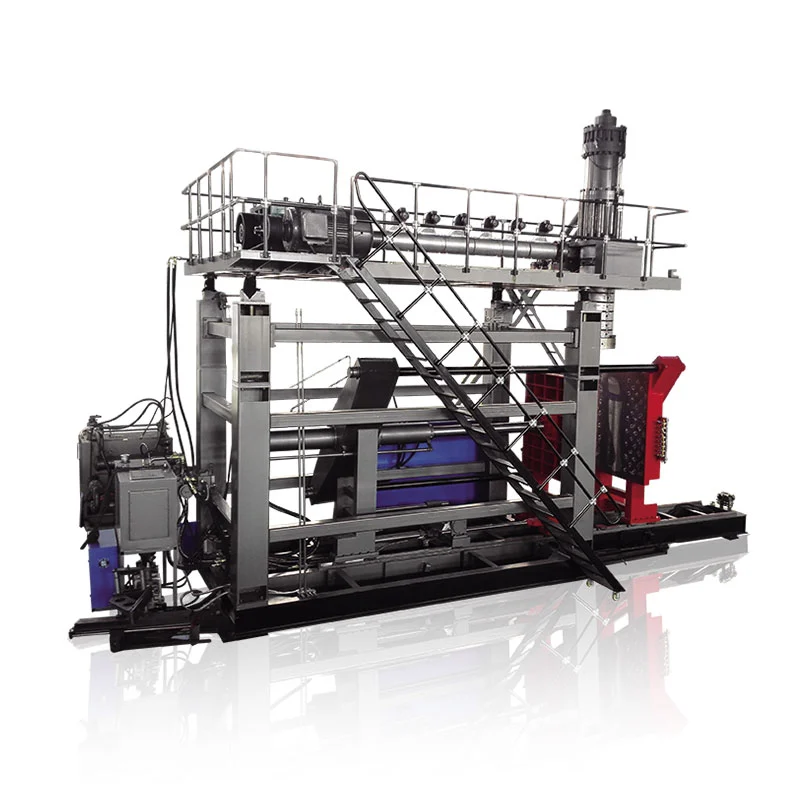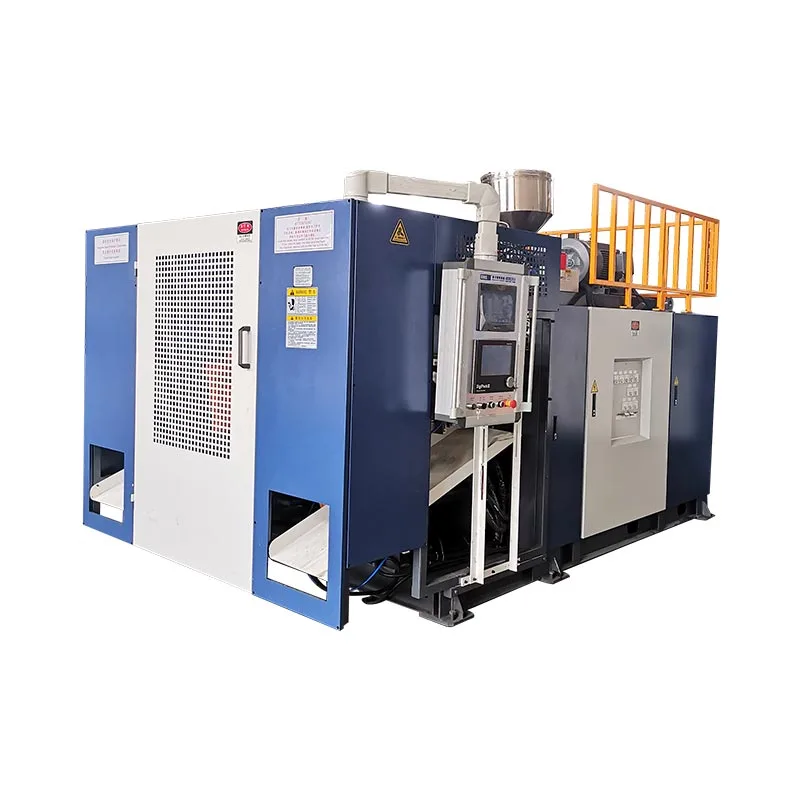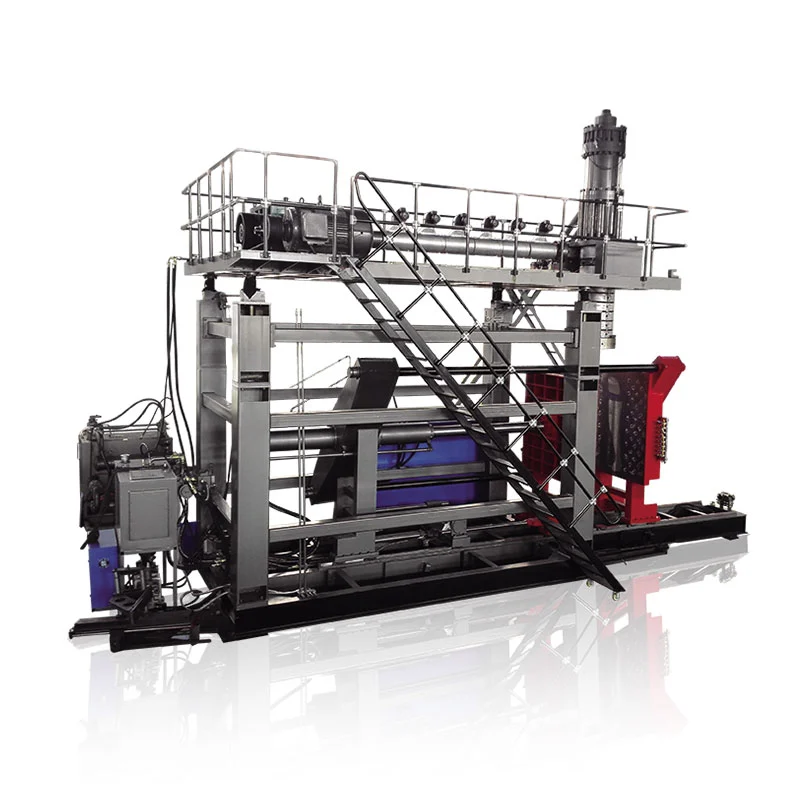

Escolla o Kinggle KGB90A cando o produto aprobado poida usar o deseño dun só extrusor publicado e non requira os dous fluxos de fusión do KGB90AP, despois de que se definan as probas de material, saída e produto.Escolla o KGB90AP cando a especificación do produto realmente requira extrusión de dobre capa ou de dobre cor, porque a súa páxina de produto actual enumera dous parafusos de 70 mm e os dous fluxos de materiais deben ser inspeccionados por separado. Antes de calquera opción, confirme o sobre do molde, a masa bruta de parison, a resina, a estrutura da parede, a saída aceptada e as utilidades de fábrica contra a peza acabada en lugar de confiar só na etiqueta de capacidade de 60 L.

Cinco decisións a tomar antes de pedir unha cotización
- Unha corrente de fusión ou dúas
- Masa parisiana bruta máxima
- Tamaño e interfaces do molde acabados
- Saída aceptada co produto real
- Máquina e alcance de utilidade de liña completa
KGB90A
Publicado cun parafuso de 90 mm e un motor extrusor de 45 kW. Comeza aquí para obter un concepto de produto único, suxeito á confirmación do proxecto.
KGB90AP
Publicado con dous parafusos de 70 mm e dous motores extrusores de 22 kW. O seu propósito declarado é a produción de dobre capa ou dobre cor.
| Elemento publicado | KGB90A | KGB90AP | Significado da selección |
|---|---|---|---|
| Capacidade máxima do recipiente | 60 L | 60 L | A capacidade nominal non demostra que unha peza específica encaixa. |
| Disposición extrusora | Un parafuso de 90 mm | Dous parafusos de 70 mm | Esta é a principal diferenza de modelo para a estrutura da parede e a cor. |
| Potencia do motor da extrusora | 45 kW | 2 x 22 kW | As clasificacións do motor instalado non son resultados de enerxía do produto. |
| Capacidade de fusión HDPE publicada | 130 a 160 kg/h | 130 a 160 kg/h | Confirme a capacidade coa demanda real de resina e parison. |
| Capacidade do acumulador | 6,6 l | 6,6 l | Comprobe o volume e a masa do disparo contra o parison completo. |
| Peso do acumulador de PE publicado | 4,95 kg | 4,95 kg | Só o peso da parte exclúe o flash, as colas e a asignación do proceso. |
| Forza de suxeición | 280 kN | 280 kN | A área proxectada e a demanda do proceso aínda requiren revisión. |
| Tamaño máximo do molde, W x H | 700 x 980 mm | 700 x 980 mm | O conxunto do molde acabado debe axustarse a ambas dimensións. |
| Rango de espesores do molde | 460 a 550 mm | 460 a 550 mm | Inclúe insercións, placas traseiras e detalles de montaxe. |
| Tamaño da máquina, L x W x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Este é o sobre da máquina, non a célula de produción completa. |
| Peso da máquina | 14 t | 15 t | Use a disposición xeral final para a fundación e o manexo. |
Fonte: Kinggle actualPáxina do produto KGB90AePáxina do produto KGB90AP, verificado o 9 de setembro de 2026. As cifras son referencias publicadas, non unha garantía para cada configuración.
A primeira decisión é a estrutura da parede, non a etiqueta 60L
Ambos os modelos teñen a mesma capacidade nominal de 60 L. Esa etiqueta compartida non os fai intercambiables. A táboa de produtos KGB90A enumera un parafuso de 90 mm. A táboa KGB90AP enumera dous parafusos de 70 mm. Kinggle afirma que o sistema de dobre extrusión está pensado para a produción de dobre capa ou dobre cor.
Comeza co debuxo do produto. Marque cada capa de parede necesaria, rexión de cor e fluxo de material. Indica por que existe cada un. Unha segunda extrusora está xustificada por un requisito do produto. Non se debe engadir só porque unha máquina máis complexa soa máis capaz.
Para un produto dun só fluxo, o KGB90A é a arquitectura publicada máis sinxela. A proposta final aínda necesita unha revisión de materiais e ferramentas. A páxina enumera PE, PP e ABS como familias de materiais, pero esa lista non demostra que todas as cualificacións se procesen coa mesma saída. O comportamento da fusión, a xeometría do produto e as probas de aceptación seguen sendo as entradas do proxecto.
Para un produto especificado de dobre capa ou de dobre cor, o KGB90AP proporciona os dous fluxos de extrusión publicados. A cita debe ir máis aló. Debe identificar que resina ou cor alimenta cada corrente. Tamén debe indicar a relación da capa obxectivo, o método de posta en marcha e o plan de inspección. Dúas extrusoras crean capacidade. Non definen por si mesmos unha especificación de muro acabado.
Evite confundir capas con saídas de matrices ou cavidades de moldes. Unha capa atravesa a parede do produto. Unha saída de matriz forma un parison. Unha cavidade forma unha parte. de Kingglecabeza, cavidade e guía de capassepara esas contas. Pon cada conta na súa propia liña de RFQ.
O que din as dúas táboas publicadas sobre a plataforma compartida
As táboas de modelos actuais mostran un sobre de formación común. Ambos enumeran unha forza de suxeición de 280 kN e unha placa de molde de 960 x 980 mm. Ambos presentan un tamaño máximo de molde de 700 x 980 mm. O rango de espesor do molde publicado é de 460 a 550 mm. A capacidade do acumulador indicada é de 6,6 L, cun peso do acumulador de PE de 4,95 kg.
Estas semellanzas fan que a disposición da extrusora sexa máis visible. O KGB90A utiliza un parafuso de 90 mm cun motor de extrusora de 45 kW. O KGB90AP utiliza dous parafusos de 70 mm con dous motores de 22 kW. Ambas páxinas publican un rango de capacidade de fusión de HDPE de 130 a 160 kg/h.
Non engada as dúas cifras de capacidade do KGB90AP a menos que a táboa presente de forma explícita saídas separadas. Non o fai. A gama publicada xa describe o modelo. Un deseño de dobre extrusora pode dividir a fusión bruta entre correntes, pero a relación de capas aprobada decide a demanda real de cada corrente. A fábrica necesita esa proporción antes de dimensionar a manipulación da resina e realizar unha proba.
As dimensións da máquina tamén se publican como iguais en 5,45 x 3,5 x 4,2 m. O peso da lista cambia de 14 t para KGB90A a 15 t para KGB90AP. Esa diferenza dunha tonelada é útil para a planificación inicial. Non é suficiente para o plan final de cimentación, levantamento ou envío.
As dúas táboas tamén levan a mesma etiqueta de ciclo seco. Trátao só como unha referencia de movemento da máquina. Non identifica un recipiente de proba, resina, peso da parte, tempo de arrefriamento ou regra de rexeitamento. Un artigo de produto debería deixar claro ese límite en lugar de converter unha liña de catálogo nunha promesa de produción.
Onde o KGB90A é o punto de partida máis directo
O KGB90A é o modelo dunha única extrusora nesta comparación. A súa páxina publicada enumera un parafuso de 90 mm, unha relación L/D de 24 e un motor de extrusora de 45 kW. Kinggle tamén enumera un controlador de espesor MOOG 100, un brazo robot e un sistema de soplado inferior como parte da descrición do modelo estándar.
Este deseño é un punto de partida práctico cando o produto aprobado utiliza un fluxo de fusión. As posibles aplicacións enumeradas por Kinggle inclúen barrís de envasado de produtos químicos, baldes de apilado, depósitos de auga ao aire libre, depósitos de coches, xoguetes, pezas de automóbiles, caixas de ferramentas e barreiras de tráfico. A lista mostra a amplitude do produto. Non certifica que todos os artigos destes grupos encaixen nun molde ou nunha receita.
Envía a parte real antes de asumir que encaixa. Un tanque estreito de 60 L e unha caixa de ferramentas de 60 L de ancho poden ter áreas proxectadas moi diferentes. Os seus moldes tamén poden diferir en ancho, alto e grosor. Asas, embutidos profundos, insercións e liñas de separación afectan a carga de suxeición e abrazadeira necesaria. O volume máximo de produto é só un valor de selección.
A disposición dunha única extrusora tamén facilita a definición do camiño do material. Hai un fluxo principal de resina para secar, alimentar, colorear e purgar. Iso non elimina o traballo do proceso. Os cambios de resina, os cambios de cor e as regras de molienda aínda afectan á posta en marcha e ao cambio. OGuía de HDPE e PPexplica por que só os nomes dos materiais non definen a receita.
Escolla KGB90A só despois de que os requisitos do produto o admitan. Se o comprador engade máis tarde unha segunda capa ou un fluxo de cor visible separado, ese cambio pode afectar ao paquete completo de extrusión e cabezal. É máis barato asentar a estrutura da parede antes de que se conxele o deseño da máquina.
O que engade o KGB90AP e o que aínda necesita do comprador
Kinggle describe o KGB90AP como o modelo de dobre extrusión para traballos de dobre capa ou dobre cor. A súa táboa actual enumera dous parafusos de 70 mm e dous motores extrusores de 22 kW. A capacidade máxima do recipiente publicada, os datos de suxeición, o sobre do molde e as cifras do acumulador coinciden coa táboa KGB90A.
O fluxo de extrusión extra é a diferenza que define. Permite que o proxecto alimente dúas correntes de fusión especificadas no sistema de cabezal de matriz. Eses fluxos poden representar dúas cores ou unha estrutura de capas deseñada. O comprador debe proporcionar o par de materiais e a relación requirida entre eles. Non se debe asumir a compatibilidade das palabras "dobre capa".
O control de capas tamén precisa dun método de inspección. Decide se a fábrica comprobará o grosor total da parede, a distribución individual da capa, o límite de cor, o aspecto ou unha proba de rendemento específica do produto. Indique onde se vai seccionar ou medir a parte. Un resultado aprobado necesita un debuxo ou un plan de control, non unha opinión visual na máquina.
A páxina KGB90AP publicada tamén nomea caixas de ferramentas, envases de produtos químicos e xoguetes como aplicacións. Cada un pode poñer diferentes demandas sobre a forma da parede e a colocación da cor. Unha caixa de ferramentas pode ter características profundas e unha ampla área proxectada. Os envases químicos poden requirir un material definido e unha especificación de rendemento. As pezas dos xoguetes poden traer requisitos de aparencia e límite de cor. A proposta da máquina debe seguir a peza real.
Aloxado por KinggleManual de MOOG DigiPack IIIexplica que os perfís da parede do acumulador-máquina están relacionados coa posición do acumulador durante a expulsión. Iso admite a colocación do perfil ao longo do parison. Non controla automaticamente a proporción de capas do comprador. O deseño de extrusión e de cabezal debe abordar ese requisito separado.
Un produto de 60 L aínda ten que encaixar no molde e no acumulador
O volume nominal é unha proba de axuste final deficiente. Dous produtos ocos poden conter o mesmo volume mentres demandan moldes moi diferentes. Comeza coa anchura, altura e profundidade máximas da peza. Engade a liña de separación, pinch-off, petos de flash, pescozo ou interface de golpe inferior, insercións, conexións de refrixeración e placas de montaxe.
Compare o conxunto do molde acabado coa fiestra da máquina publicada. Ambas páxinas de 60L enumeran un tamaño máximo de molde de 700 x 980 mm e un rango de grosor de 460 a 550 mm. A placa está listada en 960 x 980 mm. Estas cifras permiten a detección precoz. Os debuxos aprobados da máquina e do molde deben confirmar a interface final.
A continuación, comproba a paris. A masa bruta de parison inclúe o produto acabado, o flash, as colas e calquera material de proceso capturado durante a conformación. Ambas páxinas de produtos indican un peso acumulador de PE de 4,95 kg. Non compare ese número só co peso da peza acabada. Use o tiro bruto completo e confirme a resina real.
O parison tamén debe alcanzar a lonxitude e a forma requiridas antes de que a gravidade ou o arrefriamento o distorsionen. A programación da parede distribúe o material ao longo desa lonxitude. As esquinas profundas, asas e as seccións anchas poden estirar o parís de forma diferente. de Kinggleguía de programación parisonmostra como se debe comprobar o perfil en comparación con localizacións de paredes medidas.
Finalmente, revise a demanda da abrazadeira e a apertura do molde. A área proxectada, a presión de golpe e a xeometría da peza afectan á carga de formación. As insercións e a eliminación de pezas afectan ao espazo de abertura. Oguía de deseño de moldes de extrusión e sopladoofrece unha lista de verificación de interface máis completa.
Non venda a figura do ciclo seco como saída do produto acabado
Ambas páxinas de produtos actuais listan "500 PC/HR" como saída de ciclo seco. A etiqueta importa. Un ciclo seco non proba que ningún dos modelos poida facer 500 produtos aceptados de 60 L por hora. Non inclúe unha parte identificada, o peso bruto de parison, o material, o espesor da parede, o requisito de refrixeración ou o proceso posterior.
A produción real comeza co ciclo de produción completo. A acumulación e a expulsión de parison deben coincidir co peche do molde. O soplado, o arrefriamento, o escape, a apertura e a eliminación de pezas deben rematar. O recorte e a manipulación augas abaixo tamén deben seguir o ritmo. Unha parte rexeitada non pertence á saída aceptada.
O rango de capacidade de fusión de HDPE publicado é outro límite. Ambas páxinas enumeran 130 a 160 kg/h. Compare ese rango coa demanda bruta de material, non só o peso da peza acabada. A demanda horaria bruta inclúe cada compoñente de parison e a taxa de eventos planificada. A condición real da resina e do proceso poden cambiar o resultado.
Usa o de Kinggleguía de tempo de ciclopara identificar o evento limitante. Despois conta as pezas aceptadas nunha carreira estable. Rexistrar o peso da peza, a distribución da parede, as dimensións e as probas funcionais requiridas. Un movemento rápido da máquina ten pouco valor cando o produto necesita máis arrefriamento ou a liña rexeita pezas.
A enerxía debe utilizar o mesmo denominador de saída aceptada. As dúas mesas públicas etiquetan un rango de 35 a 45 kW como consumo medio de enerxía. Os quilovatios describen a potencia media, non a enerxía por parte. Oguía de medición de enerxíaexplica como medir o kWh por produto aceptado. Mantén ese resultado ligado ao ensaio real.
A célula de produción é maior que a envolvente da máquina publicada
As dúas páxinas de 60L publican as mesmas dimensións da máquina: 5,45 m de longo, 3,5 m de ancho e 4,2 m de alto. Esa é unha primeira comprobación útil. Non amosa corredores de servizo, sistemas de materiais, postos de operador, manipulación de moldes, descarga de pezas ou equipos posteriores.
Construír a cela arredor do fluxo do produto. Marca onde entra a resina e onde saen as pezas rematadas. Deixa espazo para o robot, o recorte, a inspección e o material rexeitado. Mostra a ruta do cambio de molde. Mantén o acceso aos quentadores, sistemas hidráulicos, cabezal da matriz e armario de control. A disposición xeral final debería identificar estas interfaces.

As utilidades tamén pertencen á configuración seleccionada. Solicite a carga final conectada, a tensión de alimentación, a necesidade de aire de entrada da máquina e a necesidade de auga de refrixeración. Inclúe todos os auxiliares locais. Non deseña a planta a partir da táboa dun modelo similar. As opcións e o deseño eléctrico local poden cambiar o paquete final.
de Kinggleguía de requisitos de utilidadesepara a carga conectada da demanda de funcionamento. Tamén abrangue o fluxo de aire comprimido, o arrefriamento e a distribución. Utilízao coa folla de utilidade do proxecto e o debuxo final da máquina. O plano do lugar debe ser aprobado antes de que a máquina se envíe.
Comprobe a ruta vertical con tanto coidado como o chan. A altura publicada non inclúe todas as accións de elevación ou obstáculos do lugar. Revisar as portas, a estrutura do tellado, o acceso ao guindastre e o camiño empregado para a manipulación do molde. Mostra plataformas de mantemento e gardas abertas no trazado. Unha máquina pode caber dentro do edificio e aínda ser difícil de instalar ou de reparar.
Completa a revisión coa liña posterior. Unha gran parte necesita espazo para estabilizarse, recortar e moverse sen danos. Confirme o punto de caída do robot, o ancho do transportador e a posición de inspección. Se o proceso devolve o flash a un moedor, marca tamén esa ruta. Estes detalles moitas veces deciden onde pode sentarse a máquina.
Constrúe o RFQ ao redor de oito pezas de proba do produto
Unha solicitude de modelo sen un paquete de pezas deixa abertas as decisións máis importantes. de Kinggleproceso de vendassolicita fotos ou debuxos do produto, peso, tamaño, material, grosor, saída e necesidades de resistencia química. Para a decisión KGB90A e KGB90AP, organice esa información nesta orde.
- Enviar o debuxo da peza controlada.Inclúe dimensións xerais, detalles do pescozo ou da interface, os límites das liñas de partida e a última revisión.
- Indica a masa bruta e a masa acabada.Separe o peso do produto acabado do flash, as colas e outros materiais de proceso.
- Define cada fluxo de material.Indique o grao de resina, o provedor, a cor, a regra de molienda e calquera relación requirida entre correntes.
- Describe a estrutura do muro.Marca un fluxo, dobre capa ou dobre cor. Engade o método de inspección e os límites de aceptación.
- Proporcione o paquete do molde.Envíe o ancho final, a altura, o grosor, o peso, o deseño de refrixeración, os puntos de montaxe, as insercións e a interface de soplado.
- Establecer saída aceptada.Definir partes vendibles por hora, quendas planificadas, tratamento de rexeitamento e o proceso posterior que debe seguir o ritmo.
- Enumerar as condicións da fábrica.Inclúe tensión, frecuencia, aire comprimido, auga de refrixeración, altura do teito, acceso de elevación e superficie dispoñible.
- Póñase de acordo no xuízo.Nomea a resina, o molde, a duración da proba, os controis de calidade, o reconto de saídas, o límite de enerxía e os documentos necesarios antes da aceptación.
Solicite unha resposta que separe os datos do modelo estándar dos datos específicos do proxecto. A táboa estándar axuda a comparar a plataforma. O acordo técnico debe describir a configuración solicitada. Manter os números de revisión no debuxo do produto, debuxo do molde, folla de utilidade e plan de aceptación.
Usa oguía de proba de aceptación de fábricapara definir a carreira. Se a enerxía relacionada co produto forma parte da decisión, EUROMAP 46.2 proporciona un método de medición para unha determinada máquina, molde e produto especificado. O método tamén require que o produto cumpra os requisitos do cliente.
de Kingglepáxina de descargaproporciona táboas de parámetros e documentos do controlador para a súa revisión. Confirme que cada documento coincide co modelo final e o paquete de control. Un manual para unha máquina similar é útil, pero non anula o ficheiro técnico solicitado.
Pídalle ás dúas partes que asinen o mesmo conxunto de datos antes de comezar a fabricación. Unha estrutura de parede modificada pode alterar a elección da extrusora. Un parison máis pesado pode cambiar a revisión do tiro. Un molde máis grande pode cambiar o axuste da máquina. O control de revisión evita que unha cotización anticipada se converta na base de aceptación final por accidente.
O RFQ tamén debe indicar que elementos permanecen abertos. Exemplos típicos inclúen o grao de resina final, as conexións de refrixeración de moldes ou a automatización posterior. Dálle a cada punto aberto un propietario e unha data de vencemento. A fábrica pode separar as entradas confirmadas do deseño da máquina da información que aínda necesita a aprobación do comprador.
Escolla o modelo que coincida co produto aprobado
O KGB90A e o KGB90AP comparten moitos límites de formación publicados. A elección do modelo comeza polo tanto coa arquitectura de extrusión. Use KGB90A como punto de partida para un concepto aprobado dun só fluxo. Use KGB90AP cando se necesiten dous fluxos de extrusión para a capa ou estrutura de cor especificada.
Non use a complexidade do modelo como substituto da definición do produto. Unha máquina de dobre extrusión necesita dúas vías de manipulación de materiais, un método de posta en marcha definido e un plan de inspección de capas ou cor. Se o produto non precisa desas funcións, engaden traballo sen crear un beneficio do produto aceptado.
Non escolla KGB90A só porque o peso da máquina indicado é menor. O axuste do molde, a demanda bruta de parison e a produción aceptada importan máis. Un produto dun só fluxo aínda pode esixir unha programación coidadosa da parede, o arrefriamento e o manexo das pezas. A proba do produto debe demostrar o resultado completo.
Se o comprador espera produtos futuros, enuméreos agora. Comprobe o molde máis grande e o parison bruto máis pesado. Marque calquera requisito futuro de dobre capa ou dobre cor. A continuación, decide se a arquitectura extra pertence á primeira compra ou a unha liña posterior. Mantén as ideas futuras non confirmadas separadas da proba de aceptación actual.
Antes do envío, executa a parte acordada co material acordado. Rexistra a receita, os resultados de calidade, a saída aceptada e as condicións de utilidade. Usa olista de verificación de iniciopara a posta en servizo e oguía de cambiocando a familia de produtos inclúe varios moldes ou cores.
Preguntas frecuentes
Cal é a principal diferenza entre o KGB90A e o KGB90AP?
A táboa actual KGB90A enumera un parafuso de 90 mm e un motor extrusor de 45 kW. A táboa KGB90AP enumera dous parafusos de 70 mm e dous motores de 22 kW. Kinggle describe a KGB90AP como a opción de dobre extrusión para produtos de dobre capa ou de dobre cor. Por outra banda, moitas dimensións de formación publicadas son as mesmas.
Unha capacidade de 60L significa que caberá cada produto de 60L?
Non. O volume é só un valor de selección inicial. O molde acabado debe encaixar na placa, as dimensións máximas do molde, o rango de espesores e a disposición da apertura. O paris bruto debe axustarse ao requisito do acumulador. A área proxectada, a demanda de abrazadeiras, as insercións, o arrefriamento e a eliminación de pezas tamén necesitan revisión.
Pódense utilizar as 500 pezas publicadas por hora como saída de produción?
Non. As dúas páxinas etiquetan esa cifra como saída de ciclo seco. Non identifica un produto moldeado, resina, peso, tempo de arrefriamento, regra de rexeitamento ou configuración posterior. A produción debe medirse como partes aceptadas durante un ensaio acordado co produto e material reais.
Cando un comprador debe escoller o modelo de dobre extrusión KGB90AP?
Escolla KGB90AP cando o produto aprobado requira dúas correntes de fusión para unha estrutura especificada de dobre capa ou dobre cor. Defina ambos materiais, a relación prevista entre as correntes e o método de inspección. Non engada a segunda extrusora só como unha actualización xeral.
Que información de produto necesita Kinggle para unha proposta de máquina de 60 L?
Envíe o debuxo do produto ou fotos, dimensións, masa bruta e acabada, grao de resina, estrutura da parede, requisitos de espesor, obxectivo de saída e probas funcionais. Engade detalles do molde e utilidades de fábrica cando estean dispoñibles. Esta información permite que a máquina, a cabeza da matriz, o molde e o plan de proba usen a mesma base de produto.
Como se debe comparar o consumo de enerxía entre os dous modelos?
Mide cada modelo mentres fai o mesmo produto aceptado en condicións equivalentes. Máquina de rexistro de kWh, saída aceptada, masa extruída e auxiliares incluídos dende a mesma ventá cronometrada. Non compare as clasificacións de motores conectados ou un ciclo seco como se fosen resultados de enerxía do produto.
Envía o produto antes de escoller o modelo
Comparte o debuxo, a resina, a masa bruta, a estrutura da parede, a información do molde, a saída aceptada e as utilidades de fábrica. Kinggle pode confirmar se a plataforma KGB90A, KGB90AP ou outra plataforma se adapta ao proxecto.
Solicitar unha proposta baseada en produtosFontes consultadas para esta guía
- Máquina de moldeo por soplado acumulado Kinggle KGB90A 60L, descrición actual do produto e táboa publicada, verificada o 9 de setembro de 2026.
- Máquina de moldeo por soplado con acumulador Kinggle KGB90AP 60L, descrición de dobre extrusión e táboa publicada, verificada o 9 de setembro de 2026.
- Moog DigiPack III manual de instrucións, método de control de perfil de posición do acumulador, ao que se accede a través de Kinggle.
- EUROMAP 46.2, Versión 1.0, xaneiro de 2014, medición de enerxía relacionada co produto para un produto e molde especificados.
- Proceso de vendas Kinggle, información de produto solicitada para propostas de máquinas, verificada o 9 de setembro de 2026.