
Nesta páxina
- Que é unha máquina de soplado?
- Como funciona o moldeado por soplado
- Tipos por proceso: EBM, IBM, ISBM
- Dentro da máquina: pezas que deciden a calidade
- Tipos por estrutura e gama de modelos
- Materiais que executamos
- Que fan as máquinas de soplado
- Produción e custo: os números que importan
- Como che axudamos a escoller
- Calidade, probas e o que vemos
- O que impulsa o prezo da máquina
- Compra a un fabricante
- FAQ
Que é unha máquina de soplado?
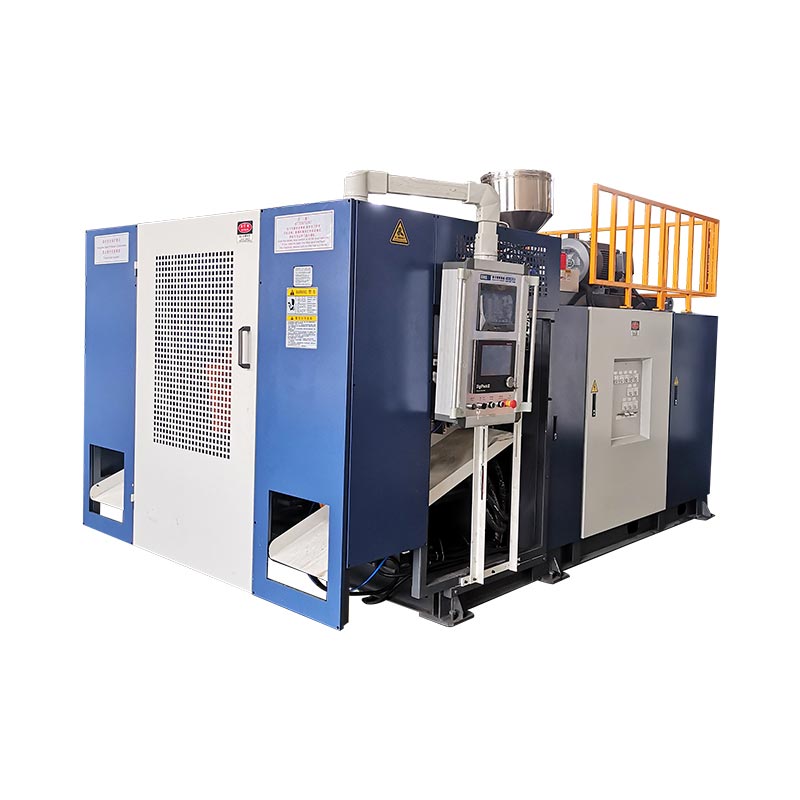
Unha máquina de soplado transforma a resina de plástico en partes ocas fundíndoa, dándoa unha forma suave e insuflando aire comprimido dentro desa forma para que presione contra un molde. Cando o plástico arrefría e o molde se abre, tes un produto oco acabado: unha botella, unha lata, un bidón, un tanque. Case todos os recipientes de plástico ríxido que manexas comezaron nunha máquina de moldeo por soplado dun ou outro.
A categoría é ampla porque as pezas son moi diferentes: un frasco contagotas de 100 ml e un bidón de produtos químicos de 220 l están ambos "moldeados por soplado", pero nada das dúas máquinas é o mesmo. Elixir ben significa comprender dúas cousas: como se forma a forma suave (otipo de proceso), e como está construída a máquina para entregala (oestrutura). Levaremos os dous á súa vez.
Como funciona o moldeado por soplado
O moldeado por extrusión por soplado, o proceso detrás da maioría dos envases industriais, execútase nun bucle axustado. Entendelo fai que cada decisión posterior (custo, produción, calidade) sexa obvia:
- Derreter e medir.Un parafuso extrusor funde a resina e empurra un fluxo homoxéneo e constante cara á cabeza da matriz.
- Forma a paris.O fundido sae da cabeza da matriz como un tubo oco - o parison. Un controlador de espesor de parede perfila ese tubo ao longo da súa lonxitude para que o plástico quede onde a peza necesita resistencia.
- Abrazadeira.O molde péchase arredor do paris. A suxeición sincrónica e o bloqueo por presión directa mantén as placas paralelas para que a peza non parpadee.
- Golpe.Un pin de soplado inxecta aire (cun sistema de soplado de fondo en moitas partes) e o parison inflárase contra a cavidade, tomando a súa forma definitiva.
- Genial.A peza colócase contra o molde arrefriado. Este é xeralmente o paso máis longo e, non a extrusora, establece o tempo de ciclo.
- Expulsar e rematar.O molde ábrese, un brazo do robot elimina a peza e o flash é recortado. Nunha liña automatizada funciona sen tripulación.
Dous destes pasos deciden tranquilamente a economía de toda a liña. O perfil de Parison establece a cantidade de resina que leva cada peza; o arrefriamento define a rapidez con que podes facelos. Acerta eses dous e o resto da máquina coida en gran medida por si mesma, polo que merecen máis atención que as especificacións principais que os compradores adoitan comparar primeiro.
Tipos por proceso: EBM, IBM e ISBM
Hai tres tipos de procesos básicos de máquina de moldeo por soplado. A diferenza está totalmente encomo se fai a forma suaveantes de estoupar.
| Tipo | Como se forma a forma | O mellor para | Produtos típicos |
|---|---|---|---|
| Extrusión (EBM) | Parison extruido como un tubo, despois soplado | Manexados e pezas grandes ocas | Bidóns, bidóns, tanques, botellas |
| Inxección (IBM) | Preformas moldeadas por inxección, despois sopladas | Envases pequenos e de alta precisión | Botellas farmacéuticas, frascos cosméticos |
| Estiramento de inxección (ISBM) | Preforma inxectada, estirada e soprada | Botellas de PET transparentes e resistentes | Botellas de auga e refrescos |
Moldeo por extrusión soplado (EBM)é o cabalo de batalla dos envases industriais e do proceso que construímos. Debido a que o corpo, o mango e o pescozo fórmanse nun só tiro, a EBM fabrica pezas grandes e manipuladas que os outros procesos non poden.Moldeo por inxección e soplado (IBM)moldea primeiro unha preforma precisa, dando unha excelente precisión do pescozo de botella pequena pero sen asas e sen pezas grandes.Estiramento de inxección (ISBM)estira unha preforma de PET para obter a claridade e resistencia que ves nas botellas de auga: unha familia de produtos diferente ás pezas industriais de HDPE.
Na práctica, a elección raramente é ambigua. Unha lata, bidón, tanque ou calquera recipiente manipulado ou grande é unha peza de extrusión; IBM e ISBM pertencen a pequenas botellas precisas e PET transparente. Saber a que familia pertence o seu produto antes de que as máquinas preseleccionadas aforra comparar cotizacións de dous procesos que nunca se ían encaixar.
Dentro da máquina: as pezas que deciden a calidade
Dúas máquinas poden compartir a mesma capacidade de titular e comportarse de forma completamente diferente, porque a calidade vive nos compoñentes. Estas son as pezas que máis se preocupan dos nosos enxeñeiros:
| Compoñente | Que fai | Por que importa |
|---|---|---|
| Extrusora e parafuso | Derrete e mide a resina | Os parafusos de 50–100 mm a 24–25 L/D dan unha fusión de HDPE estable e homoxénea: a base de pezas consistentes |
| Die head + controlador parison | Forma e perfila o muro de paris | Un controlador de espesor de parede de 100 puntos MOOG é a maior palanca en canto ao custo da resina e á resistencia das pezas |
| Unidade de suxeición | Pecha e suxeita o molde | Suxeición síncrona de dobre varilla + bloqueo de presión directa do cilindro de aceite mantén as placas paralelas baixo un alto tonelaxe |
| Soplar e arrefriar | Infla e fixa a peza | Sopro pin + fondo sopra dar forma á peza; o deseño de arrefriamento impulsa o tempo de ciclo real |
| Condución e control | Alimenta e fai funcionar a máquina | A bomba principal servo corta enerxía; Mitsubishi PLC + Weinview HMI protexen o tempo de actividade nas liñas 24/7 |
| Automatización | Saque, desbarbado, inspección | O brazo do robot + o recorte augas abaixo mantén a calidade estable en carreiras non tripuladas |
Nunha liña que funciona todo o día, a fiabilidade do control é o que protexe o rendemento, polo que os compoñentes importados nesta última fila importan máis do que parecen. Mitsubishi PLC, Weinview HMI e o control do grosor da parede MOOG non son distintivos; son pezas comprobadas que se poden reparar en case calquera lugar do mundo, polo que un fallo en Lagos ou Lima non deixa de funcionar durante semanas.
Tipos por estrutura e gama de modelos
Dentro da extrusión, as máquinas agrúpanse segundo como se entrega o parison e como se constrúe o muro. Aquí é onde combinas a máquina co tamaño e volume da túa peza.
- Máquina de soplado continuo.O parison extrúe sen parar e o molde vai para atrapalo: alta cadencia en pezas pequenas a medianas de ata uns 30 L, e onde un cabezal de matriz múltiple leva varias botellas.
- Máquina de moldeo por soplado de acumulación (acumulación).Derretir almacénase na cabeza e dispara rápido, evitando que os grandes parisons caigan, o tipo para bidóns, tanques IBC, tanques de combustible e barreiras.
- Máquina de soplado multicapa.Un cabezal de matriz de 2 a 6 capas coextrude capas de barreira, remolido ou de cor nunha parede, que se usa para depósitos de combustible e bidóns químicos de alta especificación.
- Máquina automática de soplado.Calquera das anteriores con automatización completa: extracción, eliminación de flash e inspección do robot para un funcionamento constante e non tripulado.
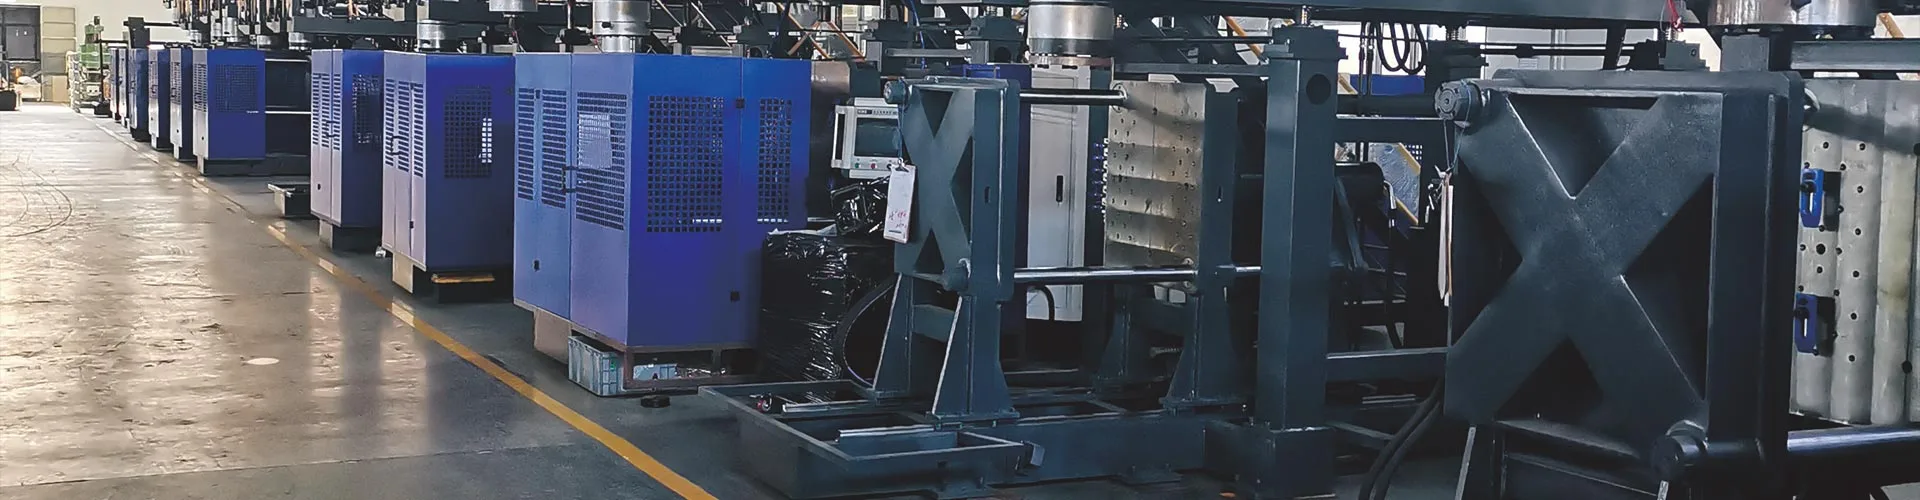
A nosa propia gama abarca bidóns de 100 ml a 220 L (e máis grandes baixo petición), polo que a mesma fábrica cobre unha pequena botella de aceite e un bidón químico homologado pola ONU:
| Capacidade | Tipo de máquina | Modelos de exemplo | Saída do ciclo seco* | Suxeición |
|---|---|---|---|---|
| 100 ml - 2 l | Continuo, único/multi-die | 2L individual/ estación dobre | ata 1.200/h | 40 kN |
| 3-15 l | Continuo, sinxelo/dobre | 5L / 15 Lestación | 450–1.000/h | 65-200 kN |
| 20-60 l | Acumulador | KGB70A / 80A /90A | 500-700/h | 130-280 kN |
| 120-160 L | Acumulador | KGB100B /110A | 300-320/h | 440–760 kN |
| Bidón de 220 L+ | Especial de barril químico | 250L especial | 17-20/h | a petición |
*O ciclo seco é o máximo teórico; a produción real é menor. As especificacións completas e os números traballados están nas nosas inmersións profundas nomáquina de bidónemáquina acumulada.
 Continuo — 5L estación única
 Acumulador - 60L para pezas grandes
 Acumulador - Bidóns e tanques de 250 L
Materiais que executamos
A máquina establece o proceso; a resina establece as propiedades. As nosas máquinas de extrusión executan a familia industrial de abaixo en paredes simples ou multicapa.
| Material | Por que se usa | Partes típicas |
|---|---|---|
| HDPE | Ríxido, resistente aos produtos químicos, baixo custo | Bidóns, botellas, tanques |
| HMW-HDPE | Alta resistencia ao impacto e á fisura por tensión | Bidóns químicos, depósitos de combustible |
| PP | Resistencia á calor, opcións de claridade | Recipientes de parede fina e de recheo en quente |
| PVC/PA | Propiedades de barreira e especialidade | Botellas especiais, capas de barreira |
Que fan as máquinas de soplado
Cambia o molde e unha familia de máquinas serve para moitas industrias. Estas son as áreas de aplicación nas que máis ferramentas son:
| Industria | Produtos |
|---|---|
| Embalaxe | Botellas de aceite e deterxentes, bidóns, bidóns químicos, tanques IBC |
| Automoción | Depósitos de combustible, condutos de aire, spoilers |
| Administración de estradas | Barreiras de tráfico, conos, peiraos de illamento |
| Flotando | Boias, flotadores, pontóns |
| Loxística e moito máis | Palets, caixas de ferramentas, mesas e cadeiras, xoguetes |
Produción e custo: os números que importan
Dous cálculos deciden se unha máquina se adapta ao teu negocio, e ambos son fáciles de executar antes de comprar.
Exemplo: unha lata de 5 L nun ciclo de 7,2 s, cabeza única:
(3600 ÷ 7,2) × 0,8 =400 latas/h· dúas quendas ≈6.400/día
Resina = peso da parte × prezo da resina → p.ex. 0,20 kg × 1,30 $ =0,26 USD
Enerxía = máquina kW × $/kWh ÷ partes/h → p.ex. 15 × 0,12 ÷ 400 =0,0045 USD
Teña en conta que a resina reduce a enerxía e a man de obra no custo por parte. Ese único feito é todo o caso para un control preciso do espesor da parede: recortar o 5% da resina dunha peza que se envía por millóns aforra moito máis que calquera factura de electricidade, e é por iso que unha máquina máis barata cun control de parede débil adoita ser a cara.
Como che axudamos a escoller
Cando un comprador envía unha consulta, traballamos a través da peza, non da máquina. Responde a estes e a configuración correcta adoita estar clara:
- Parte máis grande e forma.O tamaño e se ten un asa deciden extrusión vs inxección, e continuo vs acumulador.
- Especificacións de resina e parede.As capas de barreira ou remolido necesitan un cabezal multicapa; Os tambores con clasificación UN precisan un forte control do espesor da parede.
- Saída diaria.Execute as matemáticas de saída en horas de dúas quendas antes de escoller unha estación simple ou dobre.
- Certificación.As probas de caída ou os requisitos da ONU cambian a ferramenta e a validación.
- Autónomo ou chave en man.As liñas de escalado benefícianse da alimentación central, auga e trituración subministrados xuntos.
Calidade, probas e o que vemos
A coherencia é todo o xogo no moldeado por soplado, e é onde aparecen dúas décadas construíndo as mesmas máquinas. Algunhas cousas que facemos e observamos:
- Uniformidade do espesor da parede.Perfilado punto por punto para que cada peza cumpra as súas especificacións de proba de caída coa mínima resina, comprobada antes do envío.
- Proba de caída e validación da ONU.As ferramentas de tambor químico pasan unha proba de caída de 3 metros e a certificación da ONU antes de abandonar o noso piso.
- Onde normalmente comeza a baixada da produción.Os ciclos máis lentos teñen máis frecuencia que o trazo de almacenamento ou o arrefriamento que a extrusora; ese é o primeiro lugar para buscar, non o último. (Máis eno que provoca un lento almacenamento do material.)
O que impulsa o prezo da máquina
Non hai un prezo único para unha "máquina de moldeo por soplado" porque as especificacións cambian o custo. Os principais impulsores:
- Tamaño da peza e forza de suxeición.As pezas máis grandes necesitan cadros máis pesados e un tonelaxe moito máis elevado, o que supón o maior custo.
- Número de cabezas de matriz.Twin/multi-die multiplica a produción e o prezo.
- Única vs multicapa.Un cabezal multicapa engade capacidade e custo.
- Automatización e controis.Os controis de extracción, eliminación e eliminación do robot aumentan o prezo pero reducen o custo de funcionamento.
- Sistemas chave en man.A alimentación central, a auga e a trituración engádense á cotización pero reducen o desperdicio e o traballo.
Compra a un fabricante
Unha máquina é unha relación de décadas, polo que quen está detrás dela importa tanto como as especificacións. Como fábrica, apoiamos cada máquina con:
- Garantía.Os compoñentes principais teñen unha garantía de 1 a 2 anos; as pezas de desgaste substitúense gratuitamente no primeiro ano.
- Instalación e formación.Os nosos enxeñeiros viaxan á súa fábrica para instalar, poñer en marcha e formar aos seus operadores.
- Soporte remoto.Un sistema de alarma a bordo permítenos diagnosticar e solucionar problemas de forma remota.
- Solucións personalizadas.Moldes aos teus debuxos e configuracións adaptados á túa peza, resina e saída.
Díganos a súa parte: especificaremos a máquina
Envía o teu produto, tamaño, resina e produción diaria. Recomendaremos o tipo, configuración e forza de suxeición correctos, con cifras de ciclo reais.
Obter unha cotización Chatea no WhatsAppPreguntas frecuentes
Que é unha máquina de soplado?
Fai produtos plásticos ocos fundíndoa resina, dándoa unha forma suave e inflándoa con aire dentro dun molde, que se usa para botellas, bidóns, bidóns, tanques, depósitos de combustible e moito máis.
Cales son os tipos de máquinas de moldeo por soplado?
Por proceso: extrusión (EBM), inxección (IBM) e estiramento de inxección (ISBM). Por estrutura: continuo, acumulador e multicapa. Por operación: automático. A extrusión é a máis común para os envases industriais de HDPE.
Canto custa unha máquina de soplado?
O prezo depende do tamaño da peza e da forza de suxeición, do número de cabezas de matriz, dunha simple fronte á multicapa e da automatización. Unha pequena máquina dunha soa estación custa moito menos que unha gran liña de tambor acumulador: comparta a súa peza e saída para obter unha cotización precisa.
Como elixo o correcto?
Comeza pola parte: tamaño máis grande, asa ou non, resina, especificación de parede, certificación e, a continuación, produción diaria. As pezas manipuladas e grandes usan extrusión (continua para pequenas-medianas, acumulador para grandes); botellas pequenas precisas usan inxección; botellas de PET transparentes usan estiramento de inxección.
Con que materiais pode funcionar?
As máquinas de extrusión executan PE (HDPE e HMW-HDPE), PP, PVC e PA en paredes simples ou multicapa. As máquinas de estiramento de inxección funcionan con PET para botellas transparentes.
Como se mide a saída?
As follas de especificacións mostran a saída (teórica) do ciclo seco. A saída real é de ciclo seco × aproximadamente 0,75–0,85, porque o tempo de arrefriamento e o peso da parte prolongan o ciclo real.