
Nesta páxina
Se produces latas de lubricante, envases para agroquímicos, botellas de deterxente ou portadores de auga, a máquina que está no centro da túa liña é unha máquina de moldeo por soplado. Forma o corpo, o mango e o pescozo nun ciclo de extrusión, e o modelo que escolle establece o teito de saída, o custo de material por lata e a factura de enerxía durante a vida útil da liña. Esta guía repasa as decisións que realmente moven eses números.
Configuración da máquina: estación simple vs dobre
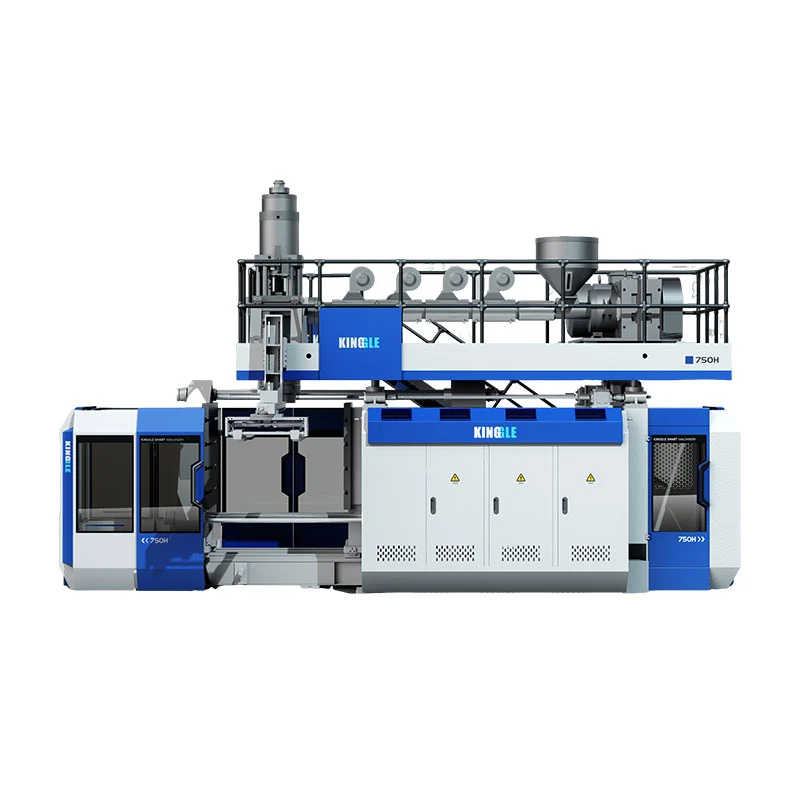
Os biscoitos fanse en dúas plataformas relacionadas. Amáquina de moldeo por soplado continuoextrue o parison sen parar e é a opción estándar para latas de ata uns 30 L. Para bidóns máis grandes e recipientes de parede pesada, unacumular (acumulador) máquina de sopladoalmacena o derretimento nunha cabeza e dispara nun golpe rápido. Dentro da familia continua, a decisión clave é a estación simple vs dobre.
| Configuración | Cavidades / ciclo | O mellor para | Saída relativa | Investimento |
|---|---|---|---|---|
| Estación única | 1 | Novas liñas, tiradas mixtas ou curtas, mostraxe | Liña base | Baixo |
| Estación dobre | 2 | SKU únicos de gran volume | ≈ 2× liña base | Maior, mellor custo por lata en volume |
| Cabeza multi-troquel | 2/3/4 | Botellas pequenas (100 ml–1 L) son varias | Multiplica a saída de pezas pequenas | Depende do reconto de cabezas |
| Acumular | 1 (tiro grande) | Latas grandes e de parede pesada (30 L+) | Impulsado polo tamaño, non pola velocidade | Máis alto |
Os envases pequenos inferiores a ~ 1 L adoitan usarse varias veces nun cabezal de matriz múltiple, polo que unha máquina de 2 L tamén pode fabricar botellas de 100 ml a 1 L de xeito económico.
Guía de modelos e tallas (1–30 L)
Combina o tamaño da túa lata e o volume diario coa máquina correcta. Os modelos de dobre estación executan dúas cavidades por ciclo para duplicar aproximadamente a saída.
| Tamaño de lata Jerry | Modelo monoestación | Modelo de dobre estación | Peso da máquina (S/D) | Saída do ciclo seco* |
|---|---|---|---|---|
| 1-2 L | Estación única 2L | Estación Doble 2L | 2,5 t / 4,5 t | ~600/1.200 latas·h⁻¹ |
| 3-5 L | Estación única 5L | Estación Doble 5L | 3,0 t / 5,2 t | ~500/1.000 latas·h⁻¹ |
| 10-15 l | Estación única de 15 litros | Estación Doble 15L | 7,5 t / 12,5 t | ~450/900 latas·h⁻¹ |
| 20-30 l | 30L de acumulación | — | a petición | ~450 latas·h⁻¹ |
*A saída do ciclo seco é o máximo teórico sen tempo de inactividade. A produción real é menor unha vez que se ten en conta o tempo de arrefriamento e o peso da lata; consulte as matemáticas de saída a continuación.
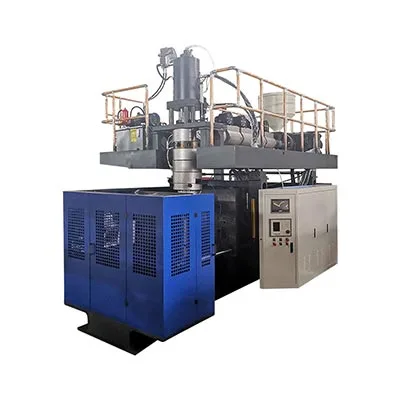
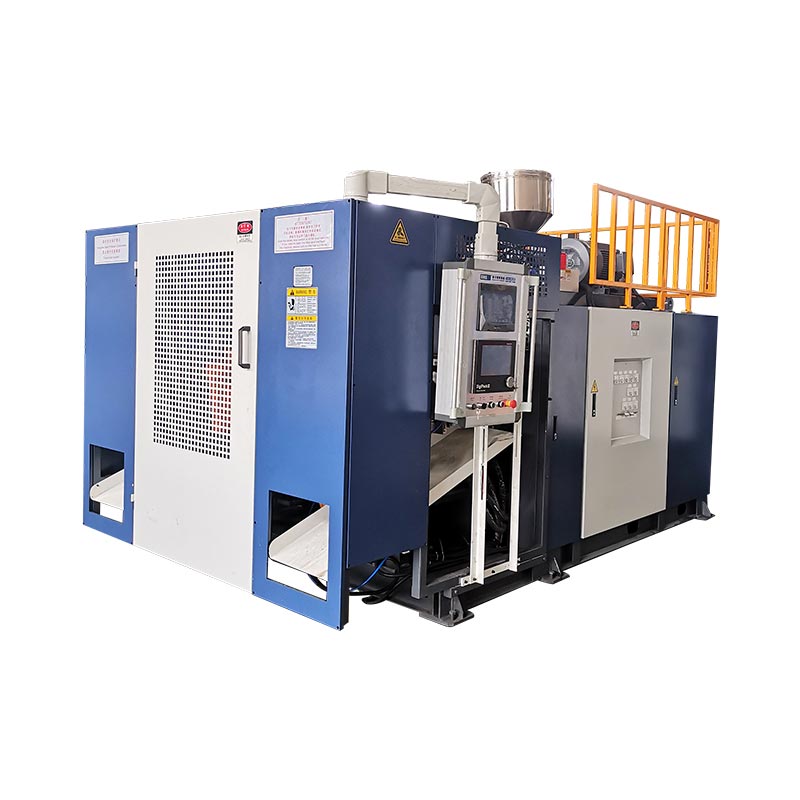
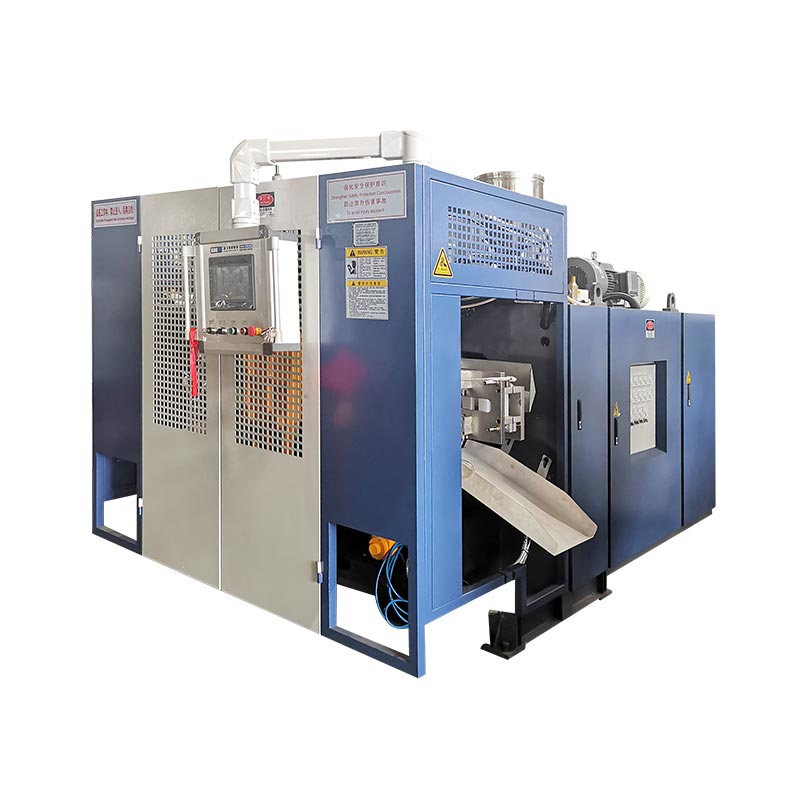 Estación única de 2 litros: latas de 100 ml–2 litros
 Estación única de 5 litros: latas de aceite e deterxente
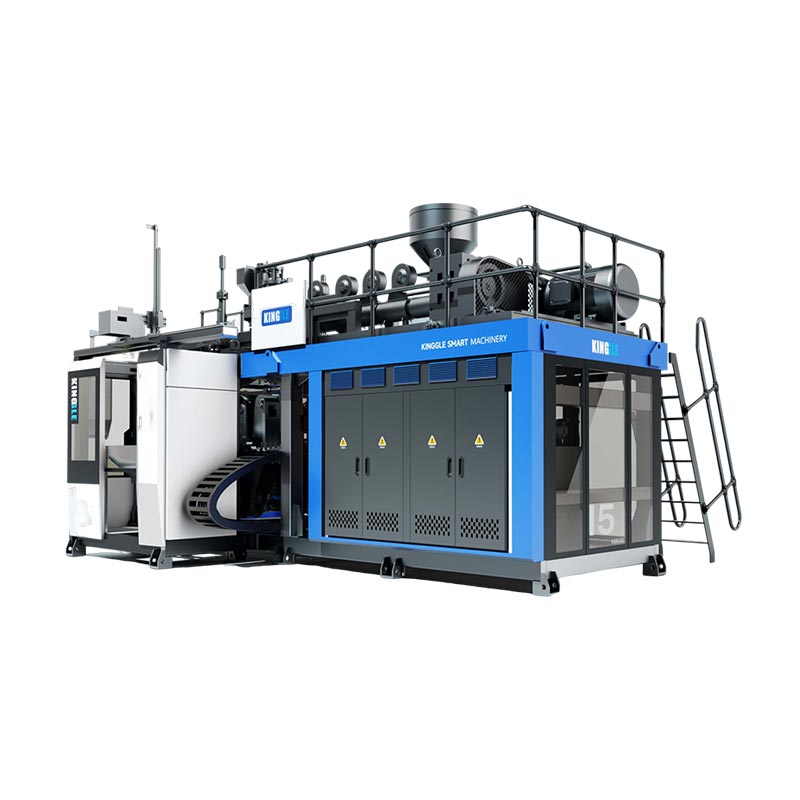 Estación única de 15 litros: latas de produtos químicos e auga
Produción de saída: as matemáticas que importan
O número impreso nunha folla de especificacións é ociclo seco(aire libre): a máquina funciona sen plástico e sen refrixeración. O teu número real é menor e saber como convertelo impide que superes ou subas a capacidade de compra.
Saída real= ciclo seco × eficiencia (≈ 0,75–0,85)
Saída diaria= saída real × horas de funcionamento
Exemplo traballado - aMáquina monoestación de 5 Lcun ciclo de 7,2 s:
Real ao 80 % de eficiencia: 500 × 0,8 =400 latas/h
Dúas quendas (16 h): 400 × 16 =6.400 latas/día
En aestación dobre: ≈12.800 latas/día
O tempo de ciclo depende principalmente do grosor da parede e do arrefriamento: unha lata de produtos químicos de 15 L máis pesada arrefría máis lentamente que unha de aceite de 5 L, polo que non asumas que unha máquina máis grande é máis rápida. Se o seu trazo de almacenamento se sente lento, adoita ser un problema de cabezal ou de refrixeración; cubrimos as causas eno que provoca un lento almacenamento de material nas máquinas de soplado.
Materiais e deseño de bidóns
As latas son case sempre HDPE, pero o deseño exacto da resina e da parede cambia co que hai dentro. A máquina funciona con PE, PP, PVC e PA; o programa de molde e parison fan o resto.
| Jerry pode escribir | Tamaño típico | Material | Nota de deseño |
|---|---|---|---|
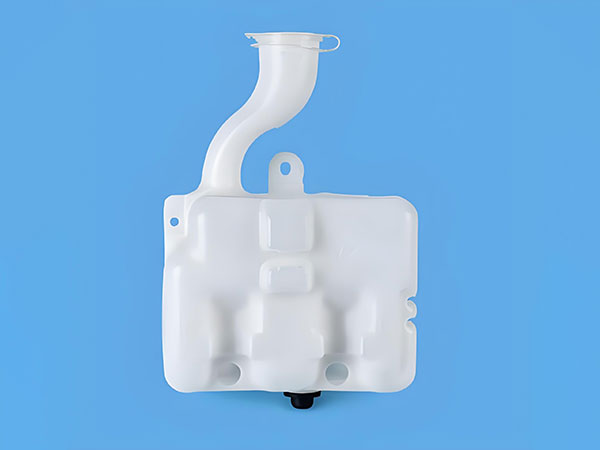
| Bidón de lubricante/aceite de motor | 1-5 L | HDPE | Asa integrada, estilo F, cara lista para imprimir |
| Química/agroquímica | 5-30 l | HDPE / HMW-HDPE | Espesor de parede controlado para clasificación de transporte da ONU |
| Lata de auga / portador | 5-20 l | HDPE (grado alimentario) | Interior liso, opción tap-boss |
| Deterxente / limpeza | 2-5 l | HDPE / PP | Tira de visualización para o nivel de recheo |
| Bidón apilable | 10-30 l | HDPE | Xeometría de anidación/apilamento, base reforzada |
A principal panca do custo por lata é aprograma de espesor de parede parison: coloca o plástico onde a lata precisa de forza (base, asa, pescozo) e adelgaza onde non o fai, polo que alcanzas a túa especificación de proba de caída coa menor resina. Os fabricantes de barrís químicos invisten especificamente neste control - verpor que os fabricantes de barriles químicos invisten en máquinas especiais de soplado.
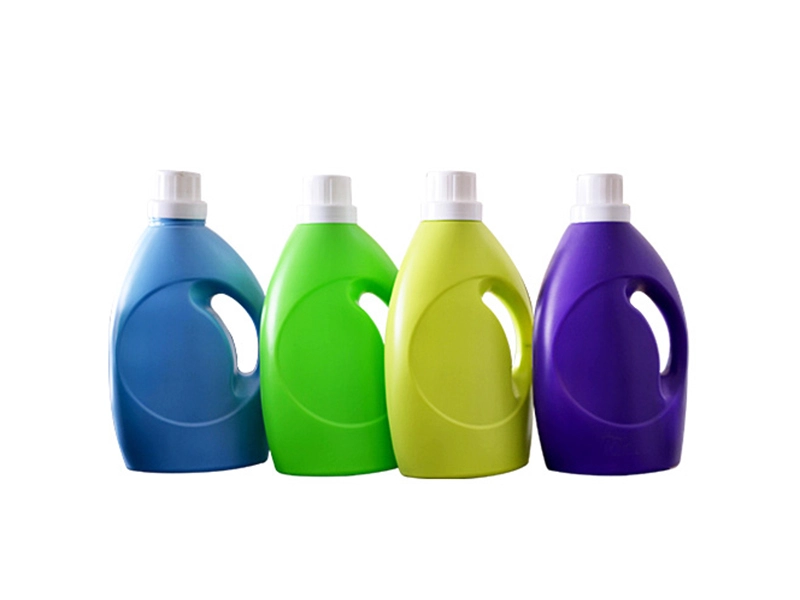 5 l ou menos: latas de aceite e deterxente
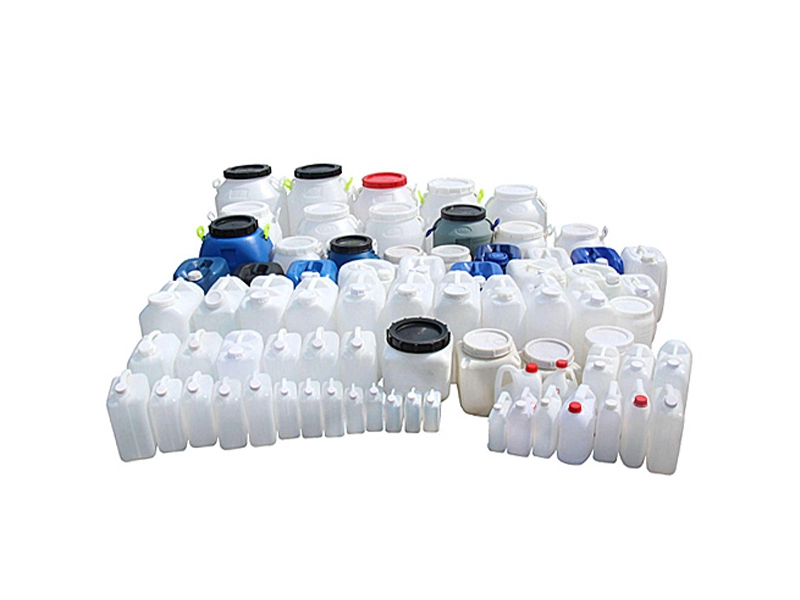 15 L ou menos - latas de produtos químicos
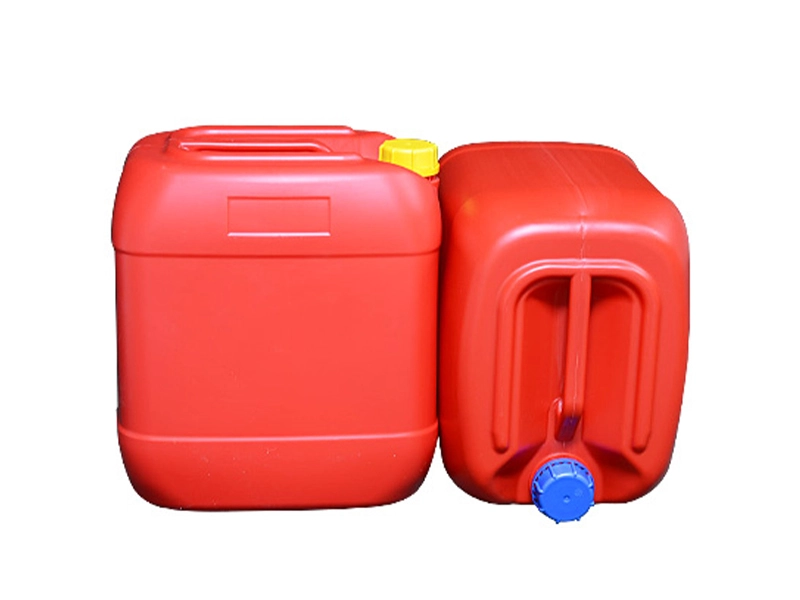 30 L: barricas e botes de produtos químicos
Automatización, controis e enerxía
O que separa unha liña estable de jerry puede doutra problemática raramente é o cadro: é o paquete de control e automatización que o rodea.
- Controlador de espesor de parede Parison.Perfil de parede punto por punto para latas consistentes e uso mínimo de resina: a panca de custo único máis grande da liña.
- Servomotor de aforro enerxético.Unha bomba principal servo toma enerxía baixo demanda en lugar de funcionar a toda inclinación, o que reduce a factura eléctrica que segue a liña durante anos.
- Extracción e desinfección de brazo robótico.A retirada automatizada, o recorte de cola/flash e a inspección manteñen a calidade estable durante longas carreiras sen tripulación.
- Compoñentes clave importados.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG e AirTAC para a fiabilidade e o servizo en todo o mundo.
- Integración de toda a planta.A alimentación central, o abastecemento de auga centralizado e a trituración centralizada pódense subministrar como unha liña chave en man, non como unha máquina autónoma.
Balanzas de potencia instaladas cun tamaño (desde uns 11 kW nunha máquina de 2 L ata 75 kW ou máis nunha máquina de 30 L), pero o consumo real depende en gran medida de que a bomba principal estea servoaccionada. Para unha comparación máis profunda do proceso, véxasemoldaxe por soplado vs moldaxe rotacional para pezas grandes ocas.
Custos de funcionamento e custo por lata
O prezo da máquina é un número único; o custo por lata corre para sempre. Descompónse en resina, enerxía, traballo e gastos xerais, e a resina domina.
Resina= peso da lata (kg) × prezo da resina ($/kg)
p.ex. Lata de HDPE de 5 L ≈ 0,20 kg × 1,30 $ =0,26 USD
Enerxía= kW máquina × $/kWh ÷ latas por hora
p.ex. 15 kW × $0,12 ÷ 400 =0,0045 USD
Laboralcon robot para levar ≈ fraccións de centavo por lata
A conclusión: a enerxía e o traballo son pequenos xunto á resina, polo que a amortización máis rápida provén dunha máquina que che permite executar paredes máis delgadas e consistentes, non de buscar un prezo máis baixo do adhesivo. Recorta o 5% da resina dunha lata que se vende por millóns e o aforro reduce o custo enerxético da máquina.
Escollendo a súa configuración
Resolve catro preguntas e a máquina correcta adoita escoller por si mesma:
- Que tamaño de latas e cantas SKU?Un tamaño de gran volume favorece unha estación dobre; unha mestura de tamaños favorece unha única estación flexible.
- Que volume diario?Executar as matemáticas de saída anteriores en función de horas de dúas quendas antes de decidir entre simple vs dobre.
- Que especificación de resina e parede?As latas de produtos químicos clasificados pola ONU necesitan un forte control do espesor da parede; as latas de comida/auga necesitan interiores limpos.
- Autónomo ou chave en man?Se estás escalando, ten en conta a alimentación central, auga e trituración desde o principio.
Obter unha cotización de máquina bidón
Envíanos o tamaño da lata, o obxectivo diario e a resina; recomendarémoslle o modelo exacto e a configuración da cavidade, con cifras reais do ciclo.
Obter unha cotización Chatea no WhatsAppPreguntas frecuentes
Que plástico se usa para os bidóns?
A maioría dos bidóns están moldeados por soplado con HDPE. As latas de produtos químicos resistentes usan HMW-HDPE para obter unha resistencia adicional ao impacto e ás fisuras por tensión; algunhas latas de paredes finas ou deterxentes usan PP. As máquinas Kinggle funcionan con PE, PP, PVC e PA.
É unha máquina de soplado ou unha máquina de soplado?
A mesma máquina: "moldear" é a ortografía dos EUA e "moldar" a ortografía do Reino Unido/Commonwealth. Unha máquina de moldeo por soplado de bidón e unha máquina de moldeo por soplado de bidón son idénticas.
Como calculo a saída de Jerry Can por hora?
Saída de ciclo seco = cabezas de matriz × (3600 ÷ tempo de ciclo en segundos). Multiplíquese por un factor de eficiencia real de aproximadamente 0,75-0,85 para as latas reais por hora, despois por horas de funcionamento diarias para as latas por día.
Con que materiais pode funcionar a máquina?
As máquinas de bidón Kinggle procesan PE (HDPE / HMW-HDPE), PP, PVC e PA. HDPE é o estándar para aceite, produtos químicos e latas de auga.
Canta enerxía utiliza unha máquina de moldeo por soplado?
A potencia instalada varía de aproximadamente 11 kW nunha máquina de 2 L ata 75 kW+ nunha máquina de 30 L. Unha bomba principal servo reduce significativamente o consumo real e a enerxía adoita ser unha pequena fracción do custo por lata en comparación coa resina.
Fornece o molde e a instalación?
Si. Fornecemos a máquina, podemos vinculala con moldes aos teus debuxos e proporcionamos instalación, posta en servizo, formación de operadores e soporte posvenda. Tamén están dispoñibles liñas completas chave en man.