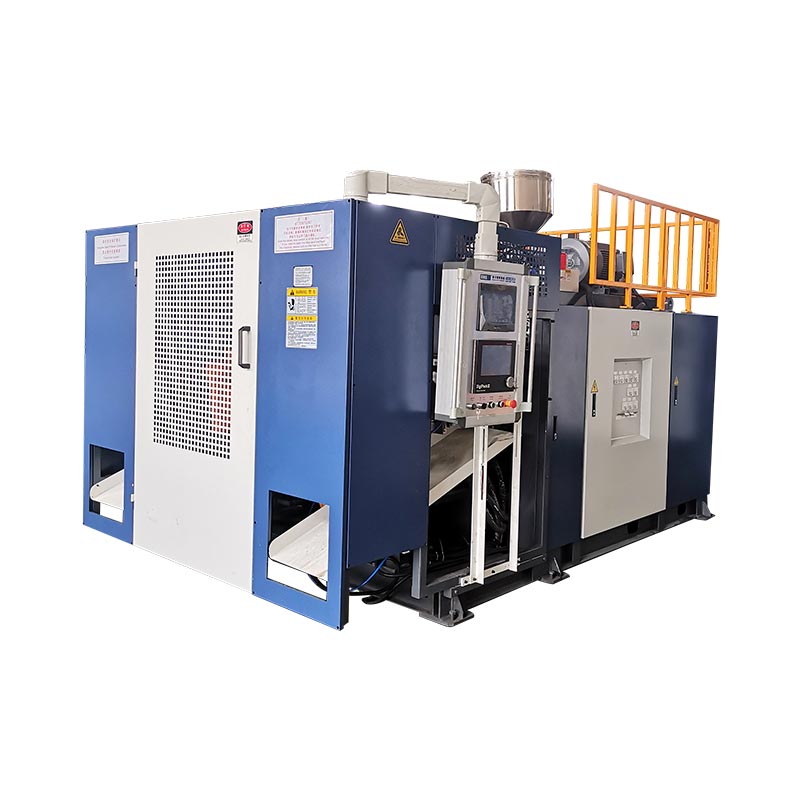

O KGB100B é un candidato para produtos ocos grandes só cando a peza, o molde, a paris bruta e a fábrica se axustan aos límites publicados. Kinggle enumera unha capacidade máxima do recipiente de 120 L, un tamaño máximo de molde de 920 x 1200 mm, unha referencia de acumulador de 12 (20) L e unha referencia de peso acumulador de PE de 9 (15) kg. Esas cifras inician a revisión da enxeñaría, pero un debuxo do produto e un plan de proba deben resolver a elección final.
Un comprador que busca unha máquina de moldeo por soplado de 120 L adoita ter unha parte real en mente. Pode ser un bidón químico, unha barreira de tráfico, un flotador, un tanque, un xoguete ou un gran compoñente técnico. A etiqueta de volume é útil, pero non describe as zonas máis difíciles, o movemento de moldes, a distribución da parede ou a demanda de refrixeración.
Esta guía le o KGB100B como un sistema de produción. Explica o que pode dicirche cada número publicado e o que non. Tamén mostra o que se debe enviar cunha solicitude de solicitude, polo que a discusión pode pasar dun nome xeral de máquina a unha solución comprobable.

Seis preguntas para unha rápida verificación do axuste do produto
- O molde completo encaixa na placa, a envolvente do molde e o rango de grosor?
- A parte arrefriada pode saír do molde pola abertura dispoñible?
- ¿A masa bruta parison está dentro da configuración de acumulador seleccionada?
- Pode o extrusor recuperar material suficiente para o ciclo de destino?
- A forza de suxeición pode conter a área proxectada e a presión de golpe acordadas?
- Pode a planta proporcionar enerxía estable, auga de refrixeración e aire comprimido?
Límite de especificación:as cifras desta guía proceden da actualidadePáxina do produto Kinggle KGB100B. Comprobáronse o 15 de setembro de 2026. Trátaos como referencias de selección publicadas. A cotización, a maquetación, o debuxo da máquina e o acordo técnico aprobados deberán definir a máquina solicitada.
Unha etiqueta de 120 L é un punto de partida, non a aprobación do produto
Kinggle publica 120 L como a capacidade máxima do contenedor KGB100B. Isto dá aos compradores un marcador de rango rápido. Non di que todas as pezas inferiores a 120 L funcionarán na máquina. Un tambor compacto e unha longa barreira de tráfico poden ter anchos de molde, áreas proxectadas, lonxitudes de paris e camiños de eliminación moi diferentes.
O volume nominal tamén pode ocultar a demanda de material. Un flotador grande de paredes finas pode conter máis aire pero menos resina que unha parte técnica máis pequena con costelas grosas, asas e zonas de presa. A máquina debe formar o parison quente completo, incluíndo o material que máis tarde se converte en flash ou recorte. Polo tanto, só o peso do produto acabado subestima o tiro que debe entregar a cabeza.
A xeometría volve cambiar a decisión. As áreas profundas poden estirar moito o parison. Os paneis anchos poden necesitar máis forza de suxeición. As pezas longas poden estar limitadas pola distancia entre o molde ou o espazo para sacar antes de que o volume do recipiente sexa relevante. As insercións do pescozo, os fíos internos e o vento inferior poden engadir máis movemento ao ciclo.
Use a descrición do 120L para crear unha lista curta. A continuación, compara a peza real e o molde coa máquina. É por iso que o propio Kinggleproceso de vendassolicita fotos do produto, debuxos, peso, tamaño, material, grosor e requisitos de saída antes dunha recomendación de modelo.
Esa secuencia mantén a etiqueta de capacidade no seu papel axeitado: primeiro cribado rápido, segundo confirmación de enxeñería.
Converte a especificación KGB100B en preguntas dos compradores
Unha táboa de especificacións é máis útil cando cada número conduce a unha comprobación. A páxina KGB100B abrangue o tamaño da máquina, a suxeición, a extrusión, o cabezal do acumulador e as referencias de utilidade. Algúns valores son límites claros. Outros describen unha configuración publicada ou unha condición de máquina sen carga.
A páxina indica o acumulador como 12(20) L e o peso do acumulador PE como 9(15) kg. Os parénteses parecen indicar alternativas listadas, pero a páxina non define a regra de selección. Polo tanto, a cita debe indicar un arranxo de cabeza e o seu alcance material. Non combines a cifra máis grande cunha hipótese de máquina estándar a menos que Kinggle o confirme para o proxecto.
| Campo publicado | Referencia KGB100B | Pregunta que debería desencadear |
|---|---|---|
| Capacidade máxima do recipiente | 120 L | Encaixa a xeometría do produto real e a parison bruta, non só o seu volume nominal? |
| Saída | 320 pzas/h, ciclo seco | Que saída pode manter a máquina coas regras de moldes de produción, resina, refrixeración e calidade? |
| Tamaño da máquina | 5,9 x 3,8 x 4,6 m | Hai espazo instalado suficiente para o acceso, plataformas, mangueiras, manipulación e mantemento? |
| Peso da máquina | 18 t | Que plano de cimentación e aparello segue o debuxo de disposición xeral final? |
| Forza de suxeición | 440 kN | É suficiente para a área proxectada do produto á presión de proceso acordada? |
| Referencias de placas e moldes | placa de 1200 x 1200 mm; Molde máximo 920 x 1200 mm | O corpo do molde, o patrón de montaxe, os servizos e as conexións encaixan? |
| Apertura e movemento | apertura de 500 a 1400 mm; Carreira de movemento de 600 mm | Pode a peza liberarse e saír sen colisión ou danar as superficies quentes? |
| Espesor do molde | 510 a 600 mm | O grosor instalado inclúe placas de apoio, adaptadores e ferramentas necesarias? |
| Extrusora | parafuso de 100 mm; 24 L/D; Motor de 55 kW | O parafuso e a xanela de proceso seleccionados se adaptan á resina indicada? |
| Capacidade de fusión HDPE publicada | 160 a 200 kg/h | A demanda bruta de material está por debaixo dunha produción estable probada para a formulación real? |
| Cabezal acumulador | 12(20) L; 9(15) kg de referencia PE | Que opción se cita e cobre a masa bruta de paris cunha marxe de proceso utilizable? |
| Diámetro do perno | Máximo 450 mm | Que paquete de matrices e ferramentas se necesita para o diámetro do parison e a disposición do produto? |
| Referencia de auga de refrixeración | 0,3 MPa; 120 l/min | A que temperatura de entrada, calidade da auga e alcance do circuíto se aplica isto? |
| Liña de enerxía media publicada | 52 a 60 kW | Que kWh/kg e que kWh por parte aceptada relacionados co produto se miden durante unha proba estable? |
A páxina do produto tamén publica unha presión de soplado de 0,8 MPa e unha cifra de fluxo de aire de 1,8, pero a súa unidade visible represéntase como M2/MIN. Esa unidade necesita corrección ou confirmación antes de entrar nunha especificación da instalación. Un RFQ responsable debería marcar a incerteza en lugar de cambiar silenciosamente a unidade.
Ler xuntos filas relacionadas. O tamaño do molde pertence á abertura e ao grosor. A masa do acumulador pertence á resina seleccionada e á granalla bruta. A capacidade de fusión pertence ao tempo de recuperación e á calidade de fusión estable. As dimensións da máquina pertencen ao acceso de mantemento e ao equipamento auxiliar. Esta lectura conectada evita que un número favorable oculte unha restrición de proxecto diferente.
Comprobe o sobre do molde e o camiño de eliminación da peza
O tamaño máximo do molde publicado é de 920 x 1200 mm. A placa é de 1200 x 1200 mm e o intervalo de espesor do molde é de 510 a 600 mm. Estes valores describen dimensións relacionadas, pero non son intercambiables. Un molde pode axustarse ás dimensións da cara indicadas e aínda entrar en conflito con tirantes, tubos, orificios de montaxe ou equipos móbiles.
Comeza cun debuxo de montaxe, non cun bosquexo de produto. Mostrar as dúas metades do molde, placas de respaldo, colectores de auga, pasadores de golpe, ferramentas de pescozo ou de fondo, dispositivos hidráulicos, sensores e caixas eléctricas. Identifica a liña central e o patrón de montaxe. Marque cada elemento que se move fóra do corpo do molde durante a apertura.
A continuación, simula a eliminación. A páxina KGB100B publica unha referencia de apertura da platina de 500 a 1400 mm e unha carreira de movemento da platina de 600 mm. A peza rematada necesita espazo libre para soltar, xirar se é necesario e deixar a máquina. O flash, as colas, as asas e as paredes flexibles quentes poden ampliar o sobre de eliminación real.
A rixidez da parte tamén importa. Unha parte grande oca pode deformarse se un robot a agarra antes de que a parede estea lista. Unha simple caída pode danar o pescozo ou deixar marcas nun panel quente. O tempo de arrefriamento dentro do molde e o soporte despois da expulsión pertencen á revisión do deseño.
Vista de fábrica:manteña o debuxo do molde ao lado da disposición xeral da máquina. Engade o camiño do gancho do guindastre, a ruta do carro de moldes, o espazo libre no lado do servizo e o acceso seguro do operador. As dimensións da máquina publicadas de 5,9 x 3,8 x 4,6 m non son a pegada completa da cela.
Unha revisión adecuada tamén inclúe o peso do molde e os puntos de elevación, aínda que a páxina pública do produto non publica un límite de peso do molde. Pídalle a Kinggle que confirme o peso permitido do molde e o método de manipulación recomendado para a configuración exacta. Oguía de deseño de moldes por extrusión e sopladoofrece unha lista de comprobación máis completa para o arrefriamento, o pinch-off e a ventilación.
Dimensiona o acumulador a partir da masa bruta de paris
Un cabezal acumulador almacena o fundido e expulsa un gran parison baixo demanda. A cantidade de material relevante é o tiro completo que sae da cabeza. Inclúe a parte vendible, o flash superior e inferior, o resto do asa ou o pescozo e calquera outro material recortado creado pola ferramenta seleccionada.
Masa bruta de parison = masa da peza acabada + masa de flash e corte + tolerancia de proceso controlado
O subsidio non é unha porcentaxe universal. Debe vir da parte aprobada, concepto de molde, comportamento do material e resultado do ensaio.
Kinggle publica 9(15) kg como referencia de peso acumulador de PE para o KGB100B. Non é unha promesa de que o produto acabado poida pesar 9 ou 15 kg. Tampouco é transferible automaticamente a PP, ABS ou unha formulación chea. A densidade da resina, a forza de fusión, a temperatura e o estado da cabeza afectan á ventá de proceso utilizable.
A liña de capacidade do acumulador de 12(20) L necesita o mesmo coidado. A capacidade en litros describe o volume dentro do sistema, mentres que o debuxo do produto e o plan do material adoitan xestionarse en masa. Pregunta que opción de cabezal está incluída, que resina soporta a masa publicada e canto material queda na cabeza no punto de operación acordado.
Non executar nun límite teórico por defecto. Un proxecto necesita un rango de control suficiente para corrixir a distribución da parede e a variación de plano a plano. Se o parison bruto ocupa case toda a capacidade dispoñible, un cambio de material posterior ou unha corrección local do grosor pode eliminar esa sala. O ensaio debe mostrar masa de tiro estable, lonxitude de parison repetible e almofada aceptable para a cabeza seleccionada.
Para un molde de varias partes, conta cada parison liberado por ciclo. A toma completa debe cubrir todas as tomas activas e o seu recorte. O reconto de cabezas e o reconto de cavidades poden cambiar as matemáticas, así que indícanos por separado no RFQ. Oguía de cabeza e cavidadeexplica esa distinción.
Adapte a extrusora á demanda de material e ao tempo de recuperación
A páxina KGB100B enumera un parafuso de 100 mm, relación L/D de 24, motor de extrusora de 55 kW e catro zonas de calefacción. Publica un rango de capacidade de fusión de HDPE de 160 a 200 kg/h. Ese intervalo é unha referencia de ámbito material. Non se debe tratar como unha saída garantida para cada grao, masterbatch, relación de molienda ou ventá de temperatura.
Converte o obxectivo de produción en demanda bruta por hora. Use masa bruta parison, non masa de parte acabada. Inclúe todas as posicións activas e use os eventos planificados por hora. Isto dá a taxa de material que deben soportar a extrusora e a cabeza mentres a máquina está a facer pezas aceptables.
Demanda bruta de material, kg/h = masa bruta de parison por evento, kg x eventos de moldeo por hora x parisons activos por evento
Compare o resultado cun ensaio sobre a formulación real. Unha gama de folletos por si só non pode establecer a calidade do fundido nin a marxe de recuperación.
O tempo de recuperación debe caber dentro do ciclo da máquina. Se o molde permanece pechado para arrefriar, a extrusora adoita empregar ese tempo para recargar o acumulador. Polo tanto, un ciclo de arrefriamento máis curto pode aumentar a velocidade de fusión necesaria. O movemento máis rápido do molde ten pouco valor se a cabeza non está lista para o seguinte tiro.
O manexo de materiais pode converterse na limitación oculta. As pezas grandes consumen resina rapidamente. A planta necesita un transporte fiable, secado cando o material o requira, mestura e control da contaminación. O remolido pode cambiar a densidade aparente e o comportamento da alimentación. Unha formulación escrita é máis útil que unha etiqueta ampla como "HDPE máis remolido".
Solicite ao rexistro da proba que inclúa o grao de resina, o provedor, o paquete de cor, a porcentaxe de molienda, a configuración da temperatura, a velocidade do parafuso e a masa bruta real. Se está previsto outro material, solicite evidencia específica do material. de KinggleGuía de procesamento de HDPE e PPexplica por que a etiqueta de polímero por si soa non regula a configuración da máquina.
Conecte a forza de suxeición, a área proxectada e as condicións de golpe
A páxina KGB100B publica 440 kN de forza de suxeición. Un número maior non é automaticamente mellor e unha etiqueta de volume non pode validar a abrazadeira. O molde ve forza de separación a través da área proxectada exposta á presión interna. A forma do produto, a terra flash, o deseño de pinch-off e a presión do proceso inflúen no requisito real.
A área proxectada é a silueta da cavidade presurizada no plano de separación do molde. Un compoñente plano amplo pode crear máis carga de separación que un recipiente máis profundo pero estreito. A revisión debe utilizar o debuxo real da cavidade. Tamén debe incluír a presión de soplado seleccionada e calquera factor de seguridade acordado.
A páxina pública indica 0,8 MPa como referencia de presión de soplado. Iso non significa que todos os produtos deban funcionar na mesma configuración. A temperatura da resina, a ventilación, o grosor da parede, o detalle da superficie e a estratexia de arrefriamento afectan o proceso. A proba en fábrica debe utilizar unha xanela de produción documentada que produza pezas aceptables sen crecemento rápido ou comportamento inestable do molde.
O deseño de pinch-off forma parte do mesmo sistema. O selado débil pode crear fugas ou unha soldadura fráxil. O exceso de material pode aumentar o flash e dificultar o recorte. O aliñamento do molde, o movemento da abrazadeira e a colocación de parison deben apoiar a ferramenta en lugar de compensala.
Pídalle ao provedor do molde e ao provedor da máquina que revisen o mesmo debuxo. Isto evita unha brecha común onde cada parte aproba só o seu propio equipo. O acordo técnico final debe indicar a área proxectada, a presión do proceso, o requisito de abrazadera, o espesor do molde, os detalles de montaxe e conexión.
Planificar a fábrica arredor da célula de moldeo completa
A páxina KGB100B publica un tamaño da máquina de 5,9 x 3,8 x 4,6 m e un peso de 18 t. Estes son valiosos puntos de partida para o trazado e o aparello. Non inclúen todas as plataformas, sistemas de resina, refrixeradores, compresores, dispositivos de extracción, transportadores, recortadores ou límites de seguridade.
Comeza por riba da máquina. Confirme a altura libre do edificio, a capacidade do guindastre, o camiño de retirada da cabeza e o acceso aos quentadores e compoñentes hidráulicos. Despois traballa para fóra. Os operadores necesitan espazo para inspeccionar o molde, retirar unha peza atascada e chegar aos puntos de servizo normais. A entrega de material e a manipulación de pezas acabadas precisan de rutas que non atravesen zonas inseguras.
A auga de refrixeración merece máis que unha estimación do tamaño da tubería. A páxina enumera 0,3 MPa e 120 L/min, pero a planta tamén necesita a temperatura de entrada necesaria, o aumento de temperatura aceptable, a calidade da auga, a filtración e as condicións de retorno. Os circuítos de moldes e a refrixeración do aceite poden necesitar un control separado. A folla de utilidade final debe indicar o que se inclúe no fluxo publicado.
O aire comprimido necesita o mesmo tratamento. O sitio web dá unha referencia de presión de 0,8 MPa, pero a súa unidade de fluxo de aire visible é inconsistente. Solicite unha demanda corrixida de entrada da máquina, demanda máxima, calidade do aire, punto de orballo e tamaño da conexión. Pode ser necesario un receptor para manter a presión estable durante grandes eventos de vento.
A páxina do produto etiqueta de 52 a 60 kW como "consumo medio de enerxía". Como kW é unha unidade de potencia, use a figura só como referencia de potencia publicada. Non o converta en kWh por parte. A enerxía relacionada co produto depende do molde, resina, ciclo, auxiliares e saída aceptada.
EUROMAP 46.2define a medición relacionada co produto para unha máquina de extrusión-soplado, molde e produto especificado. Require un funcionamento estable e calidade do produto que satisfaga os requisitos dos clientes. Esta é unha base sólida para unha proba de aceptación. de Kinggleguía de requisitos de utilidadepode axudar a estruturar a ficha técnica da planta.

Un ciclo seco de 320 unidades/h non é unha saída de produción
Kinggle etiqueta 320 pcs/h como a saída do ciclo seco KGB100B. Un ciclo seco mide o movemento da máquina sen probar o proceso de produción completo. Non inclúe a recuperación de resina, a caída de parison, o soplado, o arrefriamento, a eliminación de pezas, o recorte ou a inspección de calidade nas condicións de produción previstas.
As pezas grandes adoitan estar limitadas ao arrefriamento. As asas grosas, as esquinas e as zonas de beliscar poden necesitar máis tempo que as áreas de parede anchas. Un movemento de apertura máis rápido non pode liberar unha parte que aínda está demasiado branda para manter a forma. A automatización tamén pode marcar o ritmo se o robot, a recortadora ou o transportador é máis lento que a máquina de moldeo.
Use tres valores de saída separados. En primeiro lugar, rexistre o ciclo de secado só como referencia de movemento. En segundo lugar, mida as pezas moldeadas brutas por hora durante a proba de produción. En terceiro lugar, informe as partes aceptadas por hora despois dos controis de calidade acordados e das paradas contadas.
Produción aceptada = pezas moldeadas brutas - pezas rexeitadas - pezas perdidas durante as paradas contadas
Para a planificación de quendas, documente o período de medición e as categorías de parada. Unha observación curta do mellor ciclo non é unha taxa de produción estable.
O plan de aceptación debe indicar a peza, o molde, a resina, a cor, a regra de rectificado, as accións do operador e o equipo auxiliar. Tamén debe definir o estándar de calidade. O peso, as dimensións, o rendemento das fugas, o estado do flash, o aspecto e as localizacións do grosor da parede son categorías comúns, pero o proxecto debe escoller as que importan.
Use o ciclo obxectivo como orzamento. Rompe-lo en descarga do acumulador, movemento do molde, soprado, arrefriamento, escape, apertura, retirada e recuperación. Isto mostra se o límite procede da máquina, do molde, do material ou do traballo augas abaixo. OGuía de optimización do tempo de cicloexplica como mellorar unha etapa sen mover o defecto a outro lugar.
A programación da parede debe seguir o produto, non unha curva copiada
As pezas moldeadas por soplado de gran extrusión esténdense de forma desigual. O material preto dun ombreiro, esquina, asa ou embutición profunda pode viaxar máis lonxe que o material nun panel amplo. Un espazo de matriz uniforme pode deixar unha área demasiado delgada mentres que outra leva un peso innecesario.
A páxina KGB100B di que o modelo estándar inclúe un controlador de grosor MOOG 100. O controlador instalado exacto, a resolución do perfil e o paquete de opcións deben ser nomeados na cita. AManual de Moog DigiPack III aloxado por Kingglemostra como un controlador acumulador-máquina pode vincular a posición da ferramenta a un perfil programado. Tamén enumera as funcións de tamaño de tiro, almofada e posición do acumulador. Ese manual ilustra a lóxica de control, pero non debe usarse para asumir a interface KGB100B exacta.
Constrúe o primeiro perfil a partir da xeometría coñecida e do tempo de molde. A continuación, corte ou mida pezas en lugares definidos. Cambia unha rexión á vez e rexistra a revisión. Unha parte máis pesada non é automaticamente unha parte mellor. O obxectivo é material suficiente onde o rendemento o precisa e menos exceso onde non.
O traballo de perfil debe estar conectado á masa de tiro e á lonxitude do parís. Ao ampliar unha rexión do perfil cambia o material dispoñible noutro lugar. A temperatura e o inchazo tamén poden cambiar o resultado. Garda a receita aprobada coa calidade do material, a cor, a temperatura da cabeza, a configuración de toma e a versión do molde.
Oguía de programación parisonproporciona un método de sintonización paso a paso. Para este proxecto, o FAT debería comparar o perfil final gardado co mapa de parede medido e o rango de peso parcial.
Realiza unha proba de fábrica que responda á decisión de compra
Unha proba de aceptación de fábrica útil non é unha demostración da máquina. Trátase dun intento controlado de facer o produto acordado en condicións documentadas. O resultado debe mostrar o que foi probado, como se mediu e o que quedou fóra do ámbito da proba.
EUROMAP 46.2 ofrece unha disciplina de medición útil. Esixe que a máquina estea en condicións estables, que a calidade do produto satisfaga os requisitos dos clientes e que se documenten os datos clave do proceso. O proceso de vendas de Kinggle tamén di que os clientes poden ser invitados a unirse á proba. Converte esa oportunidade nun protocolo escrito antes de que comece o xuízo.
- Conxelar o artigo de proba.Identifique a revisión da peza, o molde, a disposición da cabeza, o número de cavidades ou de saída e cada opción instalada.
- Gravar a formulación.Enumere o grao de resina, o provedor, o paquete de cores, os aditivos e a regra de molienda. Manter material suficiente dun lote coñecido se é posible.
- Verifique a configuración.Rexistra as temperaturas do cañón e da cabeza, a configuración do tiro, o ficheiro de perfil, as condicións de sopro, as condicións da auga de refrixeración e o estado da automatización.
- Alcanza un funcionamento estable.Non seleccione a primeira parte aceptable. Acorda as regras de estabilización e a xanela de mostra antes de medir o rendemento.
- Medir o balance de masa.Pesar a parte rematada, flash e outros recortes. Confirme a masa bruta de paris contra a disposición do acumulador citada.
- Inspeccionar a calidade do produto.Use os lugares e os métodos aprobados para o grosor da parede, as dimensións, o peso, o rendemento de fugas e os defectos visibles.
- Contar a saída aceptada.Informe ciclos totais, pezas brutas, rexeitamentos e paradas durante o período acordado. Manteña o ciclo seco como un rexistro separado.
- Medir utilidades.Rexistra a tensión, a potencia, a presión e o fluxo de aire comprimido, a temperatura da auga de refrixeración, a presión e o caudal en límites definidos.
- Desafiar a repetibilidade.Comprobe a masa do disparo, a posición do parison e as medidas do produto na xanela da mostra, non só nunha peza seleccionada.
- Pechar desviacións.Dálle a cada elemento que fallou un propietario, acción, requisito de proba e data de vencemento antes da aprobación do envío.
Manteña lecturas en bruto co resumo asinado. As fotos deben mostrar a identificación da mostra e o lugar de medición. Os ficheiros de receitas, as alarmas e as notas de desviación forman parte da evidencia. OMáquina de soplado guía FATcontén un marco de aceptación máis completo.
A selección da mostra tamén precisa dunha regra. Numera as partes en secuencia e non substitúa unha mostra fallida por outra mellor. Se a configuración cambia, inicia un novo grupo de mostras e rexistra o tempo de cambio. Isto mantén o resultado trazable. Tamén separa a variación normal do desenvolvemento deliberado do proceso.
Antes da aprobación do envío, compare o rexistro da proba coa matriz de requisitos asinada. Unha comprobación de movemento da máquina superada non pode pechar un elemento aberto de calidade do produto. Calquera proba que non se puido completar debe permanecer visible co motivo e o método de seguimento acordado.
Prepare un RFQ que un constructor de máquinas poida elaborar
Unha solicitude vaga de "unha máquina de soplado de 120 litros" invita a unha proposta vaga. No seu lugar, envíe un paquete técnico compacto. Non ten por que ser perfecto, pero debe separar os requisitos coñecidos das decisións abertas.
Comeza cun debuxo de produto acotado ou ficheiro 3D. Engade fotos cando expliquen pescozos, insercións, asas ou recortes. Indique o peso final obxectivo e identifique as áreas críticas da parede. Nomea a calidade do material e calquera tipo de rectificado permitido. Se a resistencia química ou unha proba regulamentaria importan, indique o estándar exacto e as condicións do produto.
Despois define a produción. Dar partes aceptadas por hora ou por día, quendas dispoñibles, automatización planificada e pasos posteriores. Indique se o proxecto inclúe un novo molde. Se xa existe un molde, proporcione o seu debuxo de montaxe, peso, grosor, montaxe e conexións de servizo.
A información das instalacións debe incluír a subministración eléctrica, a frecuencia, a capacidade de aire comprimido, as condicións da auga de refrixeración, a altura libre, a porta de acceso, o guindastre e os datos do chan. Non espere ata a instalación para comparar estes elementos coa máquina. Os proxectos de grandes pezas poden verse limitados polo aparello e a manipulación do produto tan facilmente como por extrusión.
Anexo coa consulta
Debuxos de produtos e moldes, detalles de resina, obxectivo de saída, criterios de calidade, condicións de utilidade, límites de deseño e alcance de automatización desexado.
Solicitude na proposta
Opción de cabeza final, parafuso e unidade, declaración de axuste do molde, límites da utilidade, deseño, protocolo de aceptación, opcións subministradas e exclusións técnicas.
Solicitar unha matriz de requisitos completada. Cada fila debe dicir "cumpre", "require cambio" ou "non incluído", seguido dunha referencia á proposta. Isto é máis fácil de auditar que as declaracións dispersas no correo electrónico. Kinggle ofrece azona de descargapara documentos técnicos e aformulario de consulta do proxectopara o contacto inicial.
Cando o KGB100B pertence á lista curta
O KGB100B merece unha revisión máis atenta cando o produto cae preto da súa gama de aplicacións de pezas grandes e as comprobacións de enxeñería se aliñan. A páxina do produto nomea barriles de produtos químicos, pezas de automóbiles, barreiras de tráfico, flotadores, xoguetes e mobles como aplicacións. Esa lista mostra o campo previsto, pero non é unha proba de que se execute unha parte específica.
Un caso de lista curta sólida ten catro características. O molde encaixa con espazo para o movemento e os servizos. A masa bruta de paris encaixa na opción de cabeza confirmada. A recuperación da extrusión admite o ciclo requirido co material previsto. A fábrica pode subministrar servizos e manipulación nos límites acordados.
Pasa a outra configuración cando falla unha desas condicións. Un acumulador máis grande pode resolver a masa de tiro pero non o ancho do molde. Unha placa máis grande pode resolver o sobre do molde pero non a recuperación da extrusión. Un tamaño de máquina diferente pode ser máis económico cando a peza é moito máis pequena que o rango de traballo da plataforma.
Tamén faga unha pausa cando os datos estean incompletos. As figuras da cabeza entre parénteses e a unidade de fluxo de aire inconsistentes do sitio web precisan unha aclaración por escrito. O número de ciclo seco non pode pechar unha garantía de saída. Estes son elementos normais para un acordo técnico, non motivos para adiviñar.
A decisión de compra debe rematar cun plan de proba baseado en parte. Se a máquina pode fabricar pezas estables e aceptables á taxa e límite de utilidade acordados, o modelo encaixa no traballo. Se faltan esas probas, a lista curta permanecerá provisional.
Preguntas frecuentes
Que produtos pode facer a máquina de soplado KGB100B 120L?
Kinggle enumera barrís de produtos químicos, pezas de automóbiles, barreiras de tráfico, carrozas, xoguetes e mobles na páxina KGB100B. Estas son referencias de aplicacións, non aprobacións automáticas. O produto real aínda necesita comprobacións de tamaño do molde, masa bruta de parison, demanda de abrazadeiras, material, camiño de eliminación e arrefriamento.
120 L significa que caberán todos os recipientes de menos de 120 L?
Non. O volume nominal do recipiente é só un valor de selección. Unha peza inferior a 120 L aínda pode exceder a envolvente do molde, o límite de área proxectada, a demanda do acumulador ou o espazo de eliminación dispoñible. Envía os debuxos do produto e do molde para unha revisión específica do modelo.
O KGB100B pode fabricar un produto acabado de HDPE de 15 kg?
Non fagas esa suposición dende a mesa pública. A páxina publica 9(15) kg como referencia do peso do acumulador de PE, aparentemente xunto a dúas capacidades de cabeza listadas. A masa bruta de parís inclúe a peza e todo o flash ou o recorte. A cabeza seleccionada, a resina e a marxe de proceso utilizable deben ser confirmados por Kinggle e probados nun ensaio.
É 320 unidades/h a produción esperada?
No. Etiquetas Kinggle 320 pcs/h como ciclo seco. A produción real aceptada inclúe extrusión, formación de parison, soplado, arrefriamento, eliminación, recorte, rexeitamentos e paradas. Indique a produción aceptada requirida e verifícaa co molde e material de produción.
Como se debe comparar o uso de enerxía?
Compare a enerxía relacionada co produto baixo o mesmo molde, produto, resina, regras de calidade e límite de proba. A páxina KGB100B publica de 52 a 60 kW como liña de enerxía media, que é unha referencia de potencia. Mide kWh/kg e kWh por parte aceptada durante a produción estable en lugar de converter o valor da páxina.
Que información debo enviar para unha cotización KGB100B?
Envía debuxos e fotos do produto, dimensións, peso acabado, requisitos de parede, calidade do material, regra de rectificado, saída aceptada, probas de calidade, datos do molde, condicións de utilidade e necesidades de automatización. Marca os elementos descoñecidos con claridade. Isto dá ao provedor información suficiente para confirmar a cabeza, o axuste do molde e o alcance da proba.
Comprobe a súa peza antes de escoller a máquina
Envía a Kinggle o debuxo do produto, a estimación do peso bruto, a resina, os datos do molde, o obxectivo de produción e as condicións de utilidade da fábrica. O equipo pode revisar se a plataforma KGB100B e a súa configuración de acumulador seleccionada se adaptan ao proxecto.
Solicite unha revisión do produto