Blogs

Blogs

Noticias da industria

Máquina de moldeo por soplado con acumulador KGB110A 160L: configúrao dende o produto cara atrás23 2026-09

Máquina de moldeo por soplado con acumulador KGB110A 160L: configúrao dende o produto cara atrás

Configure o KGB110A a partir dunha mostra de produto medida, non só a partir do nome 160L. Rexistra a xeometría da peza, o peso neto, o mapa da parede, a resina, o recorte e o obxectivo de produción. A continuación, use esas entradas para comprobar a envolvente do molde, a demanda bruta de parison, a recuperación da extrusión, a necesidade de abrazadeira e as utilidades da fábrica.
Máquina de moldeo por soplado acumulador KGB100B 120L: ¿Encaixará na súa parte?23 2026-09

Máquina de moldeo por soplado acumulador KGB100B 120L: ¿Encaixará na súa parte?

O KGB100B é un candidato para produtos ocos grandes só cando a peza, o molde, a paris bruta e a fábrica se axustan aos límites publicados. Kinggle enumera unha capacidade máxima do recipiente de 120 L, un tamaño máximo de molde de 920 x 1200 mm, unha referencia de acumulador de 12 (20) L e unha referencia de peso acumulador de PE de 9 (15) kg. Esas cifras inician a revisión da enxeñaría, pero un debuxo do produto e un plan de proba deben resolver a elección final.
KGB80A vs KGB80AP: que máquina de moldeo por soplado con acumulador de 30 L se adapta ao teu produto?16 2026-09

KGB80A vs KGB80AP: que máquina de moldeo por soplado con acumulador de 30 L se adapta ao teu produto?

Escolle entre o KGB80A e o KGB80AP segundo o número de fluxos de materiais que precisa o teu produto. A táboa KGB80A publicada por Kinggle enumera un parafuso de 80 mm, mentres que a táboa KGB80AP enumera dous parafusos de 70 mm e describe a produción de dobre capa ou dobre cor. As súas referencias publicadas sobre o molde, a abrazadeira, o acumulador e a utilidade son, por outra banda, as mesmas, polo que unha decisión válida aínda precisa da peza real, do molde, do plan de resina e dos criterios de proba.
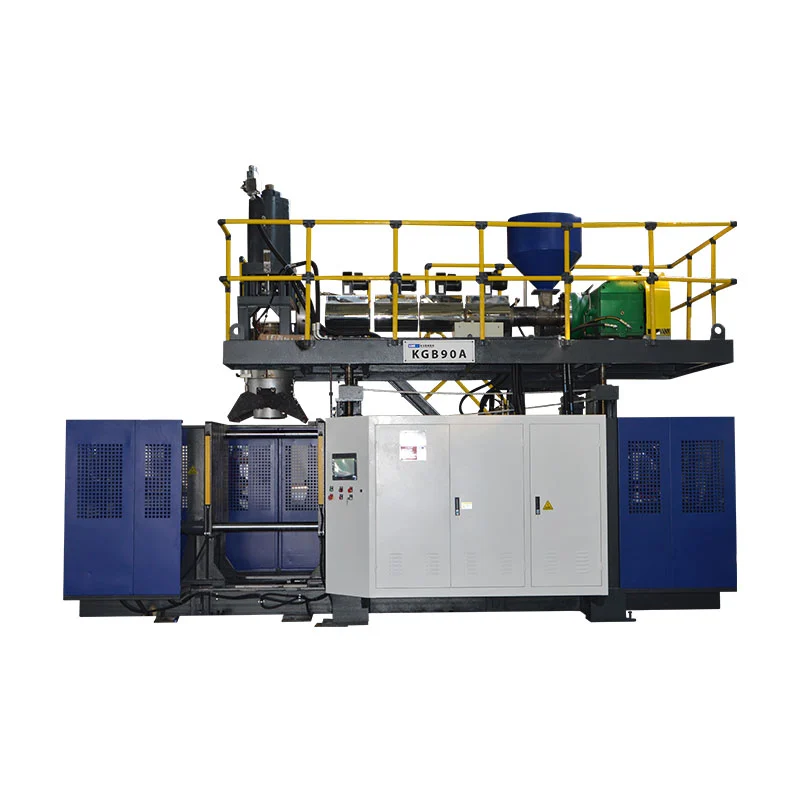
KGB90A vs KGB90AP: Elixir unha máquina de moldeo por soplado con acumulador de 60 L16 2026-09

KGB90A vs KGB90AP: Elixir unha máquina de moldeo por soplado con acumulador de 60 L

Escolla o Kinggle KGB90A cando o produto aprobado poida usar o deseño dun só extrusor publicado e non requira os dous fluxos de fusión do KGB90AP, despois de que se definan as probas de material, saída e produto. Escolla o KGB90AP cando a especificación do produto realmente requira extrusión de dobre capa ou de dobre cor, porque a súa páxina de produto actual enumera dous parafusos de 70 mm e os dous fluxos de materiais deben ser inspeccionados por separado. Antes de calquera opción, confirme o sobre do molde, a masa bruta de parison, a resina, a estrutura da parede, a saída aceptada e as utilidades de fábrica contra a peza acabada en lugar de confiar só na etiqueta de capacidade de 60 L.
Máquina de extrusión-soplado Consumo de enerxía: medir kWh por parte aceptada16 2026-09

Máquina de extrusión-soplado Consumo de enerxía: medir kWh por parte aceptada

A métrica de enerxía de moldeo por soplado máis útil non é a potencia instalada nin unha lectura momentánea de kW, porque ningunha mostra a cantidade de produción vendible procedente da enerxía consumida en condicións de produción estables e especificadas. Use a electricidade medida durante unha xanela de produción estable, divídea pola saída aceptada da mesma xanela cronometrada e rexistre o límite, as posicións dos contadores, o produto, o molde, a resina, o ciclo e as regras de calidade. Para obter unha vista completa dos custos operativos, mida primeiro a máquina de moldeo por soplado e, a continuación, engada as cargas asignadas de aire comprimido, refrixeración, manipulación de materiais, manipulación de chatarra e augas abaixo cando estean fóra do contador da máquina principal, sen contar dúas veces a mesma enerxía.
Optimización do tempo do ciclo de moldeo por soplado: mida o paso límite11 2026-09

Optimización do tempo do ciclo de moldeo por soplado: mida o paso límite

O tempo do ciclo de moldeado por soplado debe reducirse só despois de que o equipo mida onde se está a consumir o ciclo actual e confirme que a peza aceptada aínda cumpre as súas especificacións. A refrixeración adoita ocupar o bloque máis grande, pero a entrega de parison, o movemento de abrazadeira, o vento, o escape, a saída e a espera augas abaixo tamén poden marcar o ritmo. Constrúe unha liña de base estable, nomee unha restrición evidenciada, cambie só a variable que a controle e, a continuación, compare a saída aceptada, a distribución da parede, as dimensións, a forma posterior á expulsión, as probas funcionais requiridas e os defectos antes de manter o ciclo máis curto, co produto, a resina, o molde, a condición de utilidade e a revisión final da receita rexistrada para que outra quenda poida repetir o resultado.
X
Usamos cookies para ofrecerche unha mellor experiencia de navegación, analizar o tráfico do sitio e personalizar o contido. Ao usar este sitio, aceptas o noso uso de cookies. Política de privacidade
RexeitarAceptar