Blogs

Blogs

Blogs

Mantéñase actualizado coas últimas tendencias, guías técnicas e estudos de caso sobre tecnoloxía de moldeo por golpes. Información experta dos 20 anos máis de experiencia de Kinggle.
Máquina de moldeo por soplado continuo: configuracións, matemáticas de saída e custos de funcionamento22 2026-07

Máquina de moldeo por soplado continuo: configuracións, matemáticas de saída e custos de funcionamento

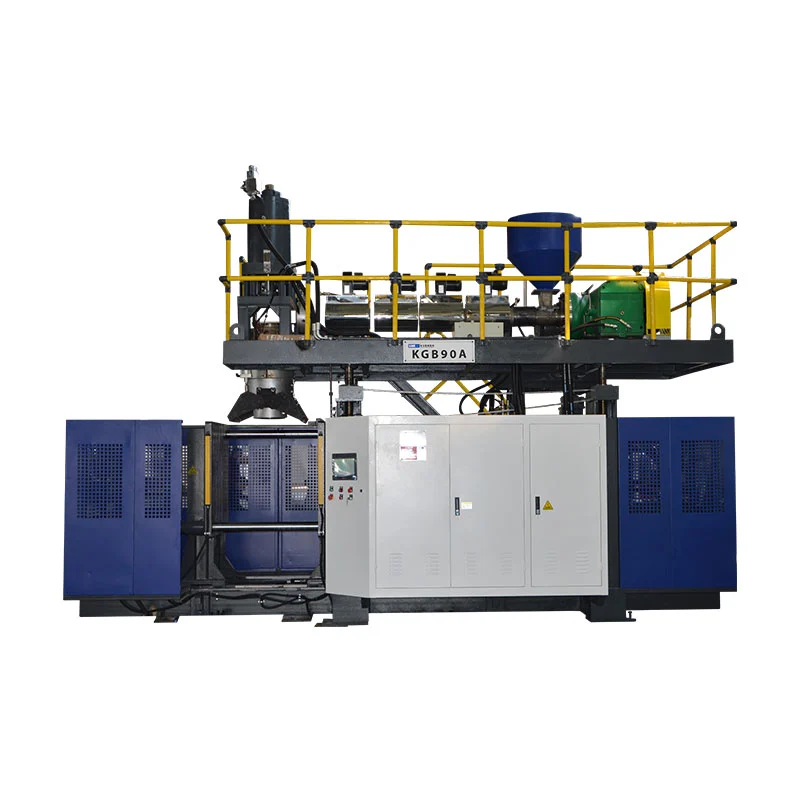
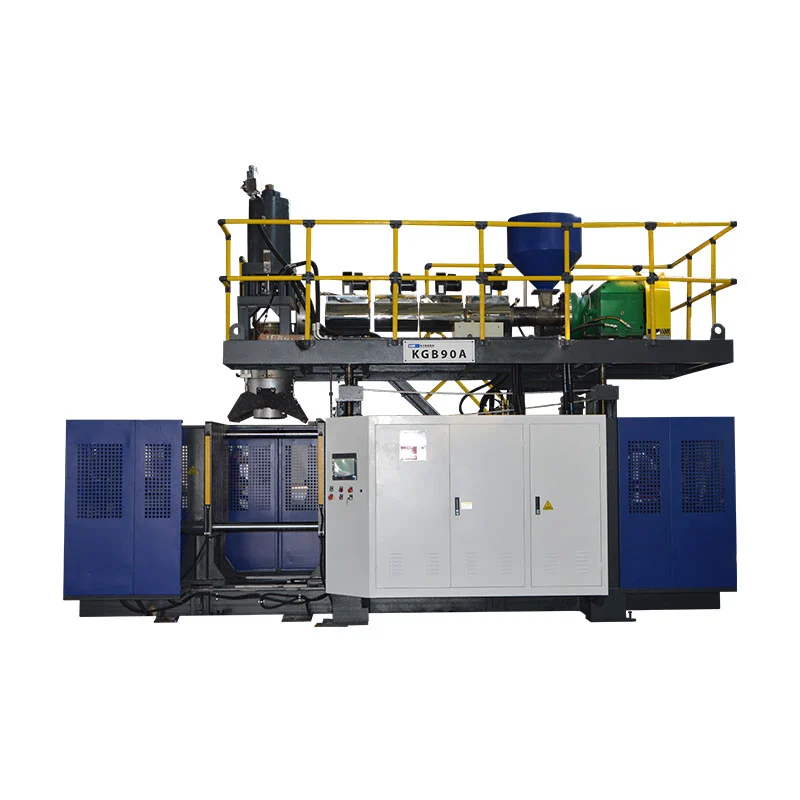
Unha máquina de moldeo por soplado continuo saca un parison continuo mentres as estacións de moldes se moven para atrapalo e inflalo. A extrusora non para nunca, o que fai que este sexa o camiño máis rápido para envases de HDPE e PP duns 0,5 a 30 litros. Tres variables definen a súa saída: reconto de estacións, cavidades da cabeza da matriz e tempo de ciclo. Tres máis establecen o seu custo: enerxía por parte, mantemento e chatarra. Esta guía abrangue ambos os dous lados, con especificacións reais das nosas propias máquinas.
Moldeo por soplado vs moldaxe rotacional: que proceso para pezas ocas grandes?17 2026-07

Moldeo por soplado vs moldaxe rotacional: que proceso para pezas ocas grandes?

O moldeado por soplado inflá un tubo de plástico fundido contra un molde en segundos ou minutos. Custa máis en ferramentas e gaña en volume. O moldeado rotacional fai caer o po de plástico dentro dun molde quente e de xiro lento. Os seus ciclos duran decenas de minutos, pero a ferramenta é barata e as pezas saen sen problemas. O volume anual o decide normalmente: os volumes baixos favorecen os moldes baratos do rotomoldeo; os volumes de produción favorecen a velocidade do moldeo por soplado. Para tanques, IBC, flotadores e barreiras, unha máquina de moldeo por soplado de 250 litros executa un ciclo de secado de 300 pezas por hora, mentres que un ciclo de rotomoldeo fai unha parte no mesmo intervalo.
Tipos de máquinas de moldeo por soplado: cal fai o teu produto?17 2026-07

Tipos de máquinas de moldeo por soplado: cal fai o teu produto?

Os tres tipos principais de máquinas de moldeo por soplado son o moldeo por soplado por extrusión (EBM), o moldeo por inxección por soplado (IBM) e o moldeo por inxección por soplado (ISBM). EBM abrangue a gama máis ampla -desde botellas pequenas ata tanques de 2000 litros- e divídese en máquinas continuas para pezas pequenas e máquinas acumuladoras para as grandes. IBM fabrica pequenas botellas con pescozos precisos. ISBM fabrica botellas de PET transparentes. O teu produto decide o tipo. Atópao na seguinte táboa.
Como elixir unha máquina de moldeo por soplado: tamaño, saída e forza de suxeición10 2026-07

Como elixir unha máquina de moldeo por soplado: tamaño, saída e forza de suxeición

Para escoller unha máquina de moldeo por soplado, traballa dende o recipiente cara a fóra. O volume da túa peza define o tamaño da máquina. A súa saída de destino decide unha estación simple ou dobre. Tres especificacións determinan o resto: forza de suxeición, tamaño do acumulador e capacidade de fusión. Como ancoraxes: unha botella de 2 L necesita uns 40 kN de suxeición, un bidón de 30 L uns 215 kN e un IBC de 1000 L uns 1000 kN. Fixe primeiro o recipiente e a saída e o modelo elixe por si mesmo.
Moldeo por soplado de tanque IBC: como se fabrican as bolsas de 1000 litros06 2026-07

Moldeo por soplado de tanque IBC: como se fabrican as bolsas de 1000 litros

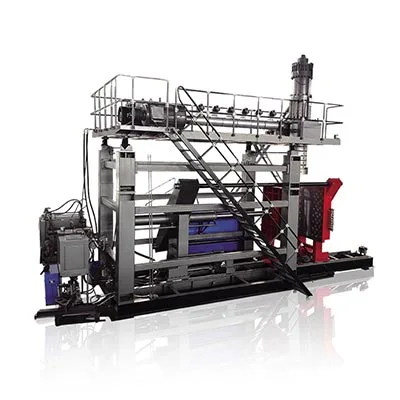
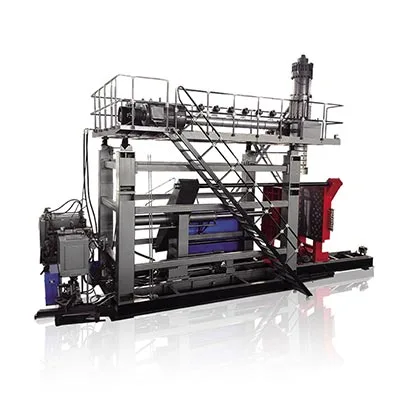
Un tanque IBC é a gran botella de plástico duns 1000 litros que viches tirada dentro dunha gaiola de aceiro nun palés, que se usa para enviar e almacenar líquidos a granel. Esa botella está moldeada por soplado e, debido a que é tan grande, precisa das máquinas de acumulación máis grandes fabricadas: cabezas de almacenamento de tres cilindros, forzas de suxeición ao redor de 1000 kN e HDPE de alto peso molecular o suficientemente forte como para conter unha tonelada de líquido sen caer nin rachar. A máquina KGS1000L-IBC de Kinggle está construída exactamente para isto: 1000 L de capacidade, 1000 kN de suxeición, parafusos xemelgos de 100 mm e un acumulador de 33 L nun marco de 55 toneladas.
Moldeo por soplado de coextrusión multicapa: cando necesites 2, 3 ou 6 capas29 2026-06

Moldeo por soplado de coextrusión multicapa: cando necesites 2, 3 ou 6 capas

O moldeado por soplado multicapa constrúe unha parede de recipientes a partir de dúas ou máis capas de plástico, cada unha facendo un traballo diferente: unha capa de barreira para bloquear o osíxeno ou o vapor de combustible, un núcleo reciclado para reducir custos, peles virxes para unha superficie limpa. Están coextruídos xuntos a través dunha cabeza de matriz, polo que a parede sae sen costuras e fundida. Necesitas cando un só material non pode facer todo: un depósito de combustible que non debe filtrar vapor, unha botella de zume que ten que manter o osíxeno durante un ano, un recipiente que ten que acadar obxectivos de contido reciclado sen contaminar o que hai dentro. As máquinas de brazo curvo KGH de Kinggle executan de 1 a 6 capas en recipientes de 5 a 30 litros.
X
Usamos cookies para ofrecerche unha mellor experiencia de navegación, analizar o tráfico do sitio e personalizar o contido. Ao usar este sitio, aceptas o noso uso de cookies. Política de privacidade
RexeitarAceptar